Cómo medir el peso y la uniformidad del recubrimiento de película DTF
Una guía práctica para la medición del peso y la uniformidad del recubrimiento de película DTF, que abarca cupones gravimétricos, referencias de PET coincidentes, cuadrículas de muestreo, estadísticas y liberación de lotes.

Tiempo estimado de lectura: 13 minutos
El peso del recubrimiento de película DTF es la masa seca de una capa de recubrimiento definida dividida por el área recubierta, normalmente expresada en gramos por metro cuadrado. La uniformidad del recubrimiento describe la consistencia con la que se distribuye este valor a lo largo del ancho y la longitud del rollo, así como entre los lotes de producción. La medición más fiable es la diferencia gravimétrica entre una muestra recubierta terminada y una muestra de referencia de PET sin recubrimiento de la misma área. Un plan de control útil también define el acondicionamiento, la ubicación de las muestras, la capacidad de la balanza, los cálculos, las reglas de aceptación y una verificación de impresión funcional.
El espesor de la película terminada por sí solo no permite determinar el peso del recubrimiento. La medición combina la base de PET, la capa frontal receptora de tinta y cualquier tratamiento en la cara posterior. La variación de la película base puede ser mayor que la señal del recubrimiento que el comprador desea detectar. Esta guía muestra a los fabricantes, distribuidores, importadores, marcas blancas y equipos de control de calidad de películas DTF cómo crear un sistema de medición repetible sin confundir el calibrador, la masa de la base y la masa del recubrimiento.
¿Qué es exactamente lo que se debe medir?
Antes de cortar cualquier muestra, defina la magnitud medida, que es la cantidad que el método pretende determinar. A menudo se mezclan cuatro valores relacionados:
| Valor | Lo que incluye | Uso típico | Limitación clave |
|---|---|---|---|
| Espesor de la base de PET | Solo el sustrato de plástico | Alimentación, rigidez, respuesta al calor y especificaciones de la base | No mide la masa del recubrimiento |
| Calibrador de película terminado | PET más todos los recubrimientos | Comparación de tendencias y procesos rápidos | No se pueden separar las capas sin referencias coincidentes. |
| Masa base terminada | Masa total de PET y recubrimientos por unidad de área | Identificación entrante y tendencia total del material | No es igual al peso del recubrimiento. |
| Peso del recubrimiento seco | Masa definida de recubrimiento seco frontal, posterior o combinado por unidad de área | Control del proceso de recubrimiento y liberación del producto | Necesita una referencia válida de tara o etapa del proceso. |
Para películas de una sola cara, el objetivo puede ser el recubrimiento frontal receptor de tinta. Para películas de doble capa mate o antiestáticas, el comprador debe indicar si el valor representa la capa frontal, la capa posterior o los recubrimientos combinados. Guía de recubrimientos absorbentes de tinta DTF Explica qué hace la capa funcional. La especificación de medición debe ir un paso más allá e identificar con exactitud qué capa está incluida.
¿Por qué es importante la uniformidad del recubrimiento?
Un rollo puede tener un peso de recubrimiento promedio aceptable y aun así presentar un patrón inaceptable. Un borde grueso y un centro ligero pueden alcanzar el valor objetivo, aunque ambas zonas se comporten de manera diferente durante la impresión. Un cambio gradual en la dirección de la máquina también puede pasar desapercibido si el laboratorio solo realiza pruebas en un punto cercano a la superficie del rollo.
La distribución del recubrimiento puede influir en la retención de tinta, la dispersión de puntos, el soporte de tinta blanca, el comportamiento del polvo, el secado y la liberación. Estos resultados también dependen de la química, el tratamiento de la superficie, la tinta, el polvo, la configuración de la impresora, el curado, el prensado y el almacenamiento. Por lo tanto, el peso del recubrimiento es un indicador del proceso, no un veredicto de calidad completo. El artículo sobre Cómo afecta el recubrimiento DTF a la calidad de impresión Esta guía abarca esas relaciones de rendimiento; se centra en cómo se mide la distribución de masa.
Un estudio de uniformidad útil plantea tres preguntas: ¿El perfil transversal de la banda está equilibrado de izquierda a centro y a derecha? ¿El valor se mantiene estable desde el principio hasta el final del rollo? ¿El lote reproduce la línea base del producto aprobado? Cada pregunta requiere una disposición de muestra diferente.
¿Qué método de dosificación del recubrimiento es el más práctico?
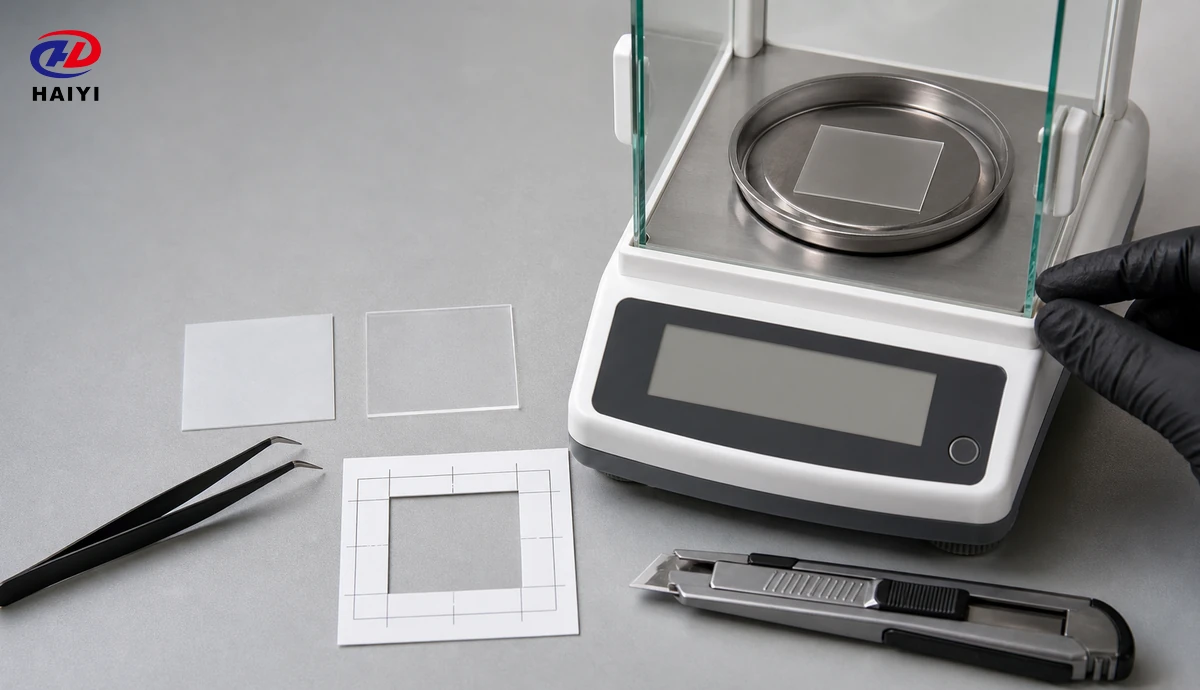
Para el control de fábrica, el método práctico más directo es el de diferencia, que utiliza muestras de tamaño preciso y una tara equivalente. La muestra recubierta y la de referencia deben presentar la misma construcción base de PET, posición del ancho, estado y área. Si la referencia proviene de un lote de película base diferente, la variación normal del sustrato puede informarse erróneamente como variación del recubrimiento.
El cálculo básico es:
Peso del recubrimiento = (masa de la muestra recubierta – masa de referencia correspondiente) / área de la muestra
Utilice gramos para la masa y metros cuadrados para el área para obtener gramos por metro cuadrado. Si ambos cupones tienen exactamente la misma área, primero reste sus masas y divida el resultado entre el área común. Mantenga suficientes decimales durante el cálculo y redondee solo el resultado final según el procedimiento de medición.
¿Cómo se realiza un cálculo del peso del recubrimiento?
Consideremos una muestra hipotética de 100 mm x 100 mm. Su área es de 0,01 metros cuadrados. Si una muestra recubierta terminada tiene una masa de 1,57 gramos y su referencia de PET válida tiene una masa de 1,37 gramos, la diferencia es de 0,20 gramos. Al dividir 0,20 gramos entre 0,01 metros cuadrados, obtenemos 20 gramos por metro cuadrado. Este ejemplo solo ilustra el cálculo; no es un valor objetivo recomendado para todas las películas DTF.
Repita el cálculo para cada posición mapeada en lugar de restar una referencia promedio después del estudio. Si el material base tiene un perfil de ancho medible, empareje cada posición recubierta con la posición de referencia correspondiente. Conserve los resultados individuales sin redondear para el análisis estadístico y registre cualquier cupón rechazado por daños, contaminación o un área incorrecta.
Este método resulta más eficaz cuando la línea de recubrimiento proporciona muestras durante el proceso. Una muestra de PET sin recubrimiento puede servir como referencia para el recubrimiento total. Una muestra tomada después de la etapa de recubrimiento frontal y otra después de la etapa de recubrimiento posterior pueden respaldar estimaciones de capas separadas cuando el proceso y el diseño del muestreo permiten una comparación válida. Todo el material de referencia debe ser trazable hasta la línea de producción.
¿Es posible medir la película final sin una referencia sin recubrimiento?
Un laboratorio puede medir la masa base total de una película terminada desconocida cortando un área conocida y pesándola. Este resultado es útil para la identificación del producto y las comprobaciones de consistencia, pero no es un resultado directo del peso del recubrimiento. Para aislar la masa del recubrimiento, el método requiere información fiable sobre la masa del PET y de cada una de las demás capas incluidas en la muestra.
Un espesor nominal de PET y una densidad supuesta pueden proporcionar una estimación de ingeniería, pero la incertidumbre puede ser demasiado grande para la liberación del lote. La variación del espesor, la fuerza de medición, la textura de la superficie, la variación de la densidad y el recubrimiento posterior afectan la estimación. Utilice este método solo para la selección inicial, a menos que un estudio de medición demuestre que puede distinguir la variación del proceso requerida.
Algunos laboratorios consideran retirar el recubrimiento y pesar el sustrato restante. Este método solo debe utilizarse tras una validación específica para el recubrimiento y el sistema de PET. Un proceso de remoción mediante solventes o mecánico puede extraer aditivos, hinchar el PET, eliminar la capa posterior, dejar residuos o dañar la base. Un resultado de remoción no validado puede parecer preciso, pero medir un cambio de masa incorrecto.
¿Cómo puede la recogida de recubrimientos húmedos contribuir al control del proceso?
Durante el proceso de recubrimiento, un fabricante puede comparar la masa del sustrato antes de la aplicación con la masa inmediatamente después de la aplicación en húmedo. La absorción en húmedo por área se puede combinar con la fracción de sólidos medida de la mezcla de recubrimiento para estimar el peso esperado del recubrimiento seco. El cálculo es:
Peso estimado del recubrimiento seco = recogida en húmedo por área x fracción de sólidos del recubrimiento
Este método permite una rápida respuesta a los cambios en la aplicación, pero la sincronización es crucial. La evaporación comienza de inmediato, por lo que es fundamental controlar el intervalo entre el muestreo y el pesaje. La mezcla de recubrimiento debe ser representativa, la medición de sólidos debe ser reciente y la muestra no debe perder líquido por los bordes ni acumular contaminación. El resultado predice la masa seca; no sustituye la verificación de la película terminada a menos que se haya demostrado la relación.
Descripción general de la fabricación de Cómo se hace la película DTF Explica en qué punto del proceso general se producen la aplicación y el secado del recubrimiento. Un procedimiento operativo estándar (POE) de producción debe vincular la recogida de material húmedo, los ajustes de la línea, las condiciones de secado y los resultados gravimétricos finales para que se pueda rastrear un cambio hasta una etapa específica.
¿Puede un micrómetro medir el peso de un recubrimiento?
Un micrómetro mide el espesor, no la masa. Si el laboratorio mide un sustrato desnudo y una película terminada idénticos con una presión de contacto controlada, la diferencia entre sus mediciones puede servir como indicador del espesor del recubrimiento. Para convertir esa diferencia en masa, se requiere la densidad del recubrimiento seco, y una capa porosa formulada puede no tener una densidad aparente simple que se mantenga constante en todos los productos.
El escaneo mecánico del espesor es un método reconocido para medir el espesor de las películas plásticas, pero no separa automáticamente el recubrimiento del PET. Utilice un instrumento con contactos planos adecuados y fuerza controlada. Las puntas afiladas, la presión excesiva, las arrugas, el polvo y las mediciones de los bordes pueden distorsionar el resultado. Registre si la especificación se refiere a la base de PET o a la película terminada. Guía de espesor de película DTF Proporciona más detalles sobre esta distinción.
Los datos de medición con calibrador resultan valiosos cuando se correlacionan con los resultados gravimétricos. Si ambos valores varían en la misma dirección, una comprobación rápida del espesor puede ayudar a detectar desviaciones entre las pruebas de laboratorio completas. Si no se correlacionan, no se debe forzar la sustitución de un método por el otro.
¿Cómo deben cortarse y manejarse los cupones?
El área de la muestra se introduce directamente en el cálculo, por lo que las dimensiones inconsistentes generan resultados inconsistentes. Utilice un troquel mantenido, una cortadora de precisión o una plantilla validada que produzca bordes limpios sin estirar la película. Determine el área real de la muestra a partir de dimensiones controladas. Un área mayor generalmente produce una mayor diferencia de masa del recubrimiento y puede mejorar la señal en relación con la resolución de la balanza, siempre que la muestra siga siendo representativa y fácil de manipular.
Manipule las muestras con guantes limpios o pinzas antiestáticas. Las huellas dactilares, el polvo, las fibras sueltas, la tinta y la humedad aumentan su masa. No escriba sobre la zona de prueba. Guarde cada muestra en un recipiente limpio e identificado y proteja la superficie recubierta de la abrasión. Si la película tiene carga estática, utilice un método de neutralización aprobado antes de pesarla y verifique que el tratamiento no altere el estado de la muestra.
Acondicione las muestras recubiertas y de referencia juntas en el mismo entorno documentado. El procedimiento debe definir la temperatura, la humedad relativa, el tiempo de acondicionamiento y el tiempo máximo entre el acondicionamiento y el pesaje. Cierre las puertas de la balanza, espere a que la indicación se estabilice y aplique la misma práctica de tara a cada cupón.
¿Qué capacidad de equilibrio se necesita?
La diferencia de masa esperada en el recubrimiento determina la capacidad de la balanza requerida. Calcule la diferencia de masa aproximada para el área de la muestra seleccionada antes de elegir un instrumento. La legibilidad, la repetibilidad, la linealidad y la estabilidad ambiental de la balanza deben ser lo suficientemente pequeñas en relación con la variación del proceso y el rango de aceptación que el laboratorio necesita detectar.
Una balanza con muchos dígitos en pantalla no siempre es adecuada. El movimiento del aire, las vibraciones, la estática, los cambios de temperatura, una mesa inestable y el movimiento de la muestra pueden afectar los últimos dígitos. Verifique el estado de calibración, utilice pesas de control apropiadas, nivele el instrumento y supervise el entorno de pesaje. Un estudio sencillo del sistema de medición debe incluir mediciones repetidas del mismo cupón, su extracción y reemplazo, la participación de más de un operador y muestras de control estables.
Si el ruido de medición es excesivo, mejore el entorno, aumente el área de muestreo, perfeccione el manejo o utilice un instrumento más preciso. No oculte la baja repetibilidad promediando muchas lecturas inestables. El informe final debe indicar la identificación de la balanza, la resolución, el estado de calibración y cualquier incertidumbre de medición o limitación del método relevante para la decisión.
¿Cómo se debe diseñar una cuadrícula de muestreo para la uniformidad del recubrimiento?
Un estudio práctico del rodillo combina posiciones transversales y longitudinales. A lo ancho del rodillo, se deben muestrear al menos las zonas izquierda, central y derecha, evitando los recortes dañados a menos que se esté evaluando específicamente el rendimiento de los bordes. A lo largo del rodillo, se deben incluir posiciones que representen el inicio, el medio y el final. Esto crea una cuadrícula de nueve celdas y permite al equipo observar si la variación se relaciona con la posición del ancho, el tiempo de funcionamiento o ambos.
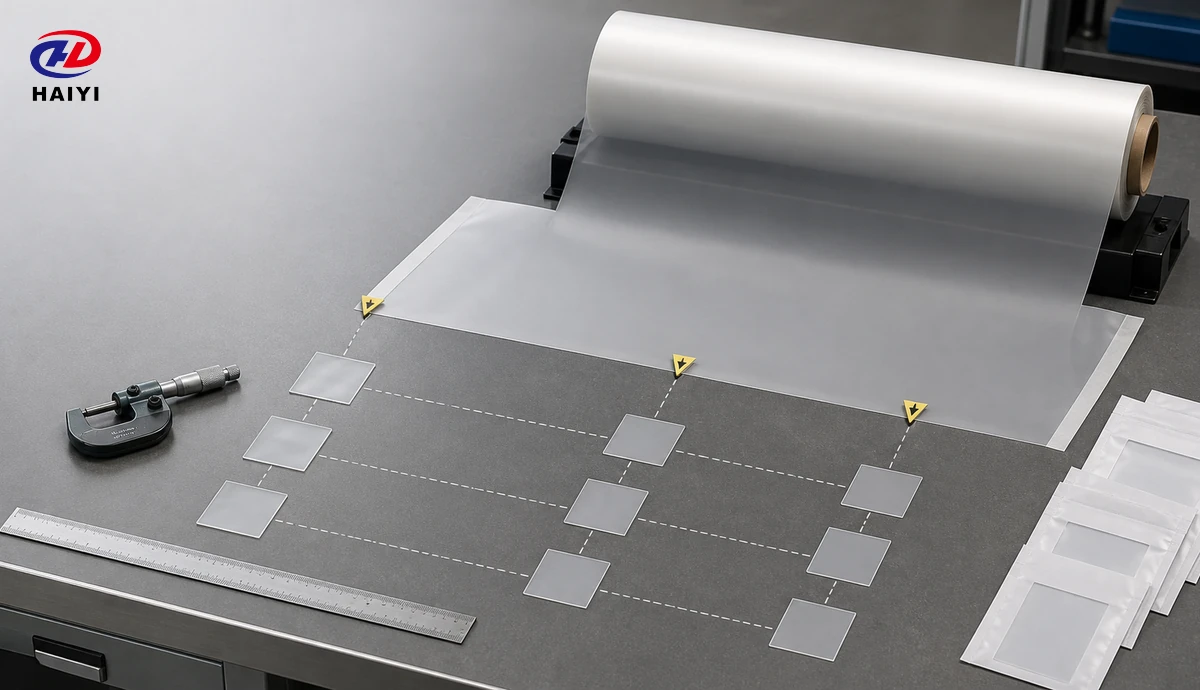
La cuadrícula se puede ampliar cuando el riesgo, el ancho, el historial de la línea o los requisitos del cliente justifiquen más posiciones. Para la liberación rutinaria de lotes, se puede utilizar un plan reducido solo después de que el estudio completo demuestre que las ubicaciones seleccionadas siguen siendo representativas. Conserve la relación entre cada cupón, rollo jumbo, rollo cortado, lado de la banda, dirección de la máquina y tiempo de producción.
La ubicación de las muestras debe responder a una pregunta específica. Las muestras agrupadas muy juntas permiten estimar la repetibilidad local. Las muestras espaciadas ampliamente permiten estimar la uniformidad del rollo. Las muestras de varios rollos permiten estimar la variación dentro del lote. Las muestras de varios lotes permiten estimar la reproducibilidad entre lotes. Combinar todos los valores en una lista sin etiquetar elimina el patrón que el estudio pretende encontrar.
¿Qué cálculos de uniformidad son útiles?
Comience con la media, el mínimo, el máximo, el rango y la desviación estándar para el conjunto de muestra definido. El coeficiente de variación expresa la desviación estándar como un porcentaje de la media y puede respaldar comparaciones relativas cuando la media es positiva y se utiliza el mismo método. Presente los datos individuales, así como las estadísticas descriptivas, para que los patrones posicionales permanezcan visibles.
| Cálculo o vista | Lo que revela | Lo que puede faltarle |
|---|---|---|
| Significar | Nivel general de recubrimiento | Las zonas altas y bajas opuestas pueden cancelarse |
| Rango | Dispersión total en el conjunto muestreado | No muestra dónde se produjo la variación. |
| Desviación estándar | Dispersión general alrededor de la media | Puede ocultar un perfil de ancho sistemático |
| Coeficiente de variación | Dispersión relativa para conjuntos de datos comparables | Puede inducir a error cuando los métodos o medios difieren. |
| Perfil en toda la web | Sesgo de izquierda-centro-derecha | No muestra cambios a lo largo de la longitud del rollo. |
| Gráfico de ejecución | Deriva, cambios bruscos y ciclos a lo largo del tiempo. | Necesita información de secuencia rastreable |
No utilice el porcentaje de uniformidad sin definir su fórmula. Diferentes equipos pueden calcular el rango porcentual, la desviación respecto al objetivo o el coeficiente de variación, y asignarles el mismo nombre. Incluya la fórmula, las unidades, el número de muestras y las posiciones incluidas en el informe.
¿Cómo deben establecerse los criterios de aceptación?
No existe un peso de recubrimiento ni una tolerancia de uniformidad universales que se ajusten a todas las películas DTF. Los productos de despegue en caliente, en tibio o en frío, de una sola cara, de doble acabado mate, específicos para cada impresora y personalizados pueden utilizar diferentes arquitecturas de recubrimiento. Los límites de aceptación deben provenir de la especificación del producto aprobada y de un método que se haya correlacionado con el rendimiento de impresión y transferencia.
Establezca una línea base con lotes de desarrollo o de producción aprobados que superen la prueba de aplicación completa. Mida el peso del recubrimiento con el SOP previsto, mapee la uniformidad y conecte los datos con la aplicación de tinta, el detalle, la absorción de polvo, la respuesta de curado, el comportamiento de despegue, la apariencia, la adhesión y el rendimiento de lavado, según corresponda. El enfoque más amplio Guía de control de calidad de impresión DTF Explica por qué los datos de la película deben interpretarse junto con otras variables del proceso.
Una regla de liberación por lotes debe considerar la distribución media y posicional. También puede incluir límites de advertencia que activen una revisión antes de que se produzca un fallo formal. Defina las acciones de aprobado, retención y fallo, incluidas las reglas de repetición de pruebas. No se deben utilizar pruebas repetidas para buscar un resultado satisfactorio después de un fallo inexplicable.
¿Cómo deben investigarse los patrones anormales?
Un resultado bajo en todo el ancho puede indicar problemas con la tasa de aplicación, los sólidos, la selección de referencia, el secado o el cálculo. Un resultado alto en todo el ancho puede indicar la dirección opuesta o contaminación. Un borde consistentemente grueso puede indicar una distribución transversal de la banda, un espacio, una alineación o un problema de flujo en el borde. Un cambio gradual a lo largo del rodillo puede deberse a la viscosidad, los sólidos, la temperatura, la velocidad, la presión o la deriva del secado.
Antes de ajustar la producción, verifique la medición. Compruebe el área del cupón, la identificación de la muestra, la selección de tara, el cero de la balanza, la estática, el acondicionamiento, la manipulación, la fórmula, las unidades y la entrada de datos. Vuelva a pesar el mismo cupón y analice una muestra de control retenida. Si el sistema de medición es estable, revise los registros de recubrimiento y secado asociados con la posición exacta del rodillo.
Los datos de peso del recubrimiento no deben usarse para diagnosticar todas las quejas de desprendimiento. El comportamiento de desprendimiento también depende de la química del recubrimiento y del proceso completo de transferencia de impresión. Utilice el Guía de pruebas de fuerza de liberación de películas DTF cuando el problema se refiere a la fuerza de despegue, la variación de la curva o la consistencia de la ventana de liberación.
¿Qué debe contener un informe de recubrimiento por lotes?
Un informe útil permite que otra persona cualificada comprenda lo que se midió y repita la decisión. Incluya el código del producto, la composición del recubrimiento, la identificación del lote y del rollo, la fecha de producción, la posición de las muestras, el área del cupón, el material de referencia, el acondicionamiento, el balance, el operador, la revisión del método, las masas individuales, los pesos de recubrimiento calculados, las estadísticas descriptivas, los límites de aceptación, las desviaciones y la disposición final.
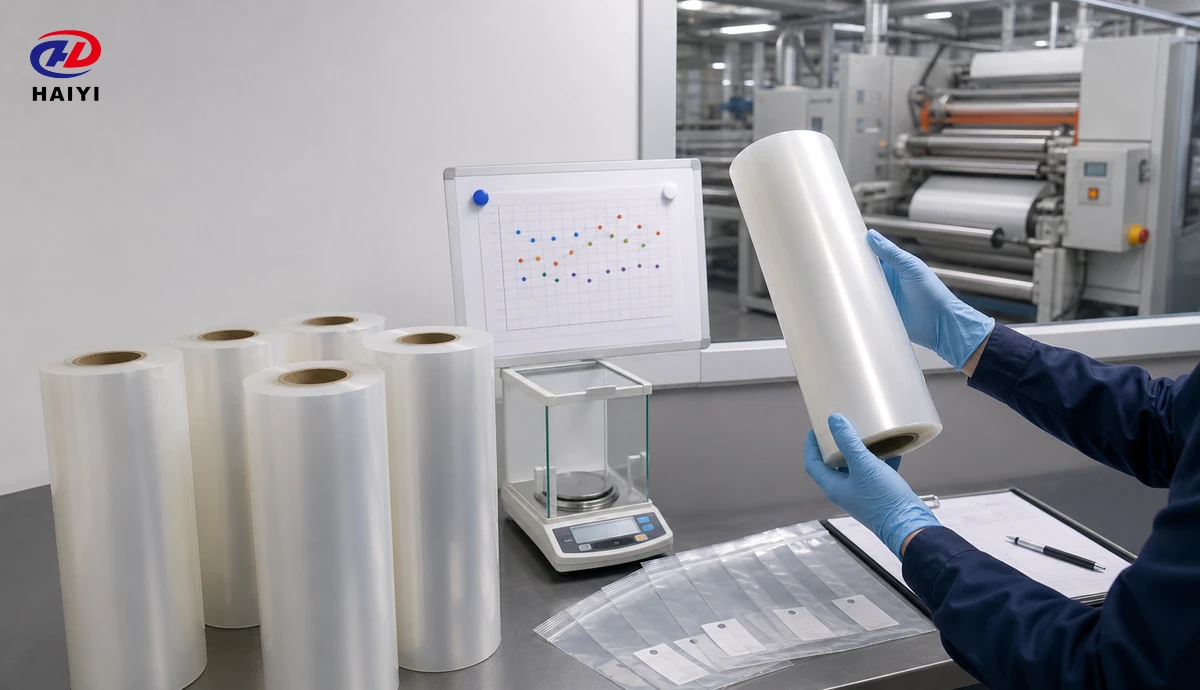
Conserve, siempre que sea posible, una muestra representativa de las mismas ubicaciones. Una muestra de retención facilita la investigación posterior si un distribuidor informa de alguna diferencia tras el envío. El registro debe vincular el resultado de la prueba con los rollos cortados y los lotes de los clientes. Esta trazabilidad también permite al productor identificar qué inventario se ve afectado por una desviación del proceso.
Durante la calificación de proveedores, solicite ver cómo la fábrica controla las referencias, los balances, la calibración, la identidad de las muestras, los cálculos, el material no conforme y la aprobación de cambios. Lista de verificación de auditoría de proveedores de películas DTF Proporciona un marco más amplio para la revisión de esos sistemas.
¿Cómo deberían utilizar los distribuidores los datos de recubrimiento?
Los distribuidores no necesitan reproducir todas las pruebas de laboratorio de fábrica, pero sí deben comprender el método que respalda el certificado. Pregunte si el valor informado abarca el recubrimiento frontal, el recubrimiento posterior, el recubrimiento total o la masa base del producto terminado. Confirme la ubicación de las muestras, las unidades, la revisión del método y los criterios de aceptación. Un promedio simple sin conteo de muestras ni posiciones de los rodillos ofrece evidencia limitada de uniformidad.
Para el control de entrada, mantenga un rollo de referencia aprobado y utilice un plan de verificación reducido vinculado a la identidad del lote. Combine la inspección visual, la masa de la base terminada o las comprobaciones de recubrimiento seleccionadas, la tendencia del calibre y una prueba de impresión controlada. Actualice el plan cuando un nuevo proveedor, una nueva fórmula, un cambio en la base de PET, una nueva línea de recubrimiento, un resultado inusual o una queja del cliente aumenten el riesgo.
Los programas de marca privada deben definir quién es el propietario de la especificación, aprueba los cambios, revisa los informes de lotes y conserva las muestras. La guía para Película DTF de marca blanca para distribuidores Explica cómo el control técnico debe estar relacionado con la marca, el embalaje, los pedidos y el suministro recurrente.
Preguntas frecuentes
¿El peso del recubrimiento es lo mismo que el espesor de la película DTF?
No. El peso del recubrimiento es la masa por área recubierta. El espesor final combina la base de PET y todas las capas de recubrimiento. Una diferencia de espesor solo puede ser un indicador útil tras la correlación y la validación del sistema de medición.
¿Puede un comprador calcular el peso del recubrimiento a partir de una sola muestra terminada?
Un comprador puede calcular la masa base del producto terminado a partir de una muestra de área conocida. El peso del recubrimiento directo requiere una referencia válida de PET o de la etapa del proceso, u otro método de separación validado.
¿Deberían utilizarse el mismo método para las películas de una sola cara y las de doble cara mate?
Se puede aplicar el mismo principio gravimétrico, pero la magnitud medida difiere. La película mate doble contiene una capa en la cara posterior, por lo que el procedimiento operativo estándar (POE) debe indicar si informa la masa del recubrimiento frontal, posterior o combinado.
¿Cuántas posiciones deben medirse?
El número depende del ancho del rollo, el riesgo del proceso, la capacidad del método, las especificaciones y la decisión que se tome. Una cuadrícula de izquierda a centro y derecha, con inicio y fin en el medio, es un diseño de caracterización práctico, no un mínimo universal para cada plan de liberación.
¿Un recubrimiento uniforme es automáticamente un recubrimiento de alta calidad?
No. La aplicación uniforme aún puede implicar el uso de una química o un nivel de recubrimiento incorrectos. La aprobación debe combinar datos de uniformidad con comprobaciones de impresión, curado, transferencia, liberación y durabilidad relevantes para el producto.
Elabore una especificación de película DTF mayorista medible
Haiyi ofrece películas DTF al por mayor y personalizadas para distribuidores, importadores, marcas de consumibles de impresión, convertidores y grandes empresas de producción. Los programas personalizados permiten coordinar el formato de la película, el comportamiento de despegue, la composición del recubrimiento, las dimensiones del rollo o la hoja, el embalaje, las etiquetas, la marca privada, la aprobación de muestras y la documentación de lotes según los requisitos comerciales confirmados.
Para un nuevo programa B2B, envíe a Haiyi la plataforma de impresión, el sistema de tinta y polvo, el ancho y largo de la película, la preferencia de impresión a una cara o mate a doble cara, el tipo de despegue, el volumen mensual, el mercado de destino, el plan de empaque y los requisitos del informe de calidad. Haiyi puede preparar muestras de película DTF adecuadas y analizar una especificación al por mayor o personalizada con controles de recubrimiento y rendimiento definidos. Visite el sitio web de Haiyi para solicitar muestras, información técnica, empaque OEM o una cotización para distribuidores.