Como medir o peso e a uniformidade do revestimento de filme DTF
Um guia prático de medição para peso e uniformidade de revestimento de filme DTF, abrangendo cupons gravimétricos, referências PET correspondentes, grades de amostragem, estatísticas e liberação de lotes.

Tempo estimado de leitura: 13 minutos
O peso do revestimento do filme DTF é a massa seca de uma camada de revestimento definida dividida pela área revestida, normalmente expressa em gramas por metro quadrado. A uniformidade do revestimento descreve a consistência com que esse valor é distribuído ao longo da largura do rolo, ao longo do seu comprimento e entre lotes de produção. A medição mais confiável é a diferença gravimétrica entre um cupom revestido finalizado e uma referência de PET não revestida correspondente, com a mesma área. Um plano de controle útil também define o condicionamento, os locais de amostragem, a capacidade da balança, os cálculos, as regras de aceitação e uma verificação funcional da impressão.
A espessura do filme acabado, por si só, não comprova a gramatura do revestimento. A leitura combina a base de PET, a camada frontal receptora de tinta e qualquer tratamento aplicado no verso. A variação do filme base pode ser maior do que o sinal de gramatura do revestimento que o comprador deseja detectar. Este guia mostra aos fabricantes, distribuidores, importadores, marcas próprias e equipes de qualidade de filmes DTF como construir um sistema de medição repetível sem confundir espessura do filme, massa base e massa do revestimento.
O que exatamente deve ser medido?
Antes de cortar qualquer amostra, defina o mensurando, que é a grandeza que o método pretende determinar. Quatro valores relacionados são frequentemente misturados:
| Valor | O que inclui | Uso típico | Limitação principal |
|---|---|---|---|
| espessura da base de PET | Apenas o substrato plástico | Alimentação, rigidez, resposta ao calor e especificação da base | Não mede a massa do revestimento. |
| Calibre do filme acabado | PET mais todos os revestimentos | Tendências de processo rápido e comparação de rolos | Não é possível separar camadas sem referências correspondentes. |
| massa base final | Massa total de PET e revestimentos por unidade de área | Identificação de entrada e tendência total de materiais | Não é igual ao peso do revestimento. |
| Peso do revestimento seco | Massa definida de revestimento seco frontal, traseiro ou combinado por unidade de área | Controle do processo de revestimento e liberação do produto | Necessita de uma referência de tara ou de etapa de processo válida. |
Para películas de face única, o valor a ser considerado pode ser o revestimento frontal que recebe a tinta. Para películas de dupla face fosca ou antiestáticas, o comprador deve especificar se o valor se refere à camada frontal, à camada traseira ou a uma combinação de ambos os revestimentos. Guia de revestimento absorvente de tinta DTF Explica o que a camada funcional faz. A especificação de medição deve ir um passo além e identificar exatamente qual camada está incluída.
Por que a uniformidade do revestimento é importante?
Um rolo pode ter um peso médio de revestimento aceitável e ainda assim apresentar um padrão inaceitável. Uma borda espessa e um centro fino podem atingir a média desejada, embora ambas as zonas se comportem de maneira diferente durante a impressão. Uma variação gradual ao longo da direção da máquina também pode permanecer oculta quando o laboratório testa apenas um ponto próximo à superfície do rolo.
A distribuição do revestimento pode influenciar a retenção de tinta, a dispersão dos pontos, o suporte da tinta branca, o comportamento do pó, a secagem e a liberação. Esses resultados também dependem da química, do tratamento da superfície, da tinta, do pó, das configurações da impressora, da cura, da prensagem e do armazenamento. Portanto, a espessura do revestimento é um indicador do processo, e não um veredito definitivo de qualidade. O artigo sobre Como o revestimento DTF afeta a qualidade de impressão Este guia aborda as relações de desempenho; já o foco está em como a distribuição de massa é medida.
Um estudo de uniformidade útil faz três perguntas. O perfil transversal da bobina está equilibrado da esquerda para o centro e para a direita? O valor permanece estável do início ao fim do rolo? O lote reproduz a linha de base do produto aprovado? Cada pergunta requer um layout de amostra diferente.
Qual método de revestimento por peso é o mais prático?
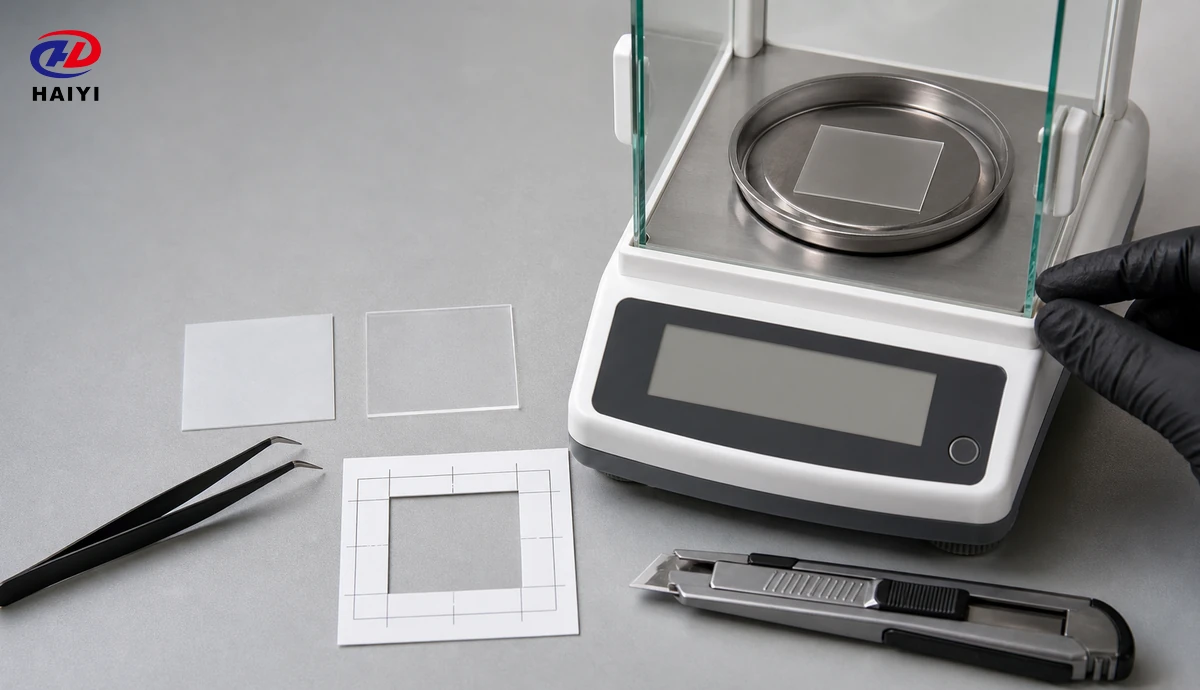
Para o controle de qualidade em fábrica, a abordagem prática mais direta é o método de diferença, utilizando amostras com dimensões precisas e uma tara correspondente. O cupom revestido e a referência devem representar a mesma construção de base PET, posição da largura, condição e área. Se a referência for de um lote de base-filme diferente, a variação normal do substrato pode ser relatada incorretamente como variação do revestimento.
O cálculo básico é:
Peso do revestimento = (massa do cupom revestido – massa de referência correspondente) / área do cupom
Use gramas para massa e metros quadrados para área para obter gramas por metro quadrado. Se ambos os cupons tiverem exatamente a mesma área, subtraia suas massas primeiro e divida pelo resultado dessa área comum. Mantenha casas decimais suficientes durante o cálculo e arredonde apenas o resultado final de acordo com o procedimento de medição.
Como é feito o cálculo da espessura do revestimento?
Considere um cupom hipotético de 100 mm por 100 mm. Sua área é de 0,01 metro quadrado. Se um cupom revestido finalizado tem uma massa de 1,57 gramas e sua referência de PET correspondente válida tem uma massa de 1,37 gramas, a diferença é de 0,20 grama. Dividindo 0,20 grama por 0,01 metro quadrado, obtemos 20 gramas por metro quadrado. Este exemplo demonstra apenas o cálculo; não é uma meta recomendada para todos os filmes DTF.
Repita o cálculo para cada posição mapeada, em vez de subtrair uma referência média após o estudo. Se o material base tiver um perfil de largura mensurável, emparelhe cada posição revestida com a posição de referência correspondente. Preserve os resultados individuais não arredondados para análise estatística e registre qualquer cupom rejeitado devido a danos, contaminação ou área incorreta.
Este método é mais eficaz quando a linha de revestimento fornece amostras de cada etapa do processo. Uma amostra de PET sem revestimento pode servir como referência para o revestimento total. Uma amostra coletada após a etapa de revestimento frontal e outra coletada após a etapa de revestimento posterior podem auxiliar na estimativa da espessura de cada camada, desde que o processo e o planejamento da amostragem permitam uma comparação válida. Todo o material de referência deve ser rastreável ao lote de produção.
É possível medir a película final sem uma referência sem revestimento?
Um laboratório pode medir a massa base total de um filme acabado desconhecido cortando uma área conhecida e pesando-a. Esse resultado é útil para a identificação do produto e verificações de consistência, mas não representa diretamente a massa do revestimento. Para isolar a massa do revestimento, o método necessita de informações confiáveis sobre a massa do PET e de todas as outras camadas presentes na amostra.
Uma espessura nominal de PET e uma densidade presumida podem fornecer uma estimativa de engenharia, mas a incerteza pode ser muito grande para a liberação de lotes. Variações na espessura, força de medição, textura da superfície, variação de densidade e revestimento posterior afetam a estimativa. Use essa abordagem apenas para triagem, a menos que um estudo de medição comprove que ela pode distinguir a variação de processo necessária.
Alguns laboratórios consideram a remoção do revestimento e a pesagem do substrato restante. Essa abordagem deve ser utilizada somente após validação para o revestimento e o sistema PET específicos. Um processo de remoção por solvente ou mecânico pode extrair aditivos, inchar o PET, remover a camada posterior, deixar resíduos ou danificar a base. Um resultado de remoção não validado pode parecer preciso, mas medir uma variação de massa incorreta.
Como a coleta por revestimento úmido pode auxiliar no controle do processo?
Durante a aplicação de revestimento, o produtor pode comparar a massa do substrato antes da aplicação com a massa imediatamente após a aplicação úmida. A absorção úmida por área pode ser combinada com a fração de sólidos medida da mistura de revestimento para estimar o peso esperado da camada seca. O cálculo é:
Peso estimado do revestimento seco = absorção de umidade por área x fração de sólidos do revestimento
Este método permite uma resposta rápida às alterações na aplicação, mas o tempo é crucial. A evaporação inicia-se imediatamente, portanto, o intervalo entre a amostragem e a pesagem deve ser controlado. A mistura de revestimento deve ser representativa, a medição de sólidos deve estar atualizada e o cupom não deve apresentar perda de líquido nas bordas nem acumular contaminantes. O resultado prevê a massa seca; não substitui a verificação do filme acabado, a menos que a relação tenha sido demonstrada.
Visão geral da fabricação de Como é feito o filme DTF Explica onde a aplicação do revestimento e a secagem ocorrem no processo geral. Um procedimento operacional padrão (POP) de produção deve conectar a coleta de material úmido, as configurações da linha, as condições de secagem e os resultados gravimétricos finais, de forma que uma alteração possa ser rastreada até uma etapa específica.
Um micrômetro consegue medir a espessura do revestimento?
Um micrômetro mede a espessura, não a massa. Se o laboratório medir um substrato nu e um filme acabado idênticos com pressão de contato controlada, a diferença entre as medidas pode servir como um indicador da espessura do revestimento. Converter essa diferença em massa requer a densidade do revestimento seco, e uma camada porosa formulada pode não ter uma densidade aparente simples e constante em todos os produtos.
A medição mecânica da espessura é um método reconhecido para medir a espessura de filmes plásticos, mas não separa automaticamente o revestimento do PET. Utilize um instrumento com contatos planos adequados e força controlada. Pontas afiadas, pressão excessiva, rugas, poeira e medições nas bordas podem distorcer o resultado. Registre se a especificação se refere à base de PET ou ao filme acabado. guia de espessura de filme DTF Fornece mais detalhes sobre essa distinção.
Os dados do paquímetro tornam-se valiosos quando correlacionados com os resultados gravimétricos. Se ambos os valores se moverem juntos, uma verificação rápida da espessura pode ajudar a detectar desvios entre os testes completos de laboratório. Se não houver correlação, não force um método a substituir o outro.
Como os cupons devem ser recortados e manuseados?
A área do cupom entra diretamente no cálculo, portanto, dimensões inconsistentes geram resultados inconsistentes. Utilize uma matriz de corte, um cortador de precisão ou um modelo validado que produza bordas limpas sem esticar o filme. Determine a área real do cupom a partir de dimensões controladas. Uma área maior geralmente produz uma diferença maior na massa do revestimento e pode melhorar o sinal em relação à resolução da balança, desde que a amostra permaneça representativa e fácil de manusear.
Manuseie os cupons com luvas limpas ou pinças antiestáticas. Impressões digitais, pó, poeira, fibras soltas, tinta e umidade aumentam a massa. Não escreva na área de teste. Mantenha cada cupom em um recipiente limpo e identificado e proteja a superfície revestida contra abrasão. Se o filme apresentar carga estática, utilize um método de neutralização aprovado antes da pesagem e verifique se o tratamento não altera a condição da amostra.
As amostras revestidas e de referência devem ser condicionadas em conjunto, sob o mesmo ambiente documentado. O procedimento deve definir a temperatura, a umidade relativa, o tempo de condicionamento e o tempo máximo entre o condicionamento e a pesagem. Feche as portas da balança, aguarde uma indicação estável e utilize a mesma tara para cada cupom.
Que capacidade de equilíbrio é necessária?
A diferença esperada na massa do revestimento determina a capacidade necessária da balança. Calcule a diferença de massa aproximada para a área do cupom escolhida antes de selecionar um instrumento. A legibilidade, a repetibilidade, a linearidade e a estabilidade ambiental da balança devem ser suficientemente pequenas em relação à variação do processo e à faixa de aceitação que o laboratório precisa detectar.
Uma balança com muitos dígitos exibidos não é automaticamente adequada. Movimentos de ar, vibrações, eletricidade estática, variações de temperatura, uma bancada instável e movimentação da amostra podem influenciar os últimos dígitos. Verifique o estado da calibração, utilize pesos de verificação apropriados, nivele o instrumento e monitore o ambiente de pesagem. Um estudo simples de um sistema de medição deve incluir medições repetidas da mesma amostra, remoção e recolocação da amostra, mais de um operador e amostras de controle estáveis.
Se o ruído de medição for muito grande, melhore o ambiente, aumente a área do cupom, refine o manuseio ou use um instrumento mais capaz. Não mascare a baixa repetibilidade fazendo a média de várias leituras instáveis. O relatório final deve indicar a identificação da balança, a resolução, o estado da calibração e qualquer incerteza de medição ou limitação do método relevante para a decisão.
Como deve ser projetada uma grade de amostragem para uniformidade de revestimento?
Um estudo prático de rolo combina posições transversais e longitudinais à máquina. Transversais à banda, colete amostras em pelo menos as zonas esquerda, central e direita, evitando aparas danificadas, a menos que o desempenho das bordas esteja especificamente sob análise. Ao longo do rolo, inclua posições que representem o início, o meio e o fim. Isso cria uma grade de nove células e permite que a equipe veja se a variação segue a posição da largura, o tempo de execução ou ambos.
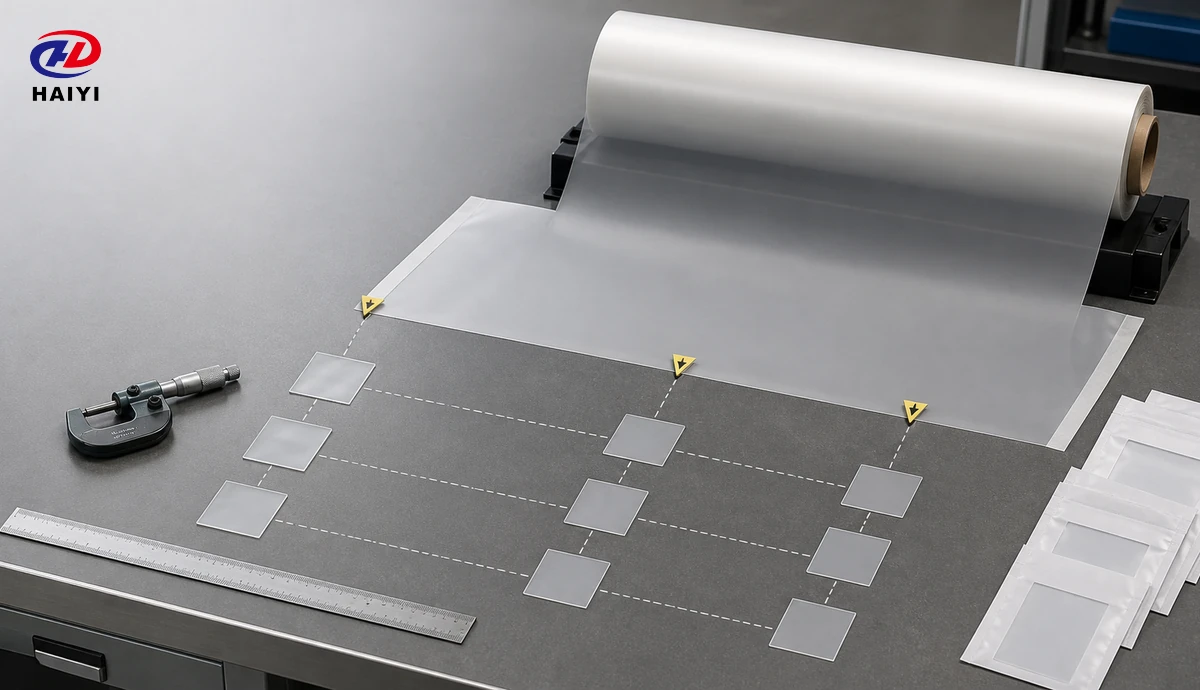
A grade pode ser expandida quando o risco, a largura, o histórico da linha ou as exigências do cliente justificarem mais posições. Para a liberação rotineira de lotes, um plano reduzido pode ser usado somente após o estudo completo demonstrar que os locais selecionados permanecem representativos. Mantenha a relação entre cada cupom, bobina jumbo, bobina cortada, lado da bobina, direção da máquina e tempo de produção.
O posicionamento das amostras deve responder a uma pergunta específica. Amostras agrupadas próximas umas das outras estimam a repetibilidade local. Amostras espaçadas estimam a uniformidade do rolo. Amostras de vários rolos estimam a variação dentro do lote. Amostras de vários lotes estimam a reprodutibilidade entre lotes. Combinar todos os valores em uma única lista sem rótulos elimina o padrão que o estudo pretende encontrar.
Quais cálculos de uniformidade são úteis?
Comece com a média, o mínimo, o máximo, a amplitude e o desvio padrão para o conjunto de amostras definido. O coeficiente de variação expressa o desvio padrão como uma porcentagem da média e pode auxiliar em comparações relativas quando a média é positiva e o mesmo método é utilizado. Apresente os dados individuais, bem como as estatísticas descritivas, para que os padrões posicionais permaneçam visíveis.
| Cálculo ou visualização | O que isso revela | O que pode faltar |
|---|---|---|
| Significar | Nível geral de revestimento | Zonas opostas de alta e baixa altitude podem se cancelar. |
| Faixa | Dispersão total no conjunto amostrado | Não mostra onde ocorreu a variação. |
| desvio padrão | Dispersão geral em torno da média | Pode ocultar um perfil de largura sistemático |
| Coeficiente de variação | Dispersão relativa para conjuntos de dados comparáveis | Pode induzir em erro quando os métodos ou meios diferem. |
| Perfil transversal na web | Viés de esquerda-centro-direita | Não mostra variação ao longo do comprimento do rolo. |
| Gráfico de execução | Desvio, mudanças abruptas e ciclos ao longo do tempo. | Necessita de informações de sequência rastreáveis |
Não utilize a uniformidade percentual sem definir sua fórmula. Equipes diferentes podem calcular a amplitude percentual, o desvio em relação à meta ou o coeficiente de variação e atribuir o mesmo nome a todos os três. Inclua a fórmula, as unidades, a quantidade de amostras e as posições abrangidas no relatório.
Como devem ser estabelecidos os critérios de aceitação?
Não existe uma meta universal de gramatura de revestimento ou tolerância de uniformidade que se aplique a todos os filmes DTF. Filmes de descolamento a quente, a morno, a frio, de um lado só, foscos duplos, específicos para impressoras e personalizados podem usar diferentes arquiteturas de revestimento. Os limites de aceitação devem ser definidos pela especificação aprovada do produto e por um método que tenha sido correlacionado com o desempenho de impressão e transferência.
Estabeleça uma linha de base com lotes de desenvolvimento ou produção aprovados que passem no teste completo de aplicação. Meça o peso do revestimento com o procedimento operacional padrão (POP) pretendido, mapeie a uniformidade e conecte os dados à deposição de tinta, detalhes, absorção de pó, resposta de cura, comportamento de descascamento, aparência, adesão e desempenho de lavagem, conforme aplicável. O contexto mais amplo Guia de controle de qualidade de impressão DTF Explica por que os dados do filme devem ser interpretados juntamente com outras variáveis do processo.
Uma regra de liberação em lote deve abordar a distribuição média e posicional. Também pode incluir limites de aviso que acionem uma revisão antes que uma falha formal ocorra. Defina ações de aprovação, retenção e reprovação, incluindo regras de reteste. Testes repetidos não devem ser usados para buscar um resultado de aprovação após uma falha inexplicável.
Como devem ser investigados os padrões anormais?
Um resultado baixo em toda a largura pode indicar problemas na taxa de aplicação, sólidos, seleção de referência, secagem ou cálculo. Um resultado alto em toda a largura pode indicar a direção oposta ou contaminação. Uma borda consistentemente espessa pode indicar problemas na distribuição transversal, falhas, desalinhamento ou fluxo na borda. Uma mudança gradual ao longo do rolo pode estar relacionada à viscosidade, sólidos, temperatura, velocidade, pressão ou deriva de secagem.
Antes de ajustar a produção, verifique a medição. Confira a área do cupom, a identificação da amostra, a seleção da tara, o zero da balança, a estática, o condicionamento, o manuseio, a fórmula, as unidades e a entrada de dados. Pese novamente o mesmo cupom e teste uma amostra de controle reservada. Se o sistema de medição estiver estável, revise os registros de revestimento e secagem associados à posição exata do rolo.
Os dados de peso da camada de revestimento não devem ser usados para diagnosticar todas as reclamações de desmoldagem. O comportamento da desmoldagem também depende da composição química do revestimento e de todo o processo de transferência da impressão. Use o Guia de teste de força de liberação de filme DTF Quando o problema diz respeito à força de descolamento, variação da curvatura ou consistência da janela de liberação.
O que deve conter um relatório de revestimento em lote?
Um relatório útil permite que outra pessoa qualificada entenda o que foi medido e repita a decisão. Inclua o código do produto, a composição do revestimento, a identificação do lote e do rolo, a data de produção, as posições das amostras, a área do cupom, o material de referência, o condicionamento, a balança, o operador, a revisão do método, as massas individuais, os pesos de revestimento calculados, as estatísticas resumidas, os limites de aceitação, os desvios e a destinação final.
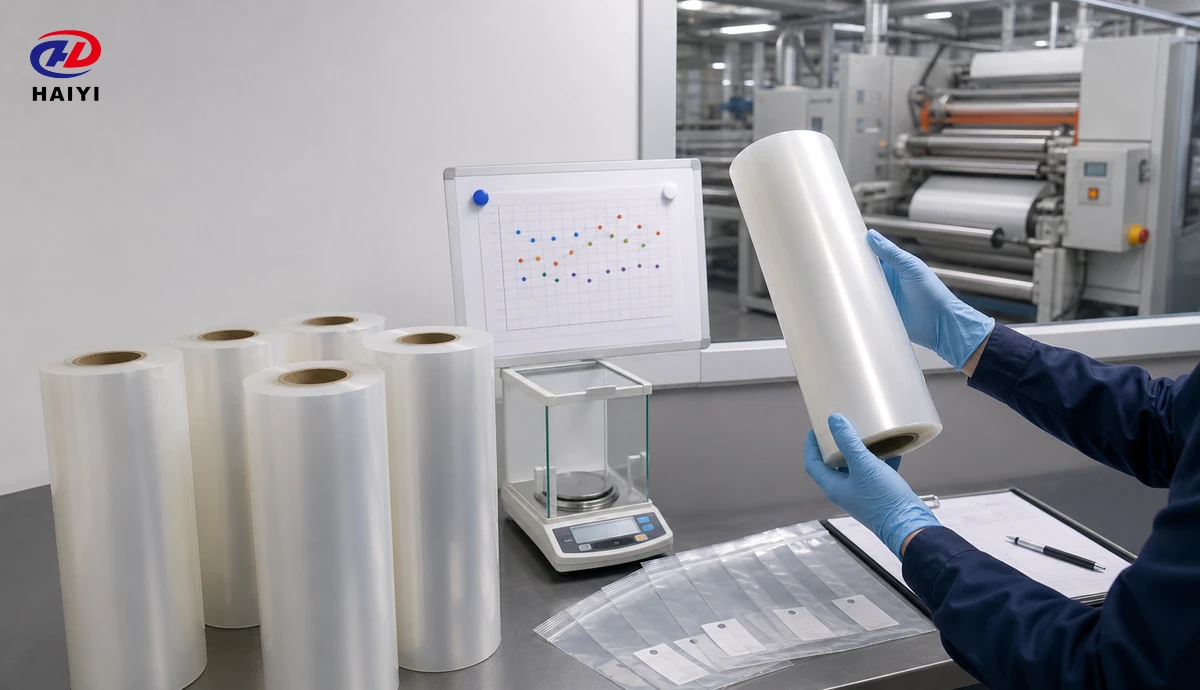
Sempre que possível, conserve amostras representativas do filme provenientes dos mesmos locais. Uma amostra de retenção facilita investigações posteriores, caso um distribuidor relate alguma discrepância após o envio. O registro deve vincular o resultado do teste aos rolos cortados e aos lotes dos clientes. Essa rastreabilidade também permite ao produtor identificar qual estoque foi afetado por um desvio no processo.
Durante a qualificação de fornecedores, solicite informações sobre como a fábrica controla referências, balanças, calibração, identificação de amostras, cálculos, material não conforme e aprovação de alterações. Lista de verificação para auditoria de fornecedores de filmes DTF Fornece um quadro mais amplo para a revisão desses sistemas.
Como os distribuidores devem usar os dados de revestimento?
Os distribuidores não precisam reproduzir todos os testes de laboratório da fábrica, mas devem compreender o método por trás de um certificado. Pergunte se um valor relatado abrange o revestimento frontal, o revestimento posterior, o revestimento total ou a massa base do produto acabado. Confirme os locais de amostragem, as unidades, a revisão do método e os critérios de aceitação. Uma única média sem contagem de amostras ou posições dos rolos fornece evidências limitadas de uniformidade.
Para o controle de entrada, mantenha um rolo de referência aprovado e utilize um plano de verificação reduzido vinculado à identidade do lote. Combine inspeção visual, massa base acabada ou verificações de revestimento selecionadas, tendência de espessura e um teste de impressão controlado. Aprimore o plano quando um novo fornecedor, uma nova fórmula, uma base PET alterada, uma nova linha de revestimento, um resultado incomum ou uma reclamação do cliente aumentar o risco.
Os programas de marca própria devem definir quem é o responsável pela especificação, aprova as alterações, revisa os relatórios de lote e retém as amostras. O guia para Filme DTF de marca própria para distribuidores Explica como o controle técnico deve se conectar com a marca, a embalagem, os pedidos e o fornecimento contínuo.
Perguntas frequentes
O peso do revestimento é o mesmo que a espessura do filme DTF?
Não. O peso do revestimento é a massa por área revestida. A espessura final combina a base de PET e todas as camadas de revestimento. Uma diferença de espessura pode ser uma aproximação útil somente após correlação e validação do sistema de medição.
É possível que um comprador calcule o peso do revestimento a partir de um único cupom finalizado?
O comprador pode calcular a massa base final a partir de um cupom de área conhecida. O peso do revestimento direto requer uma referência válida de PET ou de etapa do processo, ou outro método de separação validado.
As películas foscas de um lado e as películas foscas de dois lados devem usar o mesmo método?
O mesmo princípio gravimétrico pode ser aplicado, mas a grandeza medida difere. O filme de dupla camada fosca contém uma camada no verso, portanto, o procedimento operacional padrão (POP) deve especificar se reporta a massa da camada frontal, do verso ou a massa combinada das duas camadas.
Quantas posições devem ser medidas?
O número depende da largura do rolo, do risco do processo, da capacidade do método, da especificação e da decisão a ser tomada. Uma grade esquerda-centro-direita por início-meio-fim é um projeto de caracterização prático, não um mínimo universal para todos os planos de liberação.
Um revestimento uniforme é automaticamente um revestimento de alta qualidade?
Não. Mesmo em aplicações uniformes, é possível utilizar a química ou o nível de revestimento incorretos. A aprovação deve combinar dados de uniformidade com verificações de impressão, cura, transferência, desmoldagem e durabilidade relevantes para o produto.
Crie uma especificação mensurável para filmes DTF no atacado.
A Haiyi fornece filmes DTF no atacado e personalizados para distribuidores, importadores, marcas de consumíveis de impressão, convertedores e grandes usuários de produção. Os programas de personalização podem coordenar o formato do filme, o comportamento de descolamento, a construção do revestimento, as dimensões do rolo ou da folha, a embalagem, os rótulos, a marca própria, a aprovação de amostras e a documentação do lote de acordo com os requisitos comerciais confirmados.
Para um novo programa B2B, envie à Haiyi as informações sobre a plataforma de impressão, o sistema de tinta e pó, a largura e o comprimento do filme, a preferência por impressão fosca em um ou dois lados, o tipo de descolamento, o volume mensal, o mercado de destino, o plano de embalagem e as necessidades de relatório de qualidade. A Haiyi pode preparar amostras de filme DTF adequadas e discutir uma especificação para atacado ou personalizada com controles de revestimento e desempenho definidos. Visite o site da Haiyi para solicitar amostras, informações técnicas, embalagens OEM ou uma cotação para distribuidores.