Cómo se fabrica la película DTF: Se revela el proceso completo de fabricación en fábrica.

Tiempo de lectura: 11 minutos
Introducción
La mayoría de las personas que usan película DTF a diario no tienen ni idea de cómo se fabrica. Cargan un rollo en la impresora, realizan el trabajo, presionan la transferencia y nunca piensan en lo que sucedió en la fábrica antes de que llegara la película.
Esa falta de conocimiento cuesta dinero.
El proceso de fabricación determina todo lo relacionado con el rendimiento de la película: la uniformidad con la que absorbe la tinta, la limpieza con la que libera la transferencia, la eficacia de la unión del polvo adhesivo y si el rollo 50 funciona de forma idéntica al rollo 1. Dos rollos de película DTF pueden tener un aspecto idéntico y un rendimiento completamente diferente, debido a que el proceso de fabricación que los creó fue distinto.
Este artículo cubre el tema completo. Proceso de producción en fábrica para película DTF Desde el sustrato de PET en bruto hasta el rollo terminado de 60 cm x 100 m que se encuentra en su sala de impresión. Comprender cómo se fabrica le indica exactamente qué buscar al evaluar proveedores, por qué algunas películas cuestan tres veces más que otras y qué significa realmente en la práctica el "recubrimiento interno".
Conclusiones clave
- La película DTF está hecha de un sustrato base de PET (tereftalato de polietileno) recubierto con una capa absorbente de tinta patentada; el recubrimiento, no el PET en sí, es lo que determina la calidad de impresión.
- El proceso de fabricación consta de 8 etapas distintas: obtención de PET, tratamiento de superficie, aplicación de recubrimiento, secado, recubrimiento posterior (para acabado mate doble), control de calidad, corte y embalaje.
- La etapa de aplicación del recubrimiento es la más compleja técnicamente: requiere equipos de recubrimiento de precisión y una fórmula química patentada que controla la tasa de absorción de la tinta, el rendimiento antiestático y el comportamiento de liberación.
- La película de doble acabado mate requiere una segunda capa de recubrimiento en el reverso; este recubrimiento posterior es lo que evita la adhesión del polvo en las áreas que no se imprimen y elimina los fallos de producción relacionados con la estática.
- Los rollos de película DTF terminados se producen normalmente con un ancho de 1,2 metros y luego se cortan a anchos finales (13 pulgadas, 24 pulgadas, 60 cm) utilizando máquinas cortadoras industriales.
- Dimensiones estándar del rollo terminado: 60 cm de ancho x 100 m de largo para rollos de producción; también disponible en 30 cm (A3) y anchos personalizados.
- Los fabricantes que desarrollan su propia fórmula de recubrimiento internamente, en lugar de comprar sustratos de PET pre-recubiertos, pueden controlar la consistencia entre lotes de maneras que los revendedores no pueden.
- El control de calidad a nivel de fábrica incluye pruebas de uniformidad del recubrimiento, medición de la resistencia a la tracción, medición de la fuerza de liberación e inspección visual de cada lote de producción.
¿De qué está hecha la película DTF?
Película DTF Consta de dos componentes unidos durante la fabricación:
1. Sustrato base de PET (tereftalato de polietileno)
El PET es un polímero termoplástico, el mismo material base que se utiliza en botellas de plástico, envases de alimentos y películas industriales. Para la película DTF, el PET se produce en láminas delgadas y transparentes con especificaciones de espesor precisas: normalmente de 75 micras (0,075 mm) a 100 micras (0,1 mm) para la película de producción estándar.
El PET se elige para la película DTF por tres razones: es dimensionalmente estable bajo calor (no se estira ni se deforma durante el prensado a 149-163 °C), tiene excelentes propiedades mecánicas (su alta resistencia a la tracción evita que se rompa durante la alimentación de la impresora y la aplicación de la transferencia) y su superficie se puede diseñar para aceptar recubrimientos especializados.
El sustrato de PET en sí no absorbe la tinta; el PET puro es hidrofóbico (repelente al agua). Sin recubrimiento, la tinta DTF depositada sobre la película de PET formaría gotas y se deslizaría sobre la superficie, al igual que el agua forma gotas sobre el capó encerado de un coche.
2. La capa de recubrimiento
El recubrimiento es el componente funcional de la película DTF. Aplicado a una o ambas caras del sustrato de PET, el recubrimiento es una formulación química patentada —generalmente a base de polímeros— que transforma la superficie hidrofóbica del PET en un medio absorbente de tinta con control preciso.
El recubrimiento cumple cuatro funciones:
- Absorbe la tinta pigmentada a base de agua DTF a una velocidad controlada que evita el sangrado sin reducir la densidad.
- Proporciona la textura superficial que permite que el polvo adhesivo termofusible se adhiera uniformemente a las áreas impresas.
- Crea el mecanismo de liberación que permite que la película se separe limpiamente del diseño después del prensado en caliente.
- En película de doble acabado mate: proporciona propiedades antiestáticas en el reverso que evitan la adhesión del polvo en áreas que no se imprimen.
La fórmula del recubrimiento es patentada y varía según el fabricante. Por eso, dos películas con sustratos de PET idénticos pueden tener un rendimiento totalmente diferente. El PET es un producto básico; el recubrimiento es la propiedad intelectual.
Etapa 1 — Película base de PET: La materia prima
El proceso de fabricación comienza con la adquisición o producción de la película base de PET.
Cómo se produce la película PET
Los gránulos de resina PET se funden y se extruyen a través de una boquilla plana sobre un rodillo refrigerado, un proceso denominado extrusión de película fundida. El polímero fundido se enfría rápidamente sobre la superficie refrigerada, formando una película plana y transparente de espesor controlado. A continuación, la película se orienta biaxialmente —estirándola tanto longitudinal como transversalmente— para alinear las cadenas poliméricas y mejorar sus propiedades mecánicas: mayor resistencia a la tracción, mejor estabilidad dimensional y mayor claridad óptica.
El resultado es una película de BOPET (PET orientado biaxialmente), el estándar industrial para el sustrato base de DTF.
Especificaciones que importan
No todas las películas base de PET tienen el mismo rendimiento en aplicaciones DTF. Las especificaciones que afectan al rendimiento DTF son:
Uniformidad del espesor: Tolerancia de ±3 a ±5 micras en todo el ancho del rollo. Un espesor inconsistente provoca una distribución desigual del peso del recubrimiento e irregularidades en la alimentación de la impresora.
Rugosidad superficial: Medido en Ra (rugosidad media aritmética). La película DTF requiere una rugosidad superficial controlada para lograr una correcta adhesión del recubrimiento sin que sea tan rugosa como para generar textura visual en la impresión final.
Resistencia a la tracción: Mínimo 35 N por cada 15 mm de ancho, tanto en sentido horario como transversal. Una resistencia a la tracción insuficiente provoca el desgarro de la película durante la impresión a alta velocidad o la aplicación de transferencia.
Estabilidad dimensional: Resistencia a la dilatación térmica a temperaturas de prensado. El PET se elige específicamente por esta propiedad; las películas de polietileno o polipropileno se deforman a temperaturas de prensado DTF.
Los grandes fabricantes de películas DTF, como Haiyi, se abastecen de películas BOPET de alta especificación y mantienen un estricto control de calidad en cada entrega del proveedor de PET. Una película base inconsistente es el primer punto potencial de fallo en la cadena de producción.
Etapa 2 — Tratamiento de la superficie: Preparación de la base para el recubrimiento
La película de PET recién extruida presenta escasa adherencia. La superficie del polímero es químicamente inerte; los adhesivos de recubrimiento no se adhieren bien al PET sin tratar. El tratamiento superficial transforma esta superficie químicamente inerte en una que acepta y retiene la capa de recubrimiento.
Tratamiento contra el coronavirus
El tratamiento superficial más común para películas de PET. La película pasa entre dos electrodos a alto voltaje, creando una descarga de corona: un campo de plasma que bombardea la superficie de la película con iones energéticos y radicales libres. Esto oxida la capa superficial del PET, aumentando su energía superficial de aproximadamente 36 dinas/cm² (sin tratar) a entre 52 y 56 dinas/cm² (tratada).
Una mayor energía superficial implica una mejor humectabilidad: las soluciones de recubrimiento se extienden de manera más uniforme sobre la superficie tratada, en lugar de formar gotas o separarse de los bordes.
Por qué esto es importante para usted: Una película con un sustrato base tratado de forma inadecuada presenta una mala adherencia del recubrimiento. Este puede delaminarse durante su uso, manifestándose como zonas donde la capa de tinta se separa del soporte de PET, lo que provoca que la tinta se transfiera parcialmente al tejido con bordes irregulares o secciones faltantes.
Recubrimiento de imprimación
Algunos fabricantes aplican una fina capa de imprimación tras el tratamiento corona, antes de la capa funcional principal. Esta imprimación mejora aún más la adherencia de la capa principal y proporciona una superficie de unión más uniforme. Este paso adicional en el proceso de fabricación incrementa el coste, pero mejora la durabilidad y el rendimiento a largo plazo del recubrimiento.
Etapa 3: Aplicación del recubrimiento: El paso crítico de la fabricación.
Esta es la etapa más compleja desde el punto de vista técnico y la más importante desde el punto de vista comercial en la fabricación de películas DTF. La fórmula del recubrimiento y el método de aplicación son lo que distingue a los fabricantes con tecnología propia de aquellos que revenden sustratos genéricos.
La máquina de recubrimiento
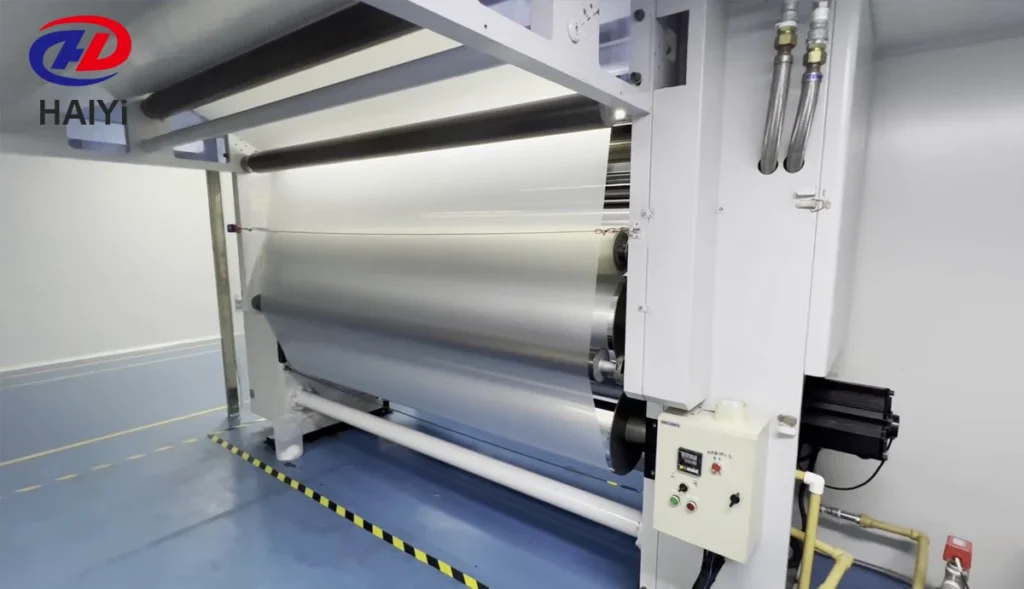
Las máquinas de recubrimiento industrial aplican formulaciones de recubrimiento líquido a sustratos de película a velocidades de producción de 50 a 200 metros por minuto. La máquina de recubrimiento sujeta una bobina grande de película base de PET (normalmente de 1,2 metros de ancho), la desenrolla bajo tensión controlada, aplica la solución de recubrimiento y enrolla la película recubierta en bobinas de salida.
Métodos de aplicación de recubrimientos utilizados en la producción de películas DTF:
Recubrimiento en coma (cuchillo sobre rodillo): Una cuchilla fija, situada a una distancia precisa por encima de la superficie de la película, mide el espesor del recubrimiento. A medida que la película pasa por debajo de la cuchilla, se retira el exceso de recubrimiento, obteniendo así un espesor de película húmeda controlado. Este proceso es muy preciso y uniforme, y se utiliza para el recubrimiento primario absorbente de tinta en películas DTF.
Recubrimiento por huecograbado: Un rodillo giratorio grabado recoge el recubrimiento de una cubeta y transfiere una cantidad dosificada a la película. Adecuado para capas finas y aplicaciones de alta velocidad. Se utiliza para algunos recubrimientos antiestáticos posteriores.
Recubrimiento por extrusión de ranura: La solución de recubrimiento se bombea a través de una ranura de precisión directamente sobre la superficie de la película. Esto produce un espesor de recubrimiento altamente uniforme, el método preferido para la producción de películas de alta calidad donde la tolerancia de uniformidad del recubrimiento es estricta.
La fórmula del recubrimiento
La fórmula de recubrimiento para la película DTF es una combinación patentada de:
- Aglutinantes poliméricos que proporcionan adhesión al sustrato de PET y forman la película de recubrimiento.
- Agentes de control de la porosidad que determinan la tasa de absorción de la tinta: si es demasiado porosa, la tinta se corre; si es demasiado densa, la tinta se queda en la superficie.
- Agentes desmoldantes que permiten que la película se separe limpiamente de la capa adhesiva curada después del prensado en caliente.
- Agentes antiestáticos (en formulaciones de doble acabado mate) que reducen la acumulación de carga estática durante la aplicación del polvo.
- Agentes niveladores que aseguran que el recubrimiento se seque hasta obtener una superficie plana y uniforme sin cráteres ni textura de piel de naranja.
La fórmula es propiedad intelectual del fabricante. Por eso, los fabricantes que desarrollan su propia fórmula de recubrimiento —como Haiyi, que cuenta con un equipo interno de I+D y más de 20 patentes registradas— producen productos fundamentalmente diferentes de aquellos que compran soluciones de recubrimiento prefabricadas o PET pre-recubierto a proveedores externos.
Un fabricante que compra sustratos de PET genéricos pre-recubiertos no puede controlar la fórmula del recubrimiento. No tiene la capacidad de ajustar la porosidad para sistemas de tinta específicos, optimizar la fuerza de desprendimiento para tipos de pelado específicos ni solucionar problemas de adhesión que se originan en la química del recubrimiento. Puede cambiar de proveedor de PET, pero no puede cambiar el recubrimiento.
Peso del recubrimiento húmedo
El volumen de recubrimiento aplicado por unidad de área —generalmente expresado en gramos húmedos por metro cuadrado (g/m²)— determina el espesor del recubrimiento después del secado. La película DTF estándar utiliza un peso de recubrimiento húmedo de 20 a 40 g/m² para el recubrimiento primario absorbente de tinta.
La uniformidad del gramaje del recubrimiento a lo largo de todo el ancho del rollo es un parámetro de calidad fundamental. Una variación en el gramaje del recubrimiento superior a ±3 g/m² produce diferencias visibles en la calidad de impresión dentro de una misma hoja: la densidad de la tinta es mayor donde el gramaje del recubrimiento es mayor y menor donde es menor.
Etapa 4: Secado y curado del recubrimiento
Tras la aplicación del recubrimiento, la película pasa por un horno de secado multizona. El calor controlado evapora el disolvente del recubrimiento (agua o disolvente orgánico) e inicia las reacciones de reticulación del polímero que confieren al recubrimiento sus propiedades funcionales.
Especificaciones del horno de secado
Las líneas de recubrimiento industrial utilizan hornos de secado, generalmente de 20 a 60 metros de longitud, divididos en varias zonas de temperatura. A velocidades de producción de 50 a 100 metros por minuto, la película permanece en el horno entre 12 y 60 segundos, tiempo suficiente para eliminar el disolvente y lograr una reticulación adecuada.
Zona 1 (entrada): Baja temperatura (de 50 a 80 °C): la evaporación suave evita la formación de una película superficial (que atrapa el disolvente debajo y provoca defectos en el recubrimiento).
Zona 2-4 (secado principal): Temperatura media (80 a 120 °C): evaporación del disolvente primario.
Zona 5+ (curado final): Una temperatura más elevada (de 100 a 140 °C) completa las reacciones de reticulación que confieren al recubrimiento su adhesión, porosidad y propiedades de liberación finales.
Por qué las condiciones de secado afectan el rendimiento
Un secado incorrecto produce defectos en el recubrimiento que son invisibles en la película terminada, pero visibles durante su uso:
Recubrimiento insuficientemente curado: Un entrecruzamiento insuficiente produce un recubrimiento demasiado blando. Si bien el recubrimiento absorbe la tinta correctamente, tiene poca resistencia a la abrasión; la superficie del recubrimiento puede dañarse durante la alimentación de la impresora y la capa de liberación puede no funcionar correctamente al retirar la película después del prensado.
Recubrimiento sobrecurado: Una temperatura o un tiempo excesivos producen un recubrimiento demasiado reticulado, demasiado denso y con porosidad reducida. La absorción de tinta se ralentiza, lo que resulta en una menor densidad de impresión o requiere un mayor volumen de tinta para lograr la densidad de color correcta.
Atrapamiento por solvente: Un secado demasiado rápido en la primera zona crea una capa superficial que atrapa el disolvente. Este disolvente atrapado continúa evaporándose después del recubrimiento y provoca microampollas, visibles como una ligera textura o neblina en la película que reduce la nitidez de la impresión.
Etapa 5: Recubrimiento posterior (solo para película de doble acabado mate)
La película DTF estándar de una sola cara tiene recubrimiento solo en un lado. El proceso de producción descrito en las etapas 3 y 4 produce esta película en una sola pasada.
La película de doble acabado mate, el estándar de producción para las imprentas profesionales de impresión directa al papel (DTF), requiere una segunda capa de recubrimiento en el reverso de la película.
Finalidad del recubrimiento posterior
El revestimiento posterior de la película mate doble cumple dos funciones:
Tratamiento antiestático: Durante la impresión a alta velocidad y la aplicación de polvo, se acumula electricidad estática en las superficies de las películas de PET. Esta carga estática atrae el polvo adhesivo termofusible hacia las zonas no impresas de la superficie de la película, lo que provoca la contaminación del polvo en las áreas sin imprimir del diseño. El recubrimiento antiestático posterior disipa esta carga, evitando que el polvo se adhiera fuera de las áreas impresas con tinta.
Acabado de superficie mate: El recubrimiento posterior le da al reverso un aspecto mate visualmente similar al de la cara impresa. Por eso, para identificar la cara impresa correcta en películas de doble acabado mate, es necesario realizar la prueba de la gota de agua en lugar de solo la inspección visual.
La segunda pasada de recubrimiento
La película se vuelve a colocar en la máquina de recubrimiento con la cara ya recubierta (impresa) protegida y la cara posterior sin recubrimiento frente al cabezal de recubrimiento. El recubrimiento antiestático se aplica con un gramaje menor que el del recubrimiento primario —normalmente de 5 a 15 g/m²— y se seca en una segunda pasada en el horno.
Esta segunda pasada duplica el tiempo de producción y el costo de los materiales para la película mate doble, lo que explica por qué cuesta entre 15 y 251 TP3T más por metro que la película de una sola cara. El beneficio de producción (eliminación de fallas por contaminación de polvo) supera significativamente este sobrecosto para cualquier operación de producción que realice más de 20 transferencias por día.
Etapa 6: Control de calidad y pruebas
Antes de que la película recubierta pase a la fase de corte y empaquetado, se somete a pruebas de control de calidad en fábrica. El alcance de estas pruebas distingue a los fabricantes con sistemas de calidad documentados de aquellos que se basan únicamente en la inspección visual.
Pruebas de control de calidad estándar para películas DTF
Medición de la uniformidad del recubrimiento: Se mide el peso del recubrimiento por unidad de área a lo largo del ancho del rollo y en varios puntos a lo largo de su longitud. Una máquina de recubrimiento debidamente calibrada produce una uniformidad de ±3 g/m² o incluso menor. Si los resultados no cumplen con las especificaciones, se realiza una revisión del proceso antes de la aprobación del lote.
Ensayo de resistencia a la tracción: Las muestras de película se someten a tensión hasta el punto de rotura tanto en sentido longitudinal como transversal mediante una máquina de ensayo de tracción. Los valores mínimos (normalmente 35 N por cada 15 mm de ancho) confirman que la película puede soportar las tensiones mecánicas de la alimentación de la impresora y la aplicación de transferencia sin romperse.
Medición de la fuerza de liberación: Se aplica una cinta adhesiva estandarizada a la superficie de impresión, se presiona con un rodillo y se retira a una velocidad y ángulo controlados. La fuerza necesaria para retirar la cinta permite medir las propiedades de liberación del recubrimiento. Esto predice directamente la facilidad con la que la película se separará de la transferencia durante el despegue en caliente o en frío.
Prueba de absorción de tinta: Se deposita un volumen controlado de tinta DTF estándar sobre la superficie de la película y se mide el diámetro de dispersión tras un tiempo determinado. El resultado se compara con las especificaciones: una dispersión excesiva indica un recubrimiento demasiado poroso (riesgo de sangrado); una dispersión insuficiente indica un recubrimiento poco poroso (riesgo de densidad).
Prueba de disipación estática (doble mate): Se aplica una carga a la superficie de la película y se mide el tiempo de disipación. Se confirma un rendimiento antiestático adecuado si la carga se disipa por debajo de un umbral determinado en un período de tiempo definido.
Inspección visual: El rollo completo se inspecciona bajo una iluminación intensa para detectar defectos en el recubrimiento: rayas (causadas por la contaminación de la cuchilla de recubrimiento), huecos (causados por la contaminación del sustrato), daños en los bordes y contaminación de la superficie.
Haiyi somete cada lote de producción a pruebas que verifican todos los parámetros mencionados. Los informes de las pruebas de lote están disponibles para los clientes mayoristas, lo que demuestra la transparencia en el control de calidad que distingue a los fabricantes de los revendedores.
Etapa 7: Corte y formación de rollos
La película recubierta sale de la línea de producción en rollos maestros, que suelen tener 1,2 metros de ancho y varios cientos de metros de largo. Estos rollos maestros son demasiado anchos para la mayoría de las impresoras DTF. El corte los adapta a los anchos finales utilizados en la producción.
El proceso de corte
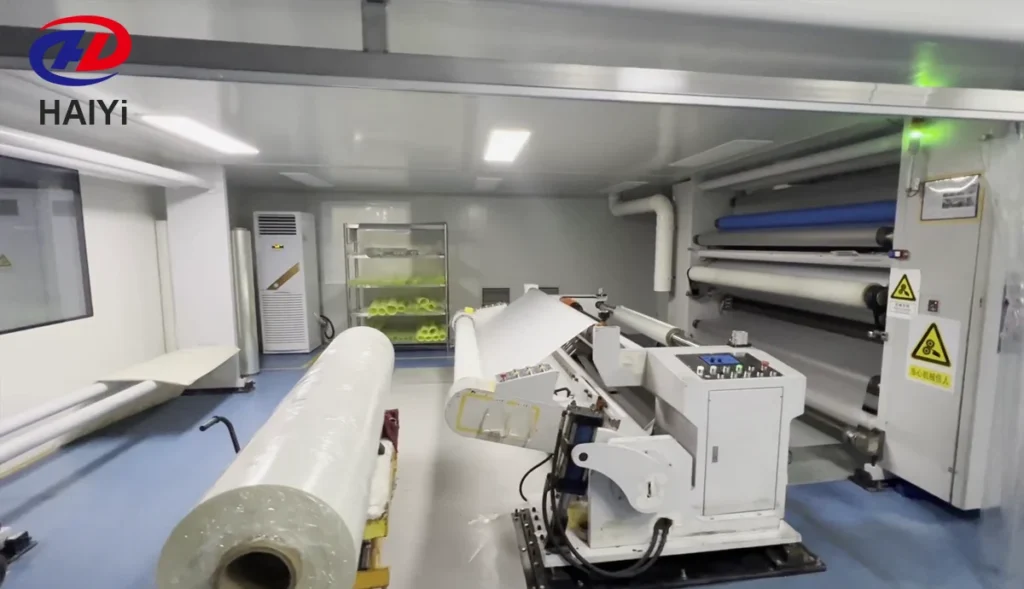
Las máquinas cortadoras industriales desenrollan el rollo maestro, hacen pasar la película a través de un conjunto de cuchillas de corte circulares colocadas a intervalos precisos y enrollan las tiras más estrechas resultantes en núcleos de salida individuales.
Anchos estándar acabados cortados de rollos maestros de 1,2 m:
- 30 cm (aproximadamente 12 pulgadas) — para impresoras DTF de escritorio A3
- 33 cm (aproximadamente 13 pulgadas): el ancho de producción más común, compatible con la mayoría de las impresoras de escritorio A3+.
- 60 cm (aproximadamente 24 pulgadas) — para impresoras DTF de alimentación por rollo de calidad profesional
- Anchos personalizados cortados según los requisitos específicos del cliente (pedidos OEM).
Tamaños de núcleo
La película se enrolla en núcleos de papel o plástico de 19 mm (0,75 pulgadas) o 25,4 mm (1 pulgada) de diámetro interno. El tamaño del núcleo debe coincidir con las especificaciones del soporte de película de la impresora; un tamaño de núcleo incorrecto provoca que el rollo no se coloque correctamente en el eje de alimentación de la impresora.
Longitudes de rollo estándar
100 metros: El estándar de producción para rollos al por mayor. Con una longitud de 100 m, un rollo de 60 cm de ancho pesa aproximadamente entre 5 y 6 kg, lo que permite realizar cambios de rollo manuales con facilidad.
50 metros: Disponible para pedidos de prueba y operaciones de menor envergadura.
200 metros: Disponible para operaciones de producción de alto volumen que deseen minimizar los cambios de rollo.
Calidad de corte
La calidad del proceso de corte afecta al rendimiento de la película de dos maneras:
Calidad del borde: Bordes de corte limpios y rectos, sin deshilachado, deslaminación ni rebabas. Una mala calidad de los bordes provoca problemas de alimentación de la película en las impresoras de rollo y puede causar descargas electrostáticas en los bordes, lo que atrae polvo a la zona del borde.
Tensión de bobinado: Una tensión de bobinado uniforme a lo largo de todo el rollo es esencial para una alimentación estable de la película. Los rollos demasiado tensos generan tensiones internas que provocan que la película se doble al desenrollarse. Los rollos demasiado flojos se desenrollan de forma irregular y causan problemas de registro.
Etapa 8: Embalaje y almacenamiento
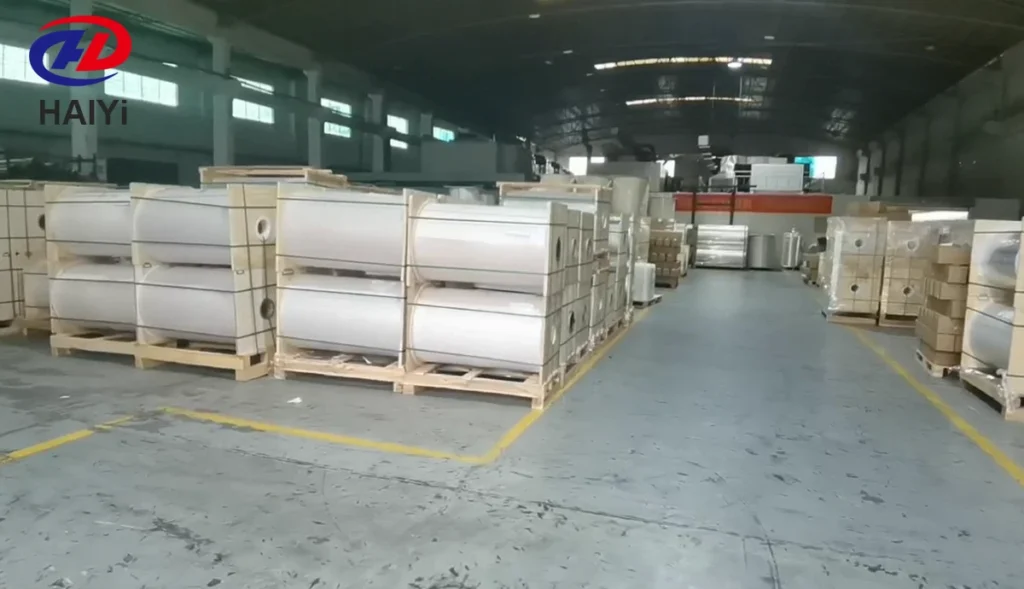
Los rollos terminados se empaquetan para proteger el recubrimiento de las principales amenazas ambientales: humedad, luz ultravioleta, contaminación y daños físicos.
Embalaje estándar
Los rollos individuales se envuelven en un embalaje resistente a la humedad, generalmente una bolsa de polietileno con revestimiento de aluminio y sellada con un paquete desecante en su interior. El rollo envuelto se coloca en una caja de cartón que le proporciona protección física durante el envío y el almacenamiento.
El etiquetado de cada rollo y caja incluye: especificaciones del producto (tipo de película, ancho, largo, tipo de despegue), código de lote de producción, fecha de fabricación e instrucciones de almacenamiento.
Por qué el embalaje es importante
El recubrimiento de la película DTF es higroscópico, es decir, absorbe la humedad del aire. En ambientes de alta humedad, un rollo sin sellar puede absorber suficiente humedad en cuestión de días como para afectar la uniformidad de la absorción de tinta. Una película dañada por la humedad se manifiesta en la producción como una densidad de tinta inconsistente, dispersión en áreas con detalles finos o una adhesión irregular del polvo.
Un embalaje sellado adecuado con desecante mantiene el rendimiento del recubrimiento desde la fábrica hasta la imprenta. Una vez abierto el rollo, debe volver a sellarse en su embalaje original entre sesiones de impresión.
Por qué el recubrimiento interno es importante para la calidad de la película
A lo largo de todo este proceso de fabricación, la etapa de recubrimiento (Etapa 3) es el único paso en el que la experiencia del fabricante determina de forma más directa la calidad del producto.
Un fabricante que desarrolla y aplica su propia fórmula de recubrimiento tiene control total sobre:
- La composición química de la capa absorbente de tinta
- Parámetros de aplicación del recubrimiento (peso del recubrimiento húmedo, velocidad de la máquina, separación de las cuchillas)
- Perfil de secado (temperaturas por zona, velocidad de la línea)
- Las especificaciones de prueba para la liberación del lote
Cuando surge un problema de producción —adherencia inconsistente, sangrado de tinta en detalles finos, contaminación por polvo en áreas sin recubrimiento— un fabricante con capacidad de recubrimiento propia puede diagnosticar la causa raíz y ajustar la fórmula o el proceso. Un revendedor de sustratos pre-recubiertos no puede hacerlo.
El equipo interno de I+D de Haiyi ha desarrollado y perfeccionado la fórmula del recubrimiento durante 15 años, lo que ha dado como resultado más de 20 patentes registradas que abarcan la química del recubrimiento y el proceso de aplicación. El recubrimiento antiestático de doble acabado mate aplicado a los rollos de producción de Haiyi está formulado para ofrecer una absorción de tinta uniforme a lo largo de los 100 metros del rollo, no solo en los primeros 10 metros que corresponden a la muestra que recibió.
Cómo la calidad de fabricación afecta a su producción
Comprender el proceso de fabricación hace que las diferencias de rendimiento entre los distintos tipos de película sean predecibles en lugar de misteriosas.
Uniformidad del recubrimiento → consistencia de la densidad de impresión. Una película producida en una máquina de recubrimiento bien calibrada con una tolerancia estricta de ±3 g/m² en el peso del recubrimiento produce una densidad de tinta uniforme de borde a borde y de metro a metro. Una película con una variación de ±8 g/m² produce diferencias de densidad visibles dentro de la misma impresión: áreas más claras donde el recubrimiento es más delgado y áreas más densas donde es más grueso.
Recubrimiento posterior antiestático → tasa de contaminación por polvo. Las películas de una sola cara sin recubrimiento posterior acumulan carga estática que atrae el polvo hacia las zonas no impresas. Esto se manifiesta como una neblina de polvo fuera de los bordes del diseño en las transferencias terminadas. Las películas de doble capa mate con un recubrimiento posterior antiestático adecuado eliminan por completo este problema.
Completitud del entrecruzamiento → comportamiento de liberación. El recubrimiento insuficientemente curado produce una fuerza de desprendimiento variable: a veces se despega fácilmente, otras veces requiere más fuerza de la esperada. Esta fuerza de desprendimiento variable provoca una calidad de borde de impresión inconsistente en aplicaciones de despegue en caliente y, ocasionalmente, el levantamiento de tinta en aplicaciones de despegue en frío.
Calidad de la base de PET → estabilidad dimensional. La película fabricada con sustrato BOPET de alta especificación mantiene unas dimensiones planas y estables durante todo el recorrido de la impresora y hasta la etapa de prensado. La película fabricada con sustrato PET de menor especificación puede presentar curvatura, ondulación en los bordes o una ligera inestabilidad dimensional que provoca errores de registro de impresión en patrones finos.
Preguntas frecuentes
¿En qué se diferencia la película DTF de la película plástica convencional? Las películas plásticas convencionales (polietileno, polipropileno) no tienen recubrimiento absorbente de tinta y no admiten tinta pigmentada a base de agua para impresión directa sobre película (DTF). La película DTF está fabricada con PET para garantizar su estabilidad térmica a temperaturas de prensado y cuenta con un recubrimiento patentado aplicado en la cara de impresión que absorbe la tinta a un ritmo controlado, admite polvo termofusible y se desprende fácilmente de la transferencia adherida tras el prensado térmico.
¿Qué significa “mate dual” en la fabricación de películas DTF? La película mate de doble cara tiene un recubrimiento en ambos lados del sustrato de PET. La cara de impresión lleva el recubrimiento funcional que absorbe la tinta por completo. La cara posterior lleva un recubrimiento mate antiestático secundario que evita la acumulación de carga estática y elimina la adhesión del polvo en las áreas no impresas durante el proceso de espolvoreo. La fabricación de la película mate de doble cara requiere dos pasadas de recubrimiento y es más costosa que la de la película de una sola cara.
¿Por qué algunas películas de DTF cuestan tres veces más que otras? La diferencia de precio se debe al recubrimiento. La película de gama económica utiliza PET pre-recubierto genérico adquirido a proveedores externos; el fabricante no aplica ningún recubrimiento propio. La película premium se fabrica con una fórmula de recubrimiento propia desarrollada internamente, aplicada con equipos de recubrimiento de precisión y sometida a pruebas rigurosas. El sustrato de PET representa una pequeña fracción del costo total de la película; la química del recubrimiento y el proceso de aplicación constituyen la mayor parte del valor.
¿Cuál es el ancho estándar para la producción de películas DTF? La película DTF se produce en máquinas de recubrimiento en rollos maestros de 1,2 metros (120 cm) de ancho. Estos rollos se cortan a la medida final del cliente: 30 cm (12 pulgadas) para impresoras de escritorio A3, 33 cm (13 pulgadas) para impresoras A3+ y 60 cm (24 pulgadas) para impresoras de rollo de producción. Los clientes OEM pueden especificar anchos personalizados dentro del rango disponible.
¿Cómo afecta la máquina de recubrimiento a la calidad de la película? La máquina de recubrimiento controla la uniformidad del peso del recubrimiento a lo largo y ancho del rollo. Un sistema de recubrimiento de ranura o de coma bien calibrado en una línea de recubrimiento moderna mantiene una tolerancia de peso de recubrimiento de ±3 g/m², lo que garantiza una calidad de impresión uniforme en cada metro de un rollo de 100 m. Los equipos de recubrimiento antiguos o con un mantenimiento deficiente producen una variación de ±8 g/m² o mayor, lo que resulta en un rendimiento de producción inconsistente.
¿Por qué los fabricantes desarrollan fórmulas de recubrimiento patentadas? La fórmula del recubrimiento determina el rendimiento funcional de la película: tasa de absorción de tinta, uniformidad de adhesión del polvo, fuerza de desprendimiento, propiedades antiestáticas y durabilidad a largo plazo. Una fórmula patentada, desarrollada y perfeccionada durante años de producción, ofrece ventajas de rendimiento que la competencia no puede replicar adquiriendo el mismo sustrato de PET. Además, permite brindar soporte técnico: el fabricante que desarrolló la fórmula puede diagnosticar y resolver problemas de producción que un distribuidor no puede.
¿Qué pruebas de control de calidad debe realizar un fabricante de películas DTF? El control de calidad estándar de la industria para la película DTF incluye: medición de la uniformidad del recubrimiento (g/m² a lo ancho del rollo), prueba de resistencia a la tracción (en sentido longitudinal y transversal), medición de la fuerza de liberación, prueba de absorción de tinta (diámetro de dispersión en condiciones controladas), prueba de disipación antiestática (solo para acabado mate doble) e inspección visual completa para detectar defectos en el recubrimiento. Los fabricantes deben poder proporcionar informes de pruebas por lotes con valores numéricos específicos, no solo afirmaciones cualitativas sobre la calidad.
¿Cómo se almacenan los rollos de película DTF para mantener el rendimiento del recubrimiento? Los rollos terminados deben sellarse en un embalaje resistente a la humedad con un paquete desecante, almacenarse horizontalmente a una temperatura de 15 a 25 °C (59 a 77 °F) y una humedad relativa del 40 al 60%, lejos de la luz solar directa y las fuentes de radiación UV. El recubrimiento es higroscópico: la absorción de humedad del aire en ambientes húmedos reduce la uniformidad de la absorción de tinta en cuestión de días en la película sin sellar. Haiyi envasa cada rollo en bolsas selladas con revestimiento de aluminio y desecante para mantener el rendimiento del recubrimiento desde la fábrica hasta el cliente.
Conclusión
La película DTF no es una simple pieza de plástico. Es un material compuesto diseñado con precisión —un sustrato base de PET más una capa de recubrimiento patentada— donde la química del recubrimiento y el proceso de aplicación determinan por completo su rendimiento en la producción.
El proceso de fabricación consta de ocho etapas. Cuatro de ellas (tratamiento de la superficie, aplicación del recubrimiento, secado y recubrimiento posterior) son donde la experiencia en la fabricación es más importante y donde se originan las diferencias de calidad entre los productos de película.
La clave reside en que la fórmula del recubrimiento es propiedad intelectual. Los fabricantes que desarrollan su propio recubrimiento internamente —con equipos de I+D especializados, maquinaria de recubrimiento de precisión y pruebas de control de calidad documentadas por lotes— producen productos fundamentalmente diferentes de aquellos que compran PET pre-recubierto genérico y lo reetiquetan. La diferencia de rendimiento se aprecia en la producción: en la consistencia de la densidad de impresión, la uniformidad de la adhesión del polvo, el comportamiento de desmoldeo y la durabilidad al lavado de las transferencias terminadas.
Al elegir un proveedor de películas DTF, usted está eligiendo tanto a un fabricante de recubrimientos como a un proveedor de películas. La pregunta "¿desarrollan internamente su propia fórmula de recubrimiento?" va más allá de las afirmaciones de marketing y nos lleva directamente a la realidad técnica del producto que está adquiriendo.
Haiyi fabrica películas DTF utilizando tecnología de recubrimiento propia desarrollada a lo largo de 15 años. Nuestra planta de producción en Foshan, Guangdong, opera con una capacidad de 60 000 m²/día y cuenta con líneas de recubrimiento de precisión, un equipo interno de I+D y más de 20 patentes de recubrimiento registradas. Cada lote se somete a pruebas de control de calidad documentadas antes del envío. Ofrecemos precios mayoristas directos de fábrica, embalaje OEM, un pedido mínimo bajo y 15 años de experiencia en exportación internacional.