Come misurare il peso e l'uniformità del rivestimento del film DTF
Una guida pratica per la misurazione del peso e dell'uniformità del rivestimento in film DTF, che include campioni gravimetrici, riferimenti PET corrispondenti, griglie di campionamento, statistiche e rilascio dei lotti.

Tempo di lettura stimato: 13 minuti
Il peso del rivestimento del film DTF è la massa secca di uno strato di rivestimento definito divisa per l'area rivestita, normalmente espressa in grammi per metro quadrato. L'uniformità del rivestimento descrive la coerenza con cui tale valore è distribuito lungo la larghezza del rotolo, lungo la sua lunghezza e tra i diversi lotti di produzione. La misurazione più affidabile è la differenza gravimetrica tra un campione rivestito finito e un campione di riferimento in PET non rivestito della stessa area. Un piano di controllo efficace definisce anche il condizionamento, le posizioni dei campioni, la capacità della bilancia, i calcoli, le regole di accettazione e un controllo funzionale della stampa.
Lo spessore del film finito da solo non è sufficiente a dimostrare il peso del rivestimento. La misurazione combina lo spessore del film di base in PET, lo strato frontale di ricezione dell'inchiostro e qualsiasi trattamento sul lato posteriore. La variazione dello spessore del film di base può essere maggiore del segnale di rivestimento che un acquirente desidera rilevare. Questa guida mostra ai produttori, distributori, importatori, marchi privati e team di controllo qualità di film DTF come costruire un sistema di misurazione ripetibile senza confondere calibro, massa del film di base e massa del rivestimento.
Che cosa bisogna misurare esattamente?
Prima di prelevare qualsiasi campione, definire la grandezza misurata, ovvero la quantità che il metodo intende determinare. Spesso si mescolano quattro valori correlati:
| Valore | Cosa include | Uso tipico | Limitazione chiave |
|---|---|---|---|
| spessore della base in PET | Solo il substrato plastico | Alimentazione, rigidità, risposta al calore e specifiche di base | Non misura la massa del rivestimento |
| Calibro della pellicola finita | PET più tutti i rivestimenti | Tendenza del processo rapido e confronto dei rulli | Impossibile separare i livelli senza riferimenti corrispondenti |
| massa base finita | Massa totale di PET e rivestimenti per unità di superficie | Identificazione in entrata e andamento del materiale totale | Non è uguale al peso del rivestimento |
| peso del rivestimento secco | Massa di rivestimento a secco definita per unità di area: anteriore, posteriore o combinata. | Controllo del processo di rivestimento e rilascio del prodotto | Richiede una tara valida o un riferimento alla fase del processo |
Per le pellicole monofacciali, il bersaglio può essere il rivestimento frontale che riceve l'inchiostro. Per le pellicole opache doppie o antistatiche, l'acquirente deve specificare se il valore rappresenta lo strato frontale, lo strato posteriore o i rivestimenti combinati. Guida al rivestimento assorbente per inchiostro DTF Spiega cosa fa il livello funzionale. La specifica di misurazione deve fare un ulteriore passo avanti e identificare esattamente quale livello è incluso.
Perché l'uniformità del rivestimento è importante?
Un rotolo può avere un peso medio di rivestimento accettabile e presentare comunque un disegno non conforme. Un bordo più spesso e un centro più chiaro possono raggiungere la media desiderata, mentre le due zone si comportano in modo diverso durante la stampa. Un graduale spostamento lungo la direzione di lavorazione può inoltre rimanere nascosto se il laboratorio testa un solo punto vicino alla superficie del rotolo.
La distribuzione del rivestimento può influenzare la ritenzione dell'inchiostro, la diffusione del punto, il supporto dell'inchiostro bianco, il comportamento della polvere, l'asciugatura e il rilascio. Questi risultati dipendono anche dalla chimica, dal trattamento della superficie, dall'inchiostro, dalla polvere, dalle impostazioni della stampante, dalla polimerizzazione, dalla pressatura e dallo stoccaggio. Il peso del rivestimento è quindi un indicatore di processo, non un verdetto completo sulla qualità. L'articolo su come il rivestimento DTF influisce sulla qualità di stampa copre tali relazioni di prestazione; questa guida si concentra su come viene misurata la distribuzione di massa.
Uno studio di uniformità utile si pone tre domande. Il profilo trasversale del rotolo è bilanciato da sinistra a centro a destra? Il valore è stabile dall'inizio alla metà fino alla fine del rotolo? Il lotto riproduce la linea di base del prodotto approvato? Ogni domanda richiede una diversa configurazione del campione.
Quale metodo di misurazione del peso del rivestimento è più pratico?
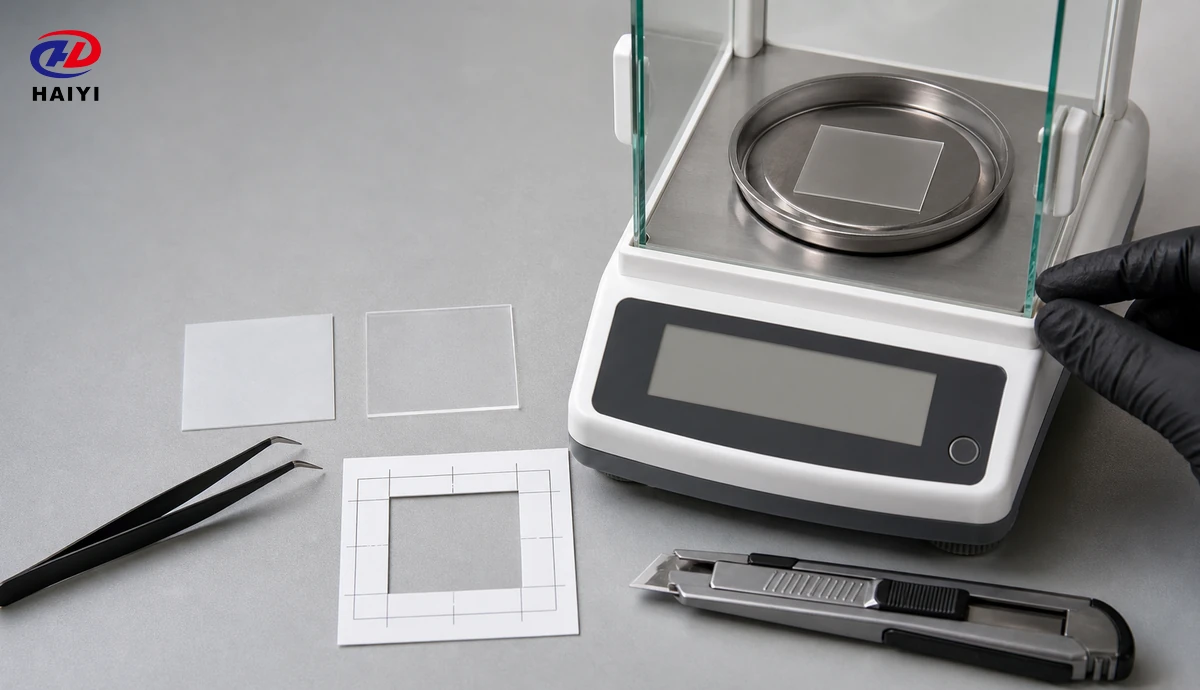
Per il controllo di fabbrica, l'approccio pratico più diretto è un metodo differenziale che utilizza campioni di dimensioni precise e una tara corrispondente. Il campione rivestito e il riferimento devono rappresentare la stessa struttura di base in PET, posizione della larghezza, condizione e area. Se il riferimento proviene da un lotto di film di base diverso, la normale variazione del substrato può essere erroneamente interpretata come variazione del rivestimento.
Il calcolo di base è:
Peso del rivestimento = (massa del campione rivestito – massa di riferimento corrispondente) / area del campione
Utilizzare i grammi per la massa e i metri quadrati per l'area per ottenere i grammi per metro quadrato. Se entrambi i campioni hanno esattamente la stessa area, sottrarre prima le loro masse e dividere per l'area comune. Mantenere un numero sufficiente di cifre decimali durante il calcolo e arrotondare solo il risultato finale secondo la procedura di misurazione.
Come si esegue il calcolo del peso del rivestimento?
Consideriamo un ipotetico campione di 100 mm x 100 mm. La sua area è di 0,01 metri quadrati. Se un campione rivestito finito ha una massa di 1,57 grammi e il suo riferimento PET valido e corrispondente ha una massa di 1,37 grammi, la differenza è di 0,20 grammi. Dividendo 0,20 grammi per 0,01 metri quadrati si ottengono 20 grammi per metro quadrato. Questo esempio illustra solo il calcolo; non è un obiettivo raccomandato per ogni pellicola DTF.
Ripetere il calcolo per ogni posizione mappata anziché sottrarre un riferimento medio dopo lo studio. Se il materiale di base presenta un profilo di larghezza misurabile, associare ogni posizione rivestita alla corrispondente posizione di riferimento. Conservare i risultati individuali non arrotondati per l'analisi statistica e registrare eventuali campioni scartati a causa di danni, contaminazione o area errata.
Questo metodo risulta più efficace quando la linea di rivestimento fornisce campioni prelevati durante le diverse fasi del processo. Un campione di PET non rivestito può fungere da riferimento per il rivestimento totale. Un campione prelevato dopo la fase di rivestimento frontale e un altro prelevato dopo la fase di rivestimento posteriore possono consentire stime separate del numero di strati, a condizione che il processo e la progettazione del campionamento permettano un confronto valido. Tutto il materiale di riferimento deve rimanere tracciabile al lotto di produzione.
È possibile misurare la pellicola finale senza un campione di riferimento non rivestito?
Un laboratorio può misurare la massa totale di base di una pellicola finita sconosciuta tagliando un'area nota e pesandola. Questo risultato è utile per l'identificazione del prodotto e per i controlli di uniformità, ma non rappresenta un risultato diretto del peso del rivestimento. Per isolare la massa del rivestimento, il metodo necessita di informazioni affidabili sulla massa del PET e di ogni altro strato incluso nel campione.
Uno spessore nominale del PET e una densità presunta possono fornire una stima ingegneristica, ma l'incertezza può essere troppo elevata per il rilascio del lotto. Variazioni di spessore, forza di misurazione, texture superficiale, variazioni di densità e rivestimento posteriore influenzano tutti la stima. Utilizzare questo approccio solo per lo screening, a meno che uno studio di misurazione non dimostri che è in grado di distinguere le variazioni di processo richieste.
Alcuni laboratori prendono in considerazione la rimozione del rivestimento e la pesatura del substrato rimanente. Tale approccio dovrebbe essere utilizzato solo dopo la validazione specifica per il rivestimento e il sistema PET in questione. Un processo di rimozione con solventi o meccanico può estrarre additivi, gonfiare il PET, rimuovere lo strato posteriore, lasciare residui o danneggiare la base. Un risultato di rimozione non validato può apparire preciso, ma misurare una variazione di massa errata.
In che modo l'aspirazione di rivestimenti umidi può supportare il controllo del processo?
Durante il processo di rivestimento, un produttore può confrontare la massa del substrato prima dell'applicazione con la massa immediatamente dopo l'applicazione a umido. L'assorbimento di umidità per unità di area può essere combinato con la frazione di solidi misurata della miscela di rivestimento per stimare il peso previsto del rivestimento asciutto. Il calcolo è il seguente:
Peso stimato del rivestimento secco = assorbimento di umidità per area x frazione di solidi del rivestimento
Questo metodo consente una rapida risposta alle variazioni di applicazione, ma la tempistica è fondamentale. L'evaporazione inizia immediatamente, pertanto l'intervallo tra il prelievo del campione e la pesatura deve essere controllato. La miscela di rivestimento deve essere rappresentativa, la misurazione dei solidi deve essere aggiornata e il campione non deve perdere liquido ai bordi né accumulare contaminanti. Il risultato prevede la massa secca; non sostituisce la verifica del film finito, a meno che la correlazione non sia stata dimostrata.
Panoramica della produzione di come viene realizzata la pellicola DTF Spiega dove avvengono l'applicazione del rivestimento e l'asciugatura all'interno del processo più ampio. Una procedura operativa standard (SOP) di produzione dovrebbe collegare il prelievo del materiale umido, le impostazioni della linea, le condizioni di asciugatura e i risultati gravimetrici finali, in modo che un'anomalia possa essere ricondotta a una fase specifica.
È possibile misurare il peso di un rivestimento con un micrometro?
Un micrometro misura lo spessore, non la massa. Se il laboratorio misura un substrato nudo e un film finito identici con una pressione di contatto controllata, la differenza di spessore misurata con il calibro può fungere da indicatore dello spessore del rivestimento. Per convertire tale differenza in massa è necessaria la densità del rivestimento a secco, e uno strato poroso formulato potrebbe non avere una densità apparente semplice che rimane costante tra i diversi prodotti.
La scansione meccanica dello spessore è un metodo riconosciuto per misurare lo spessore del film plastico, ma non separa automaticamente il rivestimento dal PET. Utilizzare uno strumento con contatti piani adeguati e forza controllata. Punte appuntite, pressione eccessiva, pieghe, polvere e misurazioni sui bordi possono distorcere il risultato. Annotare se la specifica si riferisce alla base in PET o al film finito. Guida allo spessore della pellicola DTF fornisce maggiori dettagli su questa distinzione.
I dati ottenuti con il calibro diventano preziosi se correlati con i risultati gravimetrici. Se entrambi i valori variano insieme, una rapida verifica dello spessore può aiutare a individuare eventuali discrepanze tra le misurazioni complete effettuate in laboratorio. Se non vi è correlazione, non bisogna forzare l'utilizzo di un metodo per sostituire l'altro.
Come vanno ritagliati e maneggiati i buoni sconto?
L'area del campione entra direttamente nel calcolo, quindi dimensioni non uniformi producono risultati non uniformi. Utilizzare una matrice calibrata, una taglierina di precisione o una dima validata che produca bordi netti senza allungare la pellicola. Determinare l'area effettiva del campione a partire da dimensioni controllate. Un'area maggiore generalmente produce una maggiore differenza di massa del rivestimento e può migliorare il segnale rispetto alla risoluzione della bilancia, a condizione che il campione rimanga rappresentativo e facile da maneggiare.
Maneggiare i campioni con guanti puliti o pinzette antistatiche. Impronte digitali, polvere, fibre libere, inchiostro e umidità aumentano la massa. Non scrivere sull'area di prova. Conservare ogni campione in un contenitore pulito e identificato e proteggere la superficie rivestita dall'abrasione. Se la pellicola presenta carica statica, utilizzare un metodo di neutralizzazione approvato prima della pesatura e verificare che il trattamento non alteri le condizioni del campione.
Condizionare i campioni rivestiti e i campioni di riferimento insieme, nello stesso ambiente documentato. La procedura deve definire temperatura, umidità relativa, tempo di condizionamento e tempo massimo tra il condizionamento e la pesatura. Chiudere gli sportelli della bilancia, attendere un'indicazione stabile e utilizzare la stessa procedura di tara per ogni campione.
Quale capacità di equilibrio è necessaria?
La differenza di massa del rivestimento prevista determina la capacità di bilanciamento richiesta. Calcolare la differenza di massa approssimativa per l'area del campione prescelta prima di selezionare uno strumento. La leggibilità, la ripetibilità, la linearità e la stabilità ambientale della bilancia devono essere sufficientemente ridotte rispetto alla variabilità del processo e alla banda di accettazione che il laboratorio deve rilevare.
Una bilancia con molte cifre visualizzate non è automaticamente adatta. Movimenti dell'aria, vibrazioni, cariche elettrostatiche, variazioni di temperatura, un banco instabile e il movimento del campione possono influenzare in modo determinante le ultime cifre. Verificare lo stato di calibrazione, utilizzare pesi di controllo appropriati, livellare lo strumento e monitorare l'ambiente di pesatura. Uno studio semplice del sistema di misura dovrebbe includere misurazioni ripetute dello stesso campione, la rimozione e la reinstallazione del campione, più di un operatore e campioni di controllo stabili.
Se il rumore di misura è eccessivo, migliorare l'ambiente, aumentare l'area del campione, perfezionare la manipolazione o utilizzare uno strumento più performante. Non mascherare la scarsa ripetibilità calcolando la media di molte letture instabili. Il rapporto finale deve indicare l'identificazione della bilancia, la risoluzione, lo stato di calibrazione e qualsiasi incertezza di misura o limitazione del metodo rilevante per la decisione.
Come si dovrebbe progettare una griglia di campionamento per la verifica dell'uniformità del rivestimento?
Uno studio pratico del rotolo combina le posizioni trasversali al nastro e quelle longitudinali. Trasversalmente al nastro, campionare almeno le zone sinistra, centrale e destra, evitando le parti danneggiate, a meno che non si stia valutando specificamente la prestazione dei bordi. Lungo il rotolo, includere le posizioni che rappresentano l'inizio, la parte centrale e la fine. Questo crea una griglia a nove celle e consente al team di verificare se la variazione dipende dalla posizione in larghezza, dal tempo di lavorazione o da entrambi.
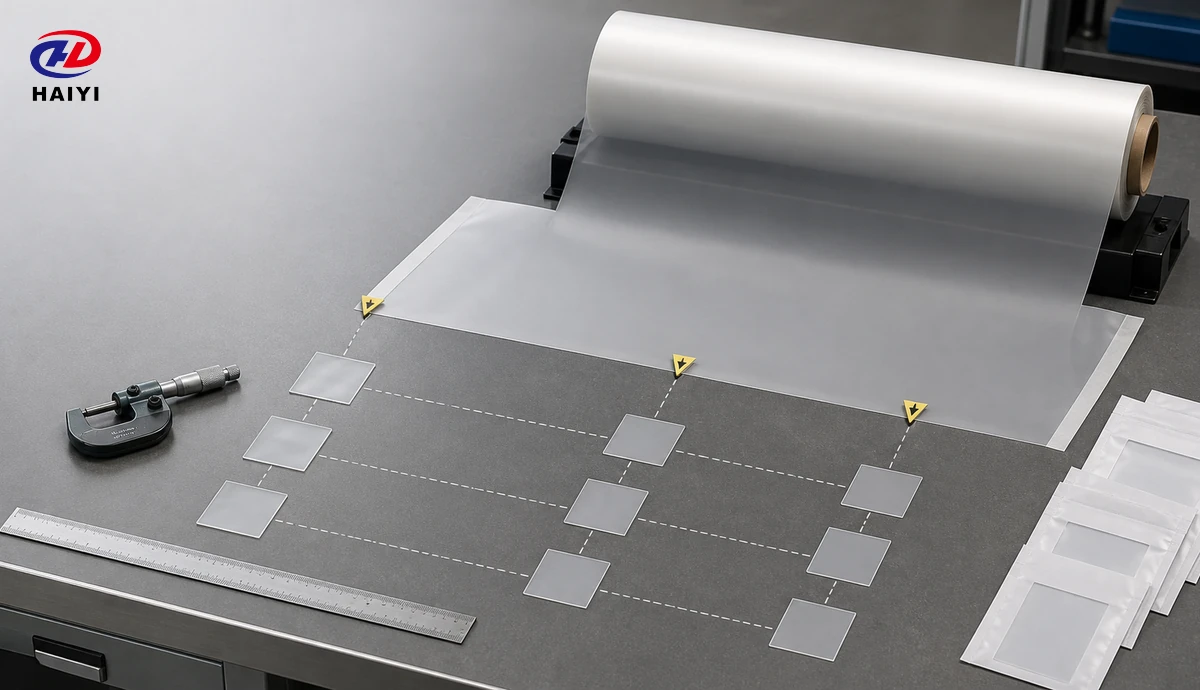
La griglia può essere ampliata quando il rischio, la larghezza, lo storico della linea o le esigenze del cliente giustificano un maggior numero di posizioni. Per il rilascio di lotti di routine, un piano ridotto può essere utilizzato solo dopo che lo studio completo dimostra che le posizioni selezionate rimangono rappresentative. Preservare la relazione tra ogni coupon, rotolo jumbo, rotolo tagliato, lato del nastro, direzione della macchina e tempo di produzione.
Il posizionamento dei campioni dovrebbe rispondere a una domanda specifica. Campioni ravvicinati consentono di stimare la ripetibilità locale. Campioni distanziati consentono di stimare l'uniformità del rotolo. Campioni provenienti da diversi rotoli consentono di stimare la variabilità all'interno dello stesso lotto. Campioni provenienti da diversi lotti consentono di stimare la riproducibilità tra lotti diversi. Combinare tutti i valori in un unico elenco senza etichette elimina il modello che lo studio intende individuare.
Quali calcoli di uniformità sono utili?
Iniziate con la media, il minimo, il massimo, l'intervallo e la deviazione standard per il campione definito. Il coefficiente di variazione esprime la deviazione standard come percentuale della media e può supportare confronti relativi quando la media è positiva e viene utilizzato lo stesso metodo. Riportate i dati individuali e le statistiche riassuntive in modo che i modelli posizionali rimangano visibili.
| Calcolo o visualizzazione | Ciò che rivela | Cosa può mancare |
|---|---|---|
| Significare | Livello complessivo del rivestimento | Zone opposte di alta e bassa possono annullarsi |
| Allineare | Variazione totale nel set campionato | Non mostra dove si sono verificate le variazioni |
| Deviazione standard | Dispersione complessiva attorno alla media | Può nascondere un profilo di larghezza sistematico |
| Coefficiente di variazione | Dispersione relativa per insiemi di dati comparabili | Può indurre in errore quando i metodi o i mezzi differiscono |
| Profilo cross-web | Pregiudizio sinistra-centro-destra | Non mostra variazioni lungo la lunghezza del rotolo |
| Grafico di esecuzione | Deriva, cambiamenti repentini e cicli nel tempo | Necessita di informazioni sulla sequenza tracciabile |
Non utilizzare la percentuale di uniformità senza definirne la formula. Diversi team potrebbero calcolare l'intervallo percentuale, la deviazione dall'obiettivo o il coefficiente di variazione, attribuendo a tutti e tre lo stesso nome. Riportare la formula, le unità di misura, il numero di campioni e le posizioni incluse nel report.
Come si dovrebbero stabilire i criteri di accettazione?
Non esiste un valore target universale per il peso del rivestimento o una tolleranza di uniformità adatta a tutte le pellicole DTF. I prodotti a rimozione a caldo, a caldo, a freddo, monofacciali, bifacciali, specifici per stampanti e personalizzati possono utilizzare diverse architetture di rivestimento. I limiti di accettazione devono derivare dalle specifiche di prodotto approvate e da un metodo che sia stato correlato alle prestazioni di stampa e trasferimento.
Stabilire una baseline con lotti di sviluppo o di produzione approvati che superano il test di applicazione completo. Misurare il peso del rivestimento con la SOP prevista, mappare l'uniformità e collegare i dati alla stesura dell'inchiostro, ai dettagli, all'assorbimento della polvere, alla risposta alla polimerizzazione, al comportamento di pelatura, all'aspetto, all'adesione e alle prestazioni di lavaggio, ove applicabile. L'ampiezza Guida al controllo qualità per la stampa DTF Spiega perché i dati delle pellicole devono essere interpretati tenendo conto di altre variabili di processo.
Una regola di rilascio batch dovrebbe considerare la media e la distribuzione posizionale. Può anche includere limiti di avviso che attivano una revisione prima che si verifichi un errore formale. Definire le azioni di superamento, mantenimento e fallimento, comprese le regole di ritest. I test ripetuti non dovrebbero essere utilizzati per cercare un risultato positivo dopo un errore inspiegabile.
Come si dovrebbero indagare i modelli anomali?
Un risultato basso sull'intera larghezza può indicare problemi relativi alla velocità di applicazione, al contenuto di solidi, alla selezione del riferimento, all'essiccazione o al calcolo. Un risultato alto sulla larghezza può indicare la direzione opposta o una contaminazione. Un bordo costantemente pesante può indicare un problema di alimentazione trasversale del nastro, una lacuna, un disallineamento o un flusso sul bordo. Una variazione graduale lungo il rotolo può dipendere da viscosità, contenuto di solidi, temperatura, velocità, pressione o deriva di essiccazione.
Prima di regolare la produzione, verificare la misurazione. Controllare l'area del campione, l'identità del campione, la selezione della tara, lo zero della bilancia, la pressione statica, il condizionamento, la movimentazione, la formula, le unità e l'immissione dei dati. Pesare nuovamente lo stesso campione e testare un campione di controllo conservato. Se il sistema di misurazione è stabile, esaminare i registri di rivestimento e asciugatura associati alla posizione esatta del rullo.
I dati relativi al peso del rivestimento non devono essere utilizzati per diagnosticare ogni problema di rilascio. Il comportamento di rilascio dipende anche dalla chimica del rivestimento e dall'intero processo di trasferimento della stampa. Utilizzare il Guida ai test di forza di rilascio della pellicola DTF quando il problema riguarda la forza di distacco, la variazione della curva o la coerenza della finestra di rilascio.
Cosa dovrebbe contenere un report di rivestimento di un lotto?
Un report utile consente a un'altra persona qualificata di comprendere cosa è stato misurato e di ripetere la decisione. Includere il codice prodotto, la struttura del rivestimento, l'identità del lotto e del rotolo, la data di produzione, le posizioni del campione, l'area del campione di riferimento, il materiale di riferimento, il condizionamento, la bilancia, l'operatore, la revisione del metodo, le masse individuali, i pesi del rivestimento calcolati, le statistiche riassuntive, i limiti di accettazione, le deviazioni e la decisione finale.
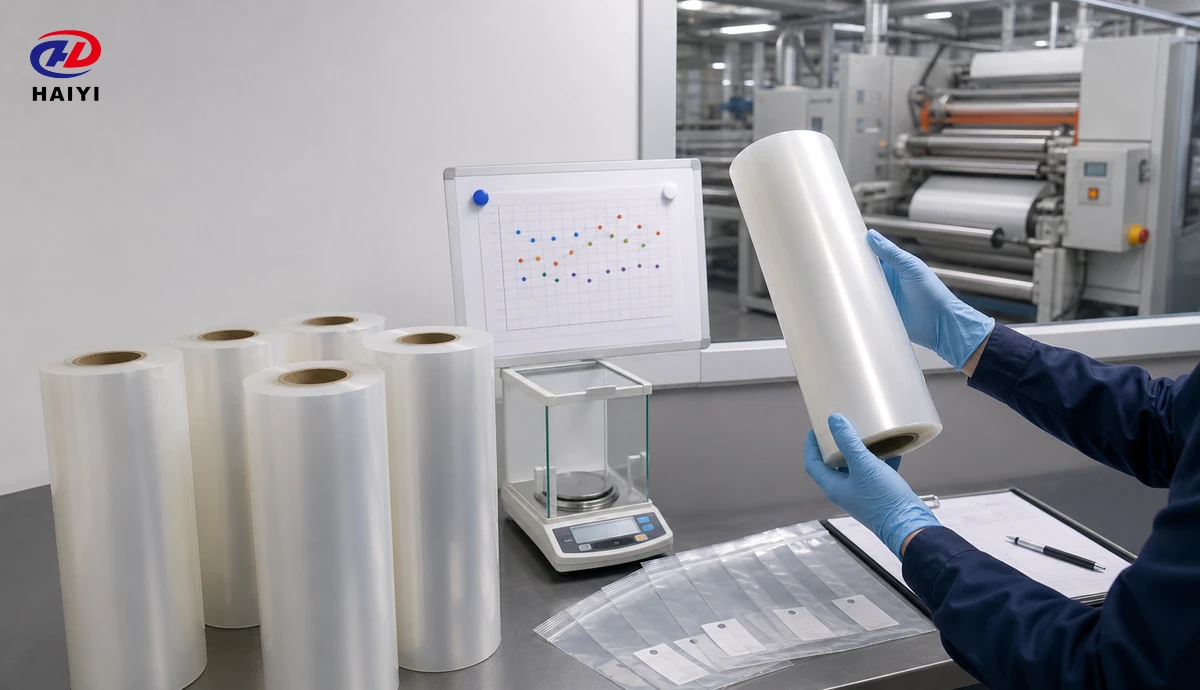
Quando possibile, conservate campioni rappresentativi di pellicola provenienti dalle stesse posizioni. Un campione di riferimento è utile per successive indagini qualora un distributore segnali una differenza dopo la spedizione. La documentazione deve collegare il risultato del test ai rulli tagliati e ai lotti dei clienti. Questa tracciabilità consente inoltre al produttore di identificare quali scorte sono interessate da una deviazione del processo.
Durante la qualificazione del fornitore, chiedete di vedere come la fabbrica controlla i riferimenti, le bilance, la calibrazione, l'identità del campione, i calcoli, il materiale non conforme e l'approvazione delle modifiche. Lista di controllo per l'audit dei fornitori di pellicole DTF fornisce un quadro più ampio per la revisione di tali sistemi.
Come dovrebbero utilizzare i dati relativi ai rivestimenti i distributori?
I distributori non devono necessariamente riprodurre ogni singolo test di laboratorio effettuato in fabbrica, ma dovrebbero comprendere il metodo alla base di un certificato. È importante verificare se il valore riportato si riferisce al rivestimento frontale, al rivestimento posteriore, al rivestimento totale o alla massa base del prodotto finito. È fondamentale confermare la posizione dei campioni, le unità di misura, la revisione del metodo e i criteri di accettazione. Una singola media, senza conteggio dei campioni o indicazione della posizione dei rotoli, fornisce una prova limitata di uniformità.
Per il controllo in entrata, conservare un rotolo di riferimento approvato e utilizzare un piano di verifica ridotto collegato all'identità del lotto. Combinare l'ispezione visiva, il controllo della massa della base finita o di rivestimenti selezionati, l'analisi dell'andamento del calibro e un test di stampa controllato. Inasprire il piano quando un nuovo fornitore, una nuova formula, una base PET modificata, una nuova linea di rivestimento, un risultato insolito o un reclamo del cliente aumentano il rischio.
I programmi di private label dovrebbero definire chi è il proprietario della specifica, chi approva le modifiche, chi esamina i report di lotto e chi conserva i campioni. La guida a Pellicola DTF a marchio privato per i distributori Spiega come il controllo tecnico dovrebbe essere collegato al branding, al packaging, all'ordinazione e alla fornitura ripetuta.
Domande frequenti
Il peso del rivestimento corrisponde allo spessore del film DTF?
No. Il peso del rivestimento è la massa per unità di superficie rivestita. Lo spessore finale comprende lo strato di base in PET e tutti gli strati di rivestimento. Una differenza di spessore può essere un indicatore utile solo dopo la correlazione e la validazione del sistema di misurazione.
Un acquirente può calcolare il peso del rivestimento a partire da un singolo campione finito?
Un acquirente può calcolare la massa base del prodotto finito a partire da un campione di area nota. Il peso diretto del rivestimento richiede un riferimento PET valido o una fase di processo di riferimento, oppure un altro metodo di separazione validato.
Le pellicole a singolo lato e quelle a doppia finitura opaca devono utilizzare lo stesso metodo?
Si può applicare lo stesso principio gravimetrico, ma la grandezza misurata è diversa. La pellicola a doppia finitura opaca contiene uno strato sul lato posteriore, quindi la procedura operativa standard (SOP) deve specificare se si riferisce alla massa del rivestimento anteriore, posteriore o combinata.
Quante posizioni devono essere misurate?
Il numero dipende dalla larghezza del rotolo, dal rischio di processo, dalla capacità del metodo, dalle specifiche e dalla decisione da prendere. Una griglia sinistra-centro-destra con inizio-centro-fine è un modello di caratterizzazione pratico, non un minimo universale per ogni piano di rilascio.
Un rivestimento uniforme è automaticamente sinonimo di rivestimento di alta qualità?
No. Anche un'applicazione uniforme può utilizzare una composizione chimica o un livello di rivestimento errati. L'approvazione deve combinare i dati di uniformità con i controlli di stampa, polimerizzazione, trasferimento, distacco e durabilità pertinenti al prodotto.
Definire una specifica misurabile per le pellicole DTF all'ingrosso
Haiyi fornisce pellicole DTF all'ingrosso e personalizzate per distributori, importatori, marchi di materiali di consumo per la stampa, trasformatori e grandi produttori. I programmi personalizzati possono coordinare formato della pellicola, comportamento di pelatura, struttura del rivestimento, dimensioni di rotoli o fogli, imballaggio, etichette, private branding, approvazione dei campioni e documentazione del lotto in base alle esigenze aziendali confermate.
Per un nuovo programma B2B, inviate a Haiyi la piattaforma di stampa, il sistema di inchiostro e polvere, la larghezza e la lunghezza del film, la preferenza per la stampa su un solo lato o su entrambi i lati opachi, il tipo di distacco, il volume mensile, il mercato di destinazione, il piano di confezionamento e le esigenze relative al report di qualità. Haiyi può preparare campioni di film DTF adatti e discutere una specifica per la vendita all'ingrosso o personalizzata con controlli definiti su rivestimento e prestazioni. Visitate il sito web di Haiyi per richiedere campioni, informazioni tecniche, confezionamento OEM o un preventivo per distributori.