Pruebas de fuerza de liberación de película DTF: métodos y criterios de aceptación
Aprenda a medir la fuerza de desprendimiento de la película DTF con muestras controladas, geometría de despegue fija, curvas de fuerza, réplicas y criterios prácticos de aceptación de lotes.

Tiempo estimado de lectura: 14 minutos
La prueba de fuerza de desprendimiento de película DTF mide la fuerza necesaria para separar el soporte de PET de un gráfico transferido bajo condiciones definidas. Un método útil considera la película, el diseño, la tinta, el polvo, el curado, el tejido, el ciclo de prensado, las condiciones de enfriamiento, el ancho de la muestra, el ángulo de desprendimiento y la velocidad de desprendimiento. El resultado es una curva de fuerza versus distancia que permite comparar lotes, solucionar problemas y obtener la aprobación del proveedor.
No existe un valor único de fuerza de desprendimiento que sea válido para todas las películas DTF. Los productos de despegue en caliente, tibio y frío presentan comportamientos de desprendimiento diferentes, y el valor medido varía según la geometría de la prueba o el proceso de transferencia. Por lo tanto, una especificación de aceptación profesional combina un método de prueba validado, un rango de fuerza específico para el producto, límites de repetibilidad, reglas de curvas, requisitos de transferencia visual y comprobaciones funcionales. Esta guía explica cómo construir dicho sistema sin confundir un despegue fácil con una buena calidad de transferencia.
¿Qué mide realmente la fuerza de liberación de la película DTF?
La fuerza de liberación describe la resistencia en el frente de separación entre el soporte de PET y la imagen transferida tras el prensado térmico. La prueba no mide únicamente el recubrimiento sobre una película sin usar, sino el comportamiento de una muestra completamente preparada. Por lo tanto, la química del recubrimiento interactúa con el depósito de tinta, el polvo adhesivo, el curado, el tejido, el calor, la presión, el enfriamiento y la mecánica de despegue.
El límite del sistema es importante. Una fuerza elevada puede indicar una fuerte resistencia en la interfaz del soporte, pero también puede deberse a condiciones de presión excesivas, un desprendimiento prematuro, exceso de polvo, un ángulo pronunciado o una base blanca densa. Una fuerza muy baja puede resultar conveniente, pero aun así puede provocar una transferencia incompleta, levantamiento de bordes, pérdida de detalles o contaminación. El valor de la fuerza solo resulta útil cuando se registran simultáneamente el modo de fallo y la calidad final de la transferencia.
La fuerza de liberación también es diferente de la ventana de despegue. La ventana de despegue define cuándo se debe retirar un producto de despegue caliente, tibio o frío. La guía existente para Tiempo de despegue de la película DTF Explica cómo determinar ese período de funcionamiento. Las pruebas de fuerza de liberación mantienen constante la condición de tiempo aprobada y cuantifican lo que sucede durante la extracción.
¿Por qué deberían los distribuidores y las fábricas cuantificar el comportamiento de los productos liberados?
Un método instrumentado reduce esa ambigüedad. La prueba puede revelar un cambio gradual en la fuerza promedio, picos aislados, una liberación inestable a lo largo de una tira o una variación creciente entre réplicas. Estas señales ayudan a los equipos de calidad a investigar antes de que aparezcan las quejas de los clientes. Los registros cuantitativos también proporcionan al distribuidor una base más clara para aprobar a un nuevo proveedor, verificar una especificación de marca propia y comparar una muestra de queja con una muestra de control.
El objetivo no es lograr la fuerza mínima posible, sino una liberación estable dentro de un rango de proceso comprobado, con una transferencia limpia, detalles intactos, sin residuos inaceptables y una durabilidad satisfactoria en etapas posteriores. Los datos de fuerza de liberación deben respaldar la decisión sobre el producto, no reemplazarla.
¿Qué métodos de fuerza de liberación son prácticos para la película DTF?
Dos niveles de prueba resultan útiles. La prueba de despegue instrumentada es el método preferido para el desarrollo de especificaciones, la calificación de proveedores, la liberación de lotes y la resolución de problemas detallados. Un método de inspección manual controlado puede servir de apoyo para las verificaciones de entrada cuando no se dispone de una máquina de prueba, pero no debe reportarse como una medición numérica equivalente.
| Método | Equipo | Producción | Mejor uso | Limitación principal |
|---|---|---|---|---|
| Desprendimiento instrumentado | Máquina de ensayo universal o dinamómetro, célula de carga de baja fuerza, mordazas, dispositivo de ángulo controlado | Pico, promedio, variación y curva de fuerza | Especificaciones, comparación de proveedores, aceptación de lotes, análisis de la causa raíz | Requiere accesorios validados, software, calibración y operadores capacitados. |
| Pantalla manual controlada | Tira preparada, guía de ángulo, controles de tiempo y temperatura, tarjeta de puntuación visual | Aprobar, retener o reprobar con observaciones de defectos | Selección y escalamiento de producción rápidos | La fuerza y la velocidad del operador siguen siendo subjetivas. |
| Pantalla proxy de película sin procesar | Material de contacto de laboratorio aplicado a película no utilizada | Respuesta relativa del recubrimiento | Supervisión de procesos internos tras el trabajo de correlación | No reproduce una transferencia DTF impresa, en polvo y prensada. |
¿Cómo deben prepararse las muestras para el ensayo?
La preparación de la muestra suele generar más variación que la propia máquina de ensayo. Cree un archivo de impresión controlado con áreas sólidas repetidas, líneas finas, pequeños detalles aislados y una base blanca uniforme. La tira de fuerza de liberación debe tener un ancho uniforme y una sección lo suficientemente larga y estable para promediar una vez que comience el despegue. Deje una pestaña de soporte libre para sujetar la muestra sin dañar la zona de transferencia.
Utilice una impresora, un juego de tintas, un polvo, un modo de impresión, un ciclo de curado, una prensa, un estado de la platina, un lote de tejido y un procedimiento de acabado definidos para las comparaciones. Registre la configuración real en lugar de basarse en un nombre preestablecido. Si el objetivo de la prueba es la cualificación de la película, mantenga constantes estas variables de proceso. Si el objetivo es el desarrollo del proceso, modifique un factor planificado a la vez mediante una matriz documentada.
Prepare réplicas de la izquierda, el centro y la derecha del rollo cuando la uniformidad del recubrimiento a lo largo de la banda sea relevante. Para estudios con rollos largos, incluya posiciones del principio, la mitad y el final. Acondicione la película, el polvo, la tela y las muestras preparadas durante un período definido en un entorno controlado. La temperatura y la humedad elegidas deben reflejar el control del laboratorio y el riesgo del producto; no deben modificarse después de revisar los resultados.
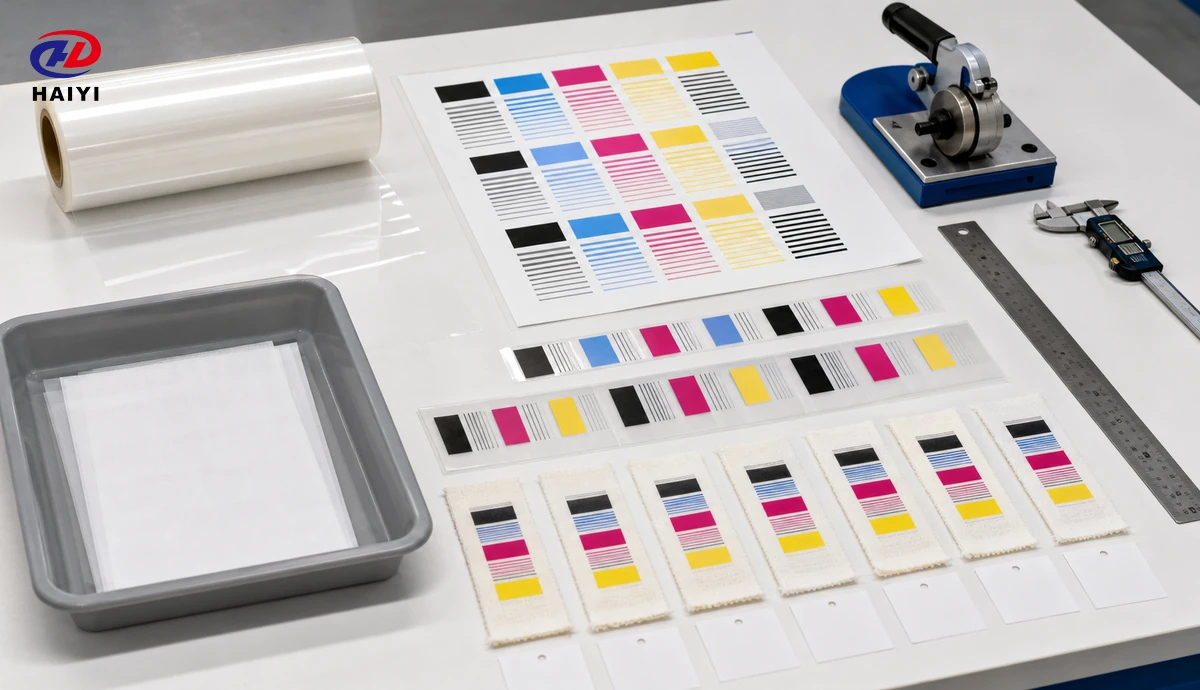
Los equipos que estén evaluando una nueva película deberían coordinar el trabajo de la fuerza de lanzamiento con un equipo más amplio. Matriz de prueba de parámetros de impresión DTF. Este enfoque identifica un rango óptimo de impresión y presión antes de que una condición se fije como método de referencia para la fuerza de liberación.
¿Qué equipo se necesita para una prueba de despegue instrumentada?
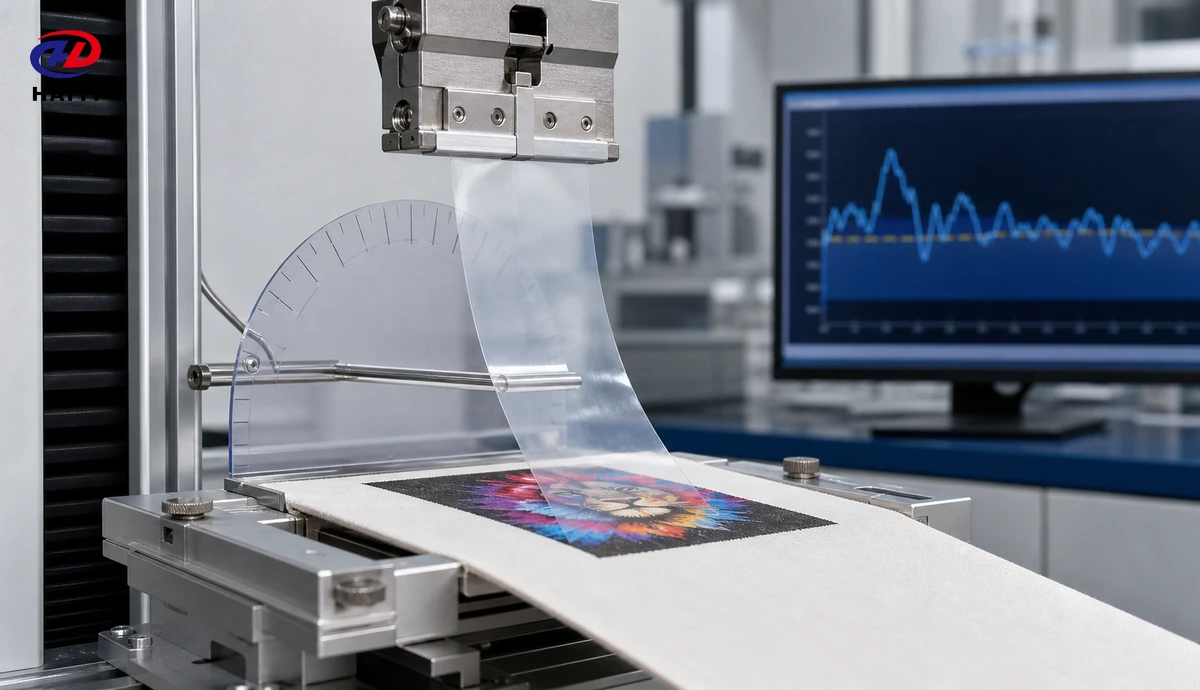
Un montaje práctico de laboratorio utiliza una máquina de ensayo universal o un dinamómetro específico equipado con una célula de carga adecuada para el rango de baja fuerza previsto. La resolución y la precisión cerca de la fuerza medida son más importantes que una capacidad máxima muy alta. El sistema también necesita una mordaza que sujete la lengüeta de PET sin que se deslice ni se corte, un soporte para la muestra de tejido y un mecanismo para mantener el ángulo de despegue seleccionado durante el desplazamiento.
Antes de realizar las pruebas formales, haga una comprobación de movimiento en blanco y confirme que la empuñadura y el soporte no generan fricción que varíe durante el desplazamiento. Verifique que el soporte no se deslice, se estire excesivamente ni roce con una superficie no deseada. Inicie la prueba con suficiente espacio libre en la pestaña para una sujeción estable, manteniendo la zona analizada alejada de los daños iniciales causados por la manipulación.
¿Debe utilizarse un ángulo de despegue de 90 grados o de 180 grados en la prueba?
Ambas geometrías permiten realizar comparaciones internas siempre que el dispositivo de sujeción las mantenga de forma consistente y el método esté validado. Un método de 180 grados pliega el soporte de PET hacia atrás, aproximadamente paralelo a la muestra. Un método de 90 grados estira el soporte aproximadamente perpendicular al plano de unión, mientras que el soporte de la muestra se mueve o conserva el ángulo.
Los resultados numéricos obtenidos desde diferentes ángulos no deben combinarse. La geometría de despegue modifica el equilibrio de fuerzas, la flexión del soporte y la tensión en el frente de separación. Un cambio de 90 a 180 grados puede alterar el resultado medido, incluso cuando la película y la transferencia son idénticas. Seleccione la geometría que el laboratorio pueda controlar de forma fiable y que permita una discriminación útil entre el material aceptado y el rechazado.
La velocidad de pelado también debe mantenerse constante. Un pelado rápido puede generar picos más altos o impactos mecánicos, mientras que un pelado más lento puede producir una respuesta promedio diferente. El ancho de la muestra debe controlarse e informarse. Muchos laboratorios normalizan la fuerza según el ancho de la tira, por ejemplo, fuerza por milímetro o fuerza por ancho de tira definido, de modo que los resultados siguen siendo interpretables cuando los anchos varían. La unidad y el cálculo deben estar especificados en la ficha técnica.
¿Cómo se realiza la prueba instrumentada paso a paso?
- Verificar la identidad de la muestra. Registrar el producto fílmico, el lote, la posición del rollo, el archivo de impresión, la tinta, el polvo, el tejido, el operador, el acondicionamiento y el método de procesamiento.
- Prepare la transferencia. Imprima, aplique polvo, cure, presione, enfríe y dé el acabado con los ajustes aprobados. Registre el tiempo real, la temperatura, la presión ajustada y el tiempo de retardo de despegue o el estado de la superficie.
- Mide la tira. Confirme el ancho de la prueba y la longitud de pelado útil. Rechace las muestras que presenten daños por manipulación en la zona analizada.
- Montar la muestra. Alinee la transferencia con el soporte, fije el sustrato, sujete la pestaña de soporte libre y establezca el ángulo definido.
- Cero y empezar. Confirme la celda de carga y el método correctos, elimine la holgura sin despegar previamente la zona analizada y haga funcionar el cabezal móvil a la velocidad especificada.
- Excluir transitorios definidos. Aplique la regla escrita para las regiones de inicio y fin. No seleccione el intervalo analizado después de observar la curva.
- Registre la curva y el modo de falla. Guarda los datos brutos, la fuerza media, la fuerza máxima, las métricas de variabilidad, los defectos visuales y la ubicación de cualquier evento anómalo.
- Repite y decide. Complete las réplicas requeridas, compare el conjunto con cada regla de aceptación y conserve las muestras de acuerdo con el plan de calidad.
Para productos calientes, tibios y fríos, puede ser necesario un procedimiento separado porque el tiempo de pelado es parte del diseño del producto. El existente Procedimiento operativo estándar (POE) para pruebas de despegue en películas de despegue en caliente, templado y frío. Incluye instrucciones para el operador y cualificación del proceso. El método instrumentado añade la medición cuantitativa de la fuerza al procedimiento aprobado.
¿Qué valores deben calcularse a partir de la curva de fuerza?
La fuerza promedio en estado estacionario suele ser el principal valor de comparación, ya que representa la separación sostenida tras el inicio del desprendimiento. La fuerza máxima de inicio permite identificar dificultades para comenzar el desprendimiento, pero un pico de inicio aislado no define automáticamente todo el producto. La fuerza máxima dentro de la zona analizada ayuda a detectar adherencias localizadas o defectos repentinos.
La variación es igualmente importante. Calcule la desviación estándar o el rango entre las medias de las réplicas y considere el coeficiente de variación cuando la media no sea cercana a cero. La inestabilidad dentro de la tira se puede describir mediante la dispersión de la curva, el número de picos por encima de un umbral definido o la diferencia entre las regiones locales altas y bajas. Las estadísticas exactas deben seleccionarse antes de realizar las pruebas y utilizarse de forma consistente.
Clasifique siempre el modo de fallo. Entre las observaciones útiles se incluyen la separación limpia del soporte, el levantamiento parcial de la imagen, el levantamiento de los bordes, la pérdida de detalles finos, los residuos de adhesivo, el desgarro del soporte, la distorsión del tejido y la adherencia localizada. Una curva puede quedar dentro del rango de fuerza mientras que la imagen transferida presenta fallos visuales. En ese caso, la muestra no pasa la prueba.
¿Cómo deben establecerse los criterios de aceptación?
Los límites de aceptación deben basarse en datos de cualificación del producto, no en un valor genérico encontrado en internet. Comience con una película y un proceso aprobados que produzcan transferencias nítidas y una durabilidad aceptable. Pruebe varios lotes cualificados independientes, suficientes muestras para comprender la variación normal y las posiciones relevantes del rollo. Incluya muestras intencionadamente débiles o en condiciones adversas cuando sea posible para que el método pueda demostrar una discriminación útil.
Establezca un límite inferior y superior para la fuerza promedio solo después de comprender la relación entre la fuerza y el resultado de la transferencia. Un límite inferior permite detectar material que se libera con demasiada facilidad y que podría provocar una separación prematura o una transferencia incompleta según el método definido. Un límite superior permite detectar una resistencia excesiva que podría ralentizar la producción, dañar las piezas o interrumpir la transferencia. Algunos productos solo requieren un límite superior si la cualificación no muestra un modo de fallo significativo a baja fuerza.
| Criterio | Formulario de especificación de ejemplo | Razón |
|---|---|---|
| Fuerza de liberación promedio | Límite inferior a límite superior específico del producto, en una unidad normalizada definida. | Controla la respuesta de liberación central |
| Fuerza máxima o pico | Ningún punto por encima de un máximo validado, con una regla de filtrado definida. | Detecta adherencias locales que un promedio puede ocultar |
| Variación de réplica | Rango, desviación estándar o coeficiente de variación por debajo de un límite establecido. | Controla la consistencia dentro del lote |
| Resultado individual | Cada muestra dentro de los límites o una regla de repetición de prueba preescrita | Impide la eliminación informal de datos inconvenientes |
| Transferencia visual | Sin levantamiento crítico, residuos, rotura del soporte ni pérdida de detalles. | Conecta el número con la calidad real. |
| Resultado funcional | Superar las pruebas de estiramiento, lavado o uso final aprobadas. | Confirma que la liberación fácil no debilitó el rendimiento. |
¿Qué debe contener una hoja de trabajo de aceptación de la fuerza de liberación de DTF?
El encabezado del método debe identificar el producto, el tipo de despegue, el espesor de la película, el formato del rollo, el ancho de la muestra, el sustrato, la revisión del diseño, el modo de impresión, el ciclo de curado, la configuración de la prensa, la condición de despegue, el ángulo, la velocidad, la celda de carga, la distancia analizada, la regla de filtrado de datos y la unidad. La sección de resultados debe enumerar todas las réplicas, no solo el promedio final.
Registre la fuerza media, la fuerza máxima, la métrica de variabilidad seleccionada, la curva de calibración, el resultado visual, el resultado funcional, el operador, el instrumento, el estado de calibración, la fecha, el lote de película, el lote de tinta, el lote de polvo, el lote de tejido y cualquier desviación. La clasificación debe ser aprobado, retenido o reprobado. El estado de retenido es útil cuando el resultado numérico está en el límite, se produjo una desviación en la prueba o se requiere una investigación antes de que el material pueda ser liberado.
Defina con antelación las reglas para repetir las pruebas. El equipo de calidad no debe repetir las pruebas hasta obtener resultados aceptables. Una regla válida permite una nueva prueba documentada tras un error identificable en la preparación o el equipo. Si no existe ningún error de prueba asignable, un resultado fuera de especificación debe incluirse en el proceso de no conformidad.
¿Cómo puede un laboratorio verificar que el sistema de medición es fiable?
Primero, verifique el control básico del equipo: calibración, rango adecuado de la celda de carga, estado de la sujeción, precisión de la velocidad, alineación del dispositivo, estabilidad angular y protección del método del software. Luego, estudie la repetibilidad haciendo que un operador capacitado vuelva a analizar muestras comparables. Estudie la reproducibilidad comparando operadores, días o laboratorios, manteniendo el material y el método escrito bajo control.
Un análisis formal del sistema de medición permite diferenciar la variación del equipo y del operador de la variación real del producto. El diseño del estudio debe reflejar el método real y el rango de fuerza. Si la variación de la medición es demasiado grande en relación con el margen de aceptación, endurecer los límites del producto generará controversias en lugar de mejorar el control. Primero, conviene mejorar el dispositivo, la capacitación, la preparación de las muestras o la regla de reducción de datos.
¿Qué variables modifican con mayor frecuencia la fuerza de liberación medida?
| Variable | Cómo cambia el resultado | Acción de control |
|---|---|---|
| Retraso de pelado o temperatura | Cambios en el estado del recubrimiento y del adhesivo durante la separación | Defina el retardo, la condición de la superficie o el rango de temperatura según el tipo de pelado. |
| Ángulo de pelado y velocidad | Cambios en la geometría de la tensión y la respuesta a la fuerza | Utilice un dispositivo de fijación controlado y una velocidad de máquina fija. |
| Ancho de la tira | Cambios en la fuerza total soportada en el frente de despegue | Recortar de forma consistente y normalizar los resultados cuando se especifique. |
| Tinta blanca y carga de pólvora | Modifica el espesor de la transferencia, el comportamiento térmico y la unión no deseada. | Utilice un diseño gráfico controlado, un modo de impresión y un proceso de polvo. |
| Condiciones de curado y prensado | Modificar la activación adhesiva y el comportamiento de la interfaz. | Método para registrar el tiempo, la temperatura y la presión reales |
| Textura de la tela y de la superficie | Soporte para transferencia de cambios y contacto térmico | Utilice un sustrato de referencia para el control de calidad de la película. |
| Almacenamiento de películas y humedad | Puede alterar el recubrimiento, la estática y la consistencia del proceso. | Acondicione y registre el material antes de realizar la prueba. |
| Uniformidad del recubrimiento | Crea deriva o picos de fuerza local a lo largo de un rollo. | Muestra las posiciones de la tela y el rodillo y revisa la curva. |
El comportamiento relacionado con el recubrimiento es solo una parte del sistema, pero sigue siendo una propiedad crítica de la película. La guía para Cómo afecta el recubrimiento de la película DTF a la calidad de impresión explica las conexiones entre la recepción de tinta, el polvo, la transferencia y la liberación. El grosor de la película también puede influir en la manipulación y la mecánica de las pruebas, por lo que los compradores que comparan formatos deben revisar la Guía de espesor de película DTF.
¿Cómo se deben diagnosticar las curvas de fuerza anormales?
Un pico inicial elevado seguido de una meseta estable indica dificultades en el inicio, alineación de la sujeción, tiempo de despegue o preparación del borde. Los picos agudos repetidos en la zona medida sugieren adherencia localizada, contaminación por polvo, presión no uniforme, variación del recubrimiento o cobertura de impresión inconsistente. Una tendencia constante ascendente o descendente puede indicar un cambio en el ángulo de despegue, movimiento de la muestra, gradiente de temperatura o variación del material relacionada con la posición.
Una fuerza muy baja con elevación de imagen no es un producto de baja fuerza exitoso. Verifique la activación de la transferencia, el polvo, la presión, el tiempo y la compatibilidad de la interfaz. Una fuerza alta con una imagen final limpia aún puede estar fuera de los requisitos de producción si crea dificultades para el operador o conlleva el riesgo de dañar los detalles finos. Compare el patrón de quejas con el completo Guía de solución de problemas difíciles de despegar, Luego, utilice datos instrumentados para reducir las posibles causas.
¿Cómo deberían las pruebas de fuerza de liberación respaldar la aprobación de proveedores y lotes?
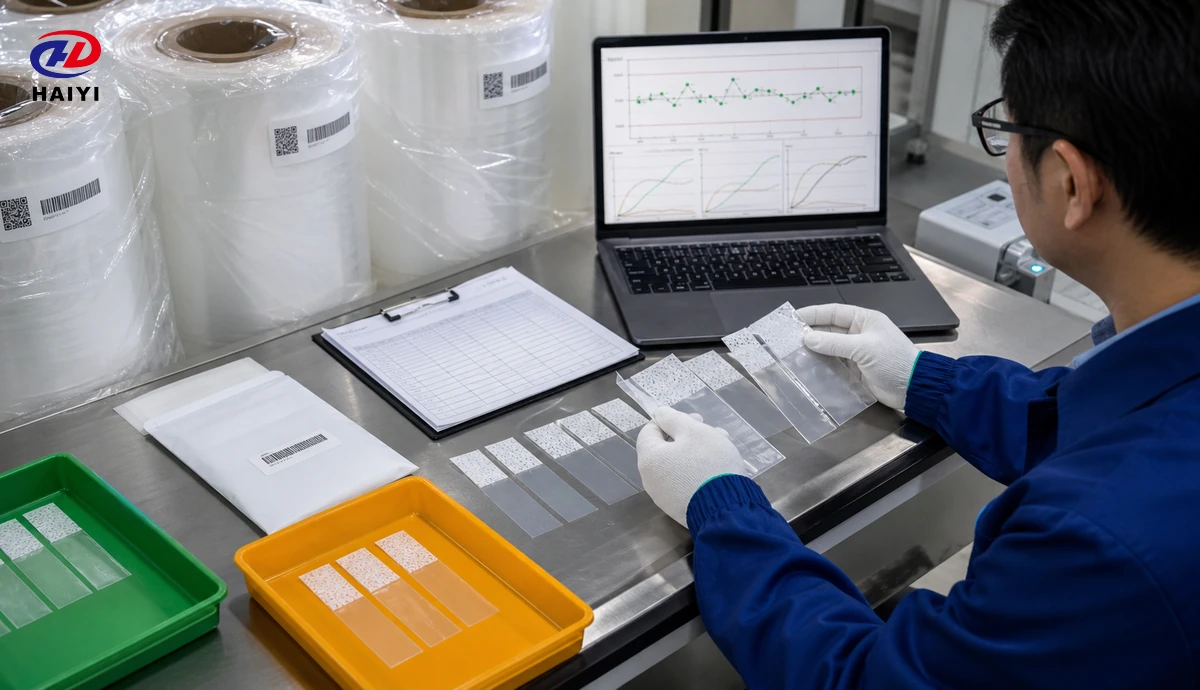
Las especificaciones de compra deben indicar la revisión del método de ensayo y los criterios específicos del producto, no solo afirmar que facilita el desprendimiento. Pregunte al proveedor cómo se preparan las muestras, qué condición de despegue se utiliza, cómo se normaliza la fuerza, cuántas réplicas se ensayan, cómo se gestionan las curvas anómalas y si los datos brutos pueden vincularse a un lote de producción.
La fuerza de liberación debe estar integrada en un sistema de control de proveedores más amplio que abarque la revisión de especificaciones, la notificación de cambios, las muestras retenidas, la consistencia del recubrimiento, las dimensiones, el comportamiento estático, el embalaje, la trazabilidad y las acciones correctivas. Los importadores pueden utilizar el Lista de verificación de auditoría de proveedores de películas DTF vincular las evidencias de las pruebas con controles de fabricación más amplios.
¿Cuáles son los errores más comunes en las pruebas de liberación forzada?
- Utilizando un número universal: Los diferentes productos y métodos requieren diferentes ventanas de validación.
- Cambiar el ángulo o la velocidad: Los resultados no son comparables después de los cambios en la geometría o la velocidad.
- Ignorando las entradas del proceso: En una prueba de transferencia, la película no puede aislarse de la tinta, el polvo, el curado, el prensado, el enfriamiento y el sustrato.
- Informando solo el promedio: Los picos, la variación y el modo de fallo pueden revelar defectos ocultos por la media.
- Analizando una muestra: Una sola tira no permite caracterizar la repetibilidad ni la uniformidad del rollo.
- Eliminación informal de valores atípicos: Las normas de exclusión y de repetición de pruebas deben estar redactadas antes de revisar los resultados.
- Transmitir una mala imagen: Un valor de fuerza dentro de los límites no anula el levantamiento, los residuos, la falta de detalles o la poca durabilidad.
- Utilizando datos proxy de película sin procesar como prueba final: Un instrumento de representación requiere una correlación demostrada con la transferencia impresa real.
Preguntas frecuentes
¿Una menor fuerza de liberación DTF siempre es mejor?
No. Una fuerza menor puede mejorar el manejo, pero una fuerza demasiado baja puede provocar una liberación prematura o una transferencia incompleta según el método definido. La aceptación requiere tanto la ventana numérica como una imagen transferida nítida y duradera.
¿Puede la fuerza de liberación identificar un recubrimiento defectuoso?
Los datos de fuerza de liberación pueden respaldar ese diagnóstico, especialmente cuando el material de referencia se somete al mismo proceso controlado. No pueden demostrar un defecto en el recubrimiento hasta que se hayan verificado el equipo, el tiempo, la tinta, el polvo, el curado, la prensa, el tejido, el almacenamiento y la preparación de la muestra.
¿Cuántas muestras se deben analizar?
La cantidad debe derivarse del plan de calidad y del riesgo. El desarrollo requiere suficientes réplicas y lotes independientes para establecer la variación normal. La aceptación rutinaria de lotes puede utilizar una muestra validada más pequeña. El plan debe definir las ubicaciones, las reglas de repetición de pruebas y los procedimientos de escalamiento antes de que comiencen las pruebas.
¿Pueden las películas de despegue en caliente y de despegue en frío utilizar los mismos límites de aceptación?
Por lo general, no sin pruebas. Sus condiciones de separación aprobadas difieren, por lo que sus rangos de seguridad también pueden diferir. Mantenga métodos separados o condiciones de producto claramente diferenciadas incluso cuando utilice la misma máquina y el mismo accesorio.
¿Deberían las pruebas de fuerza de liberación reemplazar las pruebas de lavado?
No. La fuerza de liberación evalúa la extracción del portador en condiciones controladas. Las pruebas de lavado, estiramiento, apariencia y uso final evalúan otros requisitos de rendimiento. Un plan de aprobación completo los vincula en lugar de sustituir un resultado por otro.
¿Cómo puede Haiyi respaldar los programas de calidad de película DTF al por mayor?
Haiyi suministra película DTF para venta al por mayor, distribuidores, imprentas y productos personalizados. Los compradores pueden consultar formatos de rollo o hoja, grosor de la película, comportamiento de despegue en caliente, templado o frío, configuración del recubrimiento, embalaje, marca y especificaciones para pedidos repetidos. Una consulta técnica debe especificar la impresora, la tinta, el polvo, el tejido, el proceso de prensado, las condiciones de despegue preferidas, las dimensiones del rollo, el volumen mensual y el mercado objetivo.
¿Necesita un programa de distribución de películas DTF al por mayor o personalizado con un rendimiento de lanzamiento definido? Revisar el Gama de productos de película Haiyi DTF Comuníquese con el equipo de Haiyi e indíqueles el formato de su película, el tipo de despegue, las condiciones de prueba, los criterios de aceptación, sus necesidades de empaque y el volumen de su pedido. Haiyi puede ayudarle con la evaluación de muestras y la especificación del producto para programas de distribución, marca blanca o suministro a granel.