


¿Cuál es el grosor óptimo para la película DTF?
Compare las películas DTF de 75 micras y 100 micras en función de la alimentación de la impresora, la rigidez, la estabilidad térmica, el recubrimiento, el coste y los requisitos de producción.

Tiempo estimado de lectura: 14 minutos
Para la mayoría de las impresiones DTF cotidianas, una película base de PET de aproximadamente 75 micras es un punto de partida práctico, ya que equilibra la flexibilidad, la alimentación, la manipulación y la eficiencia del material. Una película de aproximadamente 100 micras puede ser útil cuando la impresora, las tiradas largas, la alta carga de tinta o el sistema de calentamiento se benefician de una mayor rigidez y estabilidad dimensional. Sin embargo, no existe un grosor óptimo universal. La elección correcta depende del sistema de alimentación de la impresora, el formato del rollo, la construcción del recubrimiento, el control de la estática, las condiciones de curado, el proceso de transferencia y la consistencia de la película entre lotes.
La lección más importante a la hora de comprar es que el grosor no es un indicador de calidad. Una película de 75 micras bien recubierta imprime con mayor fiabilidad que una película de 100 micras con un grosor inconsistente. Los compradores deben distinguir el grosor nominal de la base de PET del grosor total de la película terminada y, a continuación, validar tanto el grosor como el rendimiento en condiciones de producción reales.
Esta guía aborda la producción y las compras desde una perspectiva integral. Explica cómo el grosor de la película influye en la manipulación, la alimentación del rollo, el comportamiento térmico, la inspección, el costo y la idoneidad para cada aplicación. Además, ofrece un proceso de decisión que importadores, imprentas y gerentes de producción pueden utilizar sin considerar un valor específico como una especificación universal.
¿Qué mide realmente el grosor de la película DTF?
La película DTF es un material multicapa. Su núcleo estructural es una película base de PET. Una cara cuenta con un sistema de recepción y liberación de tinta, mientras que los productos de doble acabado mate pueden tener un recubrimiento posterior funcional para facilitar su manipulación y controlar la estática. El proveedor puede indicar el grosor de la base de PET, el grosor total de la película terminada o un grosor aproximado de grado comercial. Estos valores están relacionados, pero no son necesariamente idénticos.
Por lo tanto, las especificaciones de compra deben indicar con exactitud qué representa cada número. “Película DTF de 75 micras” puede referirse a una base de PET de 75 micras nominales antes de la aplicación de recubrimientos funcionales, mientras que otro proveedor puede indicar un calibre final que incluye recubrimientos. Comparar estos dos números sin una definición de medición puede generar una diferencia engañosa.
Los recubrimientos son delgados, pero su distribución importa. Un recubrimiento irregular puede crear variación local del calibre, absorción inconsistente de tinta, liberación variable o comportamiento de los bordes incluso cuando el espesor promedio del PET parece correcto. La guía del sitio para Recubrimiento absorbente de tinta DTF Esto explica por qué la química y la uniformidad del recubrimiento controlan el comportamiento de la impresión de forma más directa que el número de película base por sí solo.
Los compradores deben solicitar cuatro datos distintos:
- Espesor nominal de la base de PET y su tolerancia.
- Calibrador de película terminado y método de medición.
- Ya sea que el producto tenga un recubrimiento mate en una sola cara o en ambas.
- Controles de peso o uniformidad del recubrimiento utilizados durante la producción.
¿Es la película DTF de 75 micras la mejor opción de uso general?
Un grosor de alrededor de 75 micras es un punto de partida sensato y de uso general para muchos flujos de trabajo de rollos y hojas. Es lo suficientemente flexible como para pasar por las vías de alimentación habituales, lo suficientemente ligero para una manipulación eficiente del rollo y lo suficientemente rígido para la impresión normal cuando la calidad del PET, el recubrimiento, el bobinado y los controles ambientales son adecuados.
Este grosor suele ser adecuado para impresoras DTF pequeñas y medianas, cobertura gráfica estándar, producción de prendas de vestir, trabajos de muestra y empresas que buscan una película de amplia versatilidad. Su menor densidad también reduce el peso del rollo en comparación con una base más gruesa del mismo ancho y largo. Esto simplifica la carga manual y reduce el peso del envío, si bien el embalaje, el tamaño del núcleo, el recubrimiento y la longitud del rollo también influyen en el peso del envío.
La limitación radica en que una base más delgada ofrece menor rigidez a la flexión. En una impresora mal ajustada, esto puede hacer que la banda sea más sensible a la holgura, el rizado de los bordes, el vacío irregular, la alta estática o el calentamiento excesivo. La solución correcta no siempre es comprar una película más gruesa. Primero se deben verificar la tensión de alimentación, la temperatura del rodillo de arrastre, los rodillos de presión, los ajustes de vacío, la humedad, la calidad del bobinado y el acondicionamiento de la película.
Un producto uniforme de 75 micras suele ser preferible a una película nominalmente más gruesa con calibre irregular, recubrimiento inestable, enrollamiento telescópico o bordes dañados. Para una explicación más amplia de la construcción del PET, consulte el sitio web. Guía sobre el espesor, el recubrimiento y la calidad del material de las películas de PET.
¿Cuándo tiene sentido utilizar una película DTF de 100 micras?
Un grosor de aproximadamente 100 micras puede resultar útil cuando una mayor rigidez mejora la manipulación o la estabilidad del proceso. En algunos sistemas de gran formato y alto rendimiento, la base más gruesa puede ofrecer mayor resistencia al pandeo, la vibración o la deformación de los bordes. Además, los operarios pueden encontrar más fácil cargar y retirar las hojas individuales, ya que el material se percibe más robusto.
Entre los posibles casos de uso se incluyen anchos de película amplios, tiradas prolongadas sin supervisión, impresoras con un recorrido de alimentación exigente, alta cobertura gráfica, entornos de producción con manipulación repetida y procesos en los que la película se somete a un recorrido térmico más largo o intenso. Un mayor grosor puede proporcionar un margen mecánico más amplio, pero no elimina la necesidad de una tensión, temperatura y recubrimiento adecuados.
Un mayor grosor de la película también tiene sus desventajas. Aumenta el consumo de material y la masa del rollo. Un mismo diámetro exterior del rollo puede contener menos longitud si todas las demás variables permanecen constantes. Una mayor rigidez puede no ser adecuada para todos los sistemas de alimentación, bobinado, cortador o bandeja de hojas. También puede modificar la forma en que la película se curva tras el calentamiento o la rapidez con la que se equilibra con la temperatura ambiente.
No especifique 100 micras solo porque parezca más duradero. La película DTF es un soporte temporal para el proceso, no la capa estructural final de la prenda. Después de la transferencia, se retira el PET. La sensación final al tacto depende principalmente de la tinta impresa, la capa blanca, el polvo adhesivo, la cobertura del diseño, el curado, el prensado y el tejido. El grosor de la base puede afectar al procesamiento, pero no queda dentro de la transferencia final.
¿Qué diferencias existen entre las películas de 75 micras y las de 100 micras?
| Factor de decisión | Alrededor de 75 micras | Alrededor de 100 micras |
|---|---|---|
| Posicionamiento general | Punto de partida flexible, eficiente y de uso general. | Opción más rígida para flujos de trabajo que requieren un mayor margen de manipulación. |
| Peso del rollo | Generalmente más bajo para el mismo ancho y largo. | Generalmente más alto para el mismo ancho y largo. |
| rigidez a la flexión | Más bajo; sigue trayectorias de alimentación compactas con mayor facilidad. | Mayor; puede resistir mejor el aleteo y el pandeo. |
| Manipulación de láminas | Flexible y fácil de almacenar | Sensación más sólida durante la carga manual. |
| Alimentación de formato ancho | Puede funcionar bien con la tensión y el bobinado correctos. | Puede aportar estabilidad en algunas máquinas y anchos. |
| Eficiencia de los materiales | Utiliza menos PET por metro cuadrado | Utiliza más PET por metro cuadrado |
| Respuesta al calor | Menor masa térmica; la configuración aún requiere pruebas. | Mayor masa térmica; no necesariamente mayor resistencia al calor. |
| Calidad de impresión | Puede ser excelente con un recubrimiento uniforme. | Puede ser excelente con un recubrimiento uniforme. |
| Regla de mejor selección | Elija cuando las pruebas de impresión reales sean estables. | Elija cuando los ensayos muestren un beneficio de producción medible. |
Esta tabla describe tendencias típicas, no resultados garantizados. La calidad de la resina PET, la orientación, el termofijado, el recubrimiento, el tratamiento superficial, el almacenamiento, el bobinado, el ancho y la configuración del equipo pueden modificar el comportamiento de dos películas con el mismo espesor nominal.
¿Cómo afecta el grosor a la alimentación de la impresora?
El grosor de la película modifica la rigidez a la flexión, pero la alimentación de la impresora es un comportamiento del sistema. La película interactúa con los rodillos, la presión de contacto, el vacío, la superficie del rodillo, el par de arrastre, la carga estática, la humedad, la cantidad de tinta y el calor. Una película fiable debe mantenerse lo suficientemente plana para permitir el paso del cabezal de impresión mientras avanza a una velocidad predecible.
Una película más delgada se adapta bien a los rodillos y a trayectorias compactas, pero puede presentar más ondulaciones si la tensión de la banda es demasiado baja o la distribución del calor es irregular. Una película más gruesa cubre mejor los pequeños huecos, pero su rigidez excesiva puede dificultar los giros cerrados o sobrecargar un motor de recogida débil. No se debe dar por sentado ninguno de estos resultados sin realizar pruebas.
Los rollos anchos merecen especial atención porque pequeñas diferencias de tensión pueden hacerse visibles a lo largo de la banda. Inspeccione si la película se mantiene centrada, si los bordes se levantan, si el rollo se extiende telescópicamente y si la banda impresa permanece plana antes de la aplicación del polvo. El artículo sobre Película DTF de gran formato para producción de alta velocidad Proporciona contexto adicional para el bobinado industrial y la estabilidad de los lotes.
¿Una película DTF más gruesa produce una mejor calidad de impresión?
No. La nitidez de la imagen, la densidad del color, la compatibilidad con la tinta blanca, la adhesión del polvo y el desprendimiento dependen principalmente de la superficie funcional y del proceso de impresión completo. Una base de PET más gruesa puede mejorar el manejo en una máquina específica, pero no compensa una mala química del recubrimiento ni una aplicación irregular.
Por ejemplo, la dispersión de la tinta suele ser un problema de recubrimiento y carga de tinta, más que un problema de espesor de la base. La tinta blanca irregular puede deberse a la energía superficial, la inconsistencia del recubrimiento, el estado de la tinta, la forma de onda, los ajustes de pasada o el mantenimiento. El despegue difícil puede deberse al comportamiento de la capa de liberación, el curado, el prensado, el tiempo de despegue, el almacenamiento o la contaminación. El espesor solo debe investigarse cuando haya indicios de deformación, problemas de alimentación o estabilidad térmica.
El sitio Guía sobre cómo el recubrimiento de la película DTF afecta la calidad de impresión. cubre nitidez, color, tinta blanca, unión del polvo y liberación. Los compradores que evalúan la idoneidad general también pueden utilizar los criterios en Guía de selección de películas DTF para impresión textil.
¿El grosor de la película influye en la sensación al tacto de la transferencia final?
No directamente, ya que el soporte de PET se retira después del prensado. Un soporte más grueso no produce automáticamente una impresión más gruesa en la prenda. La masa y la flexibilidad de la capa transferida dependen de la tinta y el adhesivo depositados.
La elección de la película puede influir indirectamente en el proceso. Si una película más estable permite una colocación precisa de la tinta, una cobertura uniforme del polvo y un curado controlado, la transferencia resultante puede ser más consistente. Por el contrario, un exceso de tinta blanca, demasiado polvo, un diseño denso, un curado incorrecto o una presión excesiva pueden generar un efecto de impresión pesada, independientemente del grosor del soporte.
Al comparar muestras de espesor, utilice el mismo diseño, modo de impresión, conjunto de tintas, densidad de tinta blanca, polvo, perfil de curado, configuración de la prensa, tejido y tiempo de despegue. De lo contrario, una diferencia atribuida al espesor de la película podría deberse en realidad a otra variable del proceso.
¿Cómo interactúa el espesor con el calor?
El grosor de la base de PET afecta la masa térmica y la respuesta mecánica, pero la estabilidad térmica no se define únicamente por el grosor. Las condiciones de fabricación del PET, la orientación molecular, el termofijado, las tensiones residuales, el curado del recubrimiento y el historial de almacenamiento influyen en la contracción y el rizado.
Una película más gruesa puede parecer más estable al pasar por un horno vibratorio, pero aún así puede deformarse si el PET tiene poca estabilidad dimensional o la temperatura es excesiva. Una película más delgada y de alta calidad puede permanecer plana en las mismas condiciones. Los compradores deben solicitar datos de contracción térmica o estabilidad dimensional cuando estén disponibles y realizar una prueba controlada en horno.
Durante la prueba, marque un rectángulo a escala en una muestra sin imprimir, expóngala al proceso de curado habitual, déjela a temperatura ambiente y vuelva a medirla. Observe los cambios de longitud y anchura, la curvatura de los bordes, las ondulaciones, el bloqueo de la superficie, la decoloración del recubrimiento y el comportamiento de desprendimiento. Repita la prueba con muestras impresas y con polvo, ya que la tinta húmeda y el polvo pueden alterar la exposición al calor y la tensión de la banda.
¿Qué grosor es el más adecuado para hojas, impresoras de escritorio e impresoras de rollo?
Flujos de trabajo de impresión en hojas y de escritorio
Los usuarios de hojas suelen valorar la facilidad de carga, la planitud y la resistencia a los daños en las esquinas. Tanto las hojas de 75 como las de 100 micras pueden funcionar, según la trayectoria de la impresora. Una hoja más rígida puede ser más fácil de manejar, pero es posible que no siga una trayectoria de alimentación tan ajustada. Confirme el rango de soportes que admite la impresora y pruebe con hojas de tamaño completo, no solo con pequeñas muestras cortadas.
Impresoras de rollo pequeñas y medianas
Una película uniforme de 75 micras suele ser un buen punto de partida. Ofrece una buena flexibilidad y un peso de rollo manejable. Si los operarios observan ondulaciones recurrentes, riesgo de impacto en el cabezal o una recogida inestable tras corregir los ajustes mecánicos y ambientales, podría ser conveniente evaluar una muestra más gruesa.
Líneas de gran formato y alto rendimiento
La producción a gran escala y a alta velocidad hace que el comportamiento de la banda sea más sensible al bobinado y la tensión. Una opción de 100 micras puede ofrecer una rigidez útil, pero la construcción del rollo, la calidad del núcleo, la alineación de los bordes, el control estático y la fricción del recubrimiento pueden ser igualmente importantes. Ponga en marcha la impresora, el agitador de polvo, el secador y el sistema de recogida a la velocidad objetivo antes de aprobar un pedido a granel.
Recubrimiento manual de polvos o creación de prototipos de tiradas cortas.
La preferencia de manejo puede ser más importante que la velocidad máxima de la línea. La película debe permanecer plana mientras la tinta está húmeda y se aplica el polvo. Elija el grosor que los operarios puedan manipular sin tocar el área de impresión recubierta, arrugar el soporte o alterar la tinta húmeda.
¿Cómo deben medir los compradores el grosor de la película DTF?
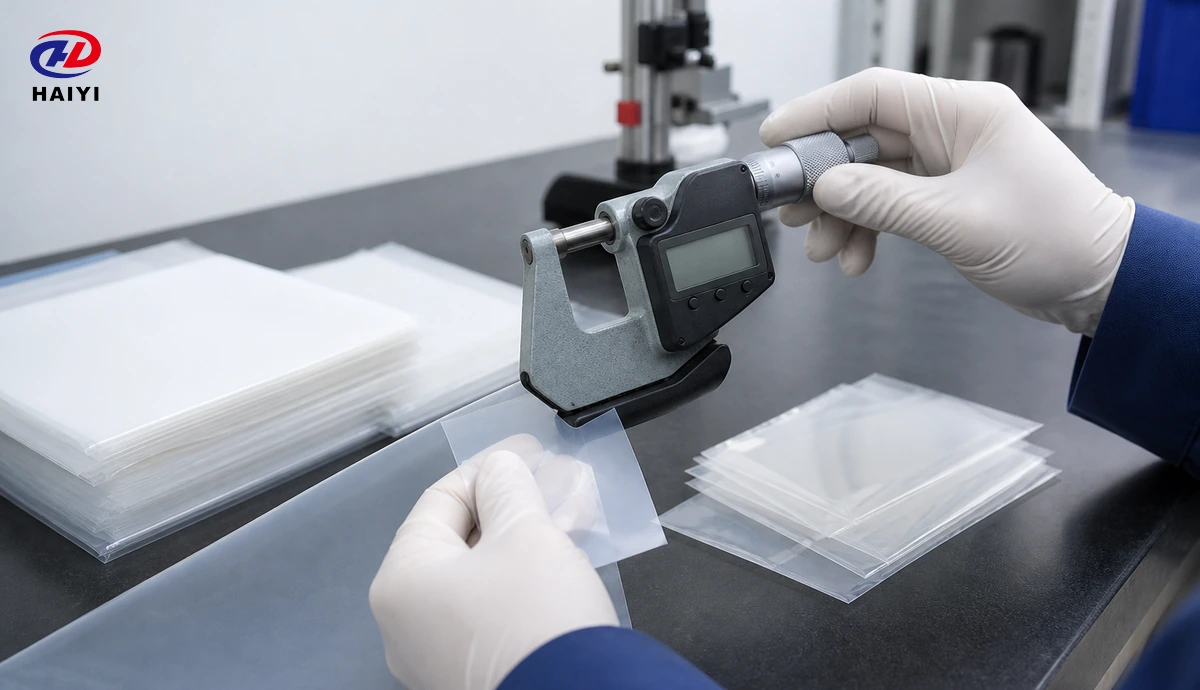
Utilice un medidor de espesor o un micrómetro calibrado, diseñado para materiales delgados y flexibles. Un micrómetro de punta afilada puede comprimir o dañar una película recubierta, mientras que una fuerza de medición excesiva puede producir una lectura artificialmente baja. Un instrumento adecuado debe aplicar una presión controlada sobre un área de contacto definida.
- Acondicionar la muestra. Deje que la película alcance la temperatura y la humedad especificadas en el laboratorio antes de realizar la medición.
- Compruebe el instrumento. Limpie los yunques, verifique que estén a cero y utilice un patrón de referencia si así lo exige el sistema de calidad.
- Muestreo a lo ancho. Mida las áreas izquierda, central y derecha, evitando los bordes dañados a menos que se esté investigando la calidad de los bordes.
- Muestra a lo largo del rollo. Verifique el principio, el medio y el final al validar un lote de producción.
- Utilice lecturas repetidas. Registre el promedio, el mínimo, el máximo y el rango, no solo un resultado conveniente.
- Indique qué se midió. Identifique la película terminada, el PET sin recubrimiento o el valor del certificado del proveedor.
- Proteja el revestimiento. Utilice guantes limpios y evite arrastrar la muestra sobre las superficies de medición.
Los datos de espesor se vuelven útiles cuando se conectan a una regla de aceptación. Una orden de compra debe definir el valor nominal, la tolerancia permitida, el plan de muestreo, el tipo de instrumento, el método de acondicionamiento y el proceso de disposición para el material fuera de especificación. La guía del proceso de fábrica, Cómo se hace DTF Film, Explica dónde encajan la selección, el recubrimiento, el curado, el corte y el control de calidad del PET en el proceso de fabricación.
¿Qué prueba de producción debería comparar dos espesores?
Una prueba A/B controlada es más fiable que las impresiones del operario. Utilice rollos o láminas de lotes documentados y mantenga constantes todas las demás variables. La prueba debe ser lo suficientemente larga como para detectar problemas de alimentación, calor y bobinado que una muestra corta podría pasar por alto.
| Etapa de prueba | Qué grabar | Razón |
|---|---|---|
| Cargando | Masa del rollo, estado del borde, ajuste del núcleo, planitud inicial | Revela diferencias en el manejo y el embalaje. |
| Alimentación | Seguimiento, sesgo, arrugas, respuesta al vacío, separación del cabezal | Muestra compatibilidad mecánica |
| Impresión | Registro, extensión de tinta, capa blanca, estática, arrugamiento | Separa el comportamiento de la superficie y de la red |
| Pulverización | Planitud, acumulación de polvo, polvo de fondo no deseado | Comprueba la interacción entre el recubrimiento y la manipulación. |
| Curación | Encogimiento, rizo, ondas, bloqueo, cambios de olor | Evalúa la estabilidad térmica |
| Prensado | Posicionamiento, tiempo de despegue, fuerza de liberación, residuo | Confirma la operación de transferencia |
| Textil final | Bordes, color, elasticidad, tacto, resultado del lavado | Confirma el desempeño de cara al cliente. |
| Ciencias económicas | Residuos, paradas, mano de obra, metros por rollo, masa de carga | Mide el costo total de producción |
¿Cómo afecta el grosor al coste y al envío?
Un PET más grueso normalmente requiere más polímero por metro cuadrado. Con el mismo ancho y largo, esto aumenta la masa de la película y puede incrementar el costo del material y del transporte. Con el mismo diámetro exterior del rollo, una banda más gruesa también puede reducir la longitud disponible, aunque el diámetro del núcleo, la tensión de bobinado, el recubrimiento y el embalaje afectan la geometría final del rollo.
El precio unitario es solo una parte de la decisión. Una película más cara puede reducir el costo total si disminuye los golpes del cabezal, las correcciones de alimentación, las arrugas, las transferencias rechazadas o la intervención del operador. Una película más delgada puede ser la mejor opción económica si funciona sin problemas y cumple con todos los requisitos de producción. Calcule el área de impresión útil, la tasa de desperdicio, el tiempo de inactividad, la mano de obra y las transferencias aceptadas en lugar de comparar únicamente el precio por rollo.
Los importadores también deben confirmar si la longitud del rollo cotizada se mide o se calcula, si se controla el peso neto de la película y si la tolerancia de espesor podría modificar los metros reales entregados para un diámetro de rollo específico. Las definiciones claras previenen disputas comerciales.
¿Qué especificación importa más que el grosor?
Ninguna propiedad por sí sola sustituye al espesor, pero la uniformidad del recubrimiento, el comportamiento de liberación, la estabilidad dimensional, el control estático, la calidad del bobinado y la repetibilidad de los lotes suelen tener un efecto más directo en la producción diaria. Una especificación rigurosa las considera como un sistema interconectado.
- Uniformidad del recubrimiento: Permite una absorción de tinta controlada y bordes de imagen nítidos.
- Coherencia en la publicación: Esto hace que el tiempo de despegue sea predecible en todo el diseño y el rollo.
- Estabilidad dimensional: Limita la contracción, el rizado y las ondulaciones causadas por el calor de impresión y curado.
- Comportamiento estático: afecta a la atracción de polvo, la contaminación por polvo y la alimentación.
- Fricción superficial: Influye en el transporte a través de rodillos y equipos de recogida.
- Enrollado y corte: afectan la alineación de los bordes, la tensión, el telescopismo y el seguimiento de la inclinación.
- Estabilidad de almacenamiento: Protege el rendimiento del recubrimiento entre su fabricación y su uso.
Para la configuración del proceso más allá de la selección de la película, consulte La guía completa para imprimir transferencias DTF. Integra la carga de la película, la tinta, el polvo, el curado, el prensado y el despegado en un único flujo de trabajo.
¿Cómo debe un importador especificar el grosor de la película DTF?
Una especificación de compra útil debe evitar frases vagas como "película gruesa estándar" o "100 micras de primera calidad". Debe definir requisitos medibles y vincularlos a una muestra aprobada.
Incluya lo siguiente:
- Espesor nominal de la base de PET y tolerancia.
- Calibre total terminado y si se incluyen recubrimientos.
- Ancho de la película, longitud del rollo, tamaño del núcleo, dirección de bobinado y diámetro máximo del rollo.
- Fabricación a una o dos caras con acabado mate.
- Designación de pelado en caliente, tibio, frío o universal con condiciones de prueba.
- Expectativas sobre el control estático y la fricción superficial.
- Método de ensayo de contracción térmica o estabilidad dimensional.
- Pruebas de uniformidad del recubrimiento y de aceptación de la liberación.
- Frecuencia de muestreo y trazabilidad de lotes.
- Condiciones aprobadas para la impresora, la tinta, el polvo, el horno, la prensa, la tela y el diseño gráfico.
La muestra aprobada debe ser conservada tanto por el comprador como por el proveedor. De esta manera, se pueden comparar los envíos futuros en cuanto a grosor, apariencia, bobinado, recubrimiento, desmoldeo y rendimiento de impresión. Esto convierte la especificación en una herramienta de control de producción, en lugar de una simple descripción comercial.
Preguntas frecuentes
¿La película DTF de 100 micras es siempre mejor que la de 75 micras?
No. Una película de 100 micras es más rígida, pero la calidad depende de la consistencia del PET, el recubrimiento, el bobinado, el control de la estática, la estabilidad térmica y la compatibilidad con la línea de producción. Elija la opción que ofrezca mejores resultados en una prueba controlada.
¿Puede una impresora utilizar películas DTF de 75 micras y de 100 micras?
Muchas impresoras admiten ambos sistemas, pero es posible que sea necesario ajustar la tensión de alimentación, el vacío, el calor, la recogida y la holgura del cabezal. Confirme las especificaciones del equipo y pruebe el flujo de trabajo completo antes de cambiar el material de producción.
¿Las películas más gruesas requieren una temperatura diferente en la prensa térmica?
No automáticamente. Los ajustes de la prensa dependen de la tinta, el polvo, el tejido, el recubrimiento y el sistema de despegue. El grosor del soporte puede influir en el manejo y la respuesta térmica, por lo que conviene validar el rango recomendado por el proveedor en lugar de modificar la temperatura basándose únicamente en el grosor.
¿El grosor de la película DTF afecta al desprendimiento?
El grosor puede modificar la rigidez durante el despegado, pero el comportamiento de liberación está controlado principalmente por el recubrimiento desmoldante, el curado, el prensado, la temperatura de despegado, el tiempo de despegado y la técnica.
¿Cuál es la forma más rápida de comparar dos espesores de película?
Realice una prueba de producción A/B controlada utilizando el mismo diseño y la misma configuración del proceso, y luego registre la alimentación, la impresión, el espolvoreo, el curado, la contracción, el prensado, el desmoldeo, la calidad final del tejido, los residuos y el tiempo de inactividad.
¿Deben los compradores medir cada rollo?
El plan de muestreo debe reflejar el riesgo, el historial del proveedor, el tamaño del lote y los acuerdos de calidad. La inspección de entrada puede utilizar muestras representativas, mientras que los proveedores deben controlar el espesor de forma continua o a intervalos de producción definidos.
Veredicto final: ¿cuál es el grosor óptimo para la película DTF?
Un espesor de aproximadamente 75 micras es el punto de partida ideal para muchos flujos de trabajo de impresión directa sobre papel (DTF) de uso general, ya que ofrece un equilibrio óptimo entre flexibilidad, alimentación, manipulación, peso del rollo y eficiencia del material. Se recomienda optar por un espesor de alrededor de 100 micras cuando las pruebas demuestran que una mayor rigidez mejora la alimentación en formato ancho, la estabilidad en tiradas largas, la manipulación de hojas o la resistencia a la deformación en una línea de producción específica.
La decisión final no debe basarse únicamente en el grosor. Es necesario definir si la medida se refiere al diámetro base del PET o al diámetro final, comparar la tolerancia entre la banda y el rollo, inspeccionar el recubrimiento y el bobinado, ejecutar el proceso completo de impresión y calcular la producción aceptable en lugar del precio por rollo. El grosor óptimo de la película DTF es aquel que ofrece una construcción uniforme y delgada, garantiza un funcionamiento fiable, protege la calidad de impresión y cumple con los requisitos mecánicos y térmicos del sistema de producción.


