Como o filme DTF é fabricado: todo o processo de produção em fábrica revelado.

Tempo de leitura: 11 minutos
Introdução
A maioria das pessoas que usam filme DTF diariamente não faz ideia de como ele é fabricado. Elas colocam um rolo na impressora, executam a impressão, aplicam a transferência — e nunca pensam no que aconteceu na fábrica antes do filme chegar até elas.
Essa lacuna de conhecimento custa dinheiro.
O processo de fabricação é o que determina tudo sobre o desempenho do filme: a uniformidade com que absorve a tinta, a facilidade com que libera a transferência, a qualidade da aderência do pó adesivo e se o rolo 50 terá o mesmo desempenho que o rolo 1. Dois rolos de filme DTF podem parecer idênticos e apresentar desempenhos completamente diferentes — porque o processo de fabricação que os criou foi diferente.
Este artigo aborda o assunto completo. Processo de produção em fábrica para filme DTF — desde o substrato PET bruto até o rolo acabado de 60 cm x 100 m que fica na sua sala de impressão. Entender como ele é feito permite que você saiba exatamente o que procurar ao avaliar fornecedores, por que alguns filmes custam três vezes mais do que outros e o que “revestimento interno” realmente significa na prática.
Principais conclusões
- O filme DTF é feito de um substrato base de PET (polietileno tereftalato) revestido com uma camada proprietária de absorção de tinta — o revestimento, e não o próprio PET, é o que determina a qualidade de impressão.
- O processo de fabricação possui 8 etapas distintas: fornecimento de PET, tratamento de superfície, aplicação de revestimento, secagem, revestimento posterior (para acabamento fosco duplo), controle de qualidade, corte e embalagem.
- A etapa de aplicação do revestimento é a mais complexa tecnicamente — requer equipamentos de revestimento de precisão e uma fórmula química proprietária que controla a taxa de absorção da tinta, o desempenho antiestático e o comportamento de desprendimento.
- A película de acabamento fosco duplo requer uma segunda camada de revestimento no verso — esse revestimento traseiro é o que impede a adesão do pó em áreas sem impressão e elimina falhas de produção relacionadas à estática.
- Os rolos de filme DTF acabados são normalmente produzidos com 1,2 metros de largura e, em seguida, cortados nas larguras finais (13 polegadas, 24 polegadas, 60 cm) usando máquinas de corte industriais.
- Dimensões padrão do rolo acabado: 60 cm de largura x 100 m de comprimento para rolos de produção; também disponível em 30 cm (A3) e larguras personalizadas.
- Os fabricantes que desenvolvem sua própria fórmula de revestimento internamente — em vez de comprar substrato PET pré-revestido — podem controlar a consistência entre lotes de maneiras que os revendedores não conseguem.
- O controle de qualidade na fábrica inclui testes de uniformidade de revestimento, medição da resistência à tração, medição da força de desmoldagem e inspeção visual de cada lote de produção.
De que é feito o filme DTF?
Filme DTF Consiste em dois componentes unidos durante a fabricação:
1. Substrato à base de PET (Polietileno Tereftalato)
O PET é um polímero termoplástico — o mesmo material base usado em garrafas plásticas, embalagens de alimentos e filmes industriais. Para filmes DTF, o PET é produzido em folhas finas e transparentes com especificações de espessura precisas: tipicamente de 75 mícrons (0,075 mm) a 100 mícrons (0,1 mm) para filmes de produção padrão.
O PET é escolhido para filmes DTF por três motivos: é dimensionalmente estável sob calor (não estica nem deforma durante a prensagem a 150 a 160 °C), possui excelentes propriedades mecânicas (a alta resistência à tração evita rasgos durante a alimentação da impressora e a aplicação de transferência) e sua superfície pode ser projetada para receber revestimentos especiais.
O substrato de PET em si não absorve tinta — o PET puro é hidrofóbico (repelente à água). Sem revestimento, a tinta DTF depositada em filme de PET formaria gotas e escorreria da superfície, exatamente como gotas de água em um capô de carro encerado.
2. A Camada de Revestimento
O revestimento é o componente funcional do filme DTF. Aplicado em um ou ambos os lados do substrato de PET, o revestimento é uma formulação química proprietária — geralmente à base de polímeros — que transforma a superfície hidrofóbica do PET em um meio de absorção de tinta precisamente controlado.
O revestimento realiza quatro funções:
- Absorve a tinta pigmentada à base de água DTF a uma taxa controlada que impede o sangramento sem reduzir a densidade.
- Proporciona a textura superficial que permite que o pó adesivo termofusível se fixe uniformemente às áreas impressas.
- Cria o mecanismo de liberação que permite que a película se separe completamente do desenho após a prensagem a quente.
- Em película de acabamento fosco duplo: proporciona propriedades antiestáticas no verso, que impedem a aderência de pó em áreas sem impressão.
A fórmula do revestimento é patenteada — diferente para cada fabricante. É por isso que dois filmes com substratos de PET idênticos podem ter desempenhos completamente diferentes. O PET é uma commodity. O revestimento é a propriedade intelectual.
Etapa 1 — Filme base de PET: a matéria-prima
O processo de fabricação começa com a aquisição ou produção do filme base de PET.
Como o filme PET é produzido
Grânulos de resina PET são derretidos e extrudados através de uma matriz plana sobre um cilindro resfriado — um processo chamado extrusão de filme fundido. O polímero fundido resfria rapidamente na superfície resfriada, formando um filme transparente e plano com espessura controlada. O filme é então orientado biaxialmente — esticado tanto longitudinalmente quanto transversalmente — para alinhar as cadeias de polímero e melhorar as propriedades mecânicas: maior resistência à tração, melhor estabilidade dimensional e maior transparência óptica.
O resultado é o filme BOPET (PET biaxialmente orientado) — o padrão industrial para substrato base DTF.
Especificações que importam
Nem todos os filmes base de PET apresentam o mesmo desempenho em aplicações DTF. As especificações que afetam o desempenho em DTF são:
Uniformidade da espessura: Tolerância de ±3 a ±5 mícrons em toda a largura do rolo. Espessuras inconsistentes causam distribuição irregular da gramatura do revestimento e irregularidades na alimentação da impressora.
Rugosidade da superfície: Medido em Ra (rugosidade média aritmética). O filme DTF requer rugosidade superficial controlada para permitir a adesão do revestimento, sem ser tão áspero a ponto de criar textura visual na impressão final.
Resistência à tracção: Força mínima de 35 N por 15 mm de largura, tanto na direção da máquina quanto na direção transversal. Resistência à tração insuficiente causa rasgos na película durante a impressão em alta velocidade ou aplicação de transferência.
Estabilidade dimensional: Resistência à expansão térmica sob temperaturas de prensagem. O PET é escolhido especificamente por essa propriedade — filmes de polietileno ou polipropileno se deformam em temperaturas de prensagem DTF.
Fabricantes de filmes DTF em larga escala, incluindo a Haiyi, utilizam filmes BOPET de alta especificação e mantêm um rigoroso controle de qualidade em cada entrega do fornecedor de PET. Filmes base inconsistentes representam o primeiro ponto potencial de falha na cadeia de produção.
Etapa 2 — Tratamento de Superfície: Preparando a Base para Revestimento
O filme PET recém-extrudado apresenta baixa adesão. A superfície do polímero é quimicamente inerte — os adesivos de revestimento não aderem bem ao PET não tratado. O tratamento de superfície converte essa superfície quimicamente inerte em uma superfície capaz de aceitar e reter a camada de revestimento.
Tratamento para Coronavírus
O tratamento de superfície mais comum para filmes de PET consiste na passagem do filme entre dois eletrodos sob alta voltagem, criando uma descarga corona — um campo de plasma que bombardeia a superfície do filme com íons energéticos e radicais livres. Isso oxida a camada superficial do PET, aumentando a energia superficial de aproximadamente 36 dina/cm² (sem tratamento) para 52 a 56 dina/cm² (com tratamento).
Uma maior energia superficial significa melhor molhabilidade — as soluções de revestimento se espalham de maneira mais uniforme pela superfície tratada, em vez de formarem gotas ou se afastarem das bordas.
Por que isso é importante para você: Um filme com substrato de base tratado inadequadamente apresenta baixa adesão do revestimento. O revestimento pode se delaminar durante o uso, manifestando-se como áreas onde a camada de tinta se separa do suporte de PET, causando transferência parcial da tinta para o tecido, com bordas irregulares ou seções faltantes.
Revestimento primário
Alguns fabricantes aplicam uma fina camada de primer após o tratamento corona, antes da aplicação da camada funcional principal. O primer melhora ainda mais a adesão da camada principal e proporciona uma superfície de ligação mais uniforme. Essa etapa adicional de fabricação aumenta o custo, mas melhora a durabilidade e o desempenho da camada a longo prazo.
Etapa 3 — Aplicação do Revestimento: A Etapa Crítica de Fabricação
Esta é a etapa mais complexa tecnicamente e mais importante comercialmente na fabricação de filmes DTF. A fórmula de revestimento e o método de aplicação são o que diferenciam os fabricantes com tecnologia proprietária daqueles que revendem substratos genéricos.
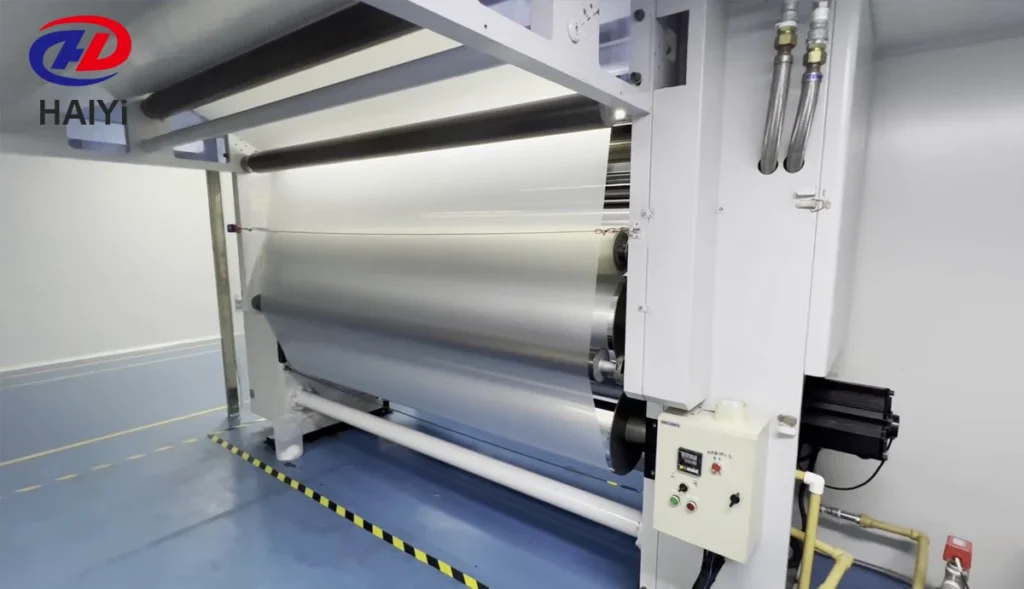
A Máquina de Revestimento
As máquinas industriais de revestimento aplicam formulações líquidas de revestimento em substratos de filme a velocidades de produção de 50 a 200 metros por minuto. A máquina de revestimento comporta um grande rolo de filme PET base (tipicamente com 1,2 metros de largura), desenrola-o sob tensão controlada, aplica a solução de revestimento e enrola o filme revestido em bobinas de saída.
Métodos de aplicação de revestimento utilizados na produção de filmes DTF:
Revestimento em vírgula (faca sobre rolo): Uma lâmina fixa, posicionada a uma distância precisa acima da superfície do filme, mede a espessura da camada de revestimento. À medida que o filme passa sob a lâmina, o excesso de revestimento é removido, resultando em uma espessura controlada da película úmida. Muito preciso e consistente — usado para o revestimento primário de absorção de tinta em filmes DTF.
Revestimento por rotogravura: Um rolo giratório gravado recolhe o revestimento de uma calha e transfere uma quantidade medida para o filme. Adequado para revestimentos finos e aplicação em alta velocidade. Utilizado para alguns revestimentos antiestáticos na parte traseira.
Revestimento por matriz de fenda: A solução de revestimento é bombeada através de uma ranhura de precisão diretamente sobre a superfície do filme. Isso produz uma espessura de revestimento altamente uniforme — o método preferido para a produção de filmes de alta qualidade, onde a tolerância à uniformidade do revestimento é rigorosa.
A fórmula do revestimento
A fórmula de revestimento para o filme DTF é uma combinação patenteada de:
- Ligantes poliméricos que proporcionam adesão ao substrato de PET e formam o filme de revestimento.
- Agentes controladores de porosidade que determinam a taxa de absorção da tinta — se forem muito porosos, a tinta escorre; se forem muito densos, a tinta permanece na superfície.
- Agentes desmoldantes que permitem que a película se separe facilmente da camada adesiva curada após a prensagem a quente.
- Agentes antiestáticos (em formulações de acabamento fosco duplo) que reduzem o acúmulo de carga estática durante a aplicação do pó.
- Agentes niveladores que garantem que o revestimento seque formando uma superfície plana e uniforme, sem crateras ou textura de casca de laranja.
A fórmula é propriedade intelectual do fabricante. É por isso que os fabricantes que desenvolvem sua própria fórmula de revestimento — como a Haiyi, com uma equipe interna de P&D e mais de 20 patentes registradas — produzem produtos fundamentalmente diferentes daqueles que compram soluções de revestimento prontas ou PET pré-revestido de fornecedores externos.
Um fabricante que compra substrato PET genérico pré-revestido não tem controle sobre a fórmula do revestimento. Ele não tem como ajustar a porosidade para sistemas de tinta específicos, otimizar a força de desprendimento para tipos específicos de descascamento ou solucionar problemas de adesão que se originam na composição química do revestimento. Ele pode trocar de fornecedor de PET, mas não pode trocar o revestimento.
Peso do revestimento úmido
O volume de revestimento aplicado por unidade de área — normalmente expresso em gramas úmidas por metro quadrado (g/m²) — determina a espessura do revestimento após a secagem. O filme DTF padrão utiliza gramaturas de revestimento úmido de 20 a 40 g/m² para o revestimento primário de absorção de tinta.
A uniformidade da gramatura do revestimento em toda a largura do rolo é um parâmetro crítico de qualidade. Variações na gramatura do revestimento superiores a ±3 g/m² produzem diferenças visíveis na qualidade de impressão em uma mesma folha — a densidade da tinta é maior onde a gramatura do revestimento é maior e menor onde é menor.
Etapa 4 — Secagem e cura do revestimento
Após a aplicação do revestimento, o filme passa por uma estufa de secagem multizona. O calor controlado evapora o solvente do revestimento (água ou solvente orgânico) e inicia as reações de reticulação do polímero que conferem ao revestimento suas propriedades funcionais.
Especificações do forno de secagem
As linhas de revestimento industrial utilizam estufas de secagem tipicamente com 20 a 60 metros de comprimento, divididas em múltiplas zonas de temperatura. Em velocidades de produção de 50 a 100 metros por minuto, o filme permanece de 12 a 60 segundos na estufa — tempo suficiente para a evaporação do solvente e para atingir a reticulação adequada.
Zona 1 (entrada): Baixa temperatura (50 a 80 °C) — a evaporação suave impede a formação de película superficial (uma película que retém o solvente por baixo e causa defeitos no revestimento).
Zonas 2-4 (secagem principal): Temperatura média (80 a 120°C) — evaporação do solvente primário.
Zona 5+ (cura final): Temperaturas mais elevadas (100 a 140 °C) completam as reações de reticulação que conferem ao revestimento suas propriedades finais de adesão, porosidade e desmoldagem.
Por que as condições de secagem afetam o desempenho
A secagem incorreta produz defeitos no revestimento que são invisíveis no filme final, mas visíveis durante o uso:
Revestimento com cura incompleta: A reticulação insuficiente produz um revestimento muito macio. O revestimento absorve a tinta corretamente, mas tem baixa resistência à abrasão — a superfície do revestimento pode ser danificada durante a alimentação da impressora e a camada de liberação pode não funcionar corretamente durante a remoção do filme após a prensagem.
Revestimento com cura excessiva: Temperaturas ou tempos excessivos produzem um revestimento muito reticulado — muito denso, com porosidade reduzida. A absorção da tinta fica mais lenta, resultando em menor densidade de impressão ou exigindo maior volume de tinta para atingir a densidade de cor correta.
Aprisionamento por solvente: A secagem muito rápida na primeira zona cria uma película superficial que retém o solvente. O solvente retido continua a evaporar após a aplicação do revestimento, causando microbolhas — visíveis como uma leve textura ou névoa na película, o que reduz a nitidez da impressão.
Etapa 5 — Revestimento Traseiro (Somente Película Dupla Fosca)
A película DTF padrão de face única possui revestimento apenas em um dos lados. O processo de produção descrito nas Etapas 3 e 4 produz essa película em uma única passagem.
A película de acabamento fosco duplo — o padrão de produção para gráficas DTF profissionais — requer uma segunda camada de revestimento no verso da película.
Finalidade do Revestimento Traseiro
O revestimento traseiro da película de acabamento fosco duplo tem duas funções:
Tratamento antiestático: Durante a impressão em alta velocidade e a aplicação de pó, ocorre acúmulo de eletricidade estática na superfície de filmes PET lisos. Essa carga estática atrai o pó adesivo termofusível para áreas não impressas da superfície do filme, contaminando as áreas em branco do desenho. O revestimento antiestático na parte traseira dissipa essa carga, impedindo a adesão do pó fora das áreas impressas com tinta.
Acabamento fosco na superfície: O revestimento traseiro confere ao verso uma aparência fosca visualmente semelhante à face impressa. É por isso que identificar o lado correto da impressão em películas de dupla camada fosca requer o teste da gota d'água, e não apenas a inspeção visual.
Segunda aplicação de revestimento
O filme é recarregado na máquina de revestimento com o lado já revestido (impresso) protegido e o lado reverso não revestido voltado para a cabeça de revestimento. O revestimento antiestático é aplicado com uma gramatura menor que a do revestimento primário — normalmente de 5 a 15 g/m² — e seco em uma segunda passagem pelo forno.
Esta segunda passagem duplica o tempo de produção e o custo do material para o filme de dupla face fosca — o que explica por que ele custa de 15 a 25% a mais por metro do que o filme de face única. O benefício na produção (eliminação de falhas por contaminação por pó) supera significativamente esse custo adicional para qualquer operação de produção que realize mais de 20 transferências por dia.
Etapa 6 — Controle de Qualidade e Testes
Antes de o filme revestido seguir para o corte e embalagem, ele passa por testes de controle de qualidade na fábrica. O escopo dos testes de controle de qualidade diferencia os fabricantes com sistemas de qualidade documentados daqueles que dependem apenas da inspeção visual.
Testes de controle de qualidade padrão para filmes DTF
Medição da uniformidade do revestimento: A gramatura do revestimento por unidade de área é amostrada ao longo da largura do rolo e em vários pontos ao longo do seu comprimento. Uma máquina de revestimento devidamente calibrada produz uma uniformidade de ±3 g/m² ou mais precisa. Resultados fora da especificação exigem uma revisão do processo antes da aprovação do lote.
Teste de resistência à tração: As amostras de filme são submetidas a ensaios de tração até o ponto de ruptura, tanto na direção da máquina quanto na direção transversal. Os valores mínimos (tipicamente 35 N por 15 mm de largura) confirmam que o filme suporta as tensões mecânicas da alimentação da impressora e da aplicação de transferência sem rasgar.
Medição da força de liberação: Uma fita adesiva padronizada é aplicada à superfície de impressão, pressionada com um rolo e removida em um ângulo e velocidade controlados. A força necessária para remover a fita mede as propriedades de desmoldagem do revestimento. Isso prevê diretamente a facilidade com que o filme se separará da transferência prensada durante a remoção a quente ou a frio.
Teste de absorção de tinta: Um volume controlado de tinta DTF padrão é depositado na superfície do filme e o diâmetro de espalhamento é medido após um tempo definido. O resultado é comparado à especificação — espalhamento excessivo indica revestimento poroso demais (risco de sangramento); espalhamento insuficiente indica revestimento subporoso (risco de densidade).
Teste de dissipação estática (dual-matte): Uma carga é aplicada à superfície do filme e o tempo de dissipação é medido. O desempenho antiestático adequado é confirmado se a carga se dissipar abaixo de um nível limite dentro de um período de tempo definido.
Inspeção visual: O rolo inteiro é inspecionado sob forte iluminação para detectar defeitos no revestimento — estrias (causadas por contaminação da lâmina de revestimento), vazios (causados por contaminação do substrato), danos nas bordas e contaminação da superfície.
A Haiyi testa cada lote de produção em relação a todos os parâmetros acima. Os relatórios de teste de lote estão disponíveis para clientes atacadistas — uma transparência no controle de qualidade que diferencia os fabricantes dos revendedores.
Etapa 7 — Corte e formação de rolos
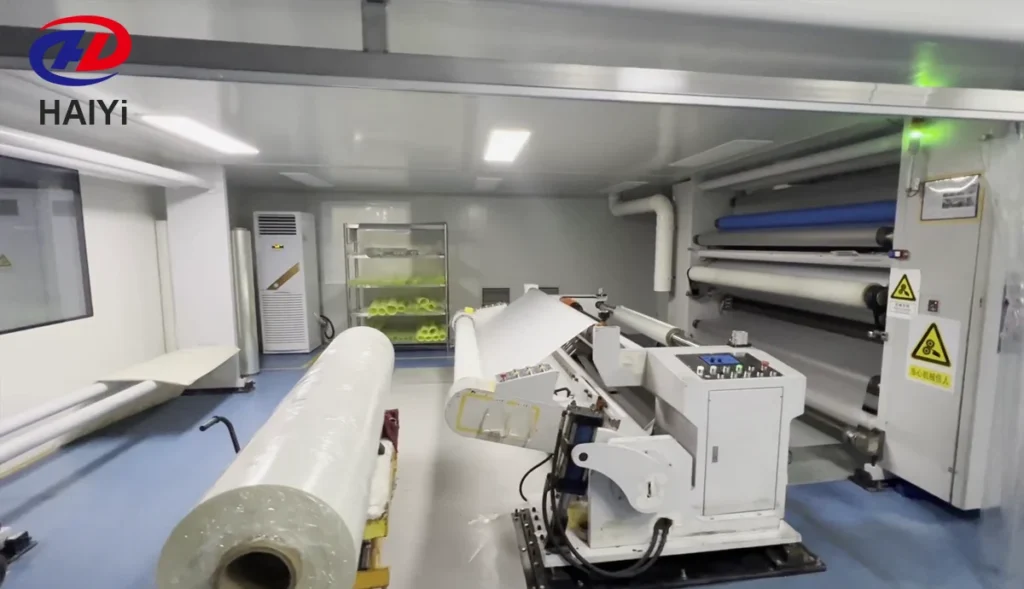
O filme revestido sai da linha de produção em bobinas master — geralmente com 1,2 metros de largura e várias centenas de metros de comprimento. Essas bobinas master são largas demais para a maioria das impressoras DTF. O corte longitudinal as converte nas larguras finais usadas na produção.
O processo de corte longitudinal
As máquinas industriais de corte longitudinal desenrolam o rolo principal, passam o filme por um conjunto de lâminas de corte circulares posicionadas em intervalos precisos e enrolam as tiras mais estreitas resultantes em núcleos de saída individuais.
Larguras padrão acabadas, cortadas a partir de rolos-mãe de 1,2 m:
- 30 cm (aproximadamente 12 polegadas) — para impressoras DTF de mesa tamanho A3
- 33 cm (aproximadamente 13 polegadas) — a largura de produção mais comum, compatível com a maioria das impressoras de mesa A3+.
- 60 cm (aproximadamente 24 polegadas) — para impressoras DTF de alimentação por rolo de nível profissional.
- Cortes personalizados de acordo com as especificações do cliente (encomendas OEM).
Tamanhos principais
O filme é enrolado em tubos de papel ou plástico com diâmetro interno de 0,75 polegadas (19 mm) ou 1,0 polegada (25,4 mm). O tamanho do tubo deve corresponder à especificação do suporte de filme da impressora — um tubo com tamanho incorreto fará com que o rolo fique mal posicionado no eixo de alimentação da impressora.
Comprimentos padrão dos rolos
100 metros: Padrão de produção para bobinas no atacado. Com 100 m de comprimento, uma bobina de 60 cm de largura pesa aproximadamente de 5 a 6 kg — um peso que permite a troca manual da bobina.
50 metros: Disponível para pedidos de teste e operações de menor porte.
200 metros: Disponível para operações de produção em grande volume que desejam minimizar as trocas de rolos.
Qualidade de corte
A qualidade da operação de corte afeta o desempenho do filme de duas maneiras:
Qualidade da borda: Bordas de corte limpas e retas, sem desfiamento, delaminação ou rebarbas. A má qualidade das bordas causa problemas na alimentação do filme em impressoras de rolo e pode provocar descargas eletrostáticas nas bordas do filme, atraindo pó para a zona da borda.
Tensão de enrolamento: A tensão de enrolamento consistente ao longo do rolo é essencial para uma alimentação estável do filme. Rolos enrolados com muita tensão desenvolvem tensões internas que fazem o filme enrugar ao desenrolar. Rolos enrolados com pouca tensão desenrolam de forma irregular e causam problemas de registro.
Etapa 8 — Embalagem e Armazenamento
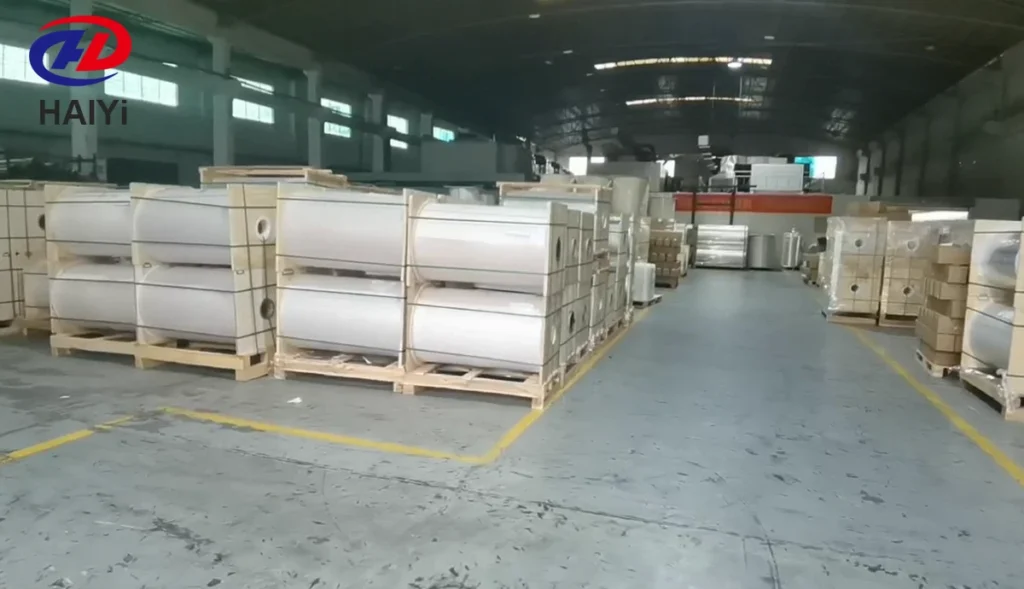
Os rolos acabados são embalados para proteger o revestimento das principais ameaças ambientais: umidade, luz UV, contaminação e danos físicos.
Embalagem padrão
Os rolos individuais são embalados em embalagens resistentes à umidade — geralmente um saco de polietileno revestido com folha de alumínio e selado com um pacote de dessecante em seu interior. O rolo embalado é colocado em uma caixa de papelão que oferece proteção física durante o transporte e armazenamento.
A rotulagem em cada rolo e caixa inclui: especificação do produto (tipo de filme, largura, comprimento, tipo de abertura), código do lote de produção, data de fabricação e instruções de armazenamento.
Por que a embalagem é importante
O revestimento do filme DTF é higroscópico — absorve a umidade do ar. Em ambientes com alta umidade, um rolo sem selagem pode absorver umidade suficiente em poucos dias para afetar a uniformidade da absorção da tinta. Filmes comprometidos pela umidade se manifestam na produção como densidade de tinta inconsistente, espalhamento em áreas com detalhes finos ou adesão irregular do pó.
A embalagem selada adequada com dessecante mantém o desempenho do revestimento desde a fábrica até a sua sala de impressão. Depois de aberto, o rolo deve ser selado novamente na embalagem original entre as sessões de impressão.
Por que o revestimento interno é importante para a qualidade do filme
Ao longo de todo esse processo de fabricação, a etapa de revestimento (Etapa 3) é a única em que a experiência do fabricante determina mais diretamente a qualidade do produto.
Um fabricante que desenvolve e aplica sua própria fórmula de revestimento tem controle total sobre:
- A composição química da camada absorvente de tinta.
- Os parâmetros de aplicação do revestimento (peso do revestimento úmido, velocidade da máquina, folga da lâmina)
- Perfil de secagem (temperaturas das zonas, velocidade da linha)
- Especificações de teste para liberação em lote
Quando você se depara com um problema de produção — adesão inconsistente, manchas de tinta em detalhes finos, contaminação por pó em áreas em branco — um fabricante com capacidade de revestimento interna pode diagnosticar a causa raiz e ajustar a fórmula ou o processo. Um revendedor de substrato pré-revestido não pode.
A equipe interna de P&D da Haiyi desenvolveu e aprimorou a fórmula do revestimento ao longo de 15 anos, resultando em mais de 20 patentes registradas que abrangem a química do revestimento e o processo de aplicação. O revestimento antiestático de dupla camada fosca aplicado aos rolos de produção da Haiyi é formulado para proporcionar absorção de tinta consistente em toda a extensão do rolo de 100 m — e não apenas nos primeiros 10 metros, que representam a amostra que você recebeu.
Como a qualidade de fabricação afeta sua produção
Compreender o processo de fabricação torna as diferenças de desempenho entre os tipos de filme previsíveis, em vez de misteriosas.
Uniformidade do revestimento → consistência da densidade de impressão. Um filme produzido em uma máquina de revestimento bem calibrada, com tolerância de gramatura de revestimento de ±3 g/m², apresenta densidade de tinta uniforme de ponta a ponta e de metro a metro. Um filme com variação de ±8 g/m² produz diferenças visíveis de densidade na mesma impressão — áreas mais claras onde o revestimento é mais fino e áreas mais densas onde é mais espesso.
Revestimento traseiro antiestático → taxa de contaminação por pó. Películas de face única sem revestimento na parte traseira acumulam carga estática que atrai pó para áreas não impressas. Isso resulta em uma névoa de pó nas bordas externas do desenho nas transferências finalizadas. Películas de dupla face fosca com revestimento antiestático adequado na parte traseira eliminam completamente esse problema.
Completude da reticulação → comportamento de liberação. A cura incompleta do revestimento produz uma força de desprendimento variável — às vezes descascando facilmente, outras vezes exigindo mais força do que o esperado. A força de desprendimento variável causa inconsistências na qualidade das bordas de impressão em aplicações de desprendimento a quente e, ocasionalmente, levantamento da tinta em aplicações de desprendimento a frio.
Qualidade da base PET → estabilidade dimensional. Filmes produzidos a partir de substrato BOPET de alta especificação mantêm dimensões planas e estáveis ao longo do percurso de alimentação da impressora e até a etapa de prensagem. Filmes produzidos a partir de substrato PET de especificação inferior podem apresentar curvatura, ondulação nas bordas ou ligeira instabilidade dimensional, o que causa erros de registro de impressão em padrões finos.
Perguntas frequentes
Qual a diferença entre a película DTF e a película plástica comum? Filmes plásticos comuns (polietileno, polipropileno) não possuem revestimento absorvente de tinta e não aceitam tinta pigmentada à base de água para DTF. O filme para DTF é feito de PET para garantir estabilidade térmica em altas temperaturas de prensagem e possui um revestimento exclusivo aplicado na face de impressão que absorve a tinta de forma controlada, aceita pó termofusível e se desprende facilmente da transferência após a prensagem a quente.
O que significa "dual-matte" na fabricação de filmes DTF? O filme de dupla camada fosca possui um revestimento em ambos os lados do substrato de PET. O lado de impressão apresenta o revestimento funcional completo de absorção de tinta. O verso possui um revestimento fosco antiestático secundário que impede o acúmulo de carga estática e elimina a adesão de pó em áreas não impressas durante a etapa de aplicação do pó. A fabricação do filme de dupla camada fosca requer duas passagens de revestimento e é mais cara do que a do filme de face única.
Por que alguns filmes DTF custam três vezes mais que outros? A diferença de preço reflete o revestimento. O filme de nível econômico utiliza PET pré-revestido genérico adquirido de fornecedores externos — o fabricante não aplica nenhum revestimento proprietário. O filme premium é fabricado com uma fórmula de revestimento proprietária desenvolvida internamente, aplicada em equipamentos de revestimento de precisão e testada de acordo com especificações rigorosas. O substrato de PET em si representa uma pequena fração do custo total do filme — a química do revestimento e o processo de aplicação representam a maior parte do valor.
Qual é a largura padrão para a produção de filmes DTF? O filme DTF é produzido em máquinas de revestimento em rolos-mãe com largura de 1,2 metros (120 cm). Os rolos-mãe são então cortados nas larguras finais desejadas pelo cliente: 30 cm (12 polegadas) para impressoras de mesa A3, 33 cm (13 polegadas) para impressoras A3+ e 60 cm (24 polegadas) para impressoras de produção alimentadas por rolo. Clientes OEM podem especificar larguras personalizadas dentro da gama disponível.
De que forma a máquina de revestimento afeta a qualidade do filme? A máquina de revestimento controla a uniformidade da gramatura do revestimento ao longo da largura e do comprimento do rolo. Um sistema de revestimento por fenda ou vírgula bem calibrado em uma linha de revestimento moderna mantém uma tolerância de gramatura de ±3 g/m² — garantindo qualidade de impressão consistente em cada metro de um rolo de 100 m. Equipamentos de revestimento mais antigos ou com manutenção inadequada produzem variações de ±8 g/m² ou maiores, resultando em desempenho de produção inconsistente.
Por que os fabricantes desenvolvem fórmulas de revestimento proprietárias? A fórmula do revestimento determina o desempenho funcional do filme — taxa de absorção da tinta, uniformidade de adesão do pó, força de desprendimento, propriedades antiestáticas e durabilidade a longo prazo. Uma fórmula proprietária, desenvolvida e aprimorada ao longo de anos de produção, proporciona vantagens de desempenho que os concorrentes não conseguem replicar adquirindo o mesmo substrato de PET. Ela também possibilita suporte técnico — um fabricante que desenvolveu a fórmula pode diagnosticar e resolver problemas de produção que um revendedor não consegue.
Que testes de controle de qualidade um fabricante de filmes DTF deve realizar? O controle de qualidade padrão da indústria para filmes DTF inclui: medição da uniformidade do revestimento (g/m² ao longo da largura do rolo), teste de resistência à tração (direção da máquina e transversal), medição da força de desmoldagem, teste de absorção de tinta (diâmetro de espalhamento sob condições controladas), teste de dissipação antiestática (somente para filmes de acabamento fosco duplo) e inspeção visual completa para detecção de defeitos no revestimento. Os fabricantes devem ser capazes de fornecer relatórios de teste de lote com valores numéricos específicos — e não apenas alegações qualitativas de qualidade.
Como armazenar os rolos de filme DTF para manter o desempenho do revestimento? Os rolos acabados devem ser selados em embalagens resistentes à umidade com um pacote de dessecante, armazenados horizontalmente a uma temperatura de 15 a 25 °C (59 a 77 °F) e umidade relativa de 40 a 60%, longe da luz solar direta e de fontes de raios UV. O revestimento é higroscópico — a absorção de umidade do ar em ambientes de alta umidade degrada a uniformidade da absorção da tinta em poucos dias em filmes não selados. A Haiyi embala cada rolo em sacos selados revestidos com folha de alumínio e com dessecante para manter o desempenho do revestimento da fábrica ao cliente.
Conclusão
O filme DTF não é um simples pedaço de plástico. É um material compósito projetado com precisão — substrato de base PET mais uma camada de revestimento proprietária — onde a química do revestimento e o processo de aplicação determinam tudo sobre seu desempenho na produção.
O processo de fabricação possui oito etapas. Quatro delas (tratamento de superfície, aplicação de revestimento, secagem e revestimento posterior) são onde a expertise em fabricação é mais importante e onde se originam as diferenças de qualidade entre os produtos de filme.
A principal conclusão: a fórmula do revestimento é propriedade intelectual. Os fabricantes que desenvolvem seu próprio revestimento internamente — com equipes dedicadas de P&D, equipamentos de revestimento de precisão e testes de controle de qualidade de lote documentados — produzem produtos fundamentalmente diferentes daqueles que compram PET pré-revestido genérico e o reetiquetam. A diferença de desempenho é visível na produção: na consistência da densidade de impressão, na uniformidade da adesão do pó, no comportamento de desmoldagem e na durabilidade à lavagem das transferências finalizadas.
Ao escolher um fornecedor de filmes DTF, você está escolhendo tanto um fabricante de revestimento quanto um fornecedor de filme. A pergunta "vocês desenvolvem sua própria fórmula de revestimento internamente?" vai além de todas as alegações de marketing e revela a realidade técnica do que você está comprando.
A Haiyi fabrica filmes DTF utilizando tecnologia de revestimento proprietária, desenvolvida internamente ao longo de 15 anos. Nossa unidade de produção em Foshan, Guangdong, opera com capacidade de 60.000 m²/dia, com linhas de revestimento de precisão, equipe interna de P&D e mais de 20 patentes de revestimento registradas. Cada lote é testado de acordo com as especificações de controle de qualidade documentadas antes do envio. Oferecemos preços de atacado direto da fábrica, embalagens OEM, baixo MOQ e 15 anos de experiência em exportação internacional.