DTF Filmi Nasıl Üretiliyor: Fabrika Üretim Sürecinin Tamamı Ortaya Çıkarıldı

Okuma süresi: 11 dakika
giriiş
DTF filmi her gün kullanan çoğu insan, filmin nasıl üretildiğinden habersizdir. Ruloyu yazıcıya yerleştirirler, bir işlem başlatırlar, transferi basarlar ve film gelmeden önce fabrikada neler olup bittiğini asla düşünmezler.
Bilgi eksikliğinin maliyeti vardır.
Üretim süreci, filmin performansıyla ilgili her şeyi belirler: mürekkebi ne kadar eşit emdiği, transferi ne kadar temiz bir şekilde bıraktığı, yapıştırıcı tozun ne kadar iyi yapıştığı ve 50 numaralı rulonun 1 numaralı rulo ile aynı performansı gösterip göstermediği. İki rulo DTF film aynı görünebilir ancak tamamen farklı performans gösterebilir; çünkü onları oluşturan üretim süreci farklıdır.
Bu makale, konunun tamamını kapsamaktadır. DTF filmi için fabrika üretim süreci — ham PET alt tabakadan, baskı odanızda bulunan 60 cm x 100 m'lik bitmiş ruloya kadar. Üretim sürecini anlamak, tedarikçileri değerlendirirken tam olarak nelere dikkat etmeniz gerektiğini, bazı filmlerin neden diğerlerinden üç kat daha pahalı olduğunu ve "şirket içi kaplama"nın pratikte ne anlama geldiğini size gösterir.
Önemli Noktalar
- DTF film, özel bir mürekkep emici tabaka ile kaplanmış bir PET (polietilen tereftalat) taban alt tabakasından üretilir; baskı kalitesini belirleyen PET'in kendisi değil, bu kaplamadır.
- Üretim süreci 8 ayrı aşamadan oluşmaktadır: PET tedariği, yüzey işleme, kaplama uygulaması, kurutma, arka kaplama (çift mat için), kalite kontrol, dilimleme ve paketleme.
- Kaplama uygulama aşaması teknik olarak en karmaşık aşamadır; hassas kaplama ekipmanı ve mürekkep emilim oranını, antistatik performansı ve yapışmazlık davranışını kontrol eden özel bir kimyasal formül gerektirir.
- Çift mat film, arka yüzüne ikinci bir kaplama işlemi gerektirir; bu arka kaplama, baskı yapılmayan alanlarda toz yapışmasını önler ve statik kaynaklı üretim hatalarını ortadan kaldırır.
- Son haliyle DTF film ruloları tipik olarak 1,2 metre genişliğinde üretilir, ardından endüstriyel dilimleme makineleri kullanılarak nihai genişliklere (13 inç, 24 inç, 60 cm) dilimlenir.
- Standart bitmiş rulo boyutları: Üretim ruloları için 60 cm genişlik x 100 m uzunluk; ayrıca 30 cm (A3) ve özel genişliklerde de mevcuttur.
- Kendi kaplama formüllerini şirket içinde geliştiren üreticiler (önceden kaplanmış PET alt tabaka satın almak yerine), bayilerin yapamayacağı şekilde parti bazında tutarlılığı kontrol edebilirler.
- Fabrika düzeyindeki kalite kontrolü, kaplama homojenliği testi, çekme dayanımı ölçümü, ayırma kuvveti ölçümü ve her üretim partisinin görsel muayenesini içerir.
DTF Filmi Nelerden Yapılıyor?
DTF filmi Üretim sırasında birbirine yapıştırılan iki bileşenden oluşur:
1. PET (Polietilen Tereftalat) Baz Alt Tabaka
PET, termoplastik bir polimerdir; plastik şişelerde, gıda ambalajlarında ve endüstriyel filmlerde kullanılan aynı temel malzemedir. DTF film için PET, tipik olarak standart üretim filmi için 75 mikron (0,075 mm) ila 100 mikron (0,1 mm) arasında değişen hassas kalınlık özelliklerine sahip ince, şeffaf levha formunda üretilir.
PET, DTF film için üç nedenden dolayı tercih edilir: ısı altında boyutsal olarak stabildir (300 ila 325°F'de presleme sırasında gerilmez veya deforme olmaz), mükemmel mekanik özelliklere sahiptir (yüksek çekme dayanımı, yazıcı beslemesi ve transfer uygulaması sırasında yırtılmayı önler) ve yüzeyi özel kaplamaları kabul edecek şekilde tasarlanabilir.
PET alt tabaka mürekkebi emmez; düz PET hidrofobiktir (su iticidir). Kaplama olmadan, PET filme bırakılan DTF mürekkebi, tıpkı cilalı bir araba kaputunda su damlacıklarının birikmesi gibi, yüzeyden damlacıklar halinde kayıp gider.
2. Kaplama Katmanı
Kaplama, DTF filminin işlevsel bileşenidir. PET alt tabakanın bir veya her iki tarafına uygulanan kaplama, genellikle polimer bazlı, özel bir kimyasal formülasyondur ve hidrofobik PET yüzeyini hassas bir şekilde kontrol edilen mürekkep emici bir ortama dönüştürür.
Kaplama dört işlev görür:
- DTF su bazlı pigment mürekkebini, akmayı önleyecek ve yoğunluğu azaltmayacak şekilde kontrollü bir hızda emer.
- Baskılı alanlara sıcak eriyen yapıştırıcı tozunun düzgün bir şekilde yapışmasını sağlayan yüzey dokusunu sağlar.
- Isı presleme işleminden sonra filmin tasarımdan düzgün bir şekilde ayrılmasını sağlayan ayırma mekanizmasını oluşturur.
- Çift taraflı mat filmde: baskı yapılmayan alanlarda toz yapışmasını önleyen antistatik özellikler sağlar.
Kaplama formülü tescillidir; her üretici için farklıdır. Bu nedenle, aynı PET alt tabakaya sahip iki film tamamen farklı performans gösterebilir. PET bir emtiadır. Kaplama ise fikri mülkiyettir.
Aşama 1 — PET Taban Filmi: Ham Madde
Üretim süreci, PET taban filminin temin edilmesi veya üretilmesiyle başlar.
PET Film Nasıl Üretilir?
PET reçine peletleri eritilir ve düz bir kalıptan soğutulmuş bir rulo üzerine ekstrüde edilir; bu işleme dökme film ekstrüzyonu denir. Erimiş polimer, soğutulmuş yüzeyde hızla soğuyarak kontrollü kalınlıkta şeffaf, düz bir film oluşturur. Daha sonra film, polimer zincirlerini hizalamak ve mekanik özellikleri iyileştirmek için (daha yüksek çekme dayanımı, daha iyi boyutsal kararlılık ve gelişmiş optik şeffaflık) hem uzunlamasına hem de enine gerilerek çift eksenli olarak yönlendirilir.
Sonuç olarak, DTF taban alt tabakası için endüstriyel standart olan BOPET (Çift Eksenli Yönlendirilmiş PET) filmi elde edilir.
Önemli Özellikler
Tüm PET baz filmler DTF uygulamalarında aynı performansı göstermez. DTF performansını etkileyen özellikler şunlardır:
Kalınlık homojenliği: Rulo genişliğinin tamamında ±3 ila ±5 mikron tolerans. Tutarsız kalınlık, düzensiz kaplama ağırlığı dağılımına ve yazıcıda besleme düzensizliklerine neden olur.
Yüzey pürüzlülüğü: Ra (aritmetik ortalama pürüzlülük) cinsinden ölçülür. DTF filminin, kaplama yapışmasını sağlamak için kontrollü bir yüzey pürüzlülüğüne sahip olması gerekir; ancak bu pürüzlülük, bitmiş baskıda görsel doku oluşturacak kadar da fazla olmamalıdır.
Çekme dayanımı: Hem makine yönünde hem de enine yönde 15 mm genişlik başına minimum 35 N çekme kuvveti gereklidir. Yetersiz çekme dayanımı, yüksek hızlı baskı veya transfer uygulaması sırasında film yırtılmasına neden olur.
Boyutsal kararlılık: Presleme sıcaklıklarında termal genleşmeye karşı direnç. PET, özellikle bu özelliği nedeniyle seçilmiştir; polietilen veya polipropilen filmler DTF presleme sıcaklıklarında deforme olur.
Haiyi de dahil olmak üzere büyük ölçekli DTF film üreticileri, yüksek özellikli BOPET film tedarik etmekte ve PET tedarikçisinden gelen her teslimatta sıkı bir giriş kalite kontrolü uygulamaktadır. Tutarsız temel film, üretim zincirindeki ilk potansiyel arıza noktasıdır.
Aşama 2 — Yüzey İşlemi: Kaplama İçin Tabanın Hazırlanması
Ekstrüzyondan yeni çıkmış PET filmin yapışma özellikleri zayıftır. Polimer yüzeyi kimyasal olarak inerttir; kaplama yapıştırıcıları işlenmemiş PET'e iyi yapışmaz. Yüzey işlemi, bu kimyasal olarak inert yüzeyi, kaplama katmanını kabul eden ve tutan bir yüzeye dönüştürür.
Korona Tedavisi
PET film için en yaygın yüzey işlemidir. Film, yüksek voltajda iki elektrot arasından geçirilerek korona deşarjı (enerjik iyonlar ve serbest radikallerle film yüzeyini bombardıman eden bir plazma alanı) oluşturulur. Bu, PET'in yüzey katmanını oksitleyerek yüzey enerjisini yaklaşık 36 dyne/cm²'den (işlem görmemiş) 52 ila 56 dyne/cm²'ye (işlem görmüş) çıkarır.
Daha yüksek yüzey enerjisi, daha iyi ıslanabilirlik anlamına gelir; kaplama çözeltileri, boncuklanma veya kenarlardan ayrılma yerine, işlenmiş yüzey boyunca daha homojen bir şekilde yayılır.
Bu sizin için neden önemli: Yetersiz işlem görmüş taban alt tabakasına sahip bir film, zayıf kaplama yapışmasına sahiptir. Kaplama, kullanım sırasında soyulabilir; bu da mürekkep tabakasının PET taşıyıcıdan ayrıldığı alanlar olarak ortaya çıkar ve mürekkebin kumaşa kısmen, düzensiz kenarlarla veya eksik bölümlerle aktarılmasına neden olur.
Astar Kaplama
Bazı üreticiler, ana fonksiyonel kaplamadan önce korona işleminden sonra ince bir astar tabakası uygular. Astar, ana kaplamanın yapışmasını daha da iyileştirir ve daha tutarlı bir yapışma yüzeyi sağlar. Bu, maliyeti artıran ancak kaplamanın dayanıklılığını ve uzun vadeli performansını iyileştiren ek bir üretim aşamasıdır.
Aşama 3 — Kaplama Uygulaması: Kritik Üretim Adımı
Bu, DTF film üretiminin teknik olarak en karmaşık ve ticari açıdan en önemli aşamasıdır. Kaplama formülü ve uygulama yöntemi, tescilli teknolojiye sahip üreticileri, jenerik alt tabaka satan üreticilerden ayıran unsurlardır.
Kaplama Makinesi
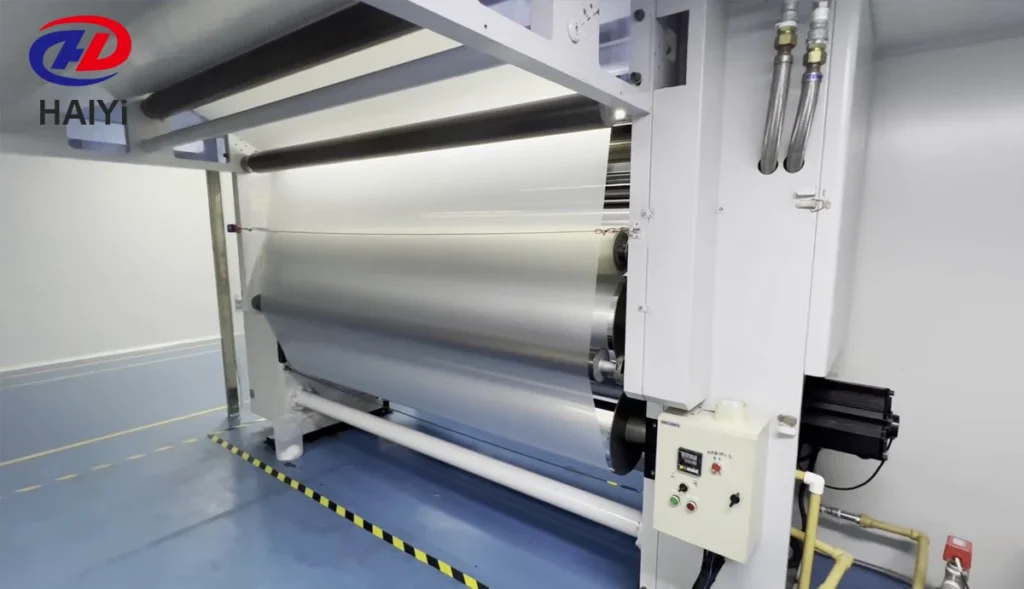
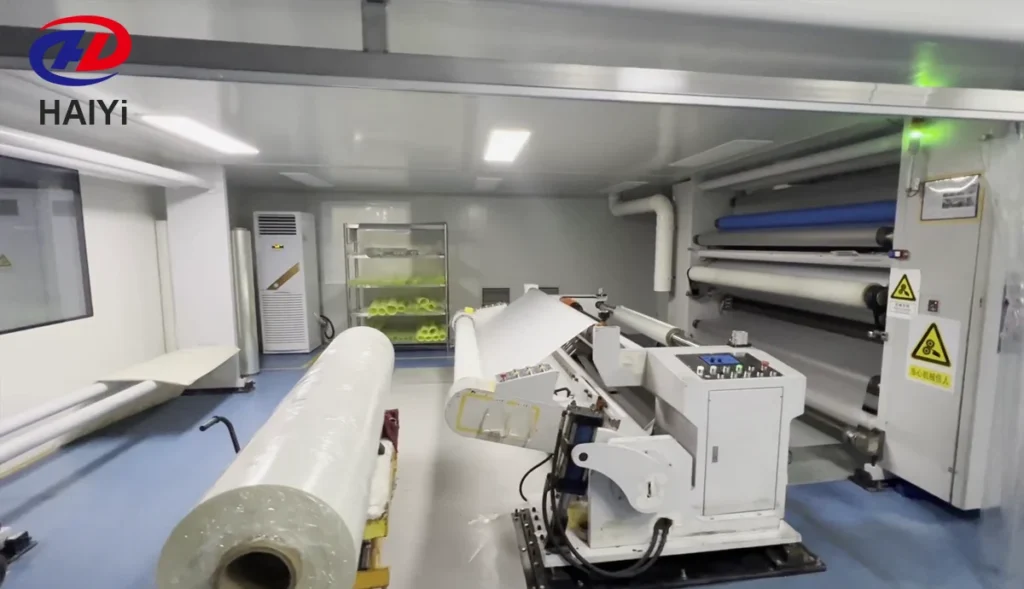
Endüstriyel kaplama makineleri, sıvı kaplama formülasyonlarını film alt tabakalara dakikada 50 ila 200 metre üretim hızlarında uygular. Kaplama makinesi, büyük bir PET film rulosunu (tipik olarak 1,2 metre genişliğinde) tutar, kontrollü gerilim altında açar, kaplama çözeltisini uygular ve kaplanmış filmi çıkış rulolarına sarar.
DTF film üretiminde kullanılan kaplama uygulama yöntemleri:
Virgül kaplama (bıçakla rulo üzerinden): Film yüzeyinin üzerinde hassas bir aralıkta konumlandırılmış sabit bir bıçak, kaplama kalınlığını ölçer. Film bıçağın altından geçerken, fazla kaplama kazınarak kontrollü bir ıslak film kalınlığı elde edilir. Çok hassas ve tutarlı bir yöntemdir; DTF filmlerde birincil mürekkep emici kaplama olarak kullanılır.
Gravür baskı: Dönen, üzerine desen işlenmiş bir rulo, bir oluktan kaplama malzemesini alır ve ölçülü bir miktarı filme aktarır. İnce kaplama kalınlıkları ve yüksek hızlı uygulamalar için uygundur. Bazı antistatik arka kaplamalar için kullanılır.
Slot kalıp kaplaması: Kaplama çözeltisi, hassas bir yarıktan doğrudan film yüzeyine pompalanır. Son derece homojen bir kaplama kalınlığı sağlar; bu da kaplama homojenliği toleransının sıkı olduğu yüksek kaliteli film üretiminde tercih edilen yöntemdir.
Kaplama Formülü
DTF filminin kaplama formülü, aşağıdaki bileşenlerin özel bir kombinasyonudur:
- PET alt tabakaya yapışmayı sağlayan ve kaplama filmini oluşturan polimer bağlayıcılar.
- Mürekkep emilim oranını belirleyen gözeneklilik kontrol maddeleri; çok gözenekli olursa mürekkep dağılır; çok yoğun olursa mürekkep yüzeyde kalır.
- Isı presleme işleminden sonra filmin sertleşmiş yapıştırıcı tabakasından düzgün bir şekilde ayrılmasını sağlayan ayırıcı maddeler.
- Toz uygulamasında statik yük birikimini azaltan antistatik maddeler (çift mat formülasyonlarda).
- Kaplamanın çukurlaşma veya portakal kabuğu dokusu olmadan düz ve homojen bir yüzeyde kurumasını sağlayan düzleştirici maddeler.
Formül, üreticinin fikri mülkiyetidir. Bu nedenle, Haiyi gibi kendi Ar-Ge ekibine ve 20'den fazla tescilli patente sahip, kendi kaplama formülünü geliştiren üreticiler, hazır kaplama çözümleri veya dış tedarikçilerden önceden kaplanmış PET satın alanlardan temelde farklı ürünler üretirler.
Önceden kaplanmış genel PET alt tabaka satın alan bir üretici, kaplama formülünü kontrol edemez. Belirli mürekkep sistemleri için gözenekliliği ayarlama, belirli soyma tipleri için ayırma kuvvetini optimize etme veya kaplama kimyasından kaynaklanan yapışma sorunlarını giderme yetenekleri yoktur. PET tedarikçilerini değiştirebilirler, ancak kaplamayı değiştiremezler.
Islak Kaplama Ağırlığı
Birim alan başına uygulanan kaplama hacmi (genellikle ıslak gram/metrekare (g/m²) olarak ifade edilir) kuruduktan sonraki kaplama kalınlığını belirler. Standart DTF film, birincil mürekkep emici kaplama için 20 ila 40 g/m² arasında ıslak kaplama ağırlığı kullanır.
Rulo genişliğinin tamamında kaplama ağırlığının homojenliği kritik bir kalite parametresidir. ±3 g/m²'den daha büyük kaplama ağırlığı varyasyonu, tek bir sayfada gözle görülür baskı kalitesi farklılıklarına neden olur; kaplama ağırlığının daha yüksek olduğu yerlerde mürekkep yoğunluğu daha yüksek, daha düşük olduğu yerlerde ise daha hafiftir.
4. Aşama — Kaplamanın Kurutulması ve Sertleştirilmesi
Kaplama uygulamasından sonra film, çok bölgeli bir kurutma fırınından geçirilir. Kontrollü ısı, kaplama çözücüsünü (su veya organik çözücü) buharlaştırır ve kaplamaya işlevsel özelliklerini kazandıran polimer çapraz bağlama reaksiyonlarını başlatır.
Kurutma Fırını Özellikleri
Endüstriyel kaplama hatlarında, genellikle 20 ila 60 metre uzunluğunda ve birden fazla sıcaklık bölgesine ayrılmış kurutma fırınları kullanılır. Dakikada 50 ila 100 metre üretim hızlarında, film fırında 12 ila 60 saniye kalır; bu süre, 95%+ çözücüyü uzaklaştırmak ve yeterli çapraz bağlamayı sağlamak için yeterlidir.
Bölge 1 (giriş): Düşük sıcaklık (50 ila 80°C) — yavaş buharlaşma, yüzeyde solventi hapseden ve kaplama kusurlarına neden olan bir film tabakasının oluşmasını önler.
Bölge 2-4 (ana kurutma): Orta sıcaklık (80 ila 120°C) — birincil çözücü buharlaştırma.
Bölge 5+ (son kürleme): Daha yüksek sıcaklık (100 ila 140°C) — kaplamaya nihai yapışma, gözeneklilik ve ayırma özelliklerini kazandıran çapraz bağlama reaksiyonlarını tamamlar.
Kuruma Koşulları Performansı Neden Etkiler?
Yanlış kurutma, bitmiş filmde görünmeyen ancak kullanım sırasında görülebilen kaplama kusurlarına neden olur:
Yetersiz kürlenmiş kaplama: Yetersiz çapraz bağlama, çok yumuşak bir kaplama oluşturur. Kaplama mürekkebi doğru şekilde emer ancak aşınma direnci zayıftır; kaplama yüzeyi yazıcı beslemesi sırasında hasar görebilir ve baskıdan sonra film çıkarılması sırasında ayırma tabakası doğru şekilde çalışmayabilir.
Aşırı sertleşmiş kaplama: Aşırı sıcaklık veya süre, çok fazla çapraz bağlanmış, yani çok yoğun ve gözenekliliği azalmış bir kaplama oluşturur. Mürekkep emilimi yavaşlar, bu da daha düşük baskı yoğunluğuna veya doğru renk yoğunluğunu elde etmek için daha yüksek mürekkep hacmine ihtiyaç duyulmasına neden olur.
Çözücü hapsi: İlk bölgede çok hızlı kuruma, çözücüyü hapseden bir yüzey tabakası oluşturur. Hapsedilen çözücü, kaplamadan sonra buharlaşmaya devam eder ve mikro kabarcıklanmaya neden olur; bu da filmde hafif bir doku veya bulanıklık olarak görünür ve baskı keskinliğini azaltır.
Aşama 5 — Arka Kaplama (Sadece Çift Mat Film İçin)
Standart tek taraflı DTF filminin kaplaması yalnızca bir taraftadır. 3. ve 4. aşamalarda açıklanan üretim süreci, bu filmi tek geçişte üretir.
Profesyonel DTF baskı atölyeleri için üretim standardı olan çift taraflı mat film, filmin arka yüzüne ikinci bir kaplama işlemi uygulanmasını gerektirir.
Arka Kaplamanın Amacı
Çift mat filmin arka kaplaması iki amaca hizmet eder:
Antistatik işlem: Yüksek hızlı baskı ve toz uygulaması sırasında düz PET film yüzeylerinde statik elektrik birikir. Bu statik yük, sıcak eriyen yapıştırıcı tozunu filmin baskı yapılmamış alanlarına çeker ve tasarımın boş alanlarında toz kirliliğine neden olur. Antistatik arka kaplama bu yükü dağıtarak, mürekkep baskılı alanların dışında toz yapışmasını önler.
Mat yüzey kaplaması: Arka kaplama, arka yüze baskı tarafına görsel olarak benzer mat bir görünüm kazandırır. Bu nedenle, çift taraflı mat filmlerde doğru baskı tarafını belirlemek için yalnızca görsel inceleme yerine su damlası testi gereklidir.
İkinci Kaplama İşlemi
Film, önceden kaplanmış (baskı) tarafı korunacak ve kaplanmamış ters tarafı kaplama başlığına bakacak şekilde kaplama makinesine geri yüklenir. Antistatik kaplama, birincil kaplamadan daha düşük bir kaplama ağırlığıyla (tipik olarak 5 ila 15 g/m²) uygulanır ve ikinci bir fırın geçişinde kurutulur.
Bu ikinci geçiş, çift taraflı mat film için üretim süresini ve malzeme maliyetini iki katına çıkarıyor; bu da tek taraflı filme göre metre başına 15 ila 251 TP3T daha pahalı olmasının nedenini açıklıyor. Üretim avantajı (toz kirlenmesi kaynaklı hataların ortadan kaldırılması), günde 20'den fazla transfer gerçekleştiren herhangi bir üretim operasyonu için bu maliyet farkını önemli ölçüde aşıyor.
Aşama 6 — Kalite Kontrol ve Test
Kaplamalı film dilimleme ve paketleme aşamasına geçmeden önce fabrika düzeyinde kalite kontrol testlerinden geçer. Kalite kontrol testlerinin kapsamı, belgelenmiş kalite sistemlerine sahip üreticileri yalnızca görsel incelemeye dayananlardan ayırır.
DTF Film için Standart Kalite Kontrol Testleri
Kaplama homojenliği ölçümü: Birim alan başına kaplama ağırlığı, rulo genişliği boyunca ve rulo uzunluğu boyunca birden fazla noktadan örneklenir. Doğru şekilde kalibre edilmiş bir kaplama makinesi, ±3 g/m² veya daha sıkı bir homojenlik sağlar. Spesifikasyon dışı sonuçlar, partinin onaylanmasından önce bir süreç incelemesini tetikler.
Çekme dayanımı testi: Film örnekleri, çekme test cihazı kullanılarak hem makine yönünde hem de enine yönde kopma noktasına kadar çekilir. Minimum değerler (tipik olarak 15 mm genişlik başına 35 N), filmin yazıcı beslemesi ve transfer uygulamasının mekanik gerilimlerine yırtılmadan dayanabileceğini doğrular.
Serbest bırakma kuvveti ölçümü: Standartlaştırılmış bir yapışkan test bandı baskı yüzeyine uygulanır, bir rulo ile bastırılır ve kontrollü bir açı ve hızda çekilir. Bandı çıkarmak için gereken kuvvet, kaplamanın ayrılma özelliklerini ölçer. Bu, filmin sıcak soyma veya soğuk soyma sırasında preslenmiş transferden ne kadar kolay ayrılacağını doğrudan tahmin eder.
Mürekkep emilim testi: Kontrollü bir hacimdeki standart DTF mürekkebi film yüzeyine uygulanır ve belirli bir süre sonra yayılma çapı ölçülür. Sonuç, spesifikasyonla karşılaştırılır; çok fazla yayılma, aşırı gözenekli kaplamayı (sızma riski); çok az yayılma ise yetersiz gözenekli kaplamayı (yoğunluk riski) gösterir.
Statik dağılım testi (çift mat): Film yüzeyine bir yük uygulanır ve dağılma süresi ölçülür. Yükün tanımlanmış bir zaman dilimi içinde eşik seviyesinin altına düşmesi durumunda yeterli antistatik performans sağlandığı doğrulanır.
Görsel inceleme: Tüm rulo, kaplama kusurları (kaplama bıçağı kirlenmesinden kaynaklanan çizgiler, alt tabaka kirlenmesinden kaynaklanan boşluklar, kenar hasarı ve yüzey kirlenmesi) açısından güçlü ışık altında incelenir.
Haiyi, her üretim partisini yukarıdaki tüm parametrelere göre test eder. Parti test raporları toptan müşterilere sunulmaktadır; bu, üreticileri bayilerden ayıran bir kalite kontrol şeffaflığıdır.
Aşama 7 — Kesme ve Rulo Oluşturma
Kaplamalı film, genellikle 1,2 metre genişliğinde ve birkaç yüz metre uzunluğunda ana rulolar halinde üretim hattından çıkar. Bu ana rulolar çoğu DTF yazıcı için çok geniştir. Dilimleme işlemi, bunları üretimde kullanılan nihai genişliklere dönüştürür.
Dilme İşlemi
Endüstriyel dilme makineleri ana ruloyu açar, filmi belirli aralıklarla yerleştirilmiş bir dizi dairesel dilme bıçağından geçirir ve ortaya çıkan daha dar şeritleri ayrı ayrı çıkış makaralarına sarar.
1,2 metrelik ana rulolardan kesilen standart bitmiş genişlikler:
- 30 cm (yaklaşık 12 inç) — A3 masaüstü DTF yazıcılar için
- 33 cm (yaklaşık 13 inç) — en yaygın üretim genişliği, çoğu A3+ masaüstü yazıcıya uygundur.
- 60 cm (yaklaşık 24 inç) — üretim amaçlı rulo beslemeli DTF yazıcılar için
- Müşterinin özel gereksinimlerine göre kesilmiş özel genişlikler (OEM siparişleri)
Çekirdek Boyutları
Film, 0,75 inç (19 mm) veya 1,0 inç (25,4 mm) iç çaplı kağıt veya plastik makaralara sarılır. Makara boyutu, yazıcının film tutucu spesifikasyonuna uygun olmalıdır; yanlış makara boyutu, rulonun yazıcının besleme miline yanlış oturmasına neden olur.
Standart Rulo Uzunlukları
100 metre: Toptan rulo üretimi için standart üretim. 100 metre uzunluğunda ve 60 cm genişliğindeki bir rulo yaklaşık 5 ila 6 kg ağırlığındadır; bu da elle rulo değişimi için uygundur.
50 metre: Deneme siparişleri ve küçük ölçekli işlemler için mevcuttur.
200 metre: Rulo değişimini en aza indirmek isteyen yüksek hacimli üretim operasyonları için uygundur.
Dilme Kalitesi
Kesme işleminin kalitesi, film performansını iki şekilde etkiler:
Kenar kalitesi: Kenarlarda yıpranma, ayrılma veya çıkıntı olmadan temiz, düz kesimler. Kötü kenar kalitesi, rulo beslemeli yazıcılarda film besleme sorunlarına neden olur ve film kenarlarında tozun kenar bölgesine çekilmesine yol açan statik deşarjı oluşturabilir.
Sarma gerilimi: Film beslemesinin istikrarlı olması için rulo uzunluğu boyunca tutarlı sarım gerginliği şarttır. Çok sıkı sarılan rulolar, açıldığında filmin bükülmesine neden olan iç gerilimler geliştirir. Çok gevşek sarılan rulolar ise düzensiz bir şekilde açılır ve hizalama sorunlarına yol açar.
Aşama 8 — Paketleme ve Depolama
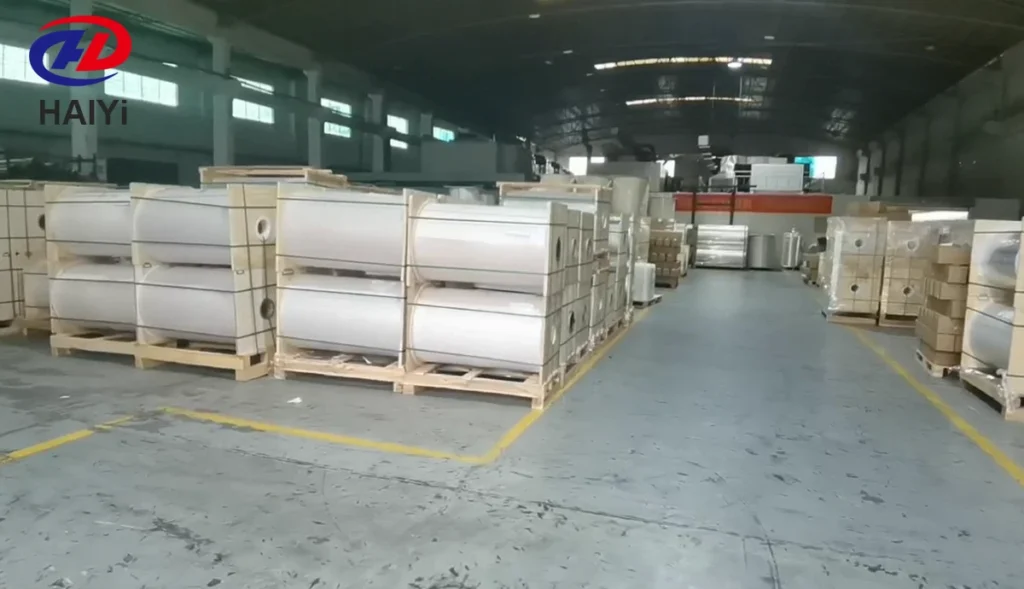
Üretimi tamamlanmış rulolar, kaplamayı başlıca çevresel tehditlerden (nem, UV ışığı, kirlenme ve fiziksel hasar) korumak için paketlenir.
Standart Ambalaj
Tek tek rulolar, neme dayanıklı ambalajlara sarılır; bu ambalajlar genellikle iç kısmında nem çekici madde bulunan, folyo astarlı polietilen torbalardır. Sarılmış rulo, nakliye ve depolama sırasında fiziksel koruma sağlayan bir karton kutuya yerleştirilir.
Her rulo ve kutunun üzerindeki etiketlerde şunlar yer alır: ürün özellikleri (film türü, genişlik, uzunluk, soyma tipi), üretim parti kodu, üretim tarihi ve saklama talimatları.
Ambalaj Neden Önemlidir?
DTF filminin kaplaması higroskopiktir; yani havadan nemi emer. Yüksek nemli ortamlarda, sızdırmazlığı sağlanmamış bir rulo, birkaç gün içinde mürekkep emiliminin homojenliğini etkileyecek kadar nem emebilir. Nemden etkilenen film, üretimde tutarsız mürekkep yoğunluğu, ince detay alanlarında yayılma veya düzensiz toz yapışması olarak kendini gösterir.
Nem alma maddesi içeren uygun şekilde kapatılmış ambalaj, kaplama performansını fabrikadan baskı odanıza kadar korur. Rulo açıldıktan sonra, baskı seansları arasında orijinal ambalajına tekrar kapatılmalıdır.
Film Kalitesi İçin Kurum İçi Kaplamanın Önemi
Bu üretim sürecinin tamamında, kaplama aşaması (Aşama 3), üretici uzmanlığının ürün kalitesini en doğrudan belirlediği tek adımdır.
Kendi kaplama formülünü geliştiren ve uygulayan bir üretici, aşağıdakiler üzerinde tam kontrole sahiptir:
- Mürekkep emici tabakanın kimyasal bileşimi
- Kaplama uygulama parametreleri (ıslak kaplama ağırlığı, makine hızı, bıçak aralığı)
- Kurutma profili (bölge sıcaklıkları, hat hızı)
- Parti onayına ilişkin test özellikleri
Üretimde bir sorunla karşılaştığınızda —tutarsız yapışma, ince detaylarda mürekkep yayılması, boş alanlarda toz kirliliği— kendi bünyesinde kaplama yeteneğine sahip bir üretici, sorunun kök nedenini teşhis edebilir ve formülü veya süreci ayarlayabilir. Önceden kaplanmış alt tabaka satan bir satıcı bunu yapamaz.
Haiyi'nin şirket içi Ar-Ge ekibi, kaplama formülünü 15 yıldan fazla bir süredir geliştirip iyileştirerek, kaplama kimyası ve uygulama sürecini kapsayan 20'den fazla tescilli patente imza atmıştır. Haiyi'nin üretim rulolarına uygulanan çift mat antistatik kaplama, yalnızca size gönderilen örnekteki ilk 10 metrede değil, tüm 100 metrelik rulo uzunluğu boyunca tutarlı mürekkep emilimi sağlamak üzere formüle edilmiştir.
Üretim Kalitesinin Üretiminizi Nasıl Etkilediği
Üretim sürecini anlamak, film türleri arasındaki performans farklılıklarını gizemli olmaktan ziyade tahmin edilebilir hale getirir.
Kaplama homojenliği → baskı yoğunluğu tutarlılığı. Hassas bir şekilde kalibre edilmiş ve ±3 g/m² kaplama ağırlığı toleransına sahip bir kaplama makinesinde üretilen film, kenardan kenara ve metreden metreye homojen mürekkep yoğunluğu sağlar. ±8 g/m² varyasyona sahip bir film ise aynı baskı içinde gözle görülür yoğunluk farklılıkları oluşturur; kaplamanın daha ince olduğu yerlerde daha açık, daha kalın olduğu yerlerde daha yoğun alanlar oluşur.
Antistatik arka kaplama → toz kirlenme oranı. Arka yüzü kaplamasız tek taraflı film, statik yük biriktirerek tozun baskı yapılmamış film alanlarına yapışmasına neden olur. Bu durum, transfer baskılarda tasarım kenarlarının dışında toz bulutu şeklinde kendini gösterir. Uygun antistatik arka kaplamaya sahip çift taraflı mat film ise bu arıza türünü tamamen ortadan kaldırır.
Çapraz bağlamanın tamamlanması → salınım davranışı. Yetersiz kürlenmiş kaplama, değişken bir ayırma kuvveti üretir; bazen kolayca soyulurken, bazen beklenenden daha fazla kuvvet gerektirir. Değişken ayırma kuvveti, sıcak soyma uygulamalarında tutarsız baskı kenarı kalitesine ve soğuk soyma uygulamalarında ara sıra mürekkep kalkmasına neden olur.
PET taban kalitesi → boyutsal kararlılık. Yüksek özellikli BOPET alt tabakadan üretilen film, yazıcı besleme yolundan baskı aşamasına kadar düz ve sabit boyutlarını korur. Daha düşük özellikli PET alt tabakadan üretilen filmde ise kıvrılma, kenar dalgalanması veya ince desenlerde baskı hizalama hatalarına neden olan hafif boyutsal dengesizlikler görülebilir.
SSS
DTF film ile normal plastik film arasındaki fark nedir? Normal plastik film (polietilen, polipropilen) mürekkep emici bir kaplamaya sahip değildir ve DTF su bazlı pigment mürekkebini kabul edemez. DTF film, baskı sıcaklıklarında termal stabilite için PET bazlıdır ve baskı tarafına uygulanan, mürekkebi kontrollü bir hızda emen, sıcak eriyen tozu kabul eden ve ısı preslemesinden sonra yapıştırılmış transferden temiz bir şekilde ayrılan özel bir kaplamaya sahiptir.
DTF film üretiminde "çift mat" ne anlama geliyor? Çift taraflı mat film, PET alt tabakanın her iki tarafında da kaplamaya sahiptir. Baskı tarafı, mürekkebi tamamen emen fonksiyonel bir kaplama taşır. Arka taraf ise, statik yük birikimini önleyen ve tozlama aşamasında baskı yapılmayan alanlarda toz yapışmasını ortadan kaldıran ikincil bir antistatik mat kaplamaya sahiptir. Çift taraflı mat film üretimi iki kaplama işlemi gerektirir ve tek taraflı filme göre üretimi daha pahalıdır.
Bazı DTF filmlerin fiyatı neden diğerlerinden üç kat daha fazla? Fiyat farkı kaplamadan kaynaklanmaktadır. Ekonomik sınıf film, dış tedarikçilerden satın alınan genel önceden kaplanmış PET kullanır; üretici herhangi bir özel kaplama uygulamaz. Premium film ise şirket içinde geliştirilen özel bir kaplama formülüyle üretilir, hassas kaplama ekipmanında uygulanır ve sıkı spesifikasyonlara göre test edilir. PET alt tabakanın kendisi toplam film maliyetinin küçük bir bölümünü oluşturur; kaplama kimyası ve uygulama süreci değerin büyük kısmını oluşturur.
DTF film üretiminde standart genişlik nedir? DTF film, 1,2 metre (120 cm) genişliğinde ana rulo halinde kaplama makinelerinde üretilir. Ana rulolar daha sonra müşterinin nihai genişliklerine göre kesilir: A3 masaüstü yazıcılar için 30 cm (12 inç), A3+ yazıcılar için 33 cm (13 inç) ve üretim amaçlı rulo beslemeli yazıcılar için 60 cm (24 inç). OEM müşterileri, mevcut aralık içinde özel genişlikler belirtebilirler.
Kaplama makinesi film kalitesini nasıl etkiler? Kaplama makinesi, rulo genişliği boyunca ve rulo uzunluğu boyunca kaplama ağırlığının homojenliğini kontrol eder. Modern bir kaplama hattındaki iyi kalibre edilmiş bir oluklu kalıp veya virgül kaplama sistemi, ±3 g/m² kaplama ağırlığı toleransını koruyarak 100 metrelik bir rulonun her metresinde tutarlı baskı kalitesi sağlar. Daha eski veya bakımı yetersiz kaplama ekipmanları ±8 g/m² veya daha fazla varyasyona neden olarak tutarsız üretim performansına yol açar.
Üreticiler neden kendilerine özgü kaplama formülleri geliştiriyorlar? Kaplama formülü, filmin işlevsel performansını belirler; mürekkep emme oranı, toz yapışma homojenliği, ayırma kuvveti, antistatik özellikler ve uzun süreli dayanıklılık gibi faktörleri etkiler. Yıllarca süren üretim sürecinde geliştirilen ve iyileştirilen özel bir formül, rakiplerin aynı PET alt tabakayı satın alarak taklit edemeyeceği performans avantajları sağlar. Ayrıca teknik destek de mümkün kılar; formülü geliştiren üretici, bir satıcının teşhis edip çözemeyeceği üretim sorunlarını teşhis edebilir ve çözebilir.
DTF film üreticisi hangi kalite kontrol testlerini yapmalıdır? DTF film için endüstri standardı kalite kontrolü şunları içerir: kaplama homojenliği ölçümü (rulo genişliği boyunca g/m²), çekme dayanımı testi (makine ve enine yönde), ayırma kuvveti ölçümü, mürekkep emme testi (kontrollü koşullar altında yayılma çapı), antistatik dağılım testi (sadece çift mat) ve kaplama kusurları için tam görsel inceleme. Üreticiler, yalnızca niteliksel kalite iddiaları değil, belirli sayısal değerler içeren parti test raporları sunabilmelidir.
DTF film ruloları, kaplama performansını korumak için nasıl saklanır? Üretimi tamamlanmış rulolar, nem geçirmez ambalajda, kurutucu madde paketiyle birlikte kapatılmalı, 15 ila 25°C (59 ila 77°F) sıcaklıkta ve ila bağıl nemde yatay olarak saklanmalı, doğrudan güneş ışığından ve UV kaynaklarından uzak tutulmalıdır. Kaplama higroskopiktir; yüksek nemli ortamlarda havadan nem emilimi, mühürlenmemiş film üzerinde mürekkep emilim homojenliğini birkaç gün içinde bozar. Haiyi, kaplama performansını fabrikadan müşteriye kadar korumak için her ruloyu kurutucu madde içeren folyo astarlı, mühürlü torbalarda paketler.
Çözüm
DTF film basit bir plastik parçası değildir. PET taban alt tabakası ve özel bir kaplama katmanından oluşan, hassas bir şekilde tasarlanmış kompozit bir malzemedir; kaplama kimyası ve uygulama süreci, üretimdeki performansını belirleyen her şeyi belirler.
Üretim süreci sekiz aşamadan oluşmaktadır. Bunlardan dördü (yüzey işleme, kaplama uygulama, kurutma ve arka kaplama) üretim uzmanlığının en çok önem taşıdığı ve film ürünleri arasındaki kalite farklılıklarının ortaya çıktığı aşamalardır.
Önemli nokta şu: kaplama formülü fikri mülkiyettir. Kendi kaplamalarını şirket içinde geliştiren üreticiler – özel Ar-Ge ekipleri, hassas kaplama ekipmanları ve belgelenmiş parti kalite kontrol testleri ile – genel önceden kaplanmış PET satın alıp yeniden etiketleyenlerden temelde farklı ürünler üretirler. Performans farkı üretimde görülebilir: baskı yoğunluğu tutarlılığında, toz yapışma homojenliğinde, ayırma davranışında ve bitmiş transferlerin yıkama dayanıklılığında.
Bir DTF film tedarikçisi seçtiğinizde, film tedarikçisi olmanın yanı sıra bir kaplama üreticisi de seçmiş olursunuz. "Kendi kaplama formülünüzü şirket içinde mi geliştiriyorsunuz?" sorusu, tüm pazarlama iddialarını bir kenara bırakarak satın aldığınız şeyin teknik gerçekliğini ortaya koyar.
Haiyi, 15 yılı aşkın süredir geliştirdiği tescilli kaplama teknolojisini kullanarak DTF film üretmektedir. Guangdong, Foshan'daki üretim tesisimiz, hassas kaplama hatları, şirket içi Ar-Ge ekibi ve 20'den fazla tescilli kaplama patentiyle günde 60.000 m² kapasiteyle çalışmaktadır. Her parti, sevkiyat öncesinde belgelenmiş kalite kontrol spesifikasyonlarına göre test edilir. Fabrika doğrudan toptan fiyatlandırma, OEM ambalajlama, düşük minimum sipariş miktarı ve 15 yıllık uluslararası ihracat deneyimi sunuyoruz.