Wie DTF-Film hergestellt wird: Der komplette Fabrikherstellungsprozess enthüllt

Lesezeit: 11 Minuten
Einführung
Die meisten Anwender von DTF-Filmen haben keine Ahnung, wie diese hergestellt werden. Sie legen eine Filmrolle in den Drucker ein, starten den Druckvorgang, pressen den Transfer – und denken nie darüber nach, was in der Fabrik vor der Anlieferung des Films geschah.
Diese Wissenslücke kostet Geld.
Der Herstellungsprozess bestimmt alle Eigenschaften der Folie: wie gleichmäßig sie die Tinte aufnimmt, wie sauber sie den Transfer abgibt, wie gut das Klebepulver haftet und ob Rolle 50 die gleichen Ergebnisse liefert wie Rolle 1. Zwei Rollen DTF-Folie können identisch aussehen und sich völlig unterschiedlich verhalten – weil sie unterschiedlich hergestellt wurden.
Dieser Artikel behandelt das vollständige Fabrikproduktionsprozess für DTF-Film – vom rohen PET-Substrat bis zur fertigen 60 cm x 100 m Rolle in Ihrer Druckerei. Wenn Sie den Herstellungsprozess verstehen, wissen Sie genau, worauf Sie bei der Auswahl von Lieferanten achten müssen, warum manche Folien dreimal so teuer sind wie andere und was “hauseigene Beschichtung” in der Praxis bedeutet.
Wichtigste Erkenntnisse
- DTF-Folie besteht aus einem PET-Basissubstrat (Polyethylenterephthalat), das mit einer proprietären, tintenabsorbierenden Schicht beschichtet ist – die Beschichtung, nicht das PET selbst, bestimmt die Druckqualität.
- Der Herstellungsprozess umfasst acht verschiedene Schritte: PET-Beschaffung, Oberflächenbehandlung, Beschichtung, Trocknung, Rückseitenbeschichtung (bei Dual-Matt-Folien), Qualitätskontrolle, Schneiden und Verpacken.
- Die Beschichtungsapplikation ist der technisch anspruchsvollste Schritt – sie erfordert Präzisionsbeschichtungsanlagen und eine firmeneigene chemische Formel, die die Tintenaufnahmerate, die antistatische Wirkung und das Ablöseverhalten steuert.
- Die doppelseitige Mattfolie erfordert einen zweiten Beschichtungsgang auf der Rückseite – diese Rückseitenbeschichtung verhindert das Anhaften von Pulver in nicht bedruckten Bereichen und beseitigt produktionsbedingte Fehler aufgrund statischer Aufladung.
- Fertige DTF-Folienrollen werden typischerweise mit einer Breite von 1,2 Metern hergestellt und anschließend mit industriellen Schneidemaschinen auf die endgültigen Breiten (13 Zoll, 24 Zoll, 60 cm) zugeschnitten.
- Standardmäßige Rollenabmessungen: 60 cm breit x 100 m lang für Produktionsrollen; auch in 30 cm (A3) und kundenspezifischen Breiten erhältlich
- Hersteller, die ihre eigene Beschichtungsformel im eigenen Haus entwickeln – anstatt vorbeschichtetes PET-Substrat zu kaufen – können die Chargenkonsistenz auf eine Weise kontrollieren, die Wiederverkäufern nicht möglich ist.
- Die Qualitätskontrolle im Werk umfasst Prüfungen der Beschichtungsgleichmäßigkeit, Zugfestigkeitsmessungen, Ablösekraftmessungen und eine Sichtprüfung jeder Produktionscharge.
Woraus besteht DTF-Film?
DTF-Film Besteht aus zwei Komponenten, die während der Herstellung miteinander verbunden werden:
1. PET (Polyethylenterephthalat) Basissubstrat
PET ist ein thermoplastisches Polymer – derselbe Basiswerkstoff, der für Plastikflaschen, Lebensmittelverpackungen und Industriefolien verwendet wird. Für DTF-Folien wird PET in dünner, transparenter Form mit präzisen Dickenvorgaben hergestellt: typischerweise 75 Mikrometer (0,075 mm) bis 100 Mikrometer (0,1 mm) für Standardproduktionsfolien.
PET wird aus drei Gründen für DTF-Folien gewählt: Es ist dimensionsstabil unter Hitze (es dehnt sich nicht und verformt sich nicht beim Pressen bei 300 bis 325 °F), es besitzt ausgezeichnete mechanische Eigenschaften (eine hohe Zugfestigkeit verhindert das Einreißen beim Drucken und beim Transferauftrag) und seine Oberfläche kann so gestaltet werden, dass sie spezielle Beschichtungen aufnimmt.
Das PET-Substrat selbst absorbiert keine Tinte – reines PET ist hydrophob (wasserabweisend). Ohne Beschichtung würde auf PET-Folie aufgetragene DTF-Tinte abperlen und von der Oberfläche ablaufen, genau wie Wasser auf einer gewachsten Motorhaube abperlt.
2. Die Beschichtungsschicht
Die Beschichtung ist die funktionelle Komponente der DTF-Folie. Sie wird auf eine oder beide Seiten des PET-Substrats aufgebracht und besteht aus einer firmeneigenen chemischen Formulierung – typischerweise auf Polymerbasis –, die die hydrophobe PET-Oberfläche in ein präzise kontrolliertes, tintenabsorbierendes Medium umwandelt.
Die Beschichtung erfüllt vier Funktionen:
- Absorbiert wasserbasierte DTF-Pigmenttinte mit kontrollierter Geschwindigkeit, wodurch ein Ausbluten verhindert wird, ohne die Dichte zu verringern.
- Sorgt für die Oberflächenstruktur, die es dem Schmelzklebstoffpulver ermöglicht, sich gleichmäßig mit den bedruckten Bereichen zu verbinden.
- Erzeugt den Trennmechanismus, der es ermöglicht, die Folie nach dem Heißpressen sauber vom Design zu lösen.
- Bei doppelseitiger Mattfolie: Die Rückseite bietet antistatische Eigenschaften, die das Anhaften von Pulver in nicht bedruckten Bereichen verhindern.
Die Beschichtungsformel ist firmeneigen und unterscheidet sich von Hersteller zu Hersteller. Daher können zwei Folien mit identischem PET-Substrat völlig unterschiedliche Eigenschaften aufweisen. PET ist ein Massenprodukt. Die Beschichtung hingegen ist geistiges Eigentum.
Stufe 1 – PET-Basisfolie: Das Rohmaterial
Der Herstellungsprozess beginnt mit der Beschaffung oder Produktion der PET-Basisfolie.
Wie PET-Folie hergestellt wird
PET-Granulat wird geschmolzen und durch eine Flachdüse auf eine gekühlte Walze extrudiert – ein Verfahren, das als Gießfolienextrusion bezeichnet wird. Das geschmolzene Polymer kühlt auf der gekühlten Oberfläche schnell ab und bildet eine klare, flache Folie mit kontrollierter Dicke. Anschließend wird die Folie biaxial orientiert – sowohl längs als auch quer gestreckt –, um die Polymerketten auszurichten und die mechanischen Eigenschaften zu verbessern: höhere Zugfestigkeit, bessere Dimensionsstabilität und verbesserte optische Klarheit.
Das Ergebnis ist BOPET (Biaxially Oriented PET)-Folie – der Industriestandard für DTF-Basissubstrate.
Wichtige Spezifikationen
Nicht alle PET-Basisfolien eignen sich gleichermaßen für DTF-Anwendungen. Folgende Spezifikationen beeinflussen die DTF-Leistung:
Gleichmäßige Dickenverteilung: Toleranz von ±3 bis ±5 Mikrometern über die gesamte Rollenbreite. Ungleichmäßige Schichtdicke führt zu ungleichmäßiger Beschichtungsgewichtsverteilung und Zuführungsunregelmäßigkeiten im Drucker.
Oberflächenrauheit: Die Rauheit wird in Ra (arithmetischer Mittelwert der Rauheit) gemessen. DTF-Folien benötigen eine kontrollierte Oberflächenrauheit, um die Haftung der Beschichtung zu gewährleisten, ohne dabei so rau zu sein, dass im fertigen Druck eine sichtbare Textur entsteht.
Zugfestigkeit: Mindestens 35 N pro 15 mm Breite sowohl in Maschinenrichtung als auch in Querrichtung. Unzureichende Zugfestigkeit führt zu Folienrissen beim Hochgeschwindigkeitsdruck oder Transferverfahren.
Dimensionsstabilität: Beständigkeit gegen Wärmeausdehnung bei Presstemperaturen. PET wird speziell aufgrund dieser Eigenschaft ausgewählt – Polyethylen- oder Polypropylenfolien verformen sich bei DTF-Presstemperaturen.
Große DTF-Folienhersteller wie Haiyi beziehen hochspezifizierte BOPET-Folie und führen bei jeder Lieferung vom PET-Lieferanten eine strenge Wareneingangskontrolle durch. Eine uneinheitliche Basisfolie stellt die erste potenzielle Fehlerquelle in der Produktionskette dar.
Phase 2 – Oberflächenbehandlung: Vorbereitung des Untergrunds für die Beschichtung
Frisch extrudierte PET-Folie weist schlechte Haftungseigenschaften auf. Die Polymeroberfläche ist chemisch inert – Beschichtungsklebstoffe haften nicht gut auf unbehandeltem PET. Durch eine Oberflächenbehandlung wird diese chemisch inerte Oberfläche in eine solche umgewandelt, die die Beschichtung aufnimmt und hält.
Corona-Behandlung
Die gängigste Oberflächenbehandlung für PET-Folie. Die Folie wird unter Hochspannung zwischen zwei Elektroden hindurchgeführt, wodurch eine Koronaentladung entsteht – ein Plasmafeld, das die Folienoberfläche mit energiereichen Ionen und freien Radikalen bombardiert. Dies oxidiert die Oberflächenschicht des PET und erhöht die Oberflächenenergie von ca. 36 dyn/cm² (unbehandelt) auf 52 bis 56 dyn/cm² (behandelt).
Eine höhere Oberflächenenergie bedeutet eine bessere Benetzbarkeit – Beschichtungslösungen verteilen sich gleichmäßiger über die behandelte Oberfläche, anstatt abzuperlen oder sich von den Kanten abzulösen.
Warum das für Sie wichtig ist: Eine Folie mit unzureichend vorbehandeltem Trägermaterial weist eine schlechte Haftung der Beschichtung auf. Die Beschichtung kann sich während des Gebrauchs ablösen – dies zeigt sich an Stellen, an denen sich die Tintenschicht vom PET-Träger löst, wodurch die Tinte nur teilweise auf den Stoff übertragen wird und ausgefranste Ränder oder Fehlstellen entstehen.
Grundierung
Einige Hersteller tragen nach der Corona-Behandlung vor der eigentlichen Funktionsbeschichtung eine dünne Grundierungsschicht auf. Diese Grundierung verbessert die Haftung der Hauptbeschichtung und sorgt für eine gleichmäßigere Haftfläche. Dieser zusätzliche Fertigungsschritt erhöht zwar die Kosten, verbessert aber die Haltbarkeit und Langzeitleistung der Beschichtung.
Phase 3 – Beschichtungsauftrag: Der entscheidende Fertigungsschritt
Dies ist die technisch anspruchsvollste und wirtschaftlich bedeutendste Phase der DTF-Folienherstellung. Die Beschichtungsformel und das Applikationsverfahren unterscheiden Hersteller mit proprietärer Technologie von Anbietern generischer Substrate.
Die Beschichtungsmaschine
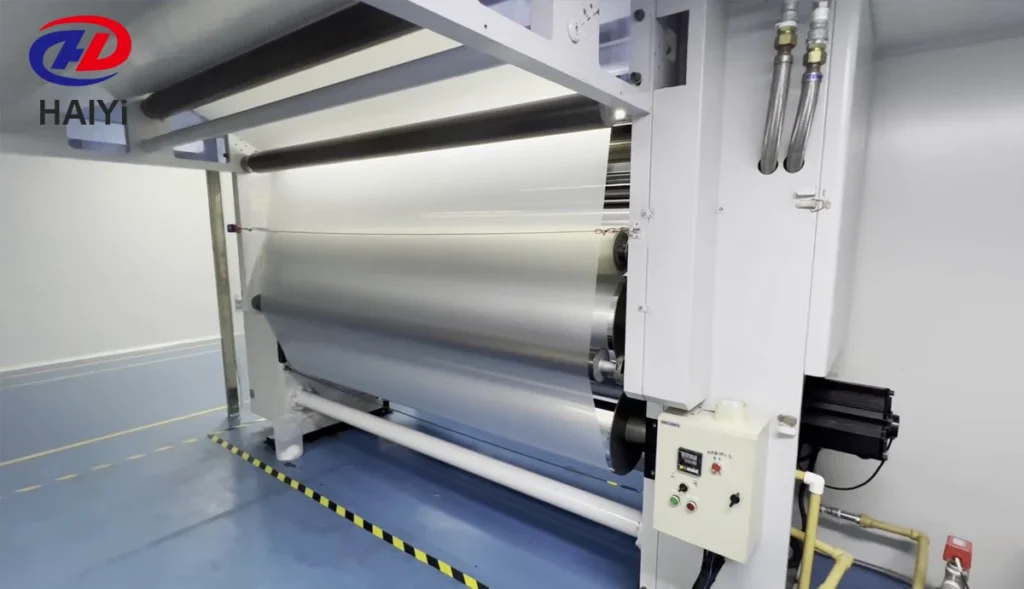
Industrielle Beschichtungsanlagen tragen flüssige Beschichtungslösungen mit Produktionsgeschwindigkeiten von 50 bis 200 Metern pro Minute auf Folien auf. Die Anlage hält eine große Rolle PET-Basisfolie (typischerweise 1,2 Meter breit), wickelt diese unter kontrollierter Spannung ab, trägt die Beschichtungslösung auf und wickelt die beschichtete Folie auf Ausgabespulen.
Beschichtungsauftragsverfahren, die bei der DTF-Filmherstellung verwendet werden:
Kommabeschichtung (Messer-über-Walze): Eine feststehende Klinge, die in einem präzisen Abstand über der Filmoberfläche positioniert ist, dosiert die Beschichtungsdicke. Beim Durchlaufen des Films unter der Klinge wird überschüssige Beschichtung abgestreift, wodurch eine kontrollierte Nassfilmdicke entsteht. Sehr präzise und gleichmäßig – verwendet für die primäre, tintenabsorbierende Beschichtung von DTF-Folien.
Tiefdruckbeschichtung: Eine rotierende, gravierte Walze nimmt Beschichtungsmaterial aus einer Wanne auf und trägt eine dosierte Menge auf die Folie auf. Geeignet für geringe Beschichtungsdicken und Hochgeschwindigkeitsapplikation. Wird für einige antistatische Rückseitenbeschichtungen verwendet.
Schlitzdüsenbeschichtung: Die Beschichtungslösung wird durch einen Präzisionsschlitz direkt auf die Folienoberfläche gepumpt. Dies erzeugt eine sehr gleichmäßige Beschichtungsdicke – das bevorzugte Verfahren für die Herstellung hochwertiger Folien, bei denen geringe Toleranzen hinsichtlich der Beschichtungsgleichmäßigkeit erforderlich sind.
Die Beschichtungsformel
Die Beschichtungsformel für DTF-Folie ist eine firmeneigene Kombination aus:
- Polymerbindemittel, die die Haftung auf dem PET-Substrat gewährleisten und den Beschichtungsfilm bilden.
- Porositätsregulierende Mittel bestimmen die Tintenaufnahmerate – zu porös, und die Tinte verläuft; zu dicht, und die Tinte bleibt auf der Oberfläche.
- Trennmittel, die es ermöglichen, den Film nach dem Heißpressen sauber von der ausgehärteten Klebeschicht zu trennen
- Antistatische Mittel (in Dual-Matt-Formulierungen), die die statische Aufladung beim Auftragen von Puder reduzieren.
- Verlaufsmittel, die dafür sorgen, dass die Beschichtung zu einer ebenen, gleichmäßigen Oberfläche ohne Kraterbildung oder Orangenhautstruktur trocknet.
Die Formel ist geistiges Eigentum des Herstellers. Aus diesem Grund produzieren Hersteller, die ihre eigene Beschichtungsformel entwickeln – wie Haiyi mit einem hauseigenen Forschungs- und Entwicklungsteam und mehr als 20 registrierten Patenten –, grundlegend andere Produkte als diejenigen, die fertige Beschichtungslösungen oder vorbeschichtetes PET von externen Lieferanten beziehen.
Ein Hersteller, der vorbeschichtetes Standard-PET-Substrat kauft, hat keinen Einfluss auf die Zusammensetzung der Beschichtung. Er kann weder die Porosität für spezifische Tintensysteme anpassen, noch die Ablösekraft für bestimmte Abzieharten optimieren oder Haftungsprobleme beheben, die auf die Beschichtungschemie zurückzuführen sind. Er kann zwar seinen PET-Lieferanten wechseln, aber nicht die Beschichtung.
Nassbeschichtungsgewicht
Die pro Flächeneinheit aufgetragene Beschichtungsmenge – üblicherweise in Gramm Nassmasse pro Quadratmeter (g/m²) angegeben – bestimmt die Beschichtungsdicke nach dem Trocknen. Standard-DTF-Folien verwenden Nassmassemengen von 20 bis 40 g/m² für die primäre, tintenabsorbierende Beschichtung.
Die Gleichmäßigkeit des Beschichtungsgewichts über die gesamte Rollenbreite ist ein entscheidender Qualitätsparameter. Abweichungen des Beschichtungsgewichts von mehr als ±3 g/m² führen zu sichtbaren Unterschieden in der Druckqualität innerhalb eines einzelnen Bogens – die Farbdichte ist höher, wo das Beschichtungsgewicht höher ist, und geringer, wo es niedriger ist.
Phase 4 – Trocknen und Aushärten der Beschichtung
Nach dem Auftragen der Beschichtung durchläuft der Film einen Mehrzonen-Trockenofen. Durch kontrollierte Hitze verdampft das Beschichtungslösungsmittel (Wasser oder organisches Lösungsmittel) und die Polymervernetzungsreaktionen werden initiiert, die der Beschichtung ihre funktionellen Eigenschaften verleihen.
Spezifikationen für Trockenöfen
Industrielle Beschichtungsanlagen verwenden Trockenöfen mit einer typischen Länge von 20 bis 60 Metern, die in mehrere Temperaturzonen unterteilt sind. Bei Produktionsgeschwindigkeiten von 50 bis 100 Metern pro Minute verweilt die Folie 12 bis 60 Sekunden im Ofen – ausreichend Zeit, um das Lösungsmittel vollständig zu entfernen und eine ausreichende Vernetzung zu erreichen.
Zone 1 (Einlass): Niedrige Temperatur (50 bis 80 °C) – die schonende Verdunstung verhindert die Bildung einer Haut (eines Oberflächenfilms, der das darunter liegende Lösungsmittel einschließt und Beschichtungsfehler verursacht).
Zone 2-4 (Haupttrocknung): Mittlere Temperatur (80 bis 120 °C) — Verdampfung des primären Lösungsmittels.
Zone 5+ (Endhärtung): Höhere Temperatur (100 bis 140 °C) – vervollständigt die Vernetzungsreaktionen, die der Beschichtung ihre endgültige Haftung, Porosität und Trenneigenschaften verleihen.
Warum die Trocknungsbedingungen die Leistung beeinflussen
Unsachgemäße Trocknung führt zu Beschichtungsfehlern, die im fertigen Film unsichtbar sind, aber bei der Verwendung sichtbar werden:
Unzureichend ausgehärtete Beschichtung: Unzureichende Vernetzung führt zu einer zu weichen Beschichtung. Diese absorbiert zwar die Tinte korrekt, weist aber eine geringe Abriebfestigkeit auf – die Beschichtungsoberfläche kann beim Druckvorgang beschädigt werden, und die Trennschicht funktioniert möglicherweise nicht einwandfrei beim Abziehen der Folie nach dem Pressvorgang.
Überhärtete Beschichtung: Zu hohe Temperaturen oder zu lange Einwirkzeiten führen zu einer zu stark vernetzten Beschichtung – zu dicht, mit reduzierter Porosität. Die Tintenaufnahme verlangsamt sich, was entweder eine geringere Druckdichte zur Folge hat oder ein höheres Tintenvolumen erfordert, um die korrekte Farbdichte zu erzielen.
Lösungsmitteleinschluss: Zu schnelles Trocknen in der ersten Zone führt zur Bildung einer Oberflächenhaut, die Lösungsmittel einschließt. Dieses eingeschlossene Lösungsmittel verdunstet nach dem Beschichten weiter und verursacht Mikrobläschen – sichtbar als leichte Textur oder Trübung im Film, die die Druckschärfe beeinträchtigt.
Stufe 5 – Rückseitenbeschichtung (nur bei doppelseitiger Mattfolie)
Standardmäßige einseitig beschichtete DTF-Folie ist nur auf einer Seite beschichtet. Der in den Schritten 3 und 4 beschriebene Produktionsprozess stellt diese Folie in einem einzigen Arbeitsgang her.
Doppelmatter Film – der Produktionsstandard für professionelle DTF-Druckereien – erfordert einen zweiten Beschichtungsdurchgang auf der Rückseite des Films.
Zweck der Rückseitenbeschichtung
Die rückseitige Beschichtung der Dual-Mattfolie erfüllt zwei Funktionen:
Antistatische Behandlung: Beim Hochgeschwindigkeitsdruck und der Pulverapplikation entsteht auf unbeschichteten PET-Folien statische Elektrizität. Diese statische Ladung zieht Schmelzklebstoffpulver in die unbedruckten Bereiche der Folienoberfläche und führt so zu Pulververunreinigungen in den nicht bedruckten Bereichen des Designs. Eine antistatische Rückseitenbeschichtung leitet diese Ladung ab und verhindert so das Anhaften des Pulvers außerhalb der bedruckten Bereiche.
Matte Oberflächenbeschaffenheit: Die rückseitige Beschichtung verleiht der Rückseite ein mattes Aussehen, das der bedruckten Seite optisch ähnelt. Daher ist zur Bestimmung der korrekten bedruckten Seite bei doppelseitiger Mattfolie der Wassertropfentest und nicht nur eine Sichtprüfung erforderlich.
Der zweite Beschichtungsgang
Die Folie wird mit der bereits beschichteten (bedruckten) Seite geschützt und der unbeschichteten Rückseite zum Beschichtungskopf zeigend wieder in die Beschichtungsanlage eingelegt. Die antistatische Beschichtung wird mit einem geringeren Beschichtungsgewicht als die Primärbeschichtung – typischerweise 5 bis 15 g/m² – aufgetragen und in einem zweiten Ofendurchgang getrocknet.
Dieser zweite Durchgang verdoppelt die Produktionszeit und die Materialkosten für doppelseitige Mattfolie – daher der um 15 bis 251 TP3T höhere Preis pro Meter im Vergleich zu einseitiger Folie. Der Produktionsvorteil (Vermeidung von Fehlern durch Pulververunreinigungen) übersteigt diesen Kostenaufschlag jedoch deutlich für Produktionsbetriebe mit mehr als 20 Transfers pro Tag.
Phase 6 – Qualitätskontrolle und Prüfung
Bevor die beschichtete Folie geschnitten und verpackt wird, durchläuft sie im Werk eine Qualitätskontrolle. Der Umfang dieser Qualitätskontrolle unterscheidet Hersteller mit dokumentierten Qualitätssystemen von solchen, die sich lediglich auf Sichtprüfungen verlassen.
Standard-Qualitätskontrolltests für DTF-Filme
Messung der Beschichtungsgleichmäßigkeit: Das Beschichtungsgewicht pro Flächeneinheit wird über die gesamte Rollenbreite und an mehreren Stellen entlang der Rollenlänge gemessen. Eine korrekt kalibrierte Beschichtungsanlage erzielt eine Gleichmäßigkeit von ±3 g/m² oder besser. Ergebnisse außerhalb der Spezifikation führen zu einer Prozessüberprüfung, bevor die Charge freigegeben wird.
Zugfestigkeitsprüfung: Folienproben werden mit einer Zugprüfmaschine sowohl in Maschinenrichtung als auch quer zur Zugrichtung bis zum Bruch belastet. Die Mindestwerte (typischerweise 35 N pro 15 mm Breite) bestätigen, dass die Folie den mechanischen Belastungen beim Druckvorgang und Transfer ohne Reißen standhält.
Messung der Auslösekraft: Ein standardisiertes Testklebeband wird auf die Druckoberfläche aufgebracht, mit einer Walze angedrückt und unter kontrollierten Bedingungen (Winkel und Geschwindigkeit) abgezogen. Die zum Abziehen des Bandes benötigte Kraft gibt Aufschluss über die Ablöseeigenschaften der Beschichtung. Daraus lässt sich direkt ableiten, wie leicht sich die Folie beim Heiß- oder Kaltabziehen vom gepressten Transfer lösen lässt.
Tintenabsorptionstest: Eine kontrollierte Menge handelsüblicher DTF-Tinte wird auf die Folienoberfläche aufgetragen und der Ausbreitungsdurchmesser nach einer definierten Zeit gemessen. Das Ergebnis wird mit den Spezifikationen verglichen: Zu große Ausbreitung deutet auf eine zu poröse Beschichtung hin (Ausblutungsgefahr), zu geringe Ausbreitung auf eine zu geringe Porosität (Dichterisiko).
Test der statischen Ableitung (doppelt matt): Die Filmoberfläche wird geladen und die Ableitungszeit gemessen. Eine ausreichende antistatische Wirkung wird bestätigt, wenn die Ladung innerhalb eines definierten Zeitraums unter einen Schwellenwert absinkt.
Sichtprüfung: Die gesamte Rolle wird unter starker Beleuchtung auf Beschichtungsfehler geprüft – Streifen (verursacht durch Verunreinigungen des Beschichtungsmessers), Fehlstellen (verursacht durch Verunreinigungen des Substrats), Kantenschäden und Oberflächenverunreinigungen.
Haiyi prüft jede Produktionscharge anhand aller oben genannten Parameter. Chargenprüfberichte stehen Großhandelskunden zur Verfügung – eine Transparenz in der Qualitätskontrolle, die Hersteller von Wiederverkäufern unterscheidet.
Stufe 7 — Schneiden und Rollen
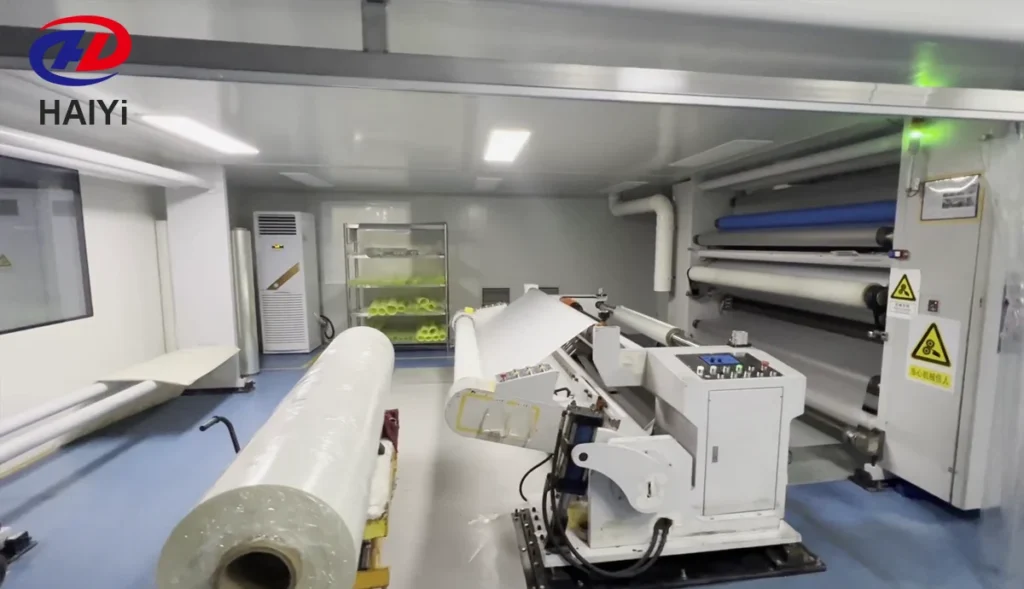
Beschichtete Folien verlassen die Produktionslinie auf Masterrollen – typischerweise 1,2 Meter breit und mehrere hundert Meter lang. Diese Masterrollen sind für die meisten DTF-Drucker zu breit. Durch Schneiden werden sie auf die in der Produktion benötigten Endbreiten gebracht.
Der Schneidprozess
Industrielle Schneidemaschinen wickeln die Masterrolle ab, führen die Folie durch eine Reihe kreisförmiger Schneidklingen, die in präzisen Abständen positioniert sind, und wickeln die so entstehenden schmaleren Streifen auf einzelne Ausgabekerne.
Standardmäßige Endbreiten, zugeschnitten aus 1,2 m langen Masterrollen:
- 30 cm (ca. 12 Zoll) – für A3-Desktop-DTF-Drucker
- 33 cm (ca. 13 Zoll) – die gängigste Produktionsbreite, passend für die meisten Desktop-Drucker im A3+-Format
- 60 cm (ca. 24 Zoll) – für professionelle, rollengeführte DTF-Drucker
- Kundenspezifische Breiten, zugeschnitten nach spezifischen Kundenanforderungen (OEM-Aufträge).
Kerngrößen
Die Folie wird auf Papier- oder Kunststoffkerne mit einem Innendurchmesser von 19 mm (0,75 Zoll) oder 25,4 mm (1,0 Zoll) gewickelt. Die Kerngröße muss mit den Spezifikationen des Folienhalters des Druckers übereinstimmen – eine falsche Kerngröße führt dazu, dass die Rolle nicht korrekt auf der Zuführspindel des Druckers sitzt.
Standardrollenlängen
100 Meter: Der Produktionsstandard für Großhandelsrollen. Eine 100 m lange und 60 cm breite Rolle wiegt etwa 5 bis 6 kg – gut handhabbar für manuelle Rollenwechsel.
50 Meter: Verfügbar für Probebestellungen und kleinere Projekte.
200 Meter: Geeignet für Produktionsbetriebe mit hohem Durchsatz, die Rollenwechsel minimieren möchten.
Schnittqualität
Die Qualität des Schneidevorgangs beeinflusst die Filmeigenschaften auf zweierlei Weise:
Kantenqualität: Saubere, gerade Schnittkanten ohne Ausfransungen, Delaminationen oder Grate. Eine mangelhafte Kantenqualität verursacht Probleme beim Folientransport in Rollendruckern und kann zu statischer Entladung an den Folienkanten führen, wodurch sich Pulver in der Randzone ansammelt.
Wicklungsspannung: Eine gleichmäßige Wickelspannung über die gesamte Rollenlänge ist für einen stabilen Filmtransport unerlässlich. Zu straff gewickelte Rollen entwickeln innere Spannungen, die beim Abwickeln zu einem Knicken des Films führen. Zu locker gewickelte Rollen wickeln ungleichmäßig ab und verursachen Passprobleme.
Phase 8 – Verpackung und Lagerung
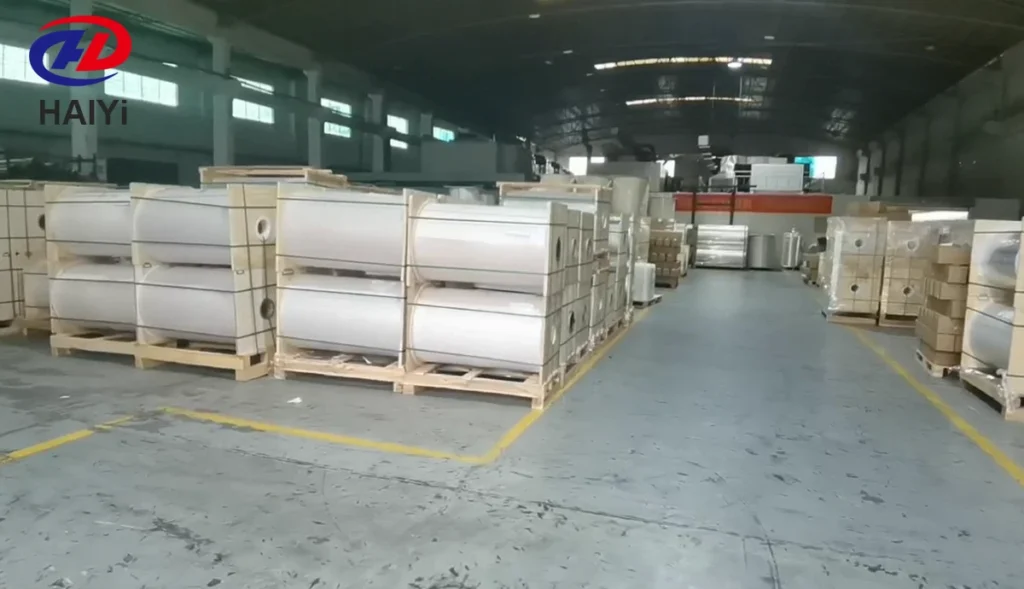
Die fertigen Rollen werden so verpackt, dass die Beschichtung vor den wichtigsten Umwelteinflüssen geschützt ist: Feuchtigkeit, UV-Licht, Verunreinigungen und mechanische Beschädigung.
Standardverpackung
Die einzelnen Rollen werden in feuchtigkeitsbeständiger Verpackung eingeschweißt – typischerweise in einem mit Folie ausgekleideten Polyethylenbeutel, der mit einem Trockenmittelpäckchen versiegelt ist. Die verpackte Rolle wird in einen Karton gelegt, der während des Transports und der Lagerung physischen Schutz bietet.
Die Kennzeichnung jeder Rolle und Schachtel umfasst: Produktspezifikation (Folientyp, Breite, Länge, Abziehart), Produktionschargencode, Herstellungsdatum und Lagerungshinweise.
Warum die Verpackung wichtig ist
Die Beschichtung von DTF-Folie ist hygroskopisch – sie zieht Feuchtigkeit aus der Luft an. In Umgebungen mit hoher Luftfeuchtigkeit kann eine unversiegelte Rolle innerhalb weniger Tage so viel Feuchtigkeit aufnehmen, dass die Gleichmäßigkeit der Tintenaufnahme beeinträchtigt wird. Feuchtigkeitsgeschädigte Folie äußert sich in der Produktion durch ungleichmäßige Tintendichte, Verlaufen in feinen Details oder unregelmäßige Pulverhaftung.
Eine sachgemäße, luftdichte Verpackung mit Trockenmittel gewährleistet die gleichbleibende Beschichtungsleistung vom Werk bis in Ihre Druckerei. Nach dem Öffnen einer Rolle sollte diese zwischen den Druckvorgängen wieder in der Originalverpackung verschlossen werden.
Warum die Beschichtung im eigenen Haus für die Filmqualität wichtig ist
Während des gesamten Herstellungsprozesses ist die Beschichtungsphase (Phase 3) der einzige Schritt, bei dem die Expertise des Herstellers die Produktqualität am unmittelbarsten bestimmt.
Ein Hersteller, der seine eigene Beschichtungsformel entwickelt und anwendet, hat die volle Kontrolle über:
- Die chemische Zusammensetzung der tintenabsorbierenden Schicht
- Die Parameter des Beschichtungsauftrags (Nassbeschichtungsgewicht, Maschinengeschwindigkeit, Schaufelspalt)
- Das Trocknungsprofil (Zonentemperaturen, Bandgeschwindigkeit)
- Die Testspezifikationen für die Chargenfreigabe
Bei Produktionsproblemen – wie ungleichmäßiger Haftung, Farbverlauf in feinen Details oder Pulververunreinigungen in unbeschichteten Bereichen – kann ein Hersteller mit eigener Beschichtungsanlage die Ursache diagnostizieren und die Rezeptur oder den Prozess anpassen. Ein Wiederverkäufer von vorbeschichteten Substraten kann dies nicht.
Das hauseigene Forschungs- und Entwicklungsteam von Haiyi hat die Beschichtungsformel über 15 Jahre hinweg entwickelt und optimiert. Dies führte zu mehr als 20 angemeldeten Patenten, die die Beschichtungschemie und das Anwendungsverfahren abdecken. Die antistatische Doppelmatte Beschichtung, die auf Haiyis Produktionswalzen aufgebracht wird, gewährleistet eine gleichmäßige Tintenaufnahme über die gesamte Rollenlänge von 100 Metern – nicht nur über die ersten 10 Meter, die dem Ihnen zugesandten Muster entsprechen.
Wie sich die Fertigungsqualität auf Ihre Produktion auswirkt
Das Verständnis des Herstellungsprozesses macht die Leistungsunterschiede zwischen den verschiedenen Folienarten vorhersehbar und nicht rätselhaft.
Gleichmäßigkeit der Beschichtung → Konsistenz der Druckdichte. Eine auf einer präzise kalibrierten Beschichtungsanlage mit einer engen Toleranz von ±3 g/m² hergestellte Folie erzeugt eine gleichmäßige Farbdichte über den gesamten Druckbereich. Eine Folie mit einer Abweichung von ±8 g/m² führt hingegen zu sichtbaren Dichteunterschieden innerhalb desselben Drucks – hellere Bereiche mit dünnerer Beschichtung und dichtere Bereiche mit dickerer Beschichtung.
Antistatische Rückseitenbeschichtung → Pulverkontaminationsrate. Einseitig beschichtete Folien ohne Rückseite laden sich statisch auf und ziehen Pulver in die nicht bedruckten Bereiche. Dies zeigt sich als Pulverschleier an den Rändern der fertigen Transfers. Doppelseitig matte Folien mit einer geeigneten antistatischen Rückseitenbeschichtung verhindern diesen Fehler vollständig.
Vernetzungsgrad → Freisetzungsverhalten. Unzureichend ausgehärtete Beschichtungen führen zu unterschiedlich starker Ablösekraft – manchmal lässt sich die Beschichtung leicht abziehen, manchmal ist mehr Kraftaufwand als erwartet erforderlich. Diese unterschiedliche Ablösekraft verursacht ungleichmäßige Druckkantenqualität bei Heißabziehverfahren und gelegentliches Ablösen der Farbe bei Kaltabziehverfahren.
PET-Basisqualität → Dimensionsstabilität. Folien aus hochwertigem BOPET-Substrat behalten ihre flachen, formstabilen Abmessungen während des gesamten Druckprozesses und bis hin zur Pressung. Folien aus minderwertigem PET-Substrat können sich hingegen wellen, Kantenverformungen aufweisen oder leichte Dimensionsinstabilitäten zeigen, die bei feinen Mustern zu Passerfehlern führen.
Häufig gestellte Fragen
Worin unterscheidet sich DTF-Folie von herkömmlicher Kunststofffolie? Herkömmliche Kunststofffolie (Polyethylen, Polypropylen) besitzt keine tintenabsorbierende Beschichtung und ist für wasserbasierte DTF-Pigmenttinte ungeeignet. DTF-Folie hingegen basiert auf PET und ist daher bei Presstemperaturen thermisch stabil. Sie verfügt über eine spezielle Beschichtung auf der Druckseite, die Tinte kontrolliert aufnimmt, Schmelzpulver aufnimmt und sich nach dem Heißpressen rückstandsfrei vom Transfer ablösen lässt.
Was bedeutet “Dual-Matte” bei der Herstellung von DTF-Filmen? Doppelmatte Folie besitzt eine Beschichtung auf beiden Seiten des PET-Substrats. Die bedruckbare Seite trägt die vollflächige, tintenabsorbierende Funktionsbeschichtung. Die Rückseite ist mit einer zusätzlichen antistatischen Mattbeschichtung versehen, die statische Aufladung verhindert und das Anhaften von Pulver in nicht bedruckbaren Bereichen während des Pulverisierungsvorgangs unterbindet. Die Herstellung von doppelmatter Folie erfordert zwei Beschichtungsdurchgänge und ist teurer als die von einseitiger Folie.
Warum kostet manche DTF-Folie dreimal so viel wie andere? Der Preisunterschied erklärt sich durch die Beschichtung. Budgetfolien verwenden generisches, vorbeschichtetes PET von externen Lieferanten – der Hersteller verwendet keine eigene Beschichtung. Premiumfolien hingegen werden mit einer eigens entwickelten Beschichtungsformel hergestellt, auf Präzisionsbeschichtungsanlagen aufgetragen und strengen Spezifikationen unterzogen. Das PET-Substrat selbst macht nur einen geringen Teil der Gesamtkosten der Folie aus – die Beschichtungschemie und der Auftragsprozess stellen den größten Kostenfaktor dar.
Welche Standardbreite hat die DTF-Filmproduktion? DTF-Folie wird auf Beschichtungsanlagen in 1,2 Meter (120 cm) breiten Masterrollen hergestellt. Diese Masterrollen werden anschließend auf die kundenspezifischen Breiten zugeschnitten: 30 cm (12 Zoll) für A3-Desktopdrucker, 33 cm (13 Zoll) für A3+-Drucker und 60 cm (24 Zoll) für Produktionsrollendrucker. OEM-Kunden können innerhalb des verfügbaren Spektrums auch individuelle Breiten spezifizieren.
Wie beeinflusst die Beschichtungsanlage die Filmqualität? Die Beschichtungsanlage gewährleistet eine gleichmäßige Beschichtungsgewichtsverteilung über die gesamte Rollenbreite und -länge. Ein präzise kalibriertes Schlitzdüsen- oder Kommabeschichtungssystem einer modernen Beschichtungslinie hält eine Toleranz des Beschichtungsgewichts von ±3 g/m² ein und sichert so eine gleichbleibende Druckqualität auf jedem Meter einer 100-Meter-Rolle. Ältere oder schlecht gewartete Beschichtungsanlagen weisen Abweichungen von ±8 g/m² oder mehr auf, was zu ungleichmäßigen Produktionsergebnissen führt.
Warum entwickeln Hersteller firmeneigene Beschichtungsformeln? Die Beschichtungsformel bestimmt die funktionellen Eigenschaften der Folie – Tintenaufnahmerate, gleichmäßige Pulverhaftung, Ablösekraft, antistatische Eigenschaften und Langzeitbeständigkeit. Eine firmeneigene Formel, die über Jahre hinweg entwickelt und optimiert wurde, bietet Leistungsvorteile, die Wettbewerber durch den Kauf desselben PET-Substrats nicht erzielen können. Sie ermöglicht zudem technischen Support: Der Hersteller, der die Formel entwickelt hat, kann Produktionsprobleme diagnostizieren und beheben, die ein Wiederverkäufer nicht lösen kann.
Welche Qualitätskontrolltests sollte ein DTF-Filmhersteller durchführen? Die branchenübliche Qualitätskontrolle für DTF-Folien umfasst: Messung der Beschichtungsgleichmäßigkeit (g/m² über die Rollenbreite), Zugfestigkeitsprüfung (in Maschinen- und Querrichtung), Ablösekraftmessung, Tintenabsorptionsprüfung (Spreizdurchmesser unter kontrollierten Bedingungen), Prüfung der antistatischen Ableitung (nur bei Dual-Matt-Folien) und eine vollständige Sichtprüfung auf Beschichtungsfehler. Hersteller sollten Chargenprüfberichte mit konkreten numerischen Werten – und nicht nur qualitative Qualitätsangaben – vorlegen können.
Wie werden DTF-Filmrollen gelagert, um die Beschichtungsleistung zu erhalten? Fertige Rollen sollten in feuchtigkeitsbeständiger Verpackung mit einem Trockenmittelbeutel versiegelt und liegend bei 15 bis 25 °C und 40 bis 60 % relativer Luftfeuchtigkeit, geschützt vor direkter Sonneneinstrahlung und UV-Strahlung, gelagert werden. Die Beschichtung ist hygroskopisch – die Feuchtigkeitsaufnahme aus der Luft in Umgebungen mit hoher Luftfeuchtigkeit beeinträchtigt die Gleichmäßigkeit der Farbaufnahme innerhalb weniger Tage auf unversiegelter Folie. Haiyi verpackt jede Rolle in foliengefütterten, versiegelten Beuteln mit Trockenmittel, um die Beschichtungsleistung vom Werk bis zum Kunden zu erhalten.
Abschluss
DTF-Folie ist kein einfaches Stück Kunststoff. Es handelt sich um einen präzise entwickelten Verbundwerkstoff – ein PET-Basissubstrat plus eine firmeneigene Beschichtungsschicht –, bei dem die Beschichtungschemie und der Applikationsprozess alle Eigenschaften in der Produktion bestimmen.
Der Herstellungsprozess umfasst acht Stufen. Vier davon (Oberflächenbehandlung, Beschichtungsauftrag, Trocknung und Rückseitenbeschichtung) sind die Stufen, in denen das Fertigungs-Know-how am wichtigsten ist und in denen die Qualitätsunterschiede zwischen den Folienprodukten entstehen.
Die entscheidende Erkenntnis: Die Beschichtungsformel ist geistiges Eigentum. Hersteller, die ihre Beschichtung selbst entwickeln – mit eigenen Forschungs- und Entwicklungsteams, präzisen Beschichtungsanlagen und dokumentierter Chargen-Qualitätskontrolle – produzieren grundlegend andere Produkte als jene, die generisches, vorbeschichtetes PET kaufen und umetikettieren. Der Leistungsunterschied zeigt sich in der Produktion: in der Gleichmäßigkeit der Druckdichte, der Pulverhaftung, dem Ablöseverhalten und der Waschbeständigkeit der fertigen Transfers.
Bei der Auswahl eines DTF-Folienlieferanten entscheiden Sie sich ebenso sehr für einen Beschichtungshersteller wie für einen Folienlieferanten. Die Frage “Entwickeln Sie Ihre Beschichtungsformel selbst?” lässt alle Marketingversprechen hinter sich und zeigt die technische Realität des Produkts auf.
Haiyi fertigt DTF-Folien mit einer firmeneigenen Beschichtungstechnologie, die in über 15 Jahren entwickelt wurde. Unsere Produktionsstätte in Foshan, Guangdong, verfügt über eine Kapazität von 60.000 m²/Tag und ist mit Präzisionsbeschichtungsanlagen, einem eigenen Forschungs- und Entwicklungsteam sowie über 20 registrierten Beschichtungspatenten ausgestattet. Jede Charge wird vor dem Versand anhand dokumentierter Qualitätskontrollvorgaben geprüft. Wir bieten Großhandelspreise direkt ab Werk, OEM-Verpackungen, niedrige Mindestbestellmengen und 15 Jahre internationale Exporterfahrung.