DTF Film Çıkarma Kuvveti Testi: Yöntemler ve Kabul Kriterleri
Kontrollü numuneler, sabit soyma geometrisi, kuvvet eğrileri, tekrarlamalar ve pratik parti kabul kriterleri kullanarak DTF film ayırma kuvvetini nasıl ölçeceğinizi öğrenin.

Tahmini okuma süresi: 14 dakika
DTF film ayırma kuvveti testi, tanımlanmış koşullar altında PET taşıyıcıyı aktarılan grafikten ayırmak için gereken kuvveti ölçer. Kullanışlı bir yöntem, film, grafik, mürekkep, toz, kürleme, kumaş, baskı döngüsü, soğutma koşulu, numune genişliği, soyma açısı ve soyma hızını sabit tutar. Sonuç, parti karşılaştırmasını, sorun gidermeyi ve tedarikçi onayını destekleyebilen bir kuvvet-mesafe eğrisidir.
Her DTF film için doğru olan tek bir ayırma kuvveti değeri yoktur. Sıcak, ılık ve soğuk soyma ürünleri farklı ayırma davranışı sergiler ve test geometrisi veya transfer işlemi değiştiğinde ölçülen değer de değişir. Bu nedenle, profesyonel bir kabul şartnamesi, doğrulanmış bir test yöntemini, ürüne özgü bir kuvvet aralığını, tekrarlanabilirlik sınırlarını, eğri kurallarını, görsel transfer gereksinimlerini ve fonksiyonel kontrolleri bir araya getirir. Bu kılavuz, kolay soyulmayı iyi transfer kalitesiyle karıştırmadan bu sistemi nasıl kuracağınızı açıklamaktadır.
DTF film salınım kuvveti aslında neyi ölçer?
Isıl presleme işleminden sonra PET taşıyıcı ile aktarılan görüntü arasındaki ayrılma cephesindeki direnci tanımlayan ayırma kuvveti, yalnızca kullanılmamış bir film üzerindeki kaplamayı ölçmez. Tamamen hazırlanmış bir numunenin davranışını ölçer; bu nedenle kaplama kimyası, mürekkep birikimi, yapıştırıcı tozu, kürleme, kumaş, ısı, basınç, soğutma ve soyulma mekaniği ile etkileşime girer.
Sistem sınırı önemlidir. Daha yüksek bir kuvvet, taşıyıcı arayüzünde güçlü bir direnci gösterebilir, ancak aynı zamanda aşırı baskı koşullarından, erken soyulmadan, çok fazla tozdan, dik açıdan veya ağır beyaz alt tabakadan da kaynaklanabilir. Çok düşük bir kuvvet uygun gibi görünse de, eksik aktarıma, kenar kalkmasına, detay kaybına veya kirlenmeye yol açabilir. Kuvvet değeri, ancak arıza modu ve nihai aktarım kalitesi aynı anda kaydedildiğinde faydalı hale gelir.
Çıkarma kuvveti, soyma penceresinden de farklıdır. Soyma penceresi, sıcak, ılık veya soğuk bir ürünün ne zaman çıkarılması gerektiğini tanımlar. Mevcut kılavuzda DTF film soyma zamanlaması Bu çalışma periyodunun nasıl bulunacağını açıklar. Serbest bırakma kuvveti testi, onaylanmış zamanlama koşulunu sabit tutar ve çıkarma sırasında neler olduğunu ölçer.
Dağıtımcılar ve fabrikalar neden ürün salınım davranışını ölçmelidir?
Ölçüm cihazlarıyla yapılan bir yöntem bu belirsizliği azaltır. Test, ortalama kuvvette kademeli bir kaymayı, izole edilmiş ani yükselişleri, bir şerit boyunca kararsız salınımı veya tekrarlar arasında artan varyasyonu ortaya çıkarabilir. Bu sinyaller, müşteri şikayetleri ortaya çıkmadan önce kalite ekiplerinin araştırma yapmasına yardımcı olur. Nicel kayıtlar ayrıca bir distribütöre yeni bir tedarikçiyi onaylamak, özel etiket spesifikasyonunu doğrulamak ve şikayet edilen bir örneği saklanan bir örnekle karşılaştırmak için daha net bir temel sağlar.
Amaç, mümkün olan en düşük kuvveti elde etmek değil. Amaç, kanıtlanmış bir işlem aralığı içinde istikrarlı bir ayırma tepkisi, temiz aktarım, bozulmamış detay, kabul edilemez kalıntı olmaması ve tatmin edici bir uzun vadeli dayanıklılık sağlamaktır. Ayırma kuvveti verileri, ürün kararını desteklemeli, ürün kararının yerini almamalıdır.
DTF filmler için hangi deklanşör kuvveti yöntemleri pratiktir?
İki seviyede test yapılması faydalıdır. Enstrümanlı soyma testi, spesifikasyon geliştirme, tedarikçi yeterliliği, parti onayı ve detaylı sorun giderme için tercih edilen yöntemdir. Kontrollü manuel eleme yöntemi, test makinesinin bulunmadığı durumlarda gelen kontrolleri destekleyebilir, ancak eşdeğer bir sayısal ölçüm olarak rapor edilmemelidir.
| Yöntem | Teçhizat | Çıktı | En iyi kullanım | Ana sınırlama |
|---|---|---|---|---|
| Aletli soyma | Üniversal test makinesi veya kuvvet test cihazı, düşük kuvvetli yük hücresi, tutucular, kontrollü açılı fikstür | Tepe, ortalama, varyasyon ve kuvvet eğrisi | Teknik özellikler, tedarikçi karşılaştırması, parti kabulü, temel neden analizi | Onaylı fikstürler, yazılım, kalibrasyon ve eğitimli operatörler gerektirir. |
| Kontrollü manuel ekran | Hazırlanmış şerit, açı kılavuzu, zamanlama ve sıcaklık kontrolleri, görsel skor tablosu | Hata gözlemlerine göre geçme, bekleme veya kalma. | Hızlı üretim taraması ve yükseltme | Operatörün uyguladığı kuvvet ve hız özneldir. |
| Ham film proxy ekranı | Kullanılmamış filme uygulanan laboratuvar temas malzemesi | Bağıl kaplama tepkisi | Korelasyon çalışmasının ardından dahili süreç izleme | Baskılı, toz halindeki veya preslenmiş DTF transferini yeniden üretmez. |
Test numuneleri nasıl hazırlanmalıdır?
Numune hazırlığı genellikle test makinesinden daha fazla varyasyon yaratır. Tekrarlanan düz alanlar, ince çizgiler, küçük izole detaylar ve tutarlı bir beyaz alt taban içeren kontrollü bir baskı dosyası oluşturun. Serbest bırakma kuvveti şeridi, soyma işlemi başladıktan sonra ortalama almak için düzgün bir genişliğe ve yeterince uzun, sabit bir bölüme sahip olmalıdır. Transfer bölgesine zarar vermeden kavramak için serbest bir taşıyıcı sekme bırakın.
Karşılaştırma çalışmaları için tanımlanmış bir yazıcı, mürekkep seti, toz, baskı modu, kürleme döngüsü, pres, baskı tablası koşulu, kumaş partisi ve son işlem prosedürü kullanın. Önceden belirlenmiş bir isme güvenmek yerine, gerçek ayarları kaydedin. Testin amacı film kalifikasyonu ise, bu işlem değişkenlerini sabit tutun. Amaç işlem geliştirme ise, belgelenmiş bir matris aracılığıyla planlanan faktörlerden birini birer birer değiştirin.
Kaplama homojenliğinin tüm yüzey boyunca önemli olduğu durumlarda, rulonun solundan, ortasından ve sağından tekrarlanan örnekler hazırlayın. Uzun rulo çalışmaları için, başlangıç, orta ve son pozisyonları da dahil edin. Film, toz, kumaş ve hazırlanan numuneleri belirli bir süre boyunca kayıtlı bir ortamda şartlandırın. Seçilen sıcaklık ve nem, laboratuvar kontrolünü ve ürün riskini yansıtmalıdır; sonuçlar incelendikten sonra uydurulmamalıdır.
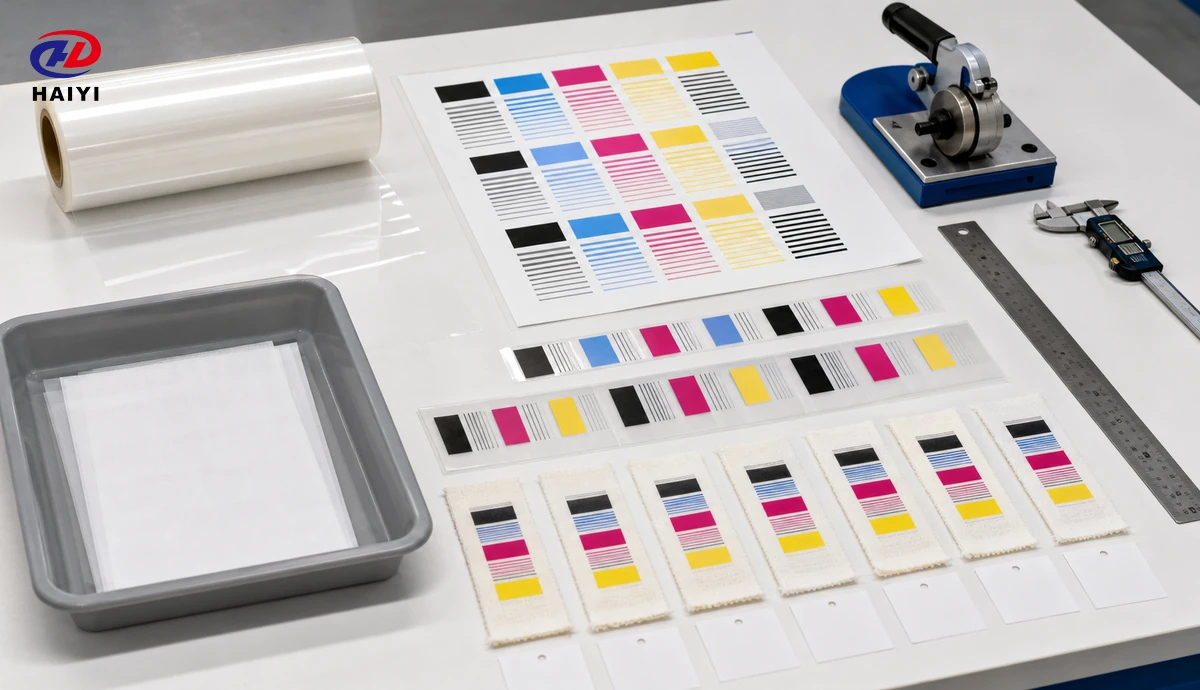
Yeni bir filmin gösterime girmesi için hazırlık yapan ekipler, gösterim öncesi hazırlık çalışmalarını daha geniş bir ekiple koordine etmelidir. DTF yazdırma parametresi test matrisi. Bu yaklaşım, serbest bırakma kuvveti referans yöntemi olarak bir koşul sabitlenmeden önce sağlam bir baskı ve presleme aralığı belirler.
Enstrümanlı soyma testi için hangi ekipmanlara ihtiyaç duyulur?
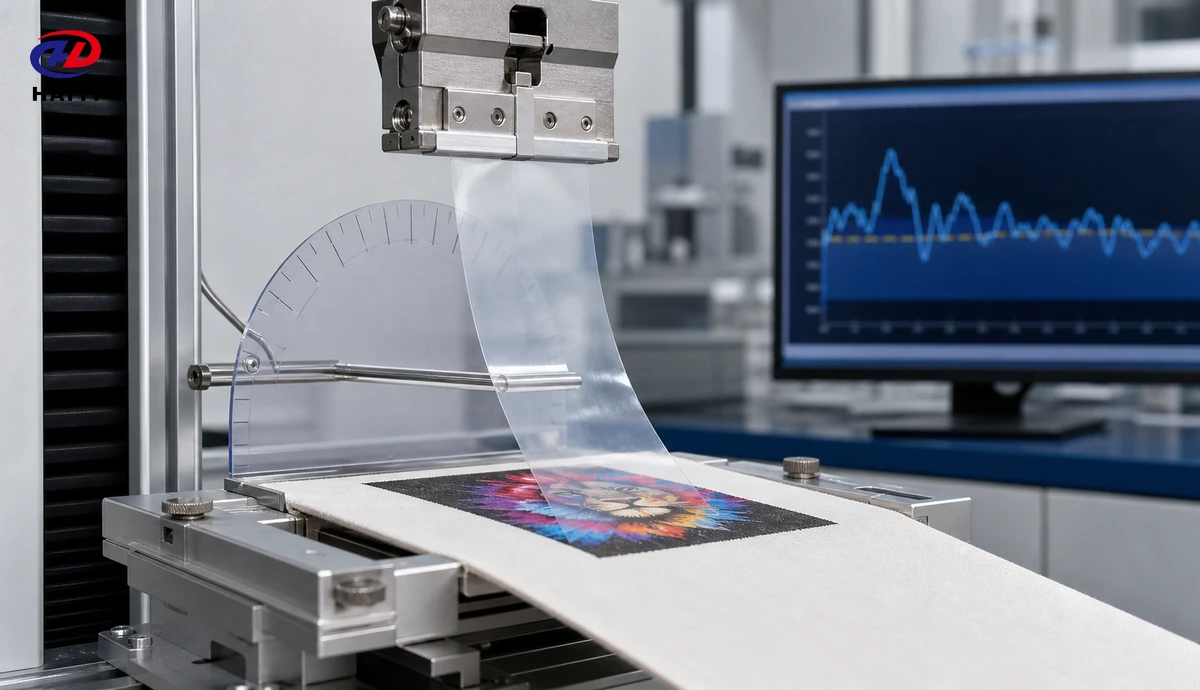
Pratik bir laboratuvar kurulumunda, beklenen düşük kuvvet aralığına uygun bir yük hücresiyle donatılmış evrensel bir test makinesi veya özel bir kuvvet test cihazı kullanılır. Ölçülen kuvvete yakın çözünürlük ve doğruluk, çok yüksek bir maksimum kapasiteden daha önemlidir. Sistem ayrıca, PET şeridini kaymadan veya kesmeden tutacak bir tutucuya, kumaş numunesini destekleyen bir fikstüre ve hareket sırasında seçilen soyma açısını koruyacak bir yönteme ihtiyaç duyar.
Resmi testlere başlamadan önce, boş bir hareket kontrolü yapın ve tutma yeri ile bağlantı parçasının hareket sırasında değişen sürtünme yaratmadığını doğrulayın. Taşıyıcının kaymadığını, aşırı gerilmediğini veya istenmeyen bir yüzeye sürtünmediğini doğrulayın. Analiz edilen bölgeyi ilk kullanım hasarından uzak tutarken, stabil kavrama için yeterli serbest sekme ile teste başlayın.
Testte 90 derecelik mi yoksa 180 derecelik mi soyma açısı kullanılmalı?
Her iki geometri de, fikstür bunu tutarlı bir şekilde koruduğu ve yöntem doğrulandığı sürece dahili karşılaştırmayı destekleyebilir. 180 derecelik bir yöntem, PET taşıyıcıyı numuneye yaklaşık olarak paralel olacak şekilde geriye doğru katlar. 90 derecelik bir yöntem ise, numune desteği hareket ederken veya açıyı korurken taşıyıcıyı yapıştırılmış düzleme yaklaşık olarak dik olacak şekilde çeker.
Farklı açılardan elde edilen sayısal sonuçlar birleştirilmemelidir. Soyma geometrisi, kuvvet dengesini, taşıyıcının bükülmesini ve ayrılma cephesindeki gerilimi değiştirir. 90 dereceden 180 dereceye geçiş, film ve transfer aynı olsa bile ölçülen sonucu değiştirebilir. Laboratuvarın güvenilir bir şekilde kontrol edebileceği ve kabul edilen ve reddedilen malzeme arasında yararlı bir ayrım sağlayan geometriyi seçin.
Soyma hızı da sabit kalmalıdır. Hızlı bir soyma daha yüksek tepe noktaları veya mekanik şok yaratabilirken, daha yavaş bir soyma farklı bir ortalama tepki üretebilir. Numune genişliği kontrol edilmeli ve rapor edilmelidir. Birçok laboratuvar, kuvveti şerit genişliğine göre normalleştirir; örneğin milimetre başına kuvvet veya tanımlanmış şerit genişliği başına kuvvet gibi, böylece genişlikler farklı olduğunda sonuçlar yorumlanabilir kalır. Birim ve hesaplama spesifikasyonda belirtilmelidir.
Ölçüm cihazlı test adım adım nasıl yürütülür?
- Numunenin kimliğini doğrulayın. Film ürününü, parti numarasını, rulo konumunu, baskı dosyasını, mürekkebi, tozu, kumaşı, operatörü, koşullandırmayı ve işlem yöntemini kaydedin.
- Transferi hazırlayın. Onaylanmış ayarlarla baskı, tozlama, kürleme, presleme, soğutma ve son işlem işlemlerini gerçekleştirin. Gerçek zamanı, sıcaklığı, basınç ayarını ve soyma gecikmesini veya yüzey durumunu kaydedin.
- Şeridi ölçün. Test genişliğini ve kullanılabilir soyma uzunluğunu doğrulayın. Analiz edilen bölgede taşıma hasarı bulunan numuneyi reddedin.
- Numuneyi yerleştirin. Transfer parçasını fikstürle hizalayın, alt tabakayı sabitleyin, serbest taşıyıcı tırnağı kavrayın ve tanımlanmış açıyı oluşturun.
- Sıfırla ve başla. Doğru yük hücresini ve yöntemi onaylayın, analiz edilen bölgeyi önceden soymadan gevşekliği giderin ve belirtilen çapraz kafa hızında çalıştırın.
- Tanımlanmış geçici olayları hariç tutun. Başlangıç ve bitiş bölgeleri için yazılı kuralı uygulayın. Eğriyi gördükten sonra analiz edilecek aralığı seçmeyin.
- Eğriyi ve arıza modunu kaydedin. Ham verileri, ortalama kuvveti, tepe kuvvetini, değişkenlik ölçümlerini, görsel kusurları ve anormal olayların konumunu kaydedin.
- Tekrarlayın ve karar verin. Gerekli tekrarları tamamlayın, seti her bir kabul kuralıyla karşılaştırın ve örnekleri kalite planına göre saklayın.
Sıcak, ılık ve soğuk ürünler için ayrı bir işlem gerekebilir çünkü soyulma süresi ürün tasarımının bir parçasıdır. Mevcut Sıcak, ılık ve soğuk soyma filmi için soyma testi prosedürü Operatör talimatlarını ve süreç yeterliliğini kapsar. Enstrümanlı yöntem, onaylanmış prosedüre nicel kuvvet ölçümü ekler.
Kuvvet eğrisinden hangi değerler hesaplanmalıdır?
Ortalama kararlı durum kuvveti genellikle ana karşılaştırma değeridir çünkü ilk soyulma başladıktan sonra devam eden ayrılmayı temsil eder. Tepe başlangıç kuvveti, soyulmanın başlamasındaki zorluğu belirleyebilir, ancak izole bir başlangıç tepe noktası otomatik olarak tüm ürünü tanımlamamalıdır. Analiz edilen bölgedeki maksimum kuvvet, yerel yapışmayı veya ani bir kusuru tespit etmeye yardımcı olur.
Varyasyon da aynı derecede önemlidir. Tekrarlanan ortalamalar arasındaki standart sapmayı veya aralığı hesaplayın ve ortalama sıfıra yakın olmadığında varyasyon katsayısını göz önünde bulundurun. Şerit içi kararsızlık, eğrinin yayılımı, tanımlanmış bir eşik üzerindeki sivri uçların sayısı veya yerel yüksek ve düşük bölgeler arasındaki fark ile tanımlanabilir. Testten önce kesin istatistikler seçilmeli ve tutarlı bir şekilde kullanılmalıdır.
Arıza modunu her zaman sınıflandırın. Faydalı gözlemler arasında temiz taşıyıcı ayrılması, kısmi görüntü kalkması, kenar kalkması, ince detay kaybı, yapışkan kalıntısı, taşıyıcı yırtılması, kumaş deformasyonu ve yerel yapışma yer alır. Aktarılan görüntü görsel olarak başarısız olsa bile, eğri kuvvet aralığı içinde kalabilir. Bu numune testi geçemez.
Kabul kriterleri nasıl belirlenmelidir?
Kabul edilebilir limitler, çevrimiçi bulunan genel bir değerden değil, ürün yeterlilik verilerinden gelmelidir. Temiz transferler ve kabul edilebilir dayanıklılık sağlayan onaylı bir film ve işlemle başlayın. Normal varyasyonu anlamak için yeterli sayıda numuneyi ve ilgili rulo pozisyonlarını içeren birden fazla bağımsız nitelikli partiyi test edin. Yöntemin faydalı bir ayrımcılık gösterebilmesi için mümkün olduğunca kasıtlı olarak zayıf veya kusurlu numuneler ekleyin.
Kuvvet ve transfer sonucu arasındaki ilişki anlaşıldıktan sonra ortalama kuvvet için alt ve üst sınırlar belirleyin. Alt sınır, tanımlanan yöntem altında çok serbestçe ayrılan ve erken ayrılma veya eksik transfer riski taşıyan malzemeyi tespit edebilir. Üst sınır ise üretimi yavaşlatabilecek, detaylara zarar verebilecek veya transferi kaldırabilecek aşırı direnci tespit edebilir. Bazı ürünlerde, yeterlilik testlerinde anlamlı bir düşük kuvvet arıza modu görülmemesi durumunda yalnızca üst sınır yeterli olabilir.
| Kriter | Örnek şartname formu | Sebep |
|---|---|---|
| Ortalama serbest bırakma kuvveti | Ürüne özgü alt sınır ile üst sınır arasındaki ilişki, tanımlanmış normalleştirilmiş birim cinsinden. | Merkezi salınım tepkisini kontrol eder. |
| Maksimum kuvvet veya ani yükseliş | Tanımlanmış bir filtreleme kuralı ile, onaylanmış maksimum değerin üzerinde hiçbir nokta bulunmaz. | Ortalama bir değerin gizleyebileceği yerel yapışmaları tespit eder. |
| Varyasyonu tekrarla | Belirlenen sınırın altındaki aralık, standart sapma veya varyasyon katsayısı | Parti içi tutarlılığı kontrol eder. |
| Bireysel sonuç | Sınırlar dahilindeki her numune veya önceden yazılmış bir yeniden test kuralı. | İstenmeyen verilerin gayri resmi olarak silinmesini önler. |
| Görsel aktarım | Kritik düzeyde kalkma, kalıntı, taşıyıcı yırtılması veya detay kaybı yok. | Sayıyı gerçek kaliteyle ilişkilendirir. |
| İşlevsel sonuç | Onaylanmış esneme, yıkama veya son kullanım kontrollerinden geçin. | Kolay serbest bırakmanın performansı zayıflatmadığını doğruluyor. |
Bir DTF serbest bırakma gücü kabul çalışma sayfası ne içermelidir?
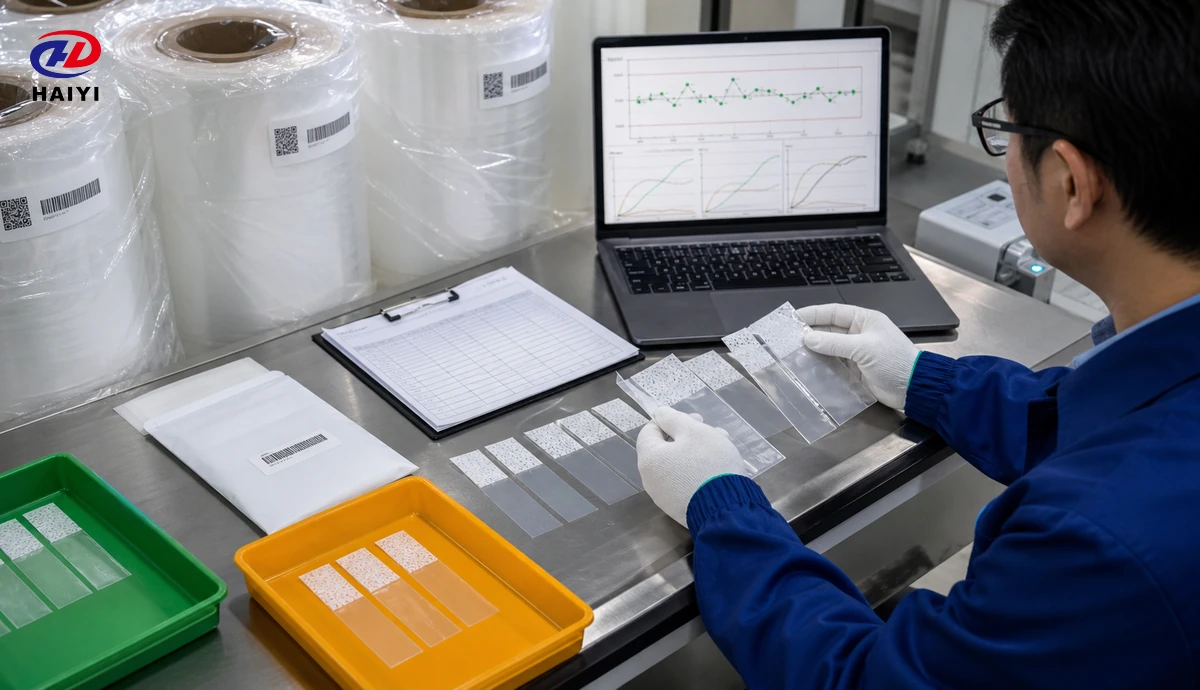
Yöntem başlığı, ürünü, soyma tipini, film kalınlığını, rulo formatını, numune genişliğini, alt tabakayı, grafik revizyonunu, baskı modunu, kürleme döngüsünü, pres ayarlarını, soyma koşulunu, açıyı, hızı, yük hücresini, analiz edilen mesafeyi, veri filtreleme kuralını ve birimi tanımlamalıdır. Sonuç bölümü, yalnızca nihai ortalamayı değil, her bir tekrarı listelemelidir.
Ortalama kuvvet, maksimum kuvvet, seçilen değişkenlik ölçütü, eğri durumu, görsel sonuç, fonksiyonel sonuç, operatör, alet, kalibrasyon durumu, tarih, film partisi, mürekkep partisi, toz partisi, kumaş partisi ve herhangi bir sapma kaydedilmelidir. Durum "geçti", "bekletildi" veya "kaldı" olmalıdır. Bekleme durumu, sayısal sonuç sınırda olduğunda, testte bir sapma meydana geldiğinde veya malzemenin piyasaya sürülmesinden önce araştırma gerektiğinde kullanışlıdır.
Yeniden test kurallarını önceden belirleyin. Bir kalite ekibi, kabul edilebilir sonuçlar elde edilene kadar numuneleri tekrar tekrar test etmemelidir. Geçerli bir kural, tanımlanabilir bir hazırlık veya ekipman hatasından sonra belgelenmiş bir yeniden teste izin verebilir. Atanabilir bir test hatası yoksa, spesifikasyon dışı sonuç uygunsuzluk sürecine dahil edilmelidir.
Bir laboratuvar ölçüm sisteminin güvenilir olduğunu nasıl doğrulayabilir?
Öncelikle temel ekipman kontrolünü doğrulayın: kalibrasyon, uygun yük hücresi aralığı, kavrama koşulu, hız doğruluğu, fikstür hizalaması, açı kararlılığı ve yazılım yöntemi koruması. Ardından, eğitimli bir operatörün karşılaştırılabilir numuneleri yeniden test etmesiyle tekrarlanabilirliği inceleyin. Malzeme ve yazılı yöntem kontrol altında tutulurken, operatörleri, günleri veya laboratuvarları karşılaştırarak yeniden üretilebilirliği inceleyin.
Resmi bir ölçüm sistemi analizi, ekipman ve operatör varyasyonunu gerçek ürün varyasyonundan ayırabilir. Çalışma tasarımı, gerçek yöntem ve kuvvet aralığını yansıtmalıdır. Ölçüm varyasyonu kabul edilebilir aralığa göre çok büyükse, ürün limitlerini sıkılaştırmak daha iyi kontrol sağlamak yerine tartışmalara yol açacaktır. Öncelikle fikstürü, eğitimi, numune hazırlığını veya veri azaltma kuralını iyileştirin.
Ölçülen bırakma kuvvetini en sık değiştiren değişkenler hangileridir?
| Değişken | Sonucu nasıl değiştiriyor? | Kontrol eylemi |
|---|---|---|
| Soyma gecikmesi veya sıcaklık | Ayrılma sırasında kaplama ve yapışma durumunda değişiklikler meydana gelir. | Soyma türüne göre gecikmeyi, yüzey koşulunu veya sıcaklık aralığını tanımlayın. |
| Soyma açısı ve hızı | Gerilim geometrisinde ve kuvvet tepkisinde değişiklikler meydana gelir. | Kontrollü bir fikstür ve sabit makine hızı kullanın. |
| Şerit genişliği | Soyma cephesinde taşınan toplam kuvvetteki değişiklikler | Belirtildiği takdirde, tutarlı kesim yapın ve sonuçları normalleştirin. |
| Beyaz mürekkep ve toz yükü | Aktarım kalınlığını, termal davranışı ve istenmeyen yapışmayı değiştirir. | Kontrollü grafik tasarım, baskı modu ve toz işlemi kullanın. |
| Kürleme ve presleme koşulları | Yapışkan aktivasyonunu ve arayüz davranışını değiştirin. | Gerçek zamanı, sıcaklığı ve basıncı kaydetme yöntemi |
| Kumaş ve yüzey dokusu | Transfer desteğini ve termal teması değiştirin. | Film kalite kontrolü için tek bir referans alt tabaka kullanın. |
| Film saklama ve nem | Kaplama, statik ve proses tutarlılığını değiştirebilir. | Test öncesinde malzemenin durumunu ve kaydını kontrol edin. |
| Kaplama homojenliği | Yuvarlanma boyunca sapma veya yerel kuvvet artışları oluşturur. | Örnek web ve rulo pozisyonlarını inceleyin ve eğriyi gözden geçirin. |
Kaplama ile ilgili davranış, sistemin yalnızca bir parçasıdır, ancak kritik bir film özelliği olmaya devam etmektedir. Bu kılavuz, DTF film kaplamasının baskı kalitesini nasıl etkilediği Mürekkep alımı, toz, transfer ve salınım arasındaki bağlantıları açıklar. Film kalınlığı ayrıca kullanım ve test mekaniğini de etkileyebilir, bu nedenle formatları karşılaştıran alıcılar şunları incelemelidir: DTF film kalınlığı kılavuzu.
Anormal kuvvet eğrileri nasıl teşhis edilmelidir?
Yüksek bir başlangıç zirvesini takiben istikrarlı bir plato, başlatma zorluğuna, kavrama hizalamasına, soyma zamanlamasına veya kenar hazırlığına işaret eder. Ölçülen bölge boyunca tekrarlanan keskin sıçramalar, yerel yapışmaya, toz kirlenmesine, düzensiz basınca, kaplama varyasyonuna veya tutarsız baskı kapsamına işaret eder. Sürekli yukarı veya aşağı yönlü bir eğilim, değişen soyma açısına, numune hareketine, sıcaklık gradyanına veya konumla ilgili malzeme varyasyonuna işaret edebilir.
Görüntü kaldırma özelliğine sahip çok düşük kuvvet, başarılı bir düşük kuvvet ürünü değildir. Transfer aktivasyonunu, tozu, basıncı, zamanlamayı ve arayüz uyumluluğunu kontrol edin. Temiz bir son görüntüye sahip yüksek kuvvet bile, operatör zorluğu yaratıyorsa veya ince detaylarda hasar riski oluşturuyorsa, üretim gereksinimlerinin dışında kalabilir. Şikayet modelini kapsamlı verilerle karşılaştırın. soyulması zor sorun giderme kılavuzu, Ardından, olası nedenleri daraltmak için ölçüm verilerinden yararlanın.
Serbest bırakma gücü testleri, tedarikçi ve parti onayını nasıl desteklemelidir?
Satın alma şartnamesinde, yalnızca kolay serbest bırakma iddiası değil, test yöntemi revizyonu ve ürüne özgü kriterler de belirtilmelidir. Tedarikçiye numunelerin nasıl hazırlandığı, hangi soyma koşulunun kullanıldığı, kuvvetin nasıl normalize edildiği, kaç tekrar testi yapıldığı, anormal eğrilerin nasıl ele alındığı ve ham verilerin bir üretim partisiyle ilişkilendirilebilip ilişkilendirilemeyeceği sorulmalıdır.
Serbest bırakma kuvveti, spesifikasyon incelemesi, değişiklik bildirimi, saklanan numuneler, kaplama tutarlılığı, boyutlar, statik davranış, ambalajlama, izlenebilirlik ve düzeltici eylemi kapsayan daha geniş bir tedarikçi kontrol sistemi içinde yer almalıdır. İthalatçılar bunu kullanabilirler. DTF film tedarikçisi denetim kontrol listesi Test sonuçlarını daha geniş kapsamlı üretim kontrolleriyle ilişkilendirmek.
Serbest bırakma kuvveti testi sırasında en sık yapılan hatalar nelerdir?
- Evrensel bir sayı kullanarak: Farklı ürünler ve yöntemler, farklı doğrulama süreleri gerektirir.
- Açı veya hızı değiştirmek: Geometri veya hız değişikliklerinden sonra sonuçlar karşılaştırılabilir değildir.
- İşlem girdilerini göz ardı etme: Transfer testinde film, mürekkep, toz, kürleme, presleme, soğutma ve alt tabakadan izole edilemez.
- Sadece ortalamayı rapor ediyoruz: Zirveler, varyasyon ve arıza modu, ortalama değerin gizlediği kusurları ortaya çıkarabilir.
- Bir numunenin test edilmesi: Tek bir şerit, tekrarlanabilirliği veya haddeleme homojenliğini karakterize edemez.
- Aykırı değerleri gayri resmi olarak kaldırma: Sonuçlar incelenmeden önce dışlama ve yeniden test kuralları yazılmalıdır.
- Kötü bir imaj bırakmak: Sınırlar dahilindeki bir kuvvet değeri, kaldırma kuvvetini, kalıntıyı, eksik detayı veya düşük dayanıklılığı geçersiz kılmaz.
- Ham film verilerini nihai kanıt olarak kullanmak: Bir vekil nesnenin, gerçek basılı aktarımla kanıtlanmış bir korelasyona sahip olması gerekir.
Sıkça sorulan sorular
Daha düşük DTF bırakma kuvveti her zaman daha mı iyidir?
Hayır. Daha düşük kuvvet, işlemeyi iyileştirebilir, ancak çok düşük kuvvet, tanımlanmış bir yöntem altında erken bırakmaya veya eksik aktarıma yol açabilir. Kabul için hem sayısal aralık hem de temiz, dayanıklı bir aktarılmış görüntü gereklidir.
Serbest bırakma kuvveti kusurlu bir kaplamayı tespit edebilir mi?
Özellikle referans malzeme aynı kontrollü işlemden geçtiğinde, ayırma kuvveti verileri bu teşhisi destekleyebilir. Ancak ekipman, zamanlama, mürekkep, toz, kürleme, pres, kumaş, depolama ve numune hazırlama kontrol edilene kadar kaplama kusurunu kanıtlayamaz.
Kaç numune test edilmelidir?
Miktar, kalite planı ve riskten kaynaklanmalıdır. Geliştirme aşamasında, normal varyasyonu belirlemek için yeterli sayıda tekrarlanan örnek ve bağımsız parti gereklidir. Rutin parti kabulünde daha küçük, doğrulanmış bir örnek kullanılabilir. Plan, testlere başlamadan önce konumları, yeniden test kurallarını ve olası sorunların nasıl çözüleceğini tanımlamalıdır.
Sıcak soyma ve soğuk soyma filmlerinde aynı kabul limitleri kullanılabilir mi?
Genellikle kanıt olmadan olmaz. Onaylanmış ayırma koşulları farklı olduğundan, kuvvet aralıkları da farklı olabilir. Aynı makine ve fikstür kullanıldığında bile ayrı yöntemler veya açıkça ayrılmış ürün koşulları korunmalıdır.
Tahliye kuvveti testi, yıkama testinin yerini almalı mı?
Hayır. Serbest bırakma kuvveti, kontrollü koşullar altında taşıyıcının çıkarılmasını değerlendirir. Yıkama, germe, görünüm ve son kullanım testleri diğer performans gereksinimlerini değerlendirir. Tam bir onay planı, bir sonucu diğeriyle değiştirmek yerine bunları birbirine bağlar.
Haiyi, toptan DTF film kalitesi programlarını nasıl destekleyebilir?
Haiyi, toptan satış, dağıtım, baskı işletmeleri ve özel ürün gereksinimleri için DTF film tedarik etmektedir. Alıcılar, rulo veya tabaka formatları, film kalınlığı, sıcak, ılık veya soğuk soyulma davranışı, kaplama konfigürasyonu, ambalaj, marka ve tekrarlanan sipariş özellikleri hakkında görüşebilirler. Teknik bir sorgulamada, yazıcı, mürekkep, toz, kumaş, baskı işlemi, tercih edilen soyulma koşulu, rulo boyutları, aylık hacim ve hedef pazar belirtilmelidir.
Belirli deklanşör hızına sahip toptan veya özelleştirilmiş bir DTF film programına mı ihtiyacınız var? İncele Haiyi DTF film ürün yelpazesi Film formatınız, soyma tipiniz, test koşullarınız, kabul kriterleriniz, ambalaj ihtiyaçlarınız ve sipariş hacminizle ilgili bilgileri Haiyi ekibine iletin. Haiyi, distribütör, özel etiketli veya toplu tedarik programları için numune değerlendirmesi ve ürün spesifikasyonu konusunda destek sağlayabilir.