Cómo reparar la película DTF que es difícil de despegar: Guía de solución de problemas

Tiempo de lectura: 12 minutos
Introducción
Presionaste la transferencia, abriste la plancha térmica, agarraste la esquina de la película... y no se mueve. O se despega con extrema resistencia, rasgando el diseño en lugar de desprenderlo limpiamente. O la mitad de la película se despega y la otra mitad permanece obstinadamente adherida a la camiseta.
Las películas DTF difíciles de despegar son uno de los fallos de producción más frustrantes, porque parece que la transferencia funcionó —todo salió bien hasta el momento de despegar la película— y luego la película se niega a cooperar.
Aquí viene la parte tranquilizadora: este problema siempre se debe a algo específico. Presión excesiva, tipo de despegue incorrecto, exceso de polvo, recubrimiento deficiente, temperatura incorrecta: cada uno produce un patrón de falla distinto. Identifique el patrón, encuentre la causa y aplique la solución.
Esta guía abarca todas las causas por las que la película DTF se despega o no se retira correctamente, con diagnósticos específicos y soluciones precisas para cada una. Al finalizar, sabrá qué falló en el trabajo anterior y cómo evitar que vuelva a suceder.
Conclusiones clave
- La dificultad para despegar una película DTF casi siempre se debe a una de estas tres variables: sobrepresión (temperatura, tiempo o presión demasiado altos), tipo de despegue incorrecto para la película o despegar a una temperatura incorrecta para el tipo de despegue.
- La presión excesiva fuerza la capa protectora de la película a fusionarse con la tinta y la capa adhesiva, lo que hace que la película sea permanentemente difícil de separar.
- La película de despegue en frío, si se retira mientras aún está caliente, resistirá la separación porque el adhesivo no se ha solidificado por completo; el diseño aún es parcialmente fluido y puede levantarse con la película.
- La película despegable en caliente que se ha dejado enfriar por completo se vuelve mucho más difícil de despegar que cuando está caliente; el adhesivo se adhiere de forma más permanente a medida que se enfría.
- El exceso de polvo adhesivo en la superficie de la película (fuera del área de diseño) crea un segundo punto de adhesión entre la película y la prenda que dificulta el despegado.
- Una película de baja calidad con un recubrimiento antiadherente débil o inconsistente produce una resistencia al despegue variable en el mismo rollo: algunas áreas se desprenden fácilmente, otras requieren fuerza.
- La técnica de pelado correcta es tan importante como la configuración correcta: siempre pele en un ángulo plano y bajo, enrollando hacia atrás en lugar de tirar hacia arriba.
- La segunda presión después de despegar (de 5 a 10 segundos a través del papel pergamino) debe realizarse sobre papel pergamino o una lámina de teflón, nunca directamente sobre la platina, para evitar crear un nuevo problema de adherencia.
Difícil de pelar vs. No se pela: dos problemas diferentes
Antes de analizar las causas, identifique qué patrón de falla está experimentando, ya que tienen diferentes causas raíz.
Patrón A: La película es extremadamente rígida y requiere una fuerza considerable para comenzar a despegarse. La película se siente adherida en lugar de simplemente apoyada sobre la superficie de transferencia. Para comenzar a despegarla, es necesario levantar una esquina de la tela. Una vez iniciada, el despegue presenta una fuerte resistencia. Causa más probable: presión excesiva (temperatura demasiado alta, tiempo excesivo o presión excesiva). La capa de liberación se ha dañado por calor o presión excesivos.
Patrón B: La película comienza a despegarse, pero la tinta se levanta con ella. La película se despega con relativa facilidad, pero el diseño se desprende de la tela en lugar de adherirse a ella. La película y el diseño se mueven juntos. Causa más probable: despegue en un momento incorrecto (la película se despegó en frío antes de enfriarse por completo) o se presionó insuficientemente (el adhesivo no se activó del todo, por lo que el diseño se adhiere más a la película que a la tela).
Patrón C: La película se desprende por parches: algunas áreas limpias, otras atascadas. Algunas partes de la transferencia se despegan limpiamente; otras áreas ofrecen mucha resistencia o se rompen. Causa más probable: presión desigual de la prensa térmica (puntos fríos), exceso de polvo en áreas específicas que crea una adhesión adicional o recubrimiento de película inconsistente.
Patrón D: La película se desprende limpiamente del diseño, pero deja fragmentos o residuos en la prenda. La película se rompe durante el proceso de despegado, dejando fragmentos sin tratar. La causa más probable es que el exceso de presión haya deteriorado la integridad mecánica de la película o que su calidad sea insuficiente para los parámetros de prensado utilizados.
Patrón E: La película era fácil de despegar en trabajos anteriores, ahora es consistentemente difícil. Algo cambió. Las variables más probables que cambian son: un nuevo rollo de película (con un recubrimiento diferente), una variación en el ajuste de temperatura (termostato de la prensa), un nuevo lote de tinta o un cambio ambiental (alta humedad).
Causa 1: Sobrepresión: Demasiado calor, tiempo o presión.
Esta es la causa más común de que la película DTF sea difícil de despegar, y es la que con mayor frecuencia se malinterpreta.
El recubrimiento antiadherente de la película DTF está diseñado para retener la tinta durante la impresión y liberarla limpiamente durante el prensado. Este mecanismo de liberación funciona dentro de un rango específico de temperatura y presión. Cuando los parámetros de prensado superan este rango, el recubrimiento antiadherente se fusiona parcialmente con las capas de tinta y adhesivo, creando una unión entre la película y el diseño que no debería existir.
Temperatura demasiado alta
El recubrimiento antiadherente comienza a degradarse a temperaturas significativamente superiores al rango recomendado. Para la mayoría de las películas DTF estándar, la temperatura de prensado recomendada es de 152 a 163 °C (305 a 325 °F). A temperaturas superiores a 170 °C (340 °F), la degradación del recubrimiento antiadherente se acelera. El resultado es una película que se adhiere con mayor firmeza al diseño de la que se desprende.
Prueba diagnóstica: Si la película es extremadamente difícil de despegar y el diseño final tiene un aspecto ligeramente brillante o plástico, más duro y menos flexible de lo habitual, es probable que se haya producido un sobrecalentamiento.
Arreglar: Reduzca la temperatura de la prensa entre 10 y 15 °F. Verifique la temperatura real de la platina con un termómetro de contacto; las pantallas de la prensa suelen marcar entre 15 y 30 °F más que la temperatura real de la superficie. Si la pantalla marca 320 °F y la platina está a 335 °F, ya está prensando en exceso antes de realizar cualquier corrección adicional.
Tiempo de pulsación demasiado largo
Un tiempo de prensado prolongado a la temperatura correcta produce el mismo resultado que una temperatura más alta durante el tiempo normal. El recubrimiento antiadherente tiene más tiempo para absorber calor y degradarse.
Prueba diagnóstica: Si la dificultad para despegar el material se correlaciona con ciclos de prensado más largos (trabajos en los que se añadió tiempo extra para tejidos gruesos o sustratos inusuales), es probable que el tiempo de prensado sea la variable.
Arreglar: Vuelva al tiempo de prensado estándar para el tipo de tejido. Para tejidos gruesos en los que haya aumentado el tiempo, intente incrementar ligeramente la presión en lugar de prolongarlo: así logrará una mejor penetración de la presión y menos daños en el recubrimiento antiadherente.
Presión demasiado alta
La presión extrema comprime físicamente la capa protectora y fuerza a la película a entrar en contacto más estrecho con la superficie de la tinta. Combinado con el calor, esto puede crear una unión mecánica entre la película y la tinta que la capa protectora no puede superar.
Prueba diagnóstica: Si la dificultad para despegar el material afecta más al centro del diseño que a los bordes (el centro experimenta la máxima presión en la mayoría de las prensas térmicas), es probable que la presión esté contribuyendo a ello.
Arreglar: Reduzca la presión un nivel. La platina debe comprimir la prenda visiblemente, pero sin aplastarla. En una prensa de tornillo, girar tres cuartos de vuelta hacia atrás desde la presión máxima suele ser lo correcto para la mayoría de los tejidos.
Causa 2: Tipo de despegue incorrecto para su película.
La película DTF se fabrica para su desprendimiento en caliente o en frío, y utilizar el método incorrecto para su tipo de película produce fallos de desprendimiento predecibles.
Película de despegue en caliente. Deje enfriar.
La película despegable en caliente está diseñada para desprenderse a temperaturas cálidas. Su recubrimiento antiadherente está formulado para separarse de la capa de tinta mientras el adhesivo aún está parcialmente fluido. A medida que la película se enfría, el recubrimiento antiadherente se adhiere con mayor fuerza a la capa adhesiva. Cuanto más tiempo permanezca la película despegable en caliente después de presionarla, más difícil será retirarla.
Señales: La película se despegaba fácilmente al presionarla inmediatamente, pero las tareas en las que se retrasaba el despegado (apilar camisas, contestar una llamada, pasar a otra tarea antes de despegarla) requerían mucha más fuerza.
Arreglar: Retire la película despegable en caliente entre 10 y 15 segundos después de retirar la prenda de la prensa. Configure su flujo de trabajo para que el despegue se realice de inmediato, sin acumulación de transferencias sin despegar ni demoras.
La película de despegue en frío se despegó demasiado pronto.
La película despegable en frío está diseñada para desprenderse una vez que el adhesivo se ha solidificado por completo. El recubrimiento despegable está formulado para una separación limpia únicamente cuando está frío. Intentar despegar la película despegable en frío mientras aún está caliente significa que la capa adhesiva todavía está parcialmente fluida; la película se resiste a la separación porque el sistema aún no está en su estado de despegamiento.
Señales: La película requiere una fuerza considerable para despegarla en los primeros 30 segundos de presionarla, pero se desprende fácilmente después de 90 segundos de enfriamiento.
Arreglar: Deje que se enfríe completamente (al menos de 60 a 90 segundos a temperatura ambiente) antes de comenzar a retirar la película de despegue en frío. Si el entorno de producción es cálido, deje pasar más tiempo.
Cómo identificar el tipo de desprendimiento de su película
La mayoría de los proveedores de film de calidad etiquetan los rollos como despegables en caliente o en frío en el embalaje. Si no está etiquetado, pruebe con una pequeña muestra: el film despegable en caliente se desprende de forma limpia y sencilla en 10 segundos; el film despegable en frío resiste el desprendimiento cuando está caliente y se desprende limpiamente una vez frío.
Causa 3: Pelado a temperatura incorrecta
Incluso con el tipo de película adecuado, la temperatura a la que se empieza a despegar afecta significativamente a la resistencia al despegue.
Para películas de despegue en caliente: la ventana de despegue óptima es de 60 a 77 °C (140 a 170 °F) en la superficie de la película; lo suficientemente caliente para que el recubrimiento desmoldante esté en su estado de desmoldeo, pero no tan caliente como para que la tinta siga estando completamente fluida.
Para películas de despegue en frío: la temperatura óptima de despegue es la temperatura ambiente o inferior (de 20 a 25 °C). Si se despega a una temperatura superior a la ambiente, significa que el adhesivo no se ha fijado completamente.
Recomendaciones prácticas: para el despegue en caliente, retire inmediatamente después de presionar. Para el despegue en frío, espere hasta que la prenda y la película estén frías al tacto en toda el área del diseño, no solo en los bordes.
Un error común: los bordes de la prenda se enfrían más rápido que el centro de un diseño grande. Si se plancha un diseño frontal completo y se esperan solo 30 segundos, el centro seguirá caliente aunque los bordes estén fríos. Para diseños grandes que requieren planchado en frío, espere un mínimo de 90 segundos.
Causa 4: Exceso de polvo adhesivo en la superficie de la película.
El polvo adhesivo termofusible que permanece en la superficie de la película fuera del área de diseño crea una adhesión no deseada entre la película y la prenda durante el planchado. Esta adhesión adicional dificulta el despegado, ya que ahora se separa la película de la prenda en un área mayor que la del diseño.
Cómo el exceso de polvo provoca descamación severa
Cuando el polvo se adhiere a las zonas de la película sin imprimir, al presionarlo se funde y se une al tejido de la prenda, tal como se pretendía en el diseño. La película queda ahora unida tanto al área del diseño (de forma intencionada) como al área circundante (de forma no intencionada). Estas uniones no intencionadas deben romperse durante el despegado, lo que aumenta considerablemente la fuerza necesaria y puede provocar que la película se rasgue.
¿Por qué se produce el exceso de polvo?
Las películas DTF de una sola cara sin recubrimiento antiestático en la parte posterior permiten que la electricidad estática atraiga el polvo a las áreas de la película que no están entintadas. Cuanto mayor sea la contaminación por polvo, más difícil será despegarlas.
Arreglar: Utilice una película DTF antiestática de doble capa mate. El recubrimiento antiestático de la superficie evita que el polvo, impulsado por la electricidad estática, se adhiera a las áreas no impresas. Con una película antiestática adecuada, el polvo se adhiere únicamente a la tinta húmeda y se desprende de las áreas sin imprimir durante el proceso de agitación.
Si ya utiliza película mate doble y aún experimenta un exceso de polvo: aumente la frecuencia de limpieza de la cámara de agitación de polvo (la acumulación de polvo en las paredes de la cámara aumenta la electricidad estática) y asegúrese de que el recorrido de la película entre la impresora y la cámara de polvo esté limpio.
Causa 5: Recubrimiento de película fusionado a la capa de tinta.
Esta causa está relacionada con la sobrepresión, pero tiene un mecanismo distinto. El recubrimiento antiadherente de la película es una capa delgada diseñada para retener la tinta durante la impresión y liberarla durante el prensado. Si el recubrimiento se ha degradado —debido a una exposición excesiva al calor durante el prensado, un almacenamiento inadecuado o una baja calidad del recubrimiento— puede fusionarse químicamente con la capa de tinta en lugar de desprenderse de ella.
Signos de fusión del recubrimiento:
- La película se despega, pero retira una fina capa de recubrimiento del diseño, dejando una superficie mate o borrosa en la transferencia final.
- Algunas zonas del diseño parecen estar ligeramente incrustadas en la superficie de la película en lugar de estar colocadas limpiamente sobre ella.
- El problema se presenta en todo el rollo, no solo en algunas hojas.
Distinguir de la sobrepresión: La fusión del recubrimiento que aparece en todo un rollo con ajustes que antes funcionaban indica un problema de calidad de la película o de almacenamiento, no un problema de ajustes. Si las películas nuevas del mismo rollo se comportan de forma diferente a las de rollos anteriores con los mismos ajustes, es probable que la causa sea el recubrimiento.
Arreglar: Pruebe una lámina de un rollo nuevo o de un rollo de otro proveedor con sus ajustes habituales. Si el problema de desprendimiento desaparece, el rollo anterior tenía problemas de recubrimiento. Adquiera la película de un fabricante que desarrolle su propia fórmula de recubrimiento internamente; una fórmula patentada aplicada en condiciones controladas produce un comportamiento de desprendimiento uniforme rollo tras rollo, algo que los sustratos de PET pre-recubiertos genéricos no pueden garantizar.
Causa 6: Sobresaturación de tinta o depósito excesivo de tinta blanca.
Una densidad de tinta excesiva, especialmente una capa base de tinta blanca muy densa, crea una capa de tinta y adhesivo más gruesa que se adhiere con mayor fuerza a la película durante el prensado. Este mayor grosor también implica que el adhesivo tarda más en pasar de estado líquido a sólido durante el enfriamiento (despegue en frío) o que el recubrimiento antiadherente tiene menos margen de seguridad a la temperatura de funcionamiento (despegue en caliente).
Señales: La dificultad de despegue se correlaciona con diseños que utilizan una base blanca de cobertura 100% en toda el área del diseño, o una densidad CMYK muy alta sobre blanco. Los diseños de menor cobertura en la misma película se imprimen sin problemas.
Arreglar: Revise la configuración de densidad de tinta blanca en su software RIP. La mayoría de los diseños no requieren una cobertura de blanco de 100%; una base blanca de 70 a 85% es suficiente para lograr opacidad en telas oscuras, a la vez que reduce el grosor de la tinta. Para diseños con una cobertura inevitablemente alta, extienda el tiempo de enfriamiento antes de retirar el papel protector entre 30 y 45 segundos.
Causa 7: La película se almacenó incorrectamente antes de su uso.
La película DTF almacenada en ambientes con alta humedad absorbe la humedad en la capa de recubrimiento. Esta humedad altera las propiedades químicas del recubrimiento, específicamente la capacidad de la capa de liberación para separarse de la tinta y el adhesivo curados.
Las películas dañadas por la humedad suelen presentar dos problemas relacionados: problemas de impresión (absorción de tinta irregular) y problemas de desprendimiento (fuerza de desprendimiento variable en la misma hoja). Ambos son síntomas de la misma degradación del recubrimiento.
Señales: Película almacenada en envases abiertos, en ambientes húmedos o expuesta a cambios bruscos de temperatura. La dificultad de despegado, que varía a lo largo de la lámina (algunas zonas se despegan fácilmente, otras ofrecen resistencia), es un síntoma característico de un recubrimiento dañado por la humedad.
Arreglar: Selle el empaque de la película después de cada uso. Almacene en un lugar fresco y seco con una humedad relativa de 40 a 60 µm. Utilice paquetes desecantes dentro de los contenedores de almacenamiento para los rollos que no se usarán en la semana posterior a su apertura. Si la película ya está dañada por la humedad, no existe una forma efectiva de restaurar el recubrimiento; utilice rápidamente el material restante en aplicaciones no críticas y reemplácelo con película almacenada correctamente.
Causa 8: Película de baja calidad con recubrimiento antiadherente inconsistente.
Las películas DTF genéricas, provenientes de fabricantes que adquieren sustratos de PET pre-recubiertos de proveedores externos, presentan variaciones inherentes entre lotes en la calidad del recubrimiento antiadherente. La fórmula del recubrimiento no está controlada por el proveedor de la película, sino por el fabricante del sustrato, cuya consistencia de calidad el proveedor de la película no puede garantizar.
La consecuencia comercial: algunos rollos se desprenden fácilmente con la configuración estándar. Otros, del mismo proveedor y con las mismas especificaciones, requieren mucha más fuerza. La diferencia es imperceptible hasta que se presiona y se despega.
Signos de inconsistencia en el recubrimiento antiadherente:
- El comportamiento de pelado varía significativamente entre rodillos que deberían ser idénticos.
- Los ajustes que funcionan perfectamente en algunos rollos requieren ajustes en otros.
- El problema no se puede resolver ajustando la temperatura, el tiempo o la presión, todos ajustes que funcionaban anteriormente.
Arreglar: Adquiera la película DTF de un fabricante que desarrolle y aplique su propia fórmula de recubrimiento internamente. Un recubrimiento antiadherente patentado, formulado, aplicado y probado por la misma empresa que fabrica la película, garantiza un desprendimiento uniforme en cada metro de cada rollo. Esta es la diferencia entre un fabricante y un revendedor. Haiyi, por ejemplo, utiliza tecnología de recubrimiento propia y realiza mediciones de la fuerza de desprendimiento en cada lote de producción, un control de calidad que solo un fabricante de recubrimientos auténtico puede llevar a cabo.
Cómo despegar correctamente la película DTF: la técnica es fundamental.
Incluso con ajustes perfectos y una película de calidad, una técnica de despegado incorrecta provoca resistencia innecesaria y daños en el diseño. La técnica de despegado es tan importante como la de prensado.
El movimiento de pelado correcto
Equivocado: Sujeta una esquina y tira hacia arriba, perpendicularmente a la superficie de la prenda. Esto aplica la máxima fuerza directamente contra la unión adhesiva y crea una concentración de tensión en el frente de despegue que provoca un desgarro en lugar de un desprendimiento.
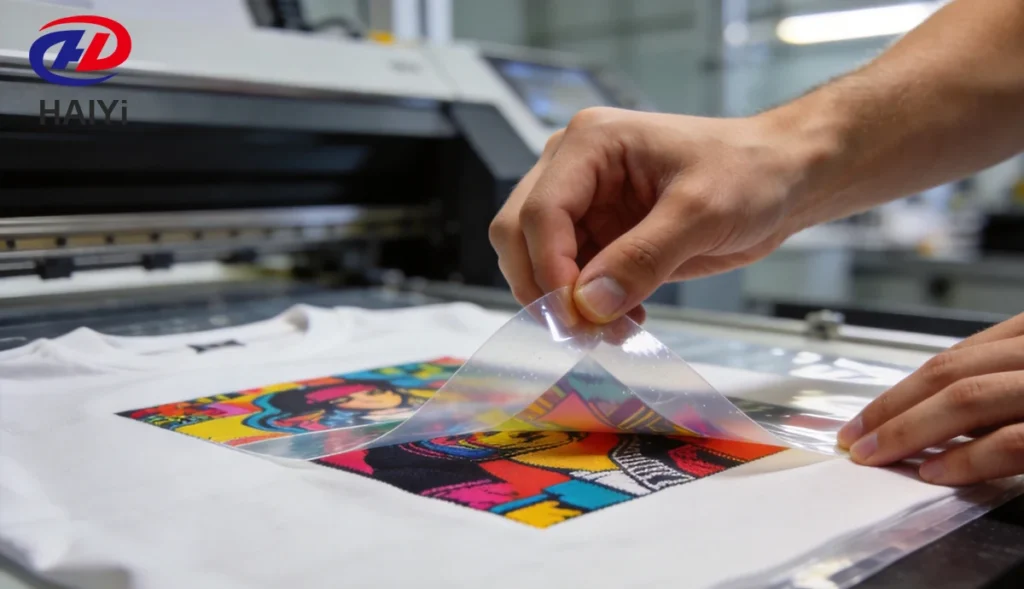
Correcto: Sujeta una esquina y enrolla la película hacia atrás, tirando casi paralela a la superficie de la prenda con un ángulo de 15 a 30 grados. Esto crea una fuerza de despegue que favorece la capa protectora, en lugar de contrarrestarla. La película se separa progresivamente del borde del diseño, en lugar de arrancarse.
Velocidad de pelado
El despegue rápido genera un impacto mecánico en el frente de despegue: el pico de fuerza repentino puede levantar la tinta de diseños donde la unión adhesiva es fuerte. El despegue lento mantiene una fuerza constante y manejable que la capa protectora puede soportar.
La regla: Una velocidad lenta y plana siempre produce mejores resultados que una velocidad rápida y pronunciada, independientemente del tipo de película o de la configuración.
Comenzando el Peel
En películas difíciles, la esquina suele ser el punto más complicado para empezar. Flexiona suavemente la película alejándola de la esquina para romper la adherencia inicial y, una vez que la esquina esté libre, comienza a despegarla con un movimiento de rodadura. No fuerces la esquina; si requiere mucho esfuerzo para levantarla, deja que se enfríe (despegue en frío) o asegúrate de que la película esté lo suficientemente caliente (despegue en caliente) antes de continuar.
Dirección de pelado
Empiece por una esquina o borde del diseño, no por el centro. Si trabaja desde el perímetro hacia el centro, comenzará despegando la zona de menor adherencia, reduciendo progresivamente la superficie adherida. Si empieza desde el centro, tendrá que trabajar simultáneamente en toda la superficie de adherencia.
Peeling en caliente vs. peeling en frío: ¿Cuál es más difícil de quitar y por qué?
Esta pregunta surge con frecuencia, y la respuesta depende del momento.
Película de despegue en caliente retirada en el momento correcto (tibia, en 15 segundos): Debería desprenderse con mínima resistencia: el recubrimiento protector está activo y el adhesivo aún está parcialmente fluido. Se despega muy fácilmente si se hace correctamente.
La película despegada en caliente se retiró demasiado tarde (después de enfriarse): Se vuelve cada vez más difícil de quitar a medida que el adhesivo se solidifica. Para cuando la camiseta se haya enfriado por completo, la película despegable en caliente puede requerir bastante fuerza, lo que probablemente dañe el diseño.
Película de despegue en frío retirada en el momento correcto (completamente enfriada): Debe desprenderse con una resistencia moderada y constante, más fácilmente que con una película de despegue en caliente aplicada en el momento inadecuado. Separación limpia y uniforme en toda el área de diseño.
La película de desprendimiento en frío se despegó demasiado pronto (aún estaba caliente): Resiste la separación: el adhesivo aún está fluido y el diseño tiende a adherirse a la película en lugar de permanecer sobre la prenda. La fuerza necesaria aumenta al intentar despegar el sistema.
La conclusión práctica: El pelado en frío realizado en el momento adecuado es más fácil y menos intrusivo que el pelado en caliente. El pelado en frío ofrece un margen de 60 a 120 segundos; el pelado en caliente, de 10 a 15 segundos. La mayoría de los problemas de pelado se deben a que los operarios no controlan el tiempo de pelado de forma consistente, lo que convierte al pelado en frío en el método con menor índice de errores para la mayoría de los entornos de producción.
Qué hacer cuando la película ya está atascada
La transferencia está en la prensa, ya intentaste despegarla y la película está pegada. Aquí te explicamos cómo solucionarlo.
Para película de despegue en caliente que se ha enfriado
Vuelva a presionar la transferencia durante 3 a 5 segundos a temperatura estándar. Esto reactiva el recubrimiento desmoldante y devuelve la película a su estado desmoldante. Comience a despegar inmediatamente, dentro de los 5 segundos posteriores a abrir la prensa. Trabaje con rapidez y en ángulo plano.
Para película de despegue en frío que sea resistente
Si la película de despegue en frío ofrece resistencia a temperatura ambiente, no la fuerce. Esta resistencia indica que el adhesivo aún no ha pasado completamente a su estado de despegue, posiblemente debido a que el diseño era muy grueso o a que el entorno de prensado estaba caliente.
Deje enfriar durante 2 o 3 minutos adicionales. Si es posible, coloque la prenda sobre una superficie fría. Si la temperatura ambiente supera los 27 °C (80 °F), es posible que la película necesite más tiempo de enfriamiento. Una vez que se haya enfriado por completo, retírela en el ángulo más plano posible.
Para película fusionada al diseño (cualquier tipo)
Si la película está claramente fusionada —no solo resistente, sino adherida mecánicamente—, es probable que la transferencia sea irrecuperable sin dañar el diseño. Intentar forzarla provocará que el diseño se rompa. Examine la configuración y el proceso para identificar el exceso de presión o el fallo del recubrimiento que causó la fusión antes de imprimir la siguiente camiseta.
Lista de verificación de prevención
Repase esta lista de verificación antes de cada sesión de producción para prevenir problemas de desprendimiento antes de que ocurran.
Verificación de configuración:
- Temperatura de la prensa verificada con termómetro de contacto (no solo lectura en pantalla)
- Tiempo de prensado ajustado al estándar adecuado para el tejido (no se ha extendido con respecto al trabajo anterior con tejidos gruesos).
- Presión media-alta (no máxima)
Verificación de la película:
- Tipo de película confirmado: despegue en caliente o en frío.
- Película almacenada correctamente: embalaje sellado, lugar fresco y seco.
- La película se inspeccionó para detectar daños por humedad o irregularidades en el recubrimiento en la primera hoja.
Verificación del polvo:
- Polvo aplicado sobre tinta húmeda inmediatamente después de imprimir.
- El exceso de polvo debe eliminarse sacudiendo bien antes del curado.
- Se utiliza una película antiestática de doble capa mate (elimina la adhesión del polvo en zonas que no se imprimen).
Flujo de trabajo:
- Retirar en caliente: retirar en los 15 segundos posteriores a la pulsación.
- Pelado en frío: deje enfriar durante un mínimo de 60 a 90 segundos antes de pelar.
- Despegar en ángulo plano (de 15 a 30 grados), enrollando hacia atrás, sin tirar hacia arriba.
- La segunda presión se realiza a través de papel pergamino o lámina de teflón; nunca se debe hacer contacto directo con la platina.
Preguntas frecuentes
¿Por qué me cuesta tanto despegar la película DTF? Las causas más comunes son el exceso de presión (temperatura, tiempo o presión demasiado altos, lo que degrada la capa antiadherente), un despegue incorrecto (si se deja enfriar la película caliente antes de despegarla, o si se despega en frío mientras aún está caliente) o un exceso de adhesivo en las zonas sin imprimir, lo que crea puntos de adhesión adicionales. Compruebe primero la temperatura de la prensa con un termómetro de contacto; las pantallas suelen tener un margen de error de entre 15 y 30 °F.
¿Debo retirar la película DTF en caliente o en frío? Esto depende totalmente del tipo de película que tengas. Las películas de despegue en caliente deben retirarse entre 10 y 15 segundos después de presionarlas, mientras aún estén calientes. Las películas de despegue en frío deben retirarse después de que se hayan enfriado por completo, al menos entre 60 y 90 segundos a temperatura ambiente. Tanto retirar las películas de despegue en caliente después de enfriarse como retirarlas antes de enfriarse son causas comunes de resistencia al despegue y levantamiento del diseño.
Mi película DTF empezó a despegarse, pero también está levantando el diseño. ¿Qué ocurre? Si la tinta se levanta durante el despegado, significa que el diseño está más adherido a la película que a la tela. Causas: despegue en frío (película despegada antes de enfriarse por completo, adhesivo aún líquido), presión insuficiente (transferencia no activada por completo) o ángulo de despegue incorrecto (tirar perpendicularmente en lugar de enrollar en ángulo plano). Vuelva a planchar la prenda si se levanta la tinta y espere más tiempo antes de intentar despegarla de nuevo.
¿Por qué mi película DTF se despega fácilmente en algunas zonas y se pega en otras? La resistencia irregular al despegue —con zonas limpias y otras adheridas— indica una temperatura desigual en la prensa térmica (puntos fríos), una aplicación inconsistente del polvo que generó adherencia adicional en áreas específicas o una inconsistencia en el recubrimiento de la película (característica de las películas de PET pre-recubiertas genéricas con una calidad de recubrimiento de liberación variable). Compruebe si su prensa presenta puntos fríos utilizando papel termosensible y una película de prueba de un fabricante con control de calidad de recubrimiento documentado.
¿Puedo arreglar una película que ya se ha quedado pegada después de presionarla? Para películas de despegue en caliente que se han enfriado: vuelva a presionar de 3 a 5 segundos para reactivar la capa protectora y retire inmediatamente. Para películas de despegue en frío que aún resisten: deje que se enfríen más tiempo, hasta 3 minutos a temperatura ambiente. Si la película está fusionada (adherida en lugar de simplemente resistente), es posible que la transferencia no se pueda recuperar sin dañar el diseño.
¿Cómo hace el exceso de polvo que la película DTF sea difícil de despegar? El exceso de polvo adhesivo en las zonas no impresas de la película se funde durante el prensado y se adhiere a la tela de la prenda, tal como debería ocurrir con el polvo en la zona de diseño. Esto crea puntos de adhesión no deseados entre la película y la prenda fuera del diseño. Al retirar la película, es necesario romper estas uniones no deseadas y, además, liberar el diseño, lo que requiere más fuerza. La película antiestática de doble acabado mate evita este problema al eliminar la adhesión del polvo a las zonas no impresas.
¿Por qué mi película DTF se despega con tanta facilidad de ciertos tipos de tela? Los tejidos ásperos o texturizados (como la tela de rizo, la pana o el forro polar grueso) aumentan la superficie de contacto entre la película y el tejido, lo que incrementa la fuerza de adhesión y hace que sea necesario aplicar más fuerza para despegarlos. El poliéster y los tejidos sintéticos también pueden afectar el proceso de despegue, ya que el adhesivo se adhiere de forma diferente a las fibras sintéticas que al algodón. Para tejidos difíciles, asegúrese de realizar el despegue en frío con un tiempo de enfriamiento completo y utilice el ángulo de despegue más plano posible.
¿Qué exfoliante, el frío o el caliente, es más difícil de quitar? Cuando se realiza correctamente, ninguna de las dos técnicas es particularmente difícil. El pelado en caliente, si se realiza correctamente (inmediatamente mientras el material está caliente), es muy sencillo. El pelado en frío, si se realiza correctamente (tras enfriarse por completo), requiere una fuerza moderada y constante. Sin embargo, el pelado en caliente, si se realiza incorrectamente (después de enfriarse), se vuelve significativamente más difícil que el pelado en frío, si se realiza en el momento adecuado. El pelado en frío tolera mejor las variaciones de tiempo y produce resultados más consistentes en la mayoría de los entornos de producción.
Conclusión
La película DTF que resulta difícil de despegar es un problema que tiene solución, no un misterio.
La causa casi siempre es una de estas tres: los parámetros de prensado superaron el rango de funcionamiento del recubrimiento antiadherente (sobreprensado), el despegue se intentó a una temperatura incorrecta para el tipo de película (error de sincronización) o la película en sí tiene un recubrimiento antiadherente inconsistente o degradado (problema de calidad).
Analice las causas en orden de probabilidad:
- Verifique la temperatura real de la prensa con un termómetro de contacto, no con la pantalla.
- Confirma el tipo de pelado de tu película (en caliente o en frío) y ajusta el tiempo de exposición en consecuencia.
- Compruebe si hay exceso de polvo en las zonas que no se imprimen; cambie a una película mate doble antiestática.
- Revise el tiempo de prensado y la configuración de presión; redúzcalos si los ha modificado recientemente.
- Evalúe la calidad de la película si los problemas son inconsistentes en rollos que deberían ser idénticos.
La técnica de despegue es tan importante como la configuración: ángulo plano, velocidad lenta, deslizar hacia atrás en lugar de tirar hacia arriba. Una técnica correcta reduce la fuerza necesaria para aplicar el recubrimiento desmoldante y evita que el diseño se levante, incluso cuando otras variables no son del todo precisas.
Para problemas recurrentes que no se pueden resolver ajustando la configuración, la película es la última variable a investigar; sin embargo, también es la variable que ningún ajuste del proceso puede compensar si el recubrimiento antiadherente es defectuoso. Adquirir película directamente de fábrica de un fabricante con tecnología de recubrimiento propia y pruebas de fuerza de desprendimiento documentadas elimina la inconsistencia del recubrimiento de la ecuación de solución de problemas.
Haiyi fabrica película DTF Con tecnología de recubrimiento propia, ofrecemos rollos antiestáticos de doble acabado mate en anchos de 13 y 24 pulgadas, hojas A3/A4 y variantes despegables en caliente y en frío. La fuerza de desprendimiento se prueba en cada lote de producción. Precios mayoristas directos de fábrica, pedido mínimo bajo y 15 años de experiencia en exportación.