


Jak powstaje folia DTF: ujawniono cały proces produkcji fabrycznej

Czas czytania: 11 minut
Wstęp
Większość osób, które na co dzień używają folii DTF, nie ma pojęcia, jak ona powstaje. Wkładają rolkę do drukarki, uruchamiają wydruk, naciskają przycisk transferowy – i nigdy nie myślą o tym, co działo się w fabryce, zanim folia dotarła.
Ta luka w wiedzy kosztuje pieniądze.
Proces produkcyjny decyduje o wszystkim, co dotyczy właściwości folii: jak równomiernie wchłania tusz, jak czysto uwalnia transfer, jak dobrze wiąże proszek klejący i czy rolka 50 działa identycznie jak rolka 1. Dwie rolki folii DTF mogą wyglądać identycznie, ale działać zupełnie inaczej — ponieważ proces ich produkcji był inny.
W tym artykule omówiono wszystkie proces produkcji fabrycznej folii DTF — od surowego podłoża PET po gotową rolkę o wymiarach 60 cm x 100 m stojącą w Twojej drukarni. Zrozumienie procesu produkcji podpowie Ci dokładnie, na co zwracać uwagę przy ocenie dostawców, dlaczego niektóre folie kosztują trzy razy więcej niż inne i co w praktyce oznacza “powłoka własna”.
Najważniejsze wnioski
- Folia DTF jest wykonana z podłoża na bazie PET (politereftalanu etylenu) pokrytego opatentowaną warstwą pochłaniającą tusz — to powłoka, a nie sam PET, decyduje o jakości druku
- Proces produkcyjny składa się z 8 odrębnych etapów: pozyskiwanie PET, obróbka powierzchni, nakładanie powłoki, suszenie, powlekanie od spodu (w przypadku podwójnego matowania), kontrola jakości, cięcie i pakowanie
- Etap nakładania powłoki jest najbardziej złożony technicznie — wymaga precyzyjnego sprzętu do powlekania i opatentowanej formuły chemicznej, która kontroluje szybkość wchłaniania tuszu, właściwości antystatyczne i zachowanie podczas uwalniania
- Folia dwumatowa wymaga drugiego powlekania na odwrocie — ta tylna powłoka zapobiega przywieraniu proszku w miejscach niezadrukowanych i eliminuje awarie produkcyjne związane z ładunkami elektrostatycznymi
- Gotowe rolki folii DTF są zazwyczaj produkowane o szerokości 1,2 metra, a następnie cięte na szerokość końcową (13 cali, 24 cale, 60 cm) przy użyciu przemysłowych maszyn do cięcia wzdłużnego
- Standardowe wymiary gotowego arkusza: 60 cm szerokości x 100 m długości dla arkuszy produkcyjnych; dostępne również w szerokości 30 cm (A3) i szerokościach niestandardowych
- Producenci, którzy opracowują własną formułę powłoki – zamiast kupować wstępnie powlekane podłoże PET – mogą kontrolować spójność poszczególnych partii w sposób, w jaki nie mogą tego zrobić dystrybutorzy
- Kontrola jakości na poziomie fabryki obejmuje testowanie jednorodności powłoki, pomiar wytrzymałości na rozciąganie, pomiar siły uwalniania i wizualną kontrolę każdej partii produkcyjnej
Z czego zrobiona jest folia DTF?
Film DTF składa się z dwóch komponentów połączonych ze sobą podczas produkcji:
1. Podłoże bazowe z PET (politereftalanu etylenu)
PET to polimer termoplastyczny – ten sam materiał bazowy, który jest wykorzystywany w butelkach plastikowych, opakowaniach do żywności i foliach przemysłowych. W przypadku folii DTF, PET jest produkowany w postaci cienkich, przezroczystych arkuszy o precyzyjnych parametrach grubości: zazwyczaj od 75 mikronów (0,075 mm) do 100 mikronów (0,1 mm) w przypadku standardowej folii produkcyjnej.
Materiał PET wybrano do produkcji folii DTF z trzech powodów: jest stabilny wymiarowo pod wpływem ciepła (nie rozciąga się ani nie odkształca podczas prasowania w temperaturze 300–325°F), ma doskonałe właściwości mechaniczne (wysoka wytrzymałość na rozciąganie zapobiega rozdarciom podczas podawania do drukarki i nakładania metodą transferu), a jego powierzchnia może być zaprojektowana w taki sposób, aby przyjmowała specjalistyczne powłoki.
Samo podłoże PET nie wchłania atramentu – zwykły PET jest hydrofobowy (odpychający wodę). Bez powłoki, atrament DTF osadzony na folii PET tworzyłby krople i spływał z powierzchni, dokładnie tak jak woda spływa po nawoskowanej masce samochodu.
2. Warstwa powłoki
Powłoka jest funkcjonalnym składnikiem folii DTF. Nakładana na jedną lub obie strony podłoża PET, powłoka to opatentowana formuła chemiczna – zazwyczaj na bazie polimerów – która przekształca hydrofobową powierzchnię PET w precyzyjnie kontrolowane medium absorbujące tusz.
Powłoka spełnia cztery funkcje:
- Wchłania pigmentowy tusz na bazie wody DTF w kontrolowanym tempie, co zapobiega rozlewaniu się tuszu bez zmniejszania gęstości
- Zapewnia teksturę powierzchni umożliwiającą równomierne wiązanie się kleju termotopliwego w proszku z zadrukowanymi obszarami
- Tworzy mechanizm zwalniający, który umożliwia czyste oddzielenie folii od wzoru po prasowaniu na gorąco
- Na folii dwumatowej: zapewnia właściwości antystatyczne na odwrocie, zapobiegając przywieraniu proszku w miejscach niezadrukowanych
Formuła powłoki jest zastrzeżona — inna dla każdego producenta. Dlatego dwie folie z identycznym podłożem PET mogą zachowywać się zupełnie inaczej. PET jest towarem. Powłoka jest własnością intelektualną.
Etap 1 — Folia bazowa PET: Surowiec
Proces produkcyjny rozpoczyna się od zakupu lub wyprodukowania folii bazowej PET.
Jak powstaje folia PET
Granulki żywicy PET są topione i wytłaczane przez płaską dyszę na chłodzony wałek – proces ten nazywa się wytłaczaniem folii wylewanej. Stopiony polimer szybko schładza się na schłodzonej powierzchni, tworząc przezroczystą, płaską folię o kontrolowanej grubości. Folia jest następnie dwuosiowo orientowana – rozciągana wzdłużnie i poprzecznie – w celu wyrównania łańcuchów polimeru i poprawy właściwości mechanicznych: wyższej wytrzymałości na rozciąganie, lepszej stabilności wymiarowej i lepszej przejrzystości optycznej.
Rezultatem jest folia BOPET (dwuosiowo zorientowany PET) — przemysłowy standard dla podłoży bazowych DTF.
Specyfikacje, które mają znaczenie
Nie wszystkie folie bazowe PET sprawdzają się równie dobrze w zastosowaniach DTF. Parametry wpływające na wydajność DTF:
Jednorodność grubości: Tolerancja od ±3 do ±5 mikronów na całej szerokości rolki. Nierównomierna grubość powoduje nierównomierny rozkład masy powłoki i nieregularne podawanie papieru w drukarce.
Chropowatość powierzchni: Mierzona w Ra (średnia arytmetyczna chropowatości). Folia DTF wymaga kontrolowanej chropowatości powierzchni, aby umożliwić adhezję powłoki, ale nie na tyle, aby tworzyła widoczną fakturę na gotowym wydruku.
Wytrzymałość na rozciąganie: Minimum 35 N na 15 mm szerokości w kierunku maszynowym i poprzecznym. Niewystarczająca wytrzymałość na rozciąganie powoduje rozrywanie folii podczas szybkiego drukowania lub aplikacji transferowej.
Stabilność wymiarowa: Odporność na rozszerzalność cieplną w temperaturach prasowania. PET jest wybierany specjalnie ze względu na tę właściwość — folie polietylenowe lub polipropylenowe odkształcają się w temperaturach prasowania DTF.
Producenci folii DTF na dużą skalę, w tym Haiyi, zaopatrują się w folie BOPET o wysokich parametrach i przestrzegają ścisłej kontroli jakości każdej dostawy od dostawcy PET. Niespójna folia bazowa to pierwszy potencjalny punkt awarii w łańcuchu produkcyjnym.
Etap 2 — Obróbka powierzchni: Przygotowanie podłoża do nakładania powłoki
Folia PET prosto z wytłaczania ma słabe właściwości adhezyjne. Powierzchnia polimeru jest chemicznie obojętna — kleje powłokowe nie wiążą się dobrze z nieobrobionym PET. Obróbka powierzchni przekształca tę chemicznie obojętną powierzchnię w taką, która przyjmuje i utrzymuje warstwę powłoki.
Leczenie koronowe
Najpopularniejsza metoda obróbki powierzchni folii PET. Folia przechodzi między dwiema elektrodami pod wysokim napięciem, tworząc wyładowanie koronowe – pole plazmowe, które bombarduje powierzchnię folii jonami energetycznymi i wolnymi rodnikami. Powoduje to utlenianie warstwy powierzchniowej PET, zwiększając energię powierzchniową z około 36 dyn/cm (bez obróbki) do 52–56 dyn/cm (po obróbce).
Wyższa energia powierzchniowa oznacza lepszą zwilżalność — roztwory powłokowe rozprowadzają się bardziej równomiernie na obrabianej powierzchni, zamiast tworzyć krople lub odchodzić od krawędzi.
Dlaczego to jest dla Ciebie ważne: Folia z niewłaściwie przygotowanym podłożem ma słabą przyczepność powłoki. Powłoka może się rozwarstwiać podczas użytkowania – objawiając się w postaci obszarów, w których warstwa farby oddziela się od nośnika PET, powodując częściowe przenoszenie farby na tkaninę z postrzępionymi krawędziami lub ubytkami.
Powłoka podkładowa
Niektórzy producenci nakładają cienką warstwę podkładu po obróbce koronowej, przed nałożeniem głównej powłoki funkcjonalnej. Podkład dodatkowo poprawia przyczepność powłoki głównej i zapewnia bardziej spójną powierzchnię klejenia. Jest to dodatkowy etap produkcji, który zwiększa koszty, ale poprawia trwałość powłoki i jej długoterminową wydajność.
Etap 3 — Nakładanie powłoki: krytyczny etap produkcji
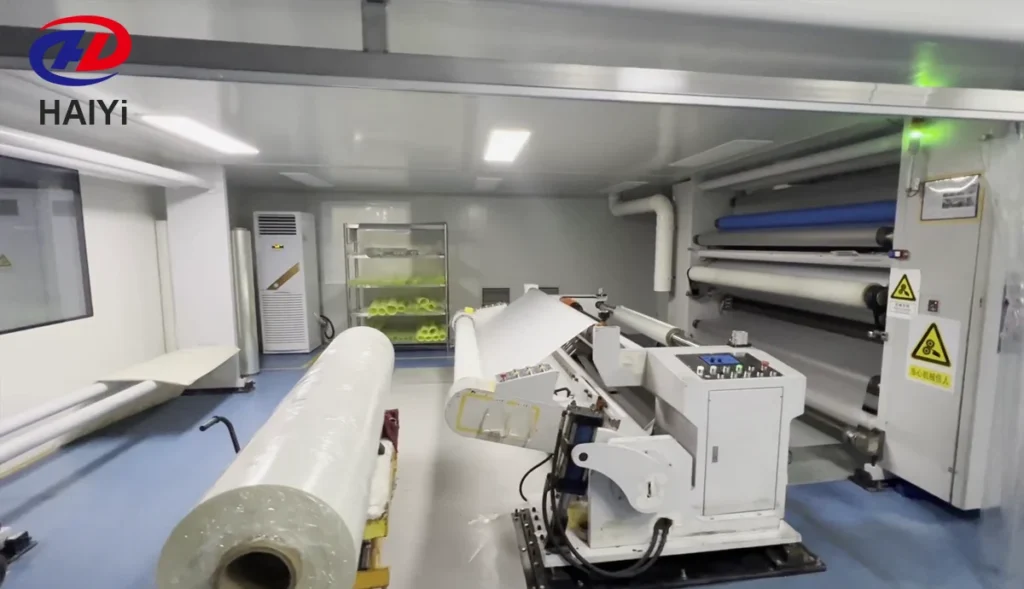
To najbardziej złożony technicznie i komercyjnie istotny etap produkcji folii DTF. Formuła powłoki i metoda aplikacji odróżniają producentów z zastrzeżoną technologią od tych, którzy odsprzedają generyczne podłoża.
Maszyna do powlekania
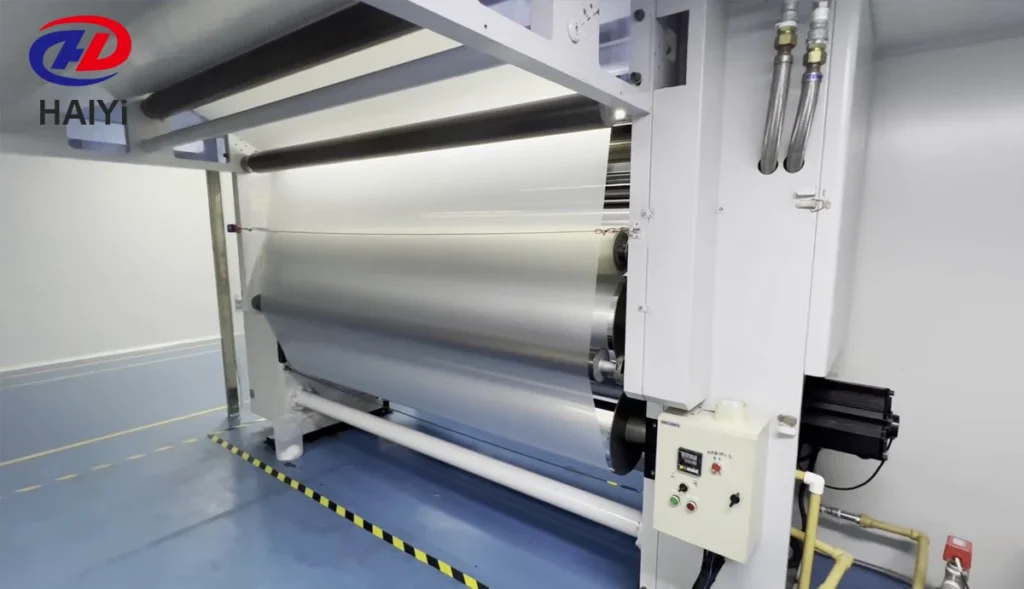
Przemysłowe maszyny do powlekania nakładają ciekłe preparaty powłokowe na podłoża foliowe z prędkością produkcyjną od 50 do 200 metrów na minutę. Maszyna do powlekania pobiera dużą rolkę folii bazowej PET (zazwyczaj o szerokości 1,2 metra), rozwija ją pod kontrolowanym naprężeniem, nakłada roztwór powlekający i nawija powlekaną folię na rolki wyjściowe.
Metody nakładania powłok stosowane w produkcji folii DTF:
Powłoka przecinkowa (nóż na rolce): Stałe ostrze umieszczone w precyzyjnej szczelinie nad powierzchnią folii mierzy grubość powłoki. Podczas przesuwania folii pod ostrzem, nadmiar powłoki jest zdrapywany, pozostawiając kontrolowaną grubość mokrej warstwy. Bardzo precyzyjne i równomierne – stosowane do nakładania podstawowej powłoki absorbującej farbę na folię DTF.
Powłoka rotograwiurowa: Obrotowy, grawerowany wałek pobiera powłokę z koryta i przekazuje odmierzoną ilość na folię. Nadaje się do cienkich powłok i aplikacji z dużą prędkością. Stosowany do niektórych powłok antystatycznych na spodniej stronie.
Powłoka szczelinowa: Roztwór powlekający jest pompowany przez precyzyjną szczelinę bezpośrednio na powierzchnię folii. Zapewnia to bardzo równomierną grubość powłoki — preferowaną metodę w produkcji folii najwyższej jakości, gdzie tolerancja równomierności powłoki jest ograniczona.
Formuła powłoki
Formuła powłoki dla folii DTF jest opatentowaną kombinacją:
- Spoiwa polimerowe zapewniające przyczepność do podłoża PET i tworzące powłokę
- Środki regulujące porowatość, które określają szybkość wchłaniania tuszu – zbyt porowaty powoduje wyciek tuszu; zbyt gęsty powoduje gromadzenie się tuszu na powierzchni
- Środki antyadhezyjne umożliwiające czyste oddzielenie folii od utwardzonej warstwy kleju po prasowaniu na gorąco
- Środki antystatyczne (w formulacjach o podwójnym matowaniu), które redukują gromadzenie się ładunków elektrostatycznych podczas nakładania proszku
- Środki wyrównujące, które zapewniają, że powłoka wysycha na płaską, jednolitą powierzchnię bez kraterów lub tekstury skórki pomarańczowej
Formuła stanowi własność intelektualną producenta. Dlatego producenci, którzy opracowują własną formułę powłoki — jak Haiyi, dysponująca wewnętrznym zespołem badawczo-rozwojowym i ponad 20 zarejestrowanymi patentami — wytwarzają zasadniczo inne produkty niż ci, którzy kupują gotowe rozwiązania powłokowe lub wstępnie powlekane tworzywa PET od zewnętrznych dostawców.
Producent kupujący wstępnie powlekane, generyczne podłoże PET nie ma kontroli nad formułą powłoki. Nie ma możliwości dostosowania porowatości do konkretnych systemów farb, optymalizacji siły odklejania dla konkretnych rodzajów odklejania ani rozwiązywania problemów z przyczepnością wynikających z właściwości chemicznych powłoki. Może zmienić dostawcę PET, ale nie może zmienić powłoki.
Waga mokrej powłoki
Objętość nałożonej powłoki na jednostkę powierzchni – zazwyczaj wyrażana w gramach mokrej farby na metr kwadratowy (g/m²) – określa grubość powłoki po wyschnięciu. Standardowa folia DTF wykorzystuje gramaturę mokrej powłoki od 20 do 40 g/m² jako podstawową powłokę absorbującą farbę.
Jednolitość gramatury powłoki na całej szerokości rolki jest kluczowym parametrem jakości. Wahania gramatury powłoki większe niż ±3 g/m² powodują widoczne różnice w jakości druku na pojedynczym arkuszu — gęstość atramentu jest wyższa tam, gdzie gramatura powłoki jest wyższa, a niższa tam, gdzie jest ona niższa.
Etap 4 — Suszenie i utwardzanie powłoki
Po nałożeniu powłoki, folia przechodzi przez wielostrefowy piec suszący. Kontrolowane ciepło odparowuje rozpuszczalnik powłoki (wodę lub rozpuszczalnik organiczny) i inicjuje reakcje sieciowania polimeru, które nadają powłoce właściwości funkcjonalne.
Specyfikacja pieca suszarniczego
Przemysłowe linie powlekania wykorzystują piece suszące, zazwyczaj o długości od 20 do 60 metrów, podzielone na wiele stref temperaturowych. Przy prędkościach produkcyjnych od 50 do 100 metrów na minutę, folia pozostaje w piecu przez 12 do 60 sekund – wystarczająco długo, aby usunąć 95%+ rozpuszczalnika i uzyskać odpowiednie usieciowanie.
Strefa 1 (wlot): Niska temperatura (50–80°C) — delikatne parowanie zapobiega tworzeniu się naskórka (warstwy powierzchniowej, która zatrzymuje rozpuszczalnik i powoduje wady powłoki).
Strefa 2-4 (suszenie główne): Średnia temperatura (80 do 120°C) — odparowanie głównego rozpuszczalnika.
Strefa 5+ (utwardzanie końcowe): Wyższa temperatura (100–140°C) — kończy reakcje sieciowania, nadając powłoce ostateczną przyczepność, porowatość i właściwości antyadhezyjne.
Dlaczego warunki suszenia wpływają na wydajność
Nieprawidłowe suszenie powoduje wady powłoki, które są niewidoczne w gotowej folii, ale widoczne podczas użytkowania:
Niedoutwardzona powłoka: Niedostateczne usieciowanie powoduje, że powłoka jest zbyt miękka. Powłoka prawidłowo wchłania farbę, ale ma słabą odporność na ścieranie — powierzchnia powłoki może ulec uszkodzeniu podczas podawania przez drukarkę, a warstwa antyadhezyjna może nie działać prawidłowo podczas zdejmowania folii po prasowaniu.
Przesuszenie powłoki: Nadmierna temperatura lub czas powodują powstanie powłoki o zbyt dużym usieciowaniu – zbyt gęstej i o zmniejszonej porowatości. Absorpcja atramentu spada, co skutkuje niższą gęstością druku lub wymaga większej objętości atramentu, aby uzyskać prawidłową gęstość koloru.
Uwięzienie rozpuszczalnika: Zbyt szybkie schnięcie w pierwszej strefie tworzy warstwę ochronną, która zatrzymuje rozpuszczalnik. Uwięziony rozpuszczalnik paruje po nałożeniu powłoki i powoduje powstawanie mikropęcherzy – widocznych jako delikatna tekstura lub zmętnienie na folii, które obniża ostrość wydruku.
Etap 5 — Powłoka tylna (tylko folia dwumatowa)
Standardowa jednostronna folia DTF ma powłokę tylko z jednej strony. Proces produkcji opisany w etapach 3 i 4 pozwala na wytworzenie tej folii w jednym przejściu.
Folia dwumatowa — standard produkcyjny dla profesjonalnych drukarni DTF — wymaga drugiego powlekania na odwrotnej stronie folii.
Cel powłoki tylnej
Powłoka tylna na folii dwumatowej spełnia dwie funkcje:
Obróbka antystatyczna: Podczas szybkiego druku i nakładania proszku na powierzchniach folii PET gromadzi się elektryczność statyczna. Ładunek ten przyciąga proszek kleju topliwego do niezadrukowanych obszarów powierzchni folii, powodując zanieczyszczenie proszkiem pustych obszarów wzoru. Antystatyczna powłoka tylna rozprasza ten ładunek, zapobiegając przywieraniu proszku poza obszarami zadrukowanymi farbą.
Matowe wykończenie powierzchni: Powłoka tylna nadaje stronie odwrotnej matowy wygląd, wizualnie zbliżony do strony zadruku. Dlatego identyfikacja prawidłowej strony zadruku na folii dwuwarstwowej matowej wymaga testu kropli wody, a nie tylko kontroli wizualnej.
Drugie przejście powlekania
Folia jest ponownie ładowana na maszynę powlekającą, z zabezpieczoną stroną powlekaną (zadrukowaną), a niepowlekaną stroną odwrotną skierowaną w stronę głowicy powlekającej. Powłoka antystatyczna jest nakładana przy niższej gramaturze niż powłoka pierwotna – zazwyczaj od 5 do 15 g/m² – i suszona w drugim cyklu suszenia.
Drugie przejście podwaja czas produkcji i koszt materiałów w przypadku folii dwuwarstwowej – wyjaśniając, dlaczego kosztuje ona od 15 do 251 TP3T więcej za metr niż folia jednostronna. Korzyści produkcyjne (eliminacja usterek związanych z zanieczyszczeniem proszkiem) znacznie przewyższają tę dodatkową cenę w przypadku każdej operacji produkcyjnej obejmującej ponad 20 transferów dziennie.
Etap 6 — Kontrola jakości i testowanie
Zanim powlekana folia trafi do etapu cięcia i pakowania, przechodzi testy kontroli jakości na poziomie fabryki. Zakres testów QC odróżnia producentów z udokumentowanymi systemami jakości od tych, którzy opierają się wyłącznie na kontroli wizualnej.
Standardowe testy kontroli jakości dla folii DTF
Pomiar jednorodności powłoki: Gramatura powłoki na jednostkę powierzchni jest pobierana na całej szerokości rolki oraz w wielu punktach wzdłuż jej długości. Prawidłowo skalibrowana maszyna do powlekania zapewnia równomierność na poziomie ±3 g/m² lub wyższą. Wyniki poza specyfikacją wymagają przeglądu procesu przed zatwierdzeniem partii.
Badanie wytrzymałości na rozciąganie: Próbki folii są rozciągane do punktu zerwania zarówno w kierunku maszynowym, jak i poprzecznym, za pomocą maszyny do wytrzymałości na rozciąganie. Minimalne wartości (zwykle 35 N na 15 mm szerokości) potwierdzają, że folia wytrzymuje naprężenia mechaniczne występujące podczas podawania i transferu przez drukarkę bez rozrywania.
Pomiar siły zwalniającej: Standardową taśmę klejącą nakłada się na powierzchnię druku, dociska wałkiem i odrywa pod kontrolowanym kątem i z kontrolowaną prędkością. Siła potrzebna do usunięcia taśmy mierzy właściwości antyadhezyjne powłoki. Pozwala to bezpośrednio przewidzieć, jak łatwo folia odklei się od dociśniętej folii transferowej podczas odklejania na gorąco lub na zimno.
Badanie absorpcji tuszu: Kontrolowana objętość standardowego tuszu DTF jest nakładana na powierzchnię folii, a po upływie określonego czasu mierzona jest średnica rozprowadzenia. Wynik jest porównywany ze specyfikacją – zbyt duże rozprowadzenie wskazuje na nadmierną porowatość powłoki (ryzyko przesiąkania), a zbyt małe rozprowadzenie wskazuje na niedostateczną porowatość powłoki (ryzyko gęstości).
Test rozpraszania ładunków statycznych (podwójna mata): Na powierzchnię folii nakłada się ładunek i mierzy czas rozpraszania. Odpowiednie właściwości antystatyczne potwierdza się, gdy ładunek rozproszy się poniżej określonego poziomu w określonym czasie.
Kontrola wizualna: Całą rolkę sprawdza się w silnym oświetleniu pod kątem wad powłoki — smug (spowodowanych zanieczyszczeniem noża powlekającego), pustych przestrzeni (spowodowanych zanieczyszczeniem podłoża), uszkodzeń krawędzi i zanieczyszczeń powierzchni.
Haiyi testuje każdą partię produkcyjną pod kątem wszystkich powyższych parametrów. Raporty z testów partii są dostępne dla klientów hurtowych – to transparentność kontroli jakości, która odróżnia producentów od sprzedawców.
Etap 7 — Cięcie i formowanie rolek
Folia powlekana opuszcza linię produkcyjną na rolkach matrycowych – zazwyczaj o szerokości 1,2 metra i długości kilkuset metrów. Rolki matrycowe są zbyt szerokie dla większości drukarek DTF. Cięcie wzdłużne umożliwia ich konwersję do szerokości gotowych rolek używanych w produkcji.
Proces cięcia
Przemysłowe maszyny do cięcia wzdłużnego rozwijają rolkę główną, przepuszczają folię przez zestaw okrągłych ostrzy tnących rozmieszczonych w precyzyjnych odstępach, a następnie nawijają powstałe węższe paski na poszczególne rdzenie wyjściowe.
Standardowe szerokości wykończeniowe wycinane z rolek głównych o długości 1,2 m:
- 30 cm (około 12 cali) — do drukarek biurkowych DTF formatu A3
- 33 cm (około 13 cali) — najpopularniejsza szerokość produkcyjna, pasuje do większości drukarek stacjonarnych A3+
- 60 cm (około 24 cali) — do drukarek DTF z podajnikiem rolkowym klasy produkcyjnej
- Niestandardowe szerokości cięte według konkretnych wymagań klienta (zamówienia OEM)
Rozmiary rdzenia
Film jest nawijany na papierowe lub plastikowe rdzenie o średnicy wewnętrznej 0,75 cala (19 mm) lub 1,0 cala (25,4 mm). Rozmiar rdzenia musi być zgodny ze specyfikacją uchwytu filmu drukarki — nieprawidłowy rozmiar rdzenia powoduje nieprawidłowe osadzenie rolki na wrzecionie podającym drukarki.
Standardowe długości rolek
100 metrów: Standard produkcyjny dla rolek hurtowych. Przy długości 100 m rolka o szerokości 60 cm waży około 5–6 kg – co jest wygodne przy ręcznej wymianie rolki.
50 metrów: Dostępne dla zamówień próbnych i mniejszych operacji.
200 metrów: Dostępne dla operacji produkcyjnych o dużej objętości, w których wymagana jest minimalizacja liczby wymian rolek.
Jakość cięcia
Jakość operacji cięcia wpływa na wydajność folii na dwa sposoby:
Jakość krawędzi: Czyste, proste krawędzie nacięć bez strzępienia, rozwarstwienia i wystających zadziorów. Słaba jakość krawędzi powoduje problemy z podawaniem folii w drukarkach z podajnikiem rolkowym i może powodować wyładowania elektrostatyczne na krawędziach folii, które przyciągają proszek do strefy krawędzi.
Napięcie nawijania: Stałe naprężenie na całej długości rolki jest niezbędne do stabilnego podawania folii. Rolki nawinięte zbyt ciasno wytwarzają naprężenia wewnętrzne, które powodują wyginanie się folii podczas rozwijania. Rolki nawinięte zbyt luźno rozwijają się nierównomiernie i powodują problemy z pasowaniem.
Etap 8 — Pakowanie i przechowywanie
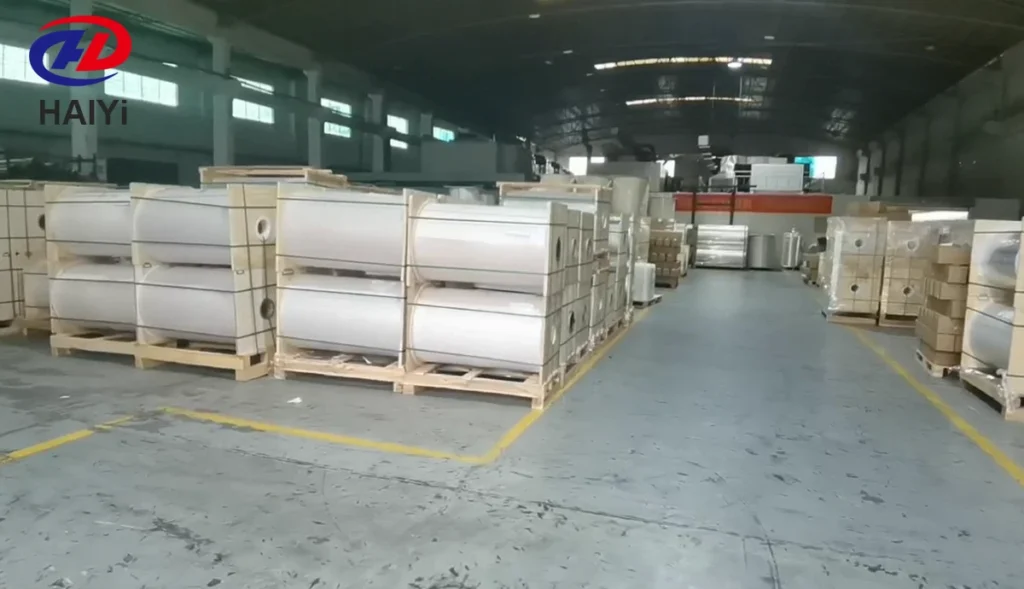
Gotowe rolki są pakowane w sposób mający na celu ochronę powłoki przed podstawowymi zagrożeniami środowiskowymi: wilgocią, promieniowaniem UV, zanieczyszczeniami i uszkodzeniami fizycznymi.
Standardowe opakowanie
Poszczególne rolki są pakowane w opakowania odporne na wilgoć – zazwyczaj w woreczek polietylenowy wyłożony folią, z uszczelnieniem i środkiem pochłaniającym wilgoć. Zapakowana rolka jest umieszczana w tekturowym pudełku, które zapewnia ochronę fizyczną podczas transportu i przechowywania.
Etykiety na każdej rolce i pudełku zawierają: specyfikację produktu (rodzaj folii, szerokość, długość, sposób odklejania), kod partii produkcyjnej, datę produkcji i instrukcje dotyczące przechowywania.
Dlaczego opakowanie ma znaczenie
Powłoka folii DTF jest higroskopijna — pochłania wilgoć z powietrza. W środowiskach o wysokiej wilgotności, niezabezpieczona rolka może w ciągu kilku dni wchłonąć wystarczającą ilość wilgoci, aby wpłynąć na równomierność absorpcji tuszu. Folia zawilgocona objawia się w produkcji nierównomierną gęstością tuszu, rozlewaniem się w drobnych szczegółach lub nierównomiernym przyleganiem proszku.
Prawidłowo zamknięte opakowanie z pochłaniaczem wilgoci utrzymuje wydajność powłoki od fabryki do drukarni. Po otwarciu rolki należy ją ponownie zamknąć w oryginalnym opakowaniu między sesjami druku.
Dlaczego powlekanie wewnętrzne ma znaczenie dla jakości folii
W całym procesie produkcyjnym etap powlekania (etap 3) jest jedynym etapem, w którym doświadczenie producenta najbardziej bezpośrednio decyduje o jakości produktu.
Producent, który opracowuje i stosuje własną formułę powłoki, ma pełną kontrolę nad:
- Skład chemiczny warstwy absorbującej tusz
- Parametry aplikacji powłoki (masa mokrej powłoki, prędkość maszyny, odstęp między ostrzami)
- Profil suszenia (temperatury stref, prędkość linii)
- Specyfikacje testowe dla zwolnienia partii
W przypadku problemów produkcyjnych – nierównomiernej przyczepności, rozlewania się tuszu w drobnych detalach, zanieczyszczenia proszkiem w pustych obszarach – producent z własnymi możliwościami powlekania może zdiagnozować przyczynę i dostosować formułę lub proces. Sprzedawca podłoży z powłoką wstępną nie jest w stanie tego zrobić.
Wewnętrzny zespół badawczo-rozwojowy Haiyi opracowywał i udoskonalał formułę powłoki przez 15 lat, czego efektem jest ponad 20 zarejestrowanych patentów obejmujących skład chemiczny powłoki i proces aplikacji. Podwójnie matowa powłoka antystatyczna nakładana na rolki produkcyjne Haiyi została opracowana tak, aby zapewnić równomierną absorpcję tuszu na całej długości 100-metrowej rolki — a nie tylko na pierwszych 10 metrach, które odpowiadają otrzymanej próbce.
Jak jakość produkcji wpływa na Twoją produkcję
Zrozumienie procesu produkcyjnego sprawia, że różnice w wydajności różnych typów folii stają się przewidywalne, a nie tajemnicze.
Jednolitość powłoki → spójność gęstości druku. Folia wyprodukowana na dobrze skalibrowanej maszynie powlekającej z tolerancją gramatury powłoki ±3 g/m² zapewnia równomierną gęstość farby od krawędzi do krawędzi i od metra do metra. Folia z odchyłką ±8 g/m² powoduje widoczne różnice w gęstości w obrębie tego samego wydruku – jaśniejsze obszary tam, gdzie powłoka jest cieńsza, gęstsze obszary tam, gdzie jest grubsza.
Powłoka antystatyczna na odwrocie → stopień zanieczyszczenia proszkiem. Folia jednostronna bez powłoki tylnej gromadzi ładunki elektrostatyczne, które przyciągają proszek do niezadrukowanych obszarów. Objawia się to mgiełką proszku na krawędziach gotowych nadruków. Folia dwustronna matowa z odpowiednią powłoką antystatyczną całkowicie eliminuje ten problem.
Zupełność sieciowania → zachowanie uwalniania. Niedostatecznie utwardzona powłoka charakteryzuje się zmienną siłą odklejania – czasami łatwo się odkleja, a czasami wymaga użycia większej siły niż oczekiwano. Zmienna siła odklejania powoduje nierównomierną jakość krawędzi wydruku w aplikacjach z odklejaniem na gorąco i sporadyczne unoszenie się farby w aplikacjach z odklejaniem na zimno.
Jakość bazowa PET → stabilność wymiarowa. Folia wyprodukowana z wysokojakościowego podłoża BOPET zachowuje płaskie i stabilne wymiary na całej długości ścieżki podawania papieru przez drukarkę aż do etapu prasowania. Folia wyprodukowana z niskojakościowego podłoża PET może wykazywać zwijanie, falowanie krawędzi lub niewielką niestabilność wymiarową, co powoduje błędy w pasowaniu nadruku na drobnych wzorach.
Często zadawane pytania
Czym różni się folia DTF od zwykłej folii plastikowej? Zwykła folia plastikowa (polietylen, polipropylen) nie ma powłoki absorbującej tusz i nie nadaje się do stosowania tuszu pigmentowego DTF na bazie wody. Folia DTF jest oparta na PET, co zapewnia stabilność termiczną w temperaturach prasowania, i posiada opatentowaną powłokę naniesioną po stronie zadruku, która absorbuje tusz w kontrolowanym tempie, przyjmuje proszek termotopliwy i łatwo oddziela się od klejonej folii po prasowaniu termicznym.
Co oznacza termin “podwójny mat” w produkcji folii DTF? Folia dwumatowa posiada powłokę po obu stronach podłoża PET. Strona zadrukowana pokryta jest powłoką funkcjonalną absorbującą farbę. Strona spodnia pokryta jest dodatkową, antystatyczną powłoką matową, która zapobiega gromadzeniu się ładunków elektrostatycznych i eliminuje przywieranie proszku w obszarach niepodlegających zadrukowi podczas procesu proszkowania. Produkcja folii dwumatowej wymaga dwóch przejść powlekania i jest droższa niż produkcja folii jednostronnej.
Dlaczego niektóre filmy DTF kosztują trzy razy więcej niż inne? Różnica w cenie odzwierciedla rodzaj powłoki. Folia budżetowa wykorzystuje standardowy, wstępnie powlekany PET, kupowany od zewnętrznych dostawców – producent nie stosuje żadnej zastrzeżonej powłoki. Folia premium jest produkowana z wykorzystaniem zastrzeżonej formuły powłoki opracowanej wewnętrznie, nakładanej na precyzyjnym sprzęcie do powlekania i testowanej pod kątem rygorystycznych specyfikacji. Samo podłoże PET stanowi niewielką część całkowitego kosztu folii – skład chemiczny powłoki i proces aplikacji stanowią większość wartości.
Jaka jest standardowa szerokość folii produkowanej w technologii DTF? Folia DTF jest produkowana na maszynach powlekających w rolkach o szerokości 1,2 metra (120 cm). Rolki te są następnie cięte na szerokość dostosowaną do potrzeb klienta: 30 cm (12 cali) dla drukarek biurkowych A3, 33 cm (13 cali) dla drukarek A3+ i 60 cm (24 cale) dla drukarek produkcyjnych z podajnikiem rolowym. Klienci OEM mogą określić niestandardowe szerokości w ramach dostępnego zakresu.
Jak maszyna powlekająca wpływa na jakość folii? Maszyna do powlekania kontroluje jednorodność gramatury powłoki na całej szerokości i długości rolki. Dobrze skalibrowany system powlekania szczelinowego lub przecinkowego na nowoczesnej linii powlekającej utrzymuje tolerancję gramatury powłoki ±3 g/m², zapewniając spójną jakość druku na każdym metrze rolki o długości 100 m. Starsze lub źle konserwowane urządzenia do powlekania generują wahania ±8 g/m² lub większe, co skutkuje nierównomierną wydajnością produkcji.
Dlaczego producenci opracowują własne receptury powłok? Formuła powłoki decyduje o parametrach funkcjonalnych folii — szybkości wchłaniania tuszu, równomierności przylegania proszku, sile odklejania, właściwościach antystatycznych i długotrwałej trwałości. Opatentowana formuła, rozwijana i udoskonalana przez lata produkcji, zapewnia przewagę konkurencyjną, której nie da się osiągnąć, kupując to samo podłoże PET. Umożliwia również wsparcie techniczne — producent, który opracował formułę, może zdiagnozować i rozwiązać problemy produkcyjne, których nie jest w stanie zrobić reseller.
Jakie testy kontroli jakości powinien wykonać producent folii DTF? Standardowa kontrola jakości folii DTF obejmuje: pomiar jednorodności powłoki (g/m² na szerokości rolki), badanie wytrzymałości na rozciąganie (w kierunku maszynowym i poprzecznym), pomiar siły odklejania, badanie absorpcji farby (średnica rozprowadzenia w kontrolowanych warunkach), badanie rozpraszania ładunków elektrostatycznych (tylko w przypadku folii dwumatowych) oraz pełną kontrolę wizualną pod kątem wad powłoki. Producenci powinni być w stanie dostarczyć raporty z badań partii zawierające konkretne wartości liczbowe, a nie tylko oświadczenia dotyczące jakości.
Jak przechowywać rolki folii DTF, aby zachować wydajność powłoki? Gotowe rolki należy szczelnie zamknąć w opakowaniu odpornym na wilgoć z dodatkiem pochłaniacza wilgoci, przechowywać w pozycji poziomej w temperaturze od 15 do 25°C (59 do 77°F) i wilgotności względnej od 40 do 60°F (TP3T), z dala od bezpośredniego światła słonecznego i źródeł promieniowania UV. Powłoka jest higroskopijna — absorpcja wilgoci z powietrza w środowiskach o wysokiej wilgotności pogarsza jednorodność absorpcji farby w ciągu kilku dni na niezabezpieczonej folii. Firma Haiyi pakuje każdą rolkę w szczelne worki wyłożone folią i wypełnione pochłaniaczem wilgoci, aby zachować właściwości powłoki od fabryki do klienta.
Wniosek
Folia DTF to nie tylko kawałek plastiku. To precyzyjnie zaprojektowany materiał kompozytowy – podłoże na bazie PET oraz opatentowana warstwa powłoki – w którym skład chemiczny powłoki i proces aplikacji decydują o jego właściwościach produkcyjnych.
Proces produkcyjny składa się z ośmiu etapów. W czterech z nich (obróbka powierzchni, nakładanie powłoki, suszenie i powlekanie od spodu) najważniejsza jest wiedza specjalistyczna z zakresu produkcji i to właśnie tam powstają różnice w jakości między produktami foliowymi.
Kluczowy wniosek: formuła powłoki jest własnością intelektualną. Producenci, którzy opracowują własną powłokę – z dedykowanymi zespołami badawczo-rozwojowymi, precyzyjnym sprzętem do powlekania i udokumentowanymi testami kontroli jakości partii – wytwarzają zasadniczo inne produkty niż ci, którzy kupują standardowy, wstępnie powlekany PET i ponownie go etykietują. Różnica w wydajności jest widoczna w procesie produkcji: w spójności gęstości druku, jednorodności przylegania proszku, właściwościach rozdzielających i trwałości gotowych transferów na pranie.
Wybierając dostawcę folii DTF, wybierasz zarówno producenta powłoki, jak i dostawcę folii. Pytanie “czy opracowujesz własną recepturę powłoki?” przebija wszelkie zapewnienia marketingowe i odsłania techniczną rzeczywistość tego, co kupujesz.
Firma Haiyi produkuje folie DTF, wykorzystując opatentowaną technologię powlekania, rozwijaną od 15 lat. Nasz zakład produkcyjny w Foshan w prowincji Guangdong ma wydajność 60 000 m² dziennie i dysponuje precyzyjnymi liniami powlekania, własnym zespołem badawczo-rozwojowym oraz ponad 20 zarejestrowanymi patentami na powłoki. Każda partia jest testowana pod kątem udokumentowanych specyfikacji kontroli jakości przed wysyłką. Oferujemy ceny hurtowe bezpośrednio od producenta, opakowania OEM, niskie minimalne zamówienie (MOQ) i 15 lat doświadczenia w międzynarodowym eksporcie.


