


Welche Dicke ist optimal für DTF-Folie?
Vergleich von 75-Mikron- und 100-Mikron-DTF-Folien hinsichtlich Druckerzuführung, Steifigkeit, Wärmebeständigkeit, Beschichtung, Kosten und Produktionsanforderungen.

Geschätzte Lesezeit: 14 Minuten
Für die meisten alltäglichen DTF-Drucke ist eine PET-Basisfolie mit einer Stärke von ca. 75 Mikrometern ein praktischer Ausgangspunkt, da sie ein gutes Gleichgewicht zwischen Flexibilität, Materialzufuhr, Handhabung und Materialeffizienz bietet. Eine Folie mit ca. 100 Mikrometern Stärke kann sinnvoll sein, wenn Drucker, hohe Produktionsauflagen, hohe Tintenmengen oder Wärmeleitpfade von zusätzlicher Steifigkeit und Dimensionsstabilität profitieren. Es gibt jedoch keine universell optimale Folienstärke. Die richtige Wahl hängt vom Zuführungssystem des Druckers, dem Rollenformat, der Beschichtung, der antistatischen Behandlung, den Aushärtungsbedingungen, dem Transferprozess und der Konsistenz der Folie von Charge zu Charge ab.
Die wichtigste Erkenntnis beim Kauf ist, dass die Dicke kein Qualitätsmerkmal ist. Eine gut beschichtete 75-Mikron-Folie ermöglicht zuverlässigere Druckergebnisse als eine ungleichmäßig beschichtete 100-Mikron-Folie. Käufer sollten die nominelle PET-Basisdicke vom Gesamtdurchmesser der fertigen Folie unterscheiden und anschließend sowohl die Dicke als auch die Leistung unter realen Produktionsbedingungen überprüfen.
Dieser Leitfaden betrachtet die Situation aus Produktions- und Einkaufsperspektive. Er erläutert, wie sich die Foliendicke auf Handhabung, Rollenzuführung, thermisches Verhalten, Inspektion, Kosten und Anwendungseignung auswirkt. Darüber hinaus bietet er einen Entscheidungsprozess, den Importeure, Druckereien und Produktionsleiter nutzen können, ohne eine einzelne Kennzahl als universelle Spezifikation zu betrachten.
Was misst die DTF-Filmdicke eigentlich?
DTF-Folie ist ein mehrschichtiges Material. Der strukturelle Kern besteht aus einer PET-Basisfolie. Eine Seite ist mit einem Tintenaufnahme- und -abscheidungssystem versehen, während doppelseitige Mattfolien zusätzlich eine funktionelle Rückseitenbeschichtung für die Handhabung und den Schutz vor statischer Aufladung aufweisen können. Ein Lieferant kann die Dicke der PET-Basisfolie, die Gesamtdicke der fertigen Folie oder eine ungefähre Angabe zur handelsüblichen Qualität machen. Diese Werte hängen zwar zusammen, sind aber nicht zwangsläufig identisch.
Eine Kaufspezifikation sollte daher genau angeben, was die Zahl bedeutet. “75-Mikron-DTF-Folie” kann beispielsweise eine nominelle PET-Basis von 75 Mikron vor der Funktionsbeschichtung bezeichnen, während ein anderer Lieferant möglicherweise einen fertigen Durchmesser inklusive Beschichtung angibt. Der Vergleich dieser beiden Angaben ohne eine einheitliche Messdefinition kann zu einem falschen Ergebnis führen.
Beschichtungen sind dünn, aber ihre Verteilung ist entscheidend. Ungleichmäßige Beschichtungen können lokale Dickenabweichungen, ungleichmäßige Tintenaufnahme, variable Ablösung oder Randverhalten verursachen, selbst wenn die durchschnittliche PET-Dicke korrekt erscheint. Die Anleitung auf der Website hilft Ihnen dabei. DTF-Tintenabsorbierende Beschichtung erklärt, warum die Chemie und Gleichmäßigkeit der Beschichtung das Druckverhalten direkter beeinflussen als die Basisfilmzahl allein.
Käufer sollten vier verschiedene Informationen anfordern:
- Nominale PET-Basisdicke und deren Toleranz.
- Fertiger Filmmessschieber und die Messmethode.
- Unabhängig davon, ob das Produkt einseitig oder beidseitig matt beschichtet ist.
- Kontrollen des Beschichtungsgewichts oder der Beschichtungsgleichmäßigkeit während der Produktion.
Ist 75-Mikron-DTF-Folie die beste Allzweckwahl?
Rund 75 Mikrometer sind ein sinnvoller Ausgangspunkt für viele Rollen- und Bogenverarbeitungsprozesse. Das Material ist flexibel genug für gängige Zuführungswege, leicht genug für effizientes Rollenhandling und steif genug für normale Druckverfahren, sofern die PET-Qualität, die Beschichtung, die Wicklung und die Umgebungsbedingungen stimmen.
Diese Dickenklasse eignet sich häufig für kleine und mittlere DTF-Drucker, Standardgrafikabdeckung, routinemäßige Textilproduktion, Musteranfertigungen und Unternehmen, die eine vielseitig einsetzbare Folie benötigen. Durch die geringere Materialmasse lässt sich das Rollengewicht im Vergleich zu einer dickeren Folie gleicher Breite und Länge reduzieren. Dies vereinfacht das manuelle Verladen und verringert das Frachtgewicht, wobei Verpackung, Kerngröße, Beschichtung und Rollenlänge ebenfalls zum Versandgewicht beitragen.
Die Einschränkung besteht darin, dass eine dünnere Trägerfolie eine geringere Biegesteifigkeit aufweist. Bei einem schlecht eingestellten Drucker kann dies dazu führen, dass die Bahn empfindlicher auf Durchhang, Kantenverformung, ungleichmäßiges Vakuum, hohe statische Aufladung oder zu starke Erwärmung reagiert. Die richtige Lösung ist nicht immer der Kauf dickerer Folie. Zuvor sollten die Zuführungsspannung, die Plattentemperatur, die Andruckrollen, die Vakuumeinstellungen, die Luftfeuchtigkeit, die Wickelqualität und die Folienkonditionierung überprüft werden.
Ein gleichmäßiges 75-Mikron-Produkt ist oft einem nominell dickeren Film mit ungleichmäßiger Dicke, instabiler Beschichtung, verklebter Wicklung oder beschädigten Kanten vorzuziehen. Eine ausführlichere Erklärung zum PET-Aufbau finden Sie auf der Website. Leitfaden für PET-Foliendicke, Beschichtung und Materialqualität.
Wann ist eine 100-Mikron-DTF-Folie sinnvoll?
Eine Materialstärke von etwa 100 Mikrometern kann von Vorteil sein, wenn zusätzliche Steifigkeit die Handhabung oder die Prozessstabilität verbessert. Die dickere Basis kann in einigen Großformat- und Hochdurchsatzsystemen ein Ausknicken, Flattern oder Verformungen der Kanten besser verhindern. Bediener empfinden das Einlegen und Entnehmen einzelner Blätter möglicherweise auch als einfacher, da sich das Material wertiger anfühlt.
Mögliche Anwendungsfälle sind große Folienbreiten, lange unbeaufsichtigte Produktionsläufe, Drucker mit anspruchsvollem Materialtransport, hohe Grafikdeckung, Produktionsumgebungen mit häufiger Handhabung und Prozesse, bei denen die Folie einem längeren oder intensiveren Wärmepfad ausgesetzt ist. Eine größere Dicke kann zwar die mechanische Stabilität erhöhen, ersetzt aber nicht die korrekte Spannung, Temperatur und Beschichtung.
Dickere Folien bringen auch Nachteile mit sich. Sie erhöhen den Materialverbrauch und die Rollenmasse. Bei gleichem Außendurchmesser kann die Rollenlänge geringer sein, wenn alle anderen Rollenparameter gleich bleiben. Eine höhere Steifigkeit ist möglicherweise nicht für jeden Zuführungsweg, jedes Aufwickelsystem, jeden Schneideapparat oder jede Bogenablage geeignet. Sie kann auch das Einrollen der Folie nach dem Erhitzen oder die Geschwindigkeit des Temperaturausgleichs mit der Umgebungstemperatur beeinflussen.
Geben Sie nicht 100 Mikrometer an, nur weil es haltbarer klingt. DTF-Folie ist ein temporärer Prozessträger und nicht die endgültige Strukturschicht des Kleidungsstücks. Nach dem Transfer wird die PET-Folie abgezogen. Die endgültige Haptik wird hauptsächlich durch die Druckfarbe, die weiße Schicht, das Haftpulver, die Abdeckung des Motivs, die Aushärtung, das Pressen und den Stoff bestimmt. Die Dicke des Trägermaterials kann die Verarbeitung beeinflussen, ist aber im fertigen Transfer nicht mehr vorhanden.
Wie verhalten sich 75-Mikron- und 100-Mikron-Folien im Vergleich?
| Entscheidungsfaktor | Etwa 75 Mikrometer | Etwa 100 Mikrometer |
|---|---|---|
| Allgemeine Positionierung | Flexibler, effizienter Allzweck-Startpunkt | Eine stabilere Option für Arbeitsabläufe, die mehr Spielraum bei der Handhabung erfordern. |
| Rollgewicht | Üblicherweise niedriger bei gleicher Breite und Länge | Üblicherweise höher bei gleicher Breite und Länge |
| Biegesteifigkeit | Niedriger; folgt kompakteren Vorschubwegen leichter | Höher; kann Flattern und Knicken besser widerstehen |
| Blattverarbeitung | Flexibel und einfach zu verstauen | Substantielleres Gefühl beim manuellen Laden |
| Breitformatzuführung | Funktioniert gut bei korrekter Spannung und Wicklung | Kann bei einigen Maschinen und Breiten die Stabilität erhöhen. |
| Materialeffizienz | Verbraucht weniger PET pro Quadratmeter | Verbraucht mehr PET pro Quadratmeter |
| Wärmereaktion | Geringere thermische Masse; Einstellungen müssen noch getestet werden | Höhere Wärmekapazität; nicht automatisch höhere Hitzebeständigkeit |
| Druckqualität | Kann bei gleichmäßiger Beschichtung hervorragend sein. | Kann bei gleichmäßiger Beschichtung hervorragend sein. |
| beste Auswahlregel | Wählen Sie den Zeitpunkt, an dem die tatsächlichen Druckertests stabil sind. | Wählen Sie diese Option, wenn die Versuche einen messbaren Produktionsvorteil aufzeigen. |
Diese Tabelle beschreibt typische Tendenzen, keine garantierten Ergebnisse. Die Qualität des PET-Harzes, die Ausrichtung, die Wärmebehandlung, die Beschichtung, die Oberflächenbehandlung, die Lagerung, die Wicklung, die Breite und die Anlagenkonfiguration können das Verhalten zweier Folien mit gleicher nomineller Dicke beeinflussen.
Wie beeinflusst die Materialdicke den Papiereinzug im Drucker?
Die Filmdicke beeinflusst die Biegesteifigkeit, der Papiertransport beim Drucker ist jedoch ein Systemverhalten. Der Film interagiert mit Walzen, Anpressdruck, Vakuum, Walzenoberfläche, Aufwickelmoment, statischer Aufladung, Luftfeuchtigkeit, Tintenmenge und Wärme. Ein zuverlässiger Film muss ausreichend flach bleiben, um den Druckkopf nicht zu behindern und gleichzeitig mit einer vorhersehbaren Geschwindigkeit transportiert zu werden.
Eine dünnere Folie passt sich Walzen und Verdichtungsbahnen gut an, kann aber bei zu geringer Bahnspannung oder ungleichmäßiger Wärmeverteilung stärkere Wellenbildung aufweisen. Eine dickere Folie überbrückt kleine Lücken fester, doch übermäßige Steifigkeit kann enge Kurven behindern oder einen schwachen Aufwickelmotor zusätzlich belasten. Beide Ergebnisse sollten nicht ohne Tests angenommen werden.
Breite Rollen erfordern besondere Aufmerksamkeit, da bereits geringe Spannungsunterschiede über die Bahn sichtbar werden können. Prüfen Sie vor dem Pulverauftrag, ob die Folie mittig läuft, ob sich die Ränder ablösen, ob sich die Rolle teleskopartig zusammenzieht und ob die bedruckte Bahn flach bleibt. Der Artikel über großformatiger DTF-Film für die Hochgeschwindigkeitsproduktion bietet zusätzlichen Kontext für industrielle Wickel- und Chargenstabilität.
Führt dickeres DTF-Filmmaterial zu einer besseren Druckqualität?
Nein. Bildschärfe, Farbdichte, Weißdruckunterstützung, Pulverhaftung und Ablösung hängen primär von der Funktionsoberfläche und dem gesamten Druckprozess ab. Eine dickere PET-Basis kann zwar die Handhabung in einer bestimmten Maschine verbessern, aber sie kann eine mangelhafte Beschichtungschemie oder einen ungleichmäßigen Auftrag nicht ausgleichen.
Beispielsweise ist ungleichmäßiges Verlaufen der Tinte meist auf Probleme mit der Beschichtung und der Tintenmenge zurückzuführen und nicht auf die Dicke des Trägermaterials. Fleckenartige weiße Tinte kann durch Oberflächenenergie, Ungleichmäßigkeiten in der Beschichtung, den Tintenzustand, die Wellenform, die Einstellungen der Druckvorgänge oder Wartungsarbeiten verursacht werden. Schwieriges Abziehen kann durch das Verhalten der Trennschicht, die Aushärtung, das Pressen, den Zeitpunkt des Abziehens, die Lagerung oder Verunreinigungen bedingt sein. Die Dicke sollte nur dann untersucht werden, wenn Anzeichen für Verformung, Probleme beim Zuführen der Tinte oder mangelnde thermische Stabilität vorliegen.
Die Website Leitfaden zur Auswirkung der DTF-Filmbeschichtung auf die Druckqualität Die Kriterien umfassen Schärfe, Farbe, Weißdruck, Pulverhaftung und Trennwirkung. Käufer, die die allgemeine Eignung beurteilen, können die Kriterien auch in folgenden Punkten verwenden: DTF-Filmauswahlleitfaden für den Textildruck.
Verändert die Filmdicke das Erscheinungsbild des fertigen Transfers?
Nicht direkt, da die PET-Trägerfolie nach dem Pressvorgang entfernt wird. Eine dickere Trägerfolie führt nicht automatisch zu einem dickeren Druck auf dem Textil. Die aufgetragenen Farb- und Klebstoffschichten bestimmen die Masse und Flexibilität der übertragenen Schicht.
Die Wahl des Films kann den Prozess indirekt beeinflussen. Ein stabilerer Film, der ein präzises Auftragen der Tinte, eine gleichmäßige Pulverabdeckung und eine kontrollierte Aushärtung ermöglicht, kann zu einem gleichmäßigeren Transfer führen. Umgekehrt können zu viel weiße Tinte, zu viel Pulver, dichte Druckbilder, eine fehlerhafte Aushärtung oder zu starker Druck unabhängig von der Trägerdicke ein unsauberes Ergebnis verursachen.
Beim Vergleich von Dickenproben müssen dieselbe Vorlage, derselbe Druckermodus, dasselbe Tintenset, dieselbe Weißtintendichte, dasselbe Pulver, dasselbe Aushärtungsprofil, dieselben Druckeinstellungen, dasselbe Gewebe und dieselbe Abziehzeit verwendet werden. Andernfalls kann ein Unterschied, der der Filmdicke zugeschrieben wird, tatsächlich auf eine andere Prozessvariable zurückzuführen sein.
Wie wirkt sich die Dicke auf die Wärme aus?
Die Dicke der PET-Basis beeinflusst die thermische Masse und das mechanische Verhalten, die Wärmestabilität wird jedoch nicht allein durch die Dicke bestimmt. Herstellungsbedingungen, Molekülorientierung, Wärmebehandlung, Eigenspannungen, Aushärtung der Beschichtung und Lagerungsgeschichte beeinflussen Schrumpfung und Krümmung.
Eine dickere Folie mag sich beim Durchlaufen eines Rüttelofens stabiler anfühlen, kann sich aber dennoch verformen, wenn das PET eine geringe Dimensionsstabilität aufweist oder die Temperatur zu hoch ist. Eine dünnere, hochwertige Folie kann unter denselben Bedingungen flach bleiben. Käufer sollten, sofern verfügbar, Daten zur Wärmeschrumpfung oder Dimensionsstabilität anfordern und einen kontrollierten Ofentest durchführen.
Markieren Sie während des Tests ein abgemessenes Rechteck auf einer unbedruckten Probe, setzen Sie diese dem üblichen Aushärtungsprozess aus, konditionieren Sie sie bei Raumtemperatur und messen Sie sie erneut. Beobachten Sie Längen- und Breitenänderungen, Kantenverformung, Wellenbildung, Oberflächenblockierung, Verfärbung der Beschichtung und das Ablöseverhalten. Wiederholen Sie den Test mit bedruckten und pulverförmigen Proben, da nasse Tinte und Pulver die Wärmeeinwirkung und die Bahnspannung beeinflussen können.
Welche Dicke ist am besten geeignet für Einzelblattdrucker, Desktop-Drucker und Rollendrucker?
Arbeitsabläufe für Einzelblatt- und Desktop-Druck
Anwender von Einzelblattpapier legen oft Wert auf einfaches Einlegen, Planlage und Unempfindlichkeit gegenüber Eckenbeschädigungen. Je nach Papierweg des Druckers können sowohl 75- als auch 100-Mikron-Papier geeignet sein. Steiferes Papier lässt sich zwar leichter handhaben, folgt aber möglicherweise nicht so präzise einem engen Papiereinzug. Prüfen Sie den vom Drucker unterstützten Medienbereich und testen Sie Papier in voller Größe, nicht nur kleine Muster.
Kleine und mittlere Rollendrucker
Eine gleichmäßige 75-Mikron-Folie ist oft ein guter Ausgangspunkt. Sie bietet gute Flexibilität und ein handhabbares Rollengewicht. Sollten nach Korrektur der mechanischen und umweltbedingten Einstellungen wiederkehrende Wellen, ein Risiko von Druckkopfaufprall oder eine instabile Aufwicklung auftreten, kann die Prüfung einer dickeren Folie sinnvoll sein.
Breitformat- und Hochdurchsatzleitungen
Eine breite und schnelle Produktion führt dazu, dass das Bahnverhalten empfindlicher auf Wickel- und Spannungsänderungen reagiert. Eine 100-Mikron-Option kann zwar die Steifigkeit verbessern, jedoch sind Rollenaufbau, Kernqualität, Kantenausrichtung, statische Kontrolle und Beschichtungsreibung ebenso wichtig. Testen Sie Drucker, Pulversieb, Trockner und Aufwickelsystem vollständig mit der Zielgeschwindigkeit, bevor Sie eine Großbestellung freigeben.
Manuelles Pulverisieren oder Prototypenbau in Kleinserien
Die bevorzugte Handhabung ist möglicherweise wichtiger als die maximale Liniengeschwindigkeit. Die Folie sollte während des Bedruckens mit nasser Tinte und beim Auftragen des Pulvers flach bleiben. Wählen Sie eine Folienstärke, die die Bediener handhaben können, ohne die beschichtete Druckfläche zu berühren, den Träger zu knicken oder die nasse Tinte zu verwischen.
Wie sollten Käufer die DTF-Filmdicke messen?
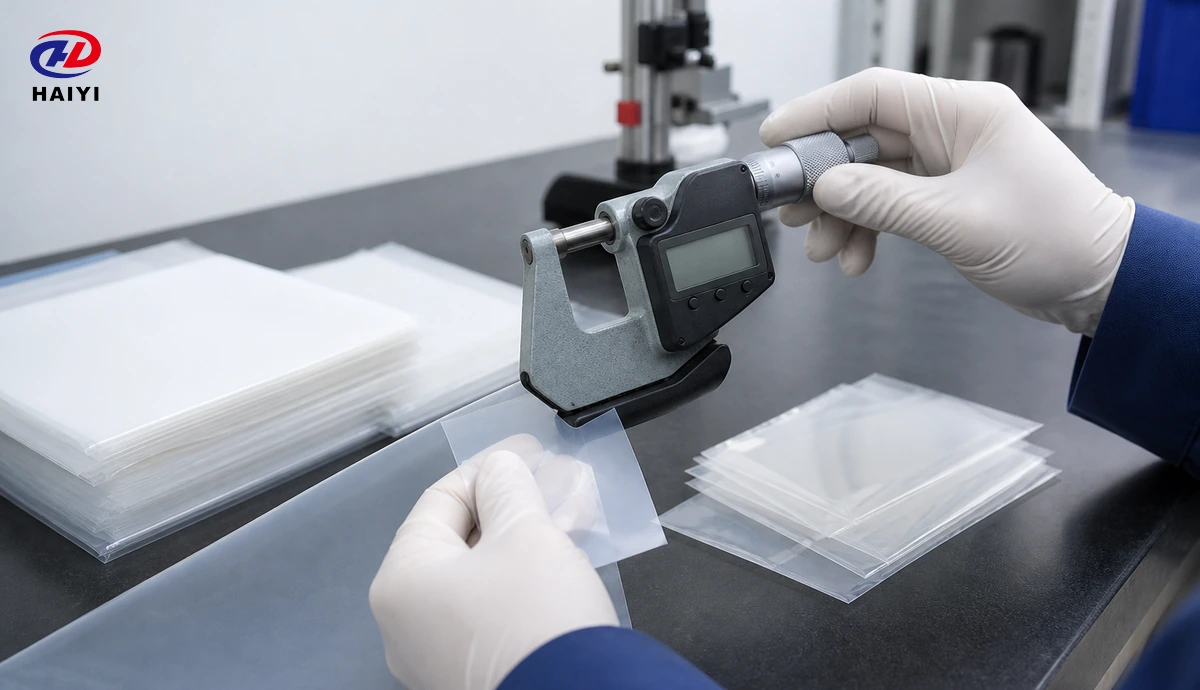
Verwenden Sie ein kalibriertes Dickenmessgerät oder ein Mikrometer, das für dünne, flexible Materialien geeignet ist. Ein Mikrometer mit scharfer Messspitze kann beschichtete Filme komprimieren oder beschädigen, während eine zu hohe Messkraft zu einem fälschlicherweise zu niedrigen Messwert führen kann. Ein geeignetes Messgerät sollte einen kontrollierten Druck über eine definierte Kontaktfläche ausüben.
- Die Probe konditionieren. Vor der Messung muss der Film die vorgegebene Labortemperatur und -feuchtigkeit erreichen.
- Überprüfen Sie das Instrument. Reinigen Sie die Ambosse, überprüfen Sie den Nullpunkt und verwenden Sie gegebenenfalls einen Referenzstandard, falls dies vom Qualitätssicherungssystem vorgeschrieben ist.
- Probe quer über die Breite. Messen Sie den linken, mittleren und rechten Bereich und vermeiden Sie dabei beschädigte Kanten, es sei denn, die Kantenqualität wird untersucht.
- Probe entlang der Rolle. Prüfen Sie bei der Validierung einer Produktionscharge den Anfang, die Mitte und das Ende.
- Wiederholtes Ablesen ist hilfreich. Notieren Sie den Durchschnitt, das Minimum, das Maximum und die Spannweite, nicht nur ein einzelnes Ergebnis.
- Geben Sie an, was gemessen wurde. Identifizieren Sie fertige Folien, unbeschichtetes PET oder den Wert eines Lieferantenzertifikats.
- Schützen Sie die Beschichtung. Verwenden Sie saubere Handschuhe und vermeiden Sie es, die Probe über die Messflächen zu ziehen.
Dickendaten sind dann nützlich, wenn sie mit einer Abnahmeregel verknüpft werden. Eine Bestellung sollte den Nennwert, die zulässige Toleranz, den Stichprobenplan, den Messgerätetyp, das Aufbereitungsverfahren und das weitere Vorgehen bei Material außerhalb der Spezifikation festlegen. Der Werksablaufplan, Wie DTF-Film hergestellt wird, erklärt, wo die PET-Auswahl, Beschichtung, Aushärtung, das Schneiden und die Qualitätskontrolle in den Fertigungsprozess passen.
Welcher Produktionstest sollte zwei Dicken vergleichen?
Ein kontrollierter A/B-Versuch ist zuverlässiger als die Einschätzung des Bedienpersonals. Verwenden Sie Rollen oder Bogen aus dokumentierten Chargen und halten Sie alle anderen Variablen konstant. Der Test sollte ausreichend lang sein, um Probleme mit Zuführung, Wärme und Aufwicklung aufzudecken, die bei einer kurzen Stichprobe möglicherweise unentdeckt bleiben.
| Testphase | Was aufgezeichnet werden soll | Grund |
|---|---|---|
| Laden | Walzenmasse, Kantenbeschaffenheit, Kernpassung, anfängliche Planheit | Zeigt Unterschiede in Handhabung und Verpackung auf |
| Fütterung | Tracking, Schräglage, Faltenbildung, Vakuumreaktion, Kopffreiheit | Zeigt mechanische Kompatibilität |
| Passergenauigkeit, Tintenverlauf, weiße Schicht, statische Aufladung, Wellenbildung | Trennt Oberflächen- und Netzverhalten | |
| Pudern | Ebenheit, Pulveraufnahme, unerwünschtes Hintergrundpulver | Wechselwirkungen zwischen Beschichtung und Handhabung prüfen |
| Aushärtung | Schrumpfung, Locken, Wellen, Blockierung, Geruchsveränderungen | Bewertet die thermische Stabilität |
| Drücken | Positionierung, Zeitpunkt des Abziehens, Ablösekraft, Rückstände | Bestätigt den Transfervorgang |
| Endgültiges Textil | Kanten, Farbe, Dehnbarkeit, Griff, Waschergebnis | Bestätigt die Leistung im Umgang mit Kunden. |
| Wirtschaft | Abfall, Stopps, Arbeitsaufwand, Meter pro Rolle, Frachtmasse | Messen die gesamten Produktionskosten |
Wie beeinflusst die Dicke die Kosten und den Versand?
Dickeres PET benötigt in der Regel mehr Polymer pro Quadratmeter. Bei gleicher Breite und Länge erhöht dies die Folienmasse und kann die Material- und Frachtkosten steigern. Bei gleichem Außendurchmesser der Rolle kann eine dickere Bahn auch die verfügbare Länge verringern, wobei Kerndurchmesser, Wickelspannung, Beschichtung und Verpackung die endgültige Rollengeometrie beeinflussen.
Der Stückpreis ist nur ein Teil der Entscheidung. Eine teurere Folie kann die Gesamtkosten senken, wenn sie weniger Druckkopfaufsetzer, Zuführungskorrekturen, Falten, Ausschuss oder Bedienereingriffe verursacht. Eine dünnere Folie kann die wirtschaftlichere Wahl sein, wenn sie reibungslos läuft und alle Produktionsanforderungen erfüllt. Berechnen Sie die nutzbare Druckfläche, den Abfall, die Ausfallzeiten, den Arbeitsaufwand und die Anzahl der akzeptierten Transfers, anstatt nur den Preis pro Rolle zu vergleichen.
Importeure sollten außerdem prüfen, ob die angegebene Rollenlänge gemessen oder berechnet wird, ob das Nettogewicht der Folie kontrolliert wird und ob Dickentoleranzen die tatsächlich gelieferte Meterzahl bei einem bestimmten Rollendurchmesser beeinflussen können. Klare Definitionen beugen Handelsstreitigkeiten vor.
Welche Spezifikation ist wichtiger als die Dicke?
Keine einzelne Eigenschaft kann die Schichtdicke ersetzen, doch Beschichtungskonsistenz, Trennverhalten, Dimensionsstabilität, statische Kontrolle, Wickelqualität und Chargenwiederholbarkeit haben oft einen direkteren Einfluss auf die tägliche Produktion. Eine präzise Spezifikation betrachtet diese Faktoren als zusammenhängendes System.
- Gleichmäßigkeit der Beschichtung: Unterstützt kontrollierte Tintenaufnahme und saubere Bildkanten.
- Veröffentlichungskonsistenz: macht den Schälzeitpunkt über das gesamte Design und die Walze hinweg vorhersehbar.
- Dimensionsstabilität: Verringert Schrumpfung, Krümmung und Wellenbildung unter der Hitzeeinwirkung beim Drucken und Aushärten.
- Statisches Verhalten: beeinflusst Staubanziehung, Pulververunreinigung und Zufuhr.
- Oberflächenreibung: beeinflusst den Transport mittels Rollen und Aufwickelvorrichtungen.
- Wickeln und Schlitzen: beeinflussen Kantenausrichtung, Spannung, Teleskopierung und Rollverfolgung.
- Lagerstabilität: Gewährleistet die Schutzleistung der Beschichtung zwischen Herstellung und Anwendung.
Für die weitere Prozesskonfiguration, die über die Filmauswahl hinausgeht, konsultieren Sie bitte Der vollständige Leitfaden zum Drucken von DTF-Transfers. Es verbindet Filmbeladung, Tinte, Pulver, Aushärtung, Pressung und Abziehen zu einem einzigen Arbeitsablauf.
Wie sollte ein Importeur die DTF-Filmdicke angeben?
Eine sinnvolle Einkaufsspezifikation sollte vage Formulierungen wie “Standard-Dickschicht” oder “Premium 100 Mikron” vermeiden. Sie sollte messbare Anforderungen definieren und diese mit einem zugelassenen Muster verknüpfen.
Folgendes ist einzubeziehen:
- Nominale PET-Basisdicke und Toleranz.
- Fertige Gesamtbremssattelgröße und ob Beschichtungen enthalten sind.
- Filmbreite, Rollenlänge, Kerngröße, Wickelrichtung und maximaler Rollendurchmesser.
- Einseitige oder doppelseitige Mattierung.
- Bezeichnung der Schälschale (heiß, warm, kalt oder universell) mit Angabe der Testbedingungen.
- Erwartungen hinsichtlich statischer Kontrolle und Oberflächenreibung.
- Prüfverfahren für Wärmeschrumpfung oder Dimensionsstabilität.
- Prüfungen zur Gleichmäßigkeit der Beschichtung und zur Freigabeprüfung.
- Probenahmehäufigkeit und Chargenrückverfolgbarkeit.
- Zugelassene Bedingungen für Drucker, Tinte, Pulver, Ofen, Presse, Stoff und Druckvorlage.
Das freigegebene Muster sollte sowohl vom Käufer als auch vom Lieferanten aufbewahrt werden. Zukünftige Lieferungen können dann hinsichtlich Dicke, Aussehen, Wicklung, Beschichtung, Trennmittel und Druckleistung verglichen werden. Dadurch wird die Spezifikation zu einem Instrument der Produktionssteuerung und nicht zu einer reinen Marketingbeschreibung.
Häufig gestellte Fragen
Ist 100-Mikron-DTF-Film immer besser als 75-Mikron-Film?
Nein. Eine 100-Mikron-Folie ist zwar steifer, die Qualität hängt jedoch von der PET-Konsistenz, der Beschichtung, der Wicklung, der antistatischen Behandlung, der Hitzebeständigkeit und der Kompatibilität mit der Produktionslinie ab. Wählen Sie die Option, die in einem kontrollierten Test besser abschneidet.
Kann ein Drucker sowohl 75-Mikron- als auch 100-Mikron-DTF-Folie verwenden?
Viele Drucker können beides bewältigen, jedoch müssen möglicherweise Materialspannung, Vakuum, Hitze, Aufwicklung und Kopffreiheit angepasst werden. Prüfen Sie die Gerätespezifikationen und testen Sie den gesamten Arbeitsablauf, bevor Sie das Produktionsmaterial wechseln.
Ist für dickere Folien eine andere Heizpresstemperatur erforderlich?
Nicht automatisch. Die Druckeinstellungen hängen von Tinte, Pulver, Gewebe, Beschichtung und Abziehsystem ab. Die Trägerdicke kann die Handhabung und das thermische Verhalten beeinflussen. Prüfen Sie daher das vom Hersteller empfohlene Zeitfenster und ändern Sie die Temperatur nicht allein aufgrund der Dicke.
Beeinflusst die Dicke des DTF-Films das Ablösen?
Die Dicke kann die Handhabungssteifigkeit beim Abziehen beeinflussen, das Ablöseverhalten wird jedoch hauptsächlich durch die Trennbeschichtung, die Aushärtung, das Pressen, die Ablösetemperatur, den Zeitpunkt des Abziehens und die Ablösetechnik bestimmt.
Wie lassen sich zwei Filmdicken am schnellsten vergleichen?
Führen Sie einen kontrollierten A/B-Produktionstest mit dem gleichen Artwork und den gleichen Prozesseinstellungen durch und erfassen Sie anschließend Zuführung, Druck, Pulverisierung, Aushärtung, Schrumpfung, Pressung, Entformung, endgültige Textilqualität, Abfall und Ausfallzeiten.
Sollten Käufer jede Rolle einzeln messen?
Der Stichprobenplan sollte Risikofaktoren, Lieferantenhistorie, Losgröße und Qualitätsvereinbarungen berücksichtigen. Bei der Wareneingangsprüfung können repräsentative Stichproben verwendet werden, während Lieferanten die Dicke kontinuierlich oder in definierten Produktionsintervallen kontrollieren sollten.
Abschließendes Urteil: Welche Dicke ist optimal für DTF-Folie?
Rund 75 Mikrometer sind für viele allgemeine DTF-Workflows ein optimaler Ausgangspunkt, da sie ein gutes Gleichgewicht zwischen Flexibilität, Zuführung, Handhabung, Rollengewicht und Materialeffizienz bieten. Rund 100 Mikrometer sind empfehlenswert, wenn praktische Tests zeigen, dass eine höhere Steifigkeit die Zuführung von Großformaten, die Stabilität bei langen Produktionsläufen, die Bogenhandhabung oder die Verformungsbeständigkeit in einer bestimmten Produktionslinie verbessert.
Die endgültige Entscheidung sollte nicht allein auf der Dicke basieren. Es muss geklärt werden, ob sich die Angabe auf den PET-Basisdurchmesser oder den fertigen Durchmesser bezieht. Die Toleranzen entlang der Bahn und der Rolle müssen verglichen werden. Beschichtung und Wicklung müssen geprüft werden. Der gesamte Druckprozess muss durchlaufen werden, und die akzeptierte Ausbringungsmenge muss berechnet werden, nicht der Preis pro Rolle. Die optimale DTF-Foliendicke ist die dünnste, gleichmäßige Konstruktion, die zuverlässig läuft, die Druckqualität schützt und die mechanischen und thermischen Anforderungen des Produktionssystems erfüllt.


