


Jaka grubość jest najlepsza dla folii DTF?
Porównaj folie DTF o grubości 75 mikronów i 100 mikronów pod kątem podawania do drukarki, sztywności, stabilności cieplnej, powłoki, kosztów i wymagań produkcyjnych.

Szacowany czas czytania: 14 minut
W przypadku większości codziennych wydruków metodą DTF, folia bazowa PET o grubości około 75 mikronów stanowi praktyczny punkt wyjścia, ponieważ zapewnia równowagę między elastycznością, podawaniem, obsługą i wydajnością materiału. Folia o grubości około 100 mikronów może być przydatna, gdy drukarka, długi nakład produkcyjny, duże obciążenie tuszem lub ścieżka cieplna wymagają dodatkowej sztywności i stabilności wymiarowej. Nie ma jednak uniwersalnej, optymalnej grubości. Prawidłowy wybór zależy od systemu podawania drukarki, formatu rolki, konstrukcji powłoki, kontroli statyczności, warunków utwardzania, procesu transferu oraz spójności folii między kolejnymi partiami.
Najważniejszą lekcją dla kupujących jest to, że grubość nie jest wyznacznikiem jakości. Dobrze powlekana folia o grubości 75 mikronów może drukować bardziej niezawodnie niż niestabilna folia o grubości 100 mikronów. Kupujący powinni odróżnić nominalną grubość bazową PET od całkowitej grubości gotowej folii, a następnie sprawdzić zarówno grubość, jak i wydajność w rzeczywistych warunkach produkcji.
Niniejszy przewodnik omawia kwestie produkcji i zakupów. Wyjaśnia, jak grubość folii wpływa na obsługę, podawanie rolek, właściwości termiczne, kontrolę, koszty i dopasowanie do aplikacji. Zawiera również wskazówki, które importerzy, drukarnie i kierownicy produkcji mogą wykorzystać, nie traktując jednej wartości jako uniwersalnej specyfikacji.
Co właściwie mierzy się grubością filmu DTF?
Folia DTF to materiał warstwowy. Rdzeń konstrukcyjny stanowi folia bazowa PET. Jedna strona folii posiada system przyjmowania i uwalniania tuszu, natomiast produkty dwuwarstwowe mogą mieć również funkcjonalną powłokę tylną, ułatwiającą obsługę i kontrolę elektryczności statycznej. Dostawca może podać grubość warstwy bazowej PET, całkowitą grubość gotowej folii lub przybliżoną klasę komercyjną. Wartości te są ze sobą powiązane, ale nie są automatycznie identyczne.
Specyfikacja zakupu powinna zatem dokładnie określać, co oznacza ta liczba. “Folia DTF o grubości 75 mikronów” może oznaczać nominalną bazę PET o grubości 75 mikronów przed nałożeniem powłok funkcjonalnych, podczas gdy inny dostawca może podawać gotowy zacisk z powłokami. Porównanie tych dwóch wartości bez podania definicji pomiaru może prowadzić do błędnej różnicy.
Powłoki są cienkie, ale ich rozprowadzenie ma znaczenie. Nierównomierna powłoka może powodować lokalne różnice grubości, nierównomierne wchłanianie tuszu, zmienne uwalnianie lub zachowanie krawędzi, nawet gdy średnia grubość PET wydaje się prawidłowa. Przewodnik po stronie Powłoka absorbująca tusz DTF wyjaśnia, dlaczego skład chemiczny powłoki i jednorodność wpływają na zachowanie wydruku bardziej bezpośrednio niż sam numer warstwy bazowej.
Kupujący powinni poprosić o cztery oddzielne informacje:
- Nominalna grubość podłoża PET i jej tolerancja.
- Suwmiarka gotowej folii i metoda pomiaru.
- Czy produkt jest powlekany jednostronnie czy dwustronnie matowo.
- Kontrola gramatury i jednorodności powłoki stosowana w trakcie produkcji.
Czy folia DTF o grubości 75 mikronów jest najlepszym wyborem do zastosowań ogólnych?
Grubość około 75 mikronów to rozsądny, uniwersalny punkt wyjścia dla wielu procesów drukowania z rolkami i arkuszami. Jest wystarczająco elastyczny, aby przechodzić przez typowe ścieżki podawania, wystarczająco lekki, aby wydajnie obsługiwać rolki i wystarczająco sztywny do normalnego druku, gdy jakość PET, powlekanie, nawijanie i kontrola środowiskowa są odpowiednie.
Ta klasa grubości jest często odpowiednia dla małych i średnich drukarni DTF, standardowych pokryć graficznych, rutynowej produkcji odzieży, prac próbnych oraz firm, które potrzebują folii o szerokim zastosowaniu. Niższa masa materiału pozwala również zmniejszyć wagę rolki w porównaniu z grubszą podstawą o tej samej szerokości i długości. Może to uprościć ręczny załadunek i zmniejszyć masę przesyłki, chociaż opakowanie, rozmiar rdzenia, powłoka i długość rolki również wpływają na wagę przesyłki.
Ograniczeniem jest to, że cieńsza podstawa zapewnia mniejszą sztywność zginania. W przypadku źle wyregulowanej drukarki może to sprawić, że wstęga będzie bardziej wrażliwa na luz, zawijanie się krawędzi, nierównomierne podciśnienie, wysoką elektryczność statyczną lub agresywne nagrzewanie. Prawidłowym rozwiązaniem nie zawsze jest zakup grubszej folii. W pierwszej kolejności należy sprawdzić naprężenie podawania, temperaturę wałka, rolki dociskowe, ustawienia podciśnienia, wilgotność, jakość nawijania i kondycjonowanie folii.
Spójny produkt o grubości 75 mikronów jest często lepszy niż nominalnie grubsza folia o nierównomiernej grubości, niestabilnej powłoce, teleskopowym nawinięciu lub uszkodzonych krawędziach. Aby uzyskać szersze wyjaśnienie konstrukcji PET, zapoznaj się z informacjami na stronie. Przewodnik po grubości folii PET, powłokach i jakości materiału.
Kiedy folia DTF o grubości 100 mikronów ma sens?
Około 100 mikronów może być przydatne, gdy dodatkowa sztywność poprawia obsługę lub stabilność procesu. Grubsza podstawa może być bardziej odporna na wyboczenie, drgania i odkształcenia krawędzi w niektórych systemach wielkoformatowych i wysokoprzepustowych. Operatorzy mogą również łatwiej załadować i wyjąć pojedyncze arkusze, ponieważ materiał wydaje się bardziej solidny.
Potencjalne zastosowania obejmują szerokie szerokości folii, długie przebiegi bezobsługowe, drukarki z wymagającą ścieżką podawania, wysokie pokrycie graficzne, środowiska produkcyjne z wielokrotnym przetwarzaniem oraz procesy, w których folia jest poddawana dłuższej lub intensywniejszej ścieżce cieplnej. Większa grubość może zapewnić większy margines mechaniczny, ale nie eliminuje konieczności stosowania odpowiedniego naprężenia, temperatury i powłoki.
Grubsza folia ma również swoje wady. Zwiększa zużycie materiału i masę rolki. Ta sama średnica zewnętrzna rolki może mieć mniejszą długość, jeśli wszystkie pozostałe rolki mają taką samą zmienną. Większa sztywność może nie pasować do każdej ścieżki podawania, systemu nawijania, noża lub podajnika arkuszy. Może również wpływać na sposób zwijania się folii po podgrzaniu lub na szybkość, z jaką osiąga ona temperaturę otoczenia.
Nie podawaj 100 mikronów tylko dlatego, że brzmi to bardziej trwale. Folia DTF jest tymczasowym nośnikiem procesu, a nie ostateczną warstwą strukturalną odzieży. Po transferze PET jest odklejany. Ostateczne wrażenie dotykowe zależy głównie od nadrukowanej farby, białej warstwy, proszku klejącego, pokrycia grafiki, utwardzania, prasowania i materiału. Grubość podłoża może wpływać na proces, ale nie pozostaje w gotowym transferze.
Jak wypadają w porównaniu folie o grubości 75 mikronów i 100 mikronów?
| Czynnik decyzyjny | Około 75 mikronów | Około 100 mikronów |
|---|---|---|
| Ogólne pozycjonowanie | Elastyczny i wydajny punkt wyjścia do zastosowań ogólnych | Sztywniejsza opcja dla przepływów pracy wymagających większego marginesu obsługi |
| Waga rolki | Zwykle niższe przy tej samej szerokości i długości | Zwykle wyższe przy tej samej szerokości i długości |
| Sztywność zginania | Niższy; łatwiej podąża za zwartymi ścieżkami podawania | Wyższy; może lepiej opierać się trzepotaniu i wyboczeniu |
| Obsługa arkuszy | Elastyczny i łatwy do przechowywania | Bardziej solidne odczucie podczas ręcznego ładowania |
| Podawanie w szerokim formacie | Może dobrze działać przy prawidłowym naciągu i nawijaniu | Może zwiększyć stabilność niektórych maszyn i szerokości |
| Efektywność materiałowa | Zużywa mniej PET na metr kwadratowy | Zużywa więcej PET na metr kwadratowy |
| Reakcja na ciepło | Niższa masa termiczna; ustawienia nadal wymagają testowania | Większa masa termiczna, ale nie oznacza to automatycznie większej odporności na ciepło |
| Jakość druku | Może być doskonały z jednolitą powłoką | Może być doskonały z jednolitą powłoką |
| Najlepsza reguła wyboru | Wybierz, kiedy rzeczywiste testy drukarki są stabilne | Wybierz, kiedy testy wykazują wymierne korzyści produkcyjne |
Poniższa tabela opisuje typowe tendencje, ale nie gwarantuje rezultatów. Jakość żywicy PET, orientacja, utwardzanie termiczne, powłoka, obróbka powierzchni, przechowywanie, nawijanie, szerokość i konfiguracja sprzętu mogą wpływać na zachowanie dwóch folii o tej samej nominalnej grubości.
Jak grubość wpływa na podawanie papieru do drukarki?
Grubość folii zmienia sztywność zginania, ale podawanie folii przez drukarkę jest zachowaniem systemowym. Folia oddziałuje na rolki, ciśnienie docisku, podciśnienie, powierzchnię płyty dociskowej, moment obrotowy, ładunek elektrostatyczny, wilgotność, ilość tuszu i ciepło. Niezawodna folia musi pozostać wystarczająco płaska, aby zapewnić odstęp głowicy drukującej, a jednocześnie przesuwać się z przewidywalną prędkością.
Cieńsza folia może dobrze przylegać do wałków i zwartych ścieżek, ale może wykazywać większe pofalowanie, gdy naprężenie wstęgi jest zbyt niskie lub temperatura jest nierównomierna. Grubsza folia może lepiej wypełniać małe szczeliny, ale nadmierna sztywność może utrudniać wykonywanie ciasnych zakrętów lub powodować większe obciążenie słabego silnika odbiorczego. Żadnego z tych wyników nie należy zakładać bez przeprowadzenia testów.
Szerokie rolki zasługują na szczególną uwagę, ponieważ mogą być widoczne niewielkie różnice naprężeń na całej długości wstęgi. Przed nałożeniem proszku należy sprawdzić, czy folia biegnie centralnie, czy krawędzie się unoszą, czy rolka się teleskopuje i czy zadrukowana wstęga pozostaje płaska. Artykuł na ten temat folia DTF w dużych rolkach do produkcji z dużą prędkością zapewnia dodatkowy kontekst dla przemysłowego uzwojenia i stabilności partii.
Czy grubsza folia DTF zapewnia lepszą jakość wydruku?
Nie. Ostrość obrazu, gęstość kolorów, obsługa białego tuszu, wiązanie proszku i uwalnianie zależą przede wszystkim od powierzchni funkcjonalnej i całego procesu drukowania. Grubsza baza PET może poprawić obsługę na danej maszynie, ale nie zrekompensuje słabej chemii powłoki ani nierównomiernego nakładania.
Na przykład, rozprowadzanie się farby jest zazwyczaj problemem związanym z powłoką i ilością farby, a nie z grubością podłoża. Nierównomierne rozwarstwienie białej farby może wynikać z energii powierzchniowej, niejednolitości powłoki, stanu farby, kształtu fali, ustawień przebiegu lub konserwacji. Utrudnione odklejanie może wynikać z zachowania warstwy antyadhezyjnej, utwardzania, prasowania, czasu odklejania, przechowywania lub zanieczyszczenia. Grubość należy badać tylko wtedy, gdy dowody wskazują na odkształcenie, podawanie farby lub stabilność termiczną.
Strona przewodnik po wpływie powłoki DTF na jakość druku Obejmuje ostrość, kolor, biały tusz, wiązanie proszku i uwalnianie. Kupujący oceniający ogólną przydatność mogą również skorzystać z kryteriów Przewodnik po wyborze folii DTF do druku na tekstyliach.
Czy grubość folii zmienia fakturę gotowego transferu?
Nie bezpośrednio, ponieważ nośnik PET jest usuwany po prasowaniu. Grubszy nośnik nie powoduje automatycznie grubszego nadruku na odzieży. Naniesione warstwy tuszu i kleju decydują o masie i elastyczności przenoszonej warstwy.
Wybór folii może nadal pośrednio wpływać na proces. Jeśli bardziej stabilna folia zapewnia precyzyjne nakładanie farby, równomierne pokrycie proszkiem i kontrolowane utwardzanie, uzyskany transfer może być bardziej równomierny. Z drugiej strony, nadmierna ilość białej farby, zbyt dużo proszku, gęsta grafika, nieprawidłowe utwardzanie lub nadmierne dociskanie mogą powodować, że odcisk będzie ciężki, niezależnie od grubości nośnika.
Porównując próbki grubości, należy używać tej samej grafiki, trybu drukarki, zestawu tuszy, gęstości białego tuszu, proszku, profilu utwardzania, ustawień prasy, materiału i czasu odklejania. W przeciwnym razie różnica przypisywana grubości folii może w rzeczywistości wynikać z innej zmiennej procesowej.
Jak grubość oddziałuje z ciepłem?
Grubość bazy PET wpływa na masę termiczną i reakcję mechaniczną, ale stabilność cieplna nie jest definiowana wyłącznie przez grubość. Warunki produkcji PET, orientacja molekularna, utwardzanie termiczne, naprężenia szczątkowe, utwardzanie powłoki i historia przechowywania wpływają na skurcz i zwijanie.
Grubsza folia może wydawać się bardziej stabilna podczas transportu przez piec wibracyjny, ale nadal może się odkształcać, jeśli PET ma słabą stabilność wymiarową lub temperatura jest zbyt wysoka. Cieńsza, wysokiej jakości folia może pozostać płaska w tych samych warunkach. Kupujący powinni poprosić o dane dotyczące kurczliwości cieplnej lub stabilności wymiarowej, jeśli są dostępne, i przeprowadzić kontrolowany test w piecu.
Podczas testu zaznacz zmierzony prostokąt na niezadrukowanej próbce, wystaw ją na działanie standardowej ścieżki utwardzania, przechowuj w temperaturze pokojowej i zmierz ponownie. Obserwuj zmiany długości i szerokości, zawijanie krawędzi, falowanie, blokowanie powierzchni, odbarwienia powłoki i właściwości antyadhezyjne. Powtórz test z zadrukowanymi i sproszkowanymi próbkami, ponieważ mokra farba i proszek mogą zmieniać ekspozycję na ciepło i napięcie wstęgi.
Jaka grubość jest najlepsza dla arkuszy, drukarek stacjonarnych i drukarek rolowych?
Przepływy pracy na arkuszach i na komputerach stacjonarnych
Użytkownicy arkuszy często cenią sobie łatwość ładowania, płaskość i odporność na uszkodzenia narożników. Zarówno klasa 75, jak i 100 mikronów mogą się sprawdzić, w zależności od ścieżki podawania. Sztywniejszy arkusz może być łatwiejszy w obsłudze, ale może nie podążać tak łatwo za wąską ścieżką podawania. Sprawdź zakres obsługiwanych przez drukarkę nośników i przetestuj arkusze pełnowymiarowe, a nie tylko małe próbki.
Małe i średnie drukarki rolkowe
Spójna folia o grubości 75 mikronów jest często dobrym punktem wyjścia. Zapewnia dobrą elastyczność i odpowiednią wagę rolki. Jeśli operatorzy zauważą nawracające falowanie, ryzyko uderzenia głowicy lub niestabilne nawijanie po skorygowaniu ustawień mechanicznych i środowiskowych, warto rozważyć grubszą próbkę.
Linie szerokoformatowe i o dużej przepustowości
Szeroka i szybka produkcja sprawia, że zachowanie wstęgi jest bardziej wrażliwe na nawijanie i naprężenie. Opcja 100 mikronów może zapewnić pożądaną sztywność, ale budowa rolki, jakość rdzenia, wyrównanie krawędzi, kontrola statyczności i tarcie powłoki mogą być równie ważne. Przed zatwierdzeniem zamówienia hurtowego należy uruchomić pełną drukarkę, mieszadło do proszków, suszarkę i system nawijania z docelową prędkością.
Ręczne nakładanie proszku lub prototypowanie krótkoseryjne
Preferencje dotyczące obsługi mogą mieć większe znaczenie niż maksymalna prędkość linii. Folia powinna pozostać płaska, gdy farba jest mokra i nakładany jest proszek. Wybierz grubość, którą operatorzy mogą obsługiwać bez dotykania powlekanego obszaru zadruku, zagnieceń nośnika i naruszania mokrej farby.
Jak kupujący powinni mierzyć grubość powłoki DTF?
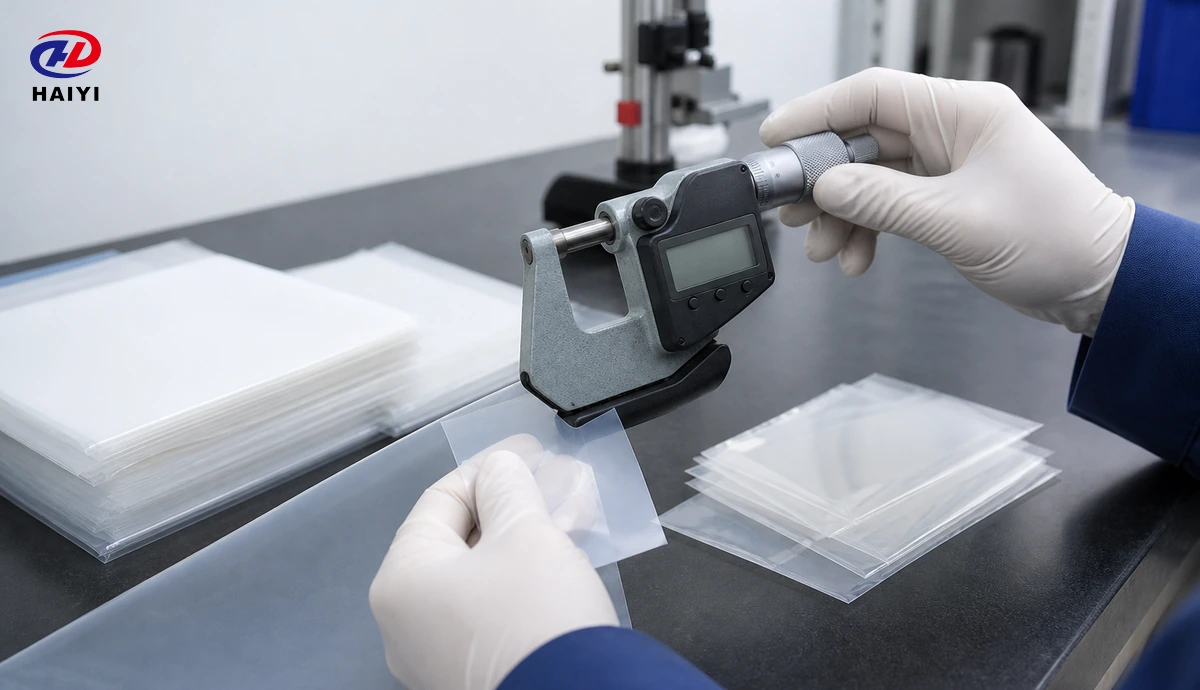
Użyj skalibrowanego grubościomierza lub mikrometru przeznaczonego do cienkich, elastycznych materiałów. Mikrometr o ostrym końcu może ścisnąć lub uszkodzić powłokę, a nadmierna siła pomiarowa może spowodować sztucznie zaniżone odczyty. Odpowiedni przyrząd powinien wywierać kontrolowany nacisk na określoną powierzchnię styku.
- Kondycjonowanie próbki. Przed dokonaniem pomiaru należy odczekać, aż film osiągnie określoną w laboratorium temperaturę i wilgotność.
- Sprawdź instrument. Wyczyść kowadła, sprawdź zero i użyj wzorca odniesienia, jeśli wymaga tego system jakości.
- Próbka na całej szerokości. Zmierz obszary lewy, środkowy i prawy, unikając uszkodzonych krawędzi, chyba że jakość krawędzi jest przedmiotem kontroli.
- Próbka wzdłuż rolki. Podczas zatwierdzania partii produkcyjnej należy sprawdzić początek, środek i koniec.
- Stosuj odczyty wielokrotne. Rejestruj średnią, minimum, maksimum i zakres, a nie tylko jeden wygodny wynik.
- Podaj, co zostało zmierzone. Zidentyfikuj wartość gotowej folii, niepowlekanego PET lub certyfikatu dostawcy.
- Chroń powłokę. Należy używać czystych rękawiczek i unikać przeciągania próbki po powierzchniach pomiarowych.
Dane dotyczące grubości stają się przydatne, gdy są powiązane z regułą akceptacji. Zamówienie zakupu powinno określać wartość nominalną, dopuszczalną tolerancję, plan pobierania próbek, typ instrumentu, metodę kondycjonowania oraz proces utylizacji materiału niezgodnego ze specyfikacją. Przewodnik po procesach fabrycznych, Jak powstaje film DTF, wyjaśnia, w jaki sposób dobór, powlekanie, utwardzanie, cięcie i kontrola jakości PET wpisują się w proces produkcji.
Jaki test produkcyjny powinien porównywać dwie grubości?
Kontrolowana próba A/B jest bardziej wiarygodna niż wrażenia operatora. Używaj rolek lub arkuszy z udokumentowanych partii i utrzymuj wszystkie inne zmienne na stałym poziomie. Test powinien być wystarczająco długi, aby wykryć problemy z podawaniem, temperaturą i nawijaniem, które mogłyby zostać przeoczone w przypadku krótkiej próbki.
| Etap testowy | Co nagrywać | Powód |
|---|---|---|
| Załadunek | Masa rolki, stan krawędzi, dopasowanie rdzenia, początkowa płaskość | Ujawnia różnice w obsłudze i pakowaniu |
| Karmienie | Śledzenie, przekoszenie, zmarszczki, reakcja podciśnienia, prześwit głowicy | Wykazuje zgodność mechaniczną |
| Druk | Rejestracja, rozprowadzenie tuszu, warstwa biała, statyczność, marszczenie | Oddziela zachowanie powierzchni i sieci |
| Pudrowanie | Płaskość, zbieranie pudru, niechciany puder w tle | Sprawdza interakcję powłoki i obsługi |
| Odnalezienie | Kurczenie się, zwijanie, fale, blokowanie, zmiany zapachu | Ocenia stabilność termiczną |
| Pilny | Pozycjonowanie, czas odrywania, siła uwalniania, pozostałości | Potwierdza operację transferu |
| Tekstylia końcowe | Krawędzie, kolor, rozciągliwość, wrażenie dotykowe, efekt prania | Potwierdza wydajność w oczach klienta |
| Ekonomika | Odpady, przestoje, robocizna, metry na rolkę, masa ładunku | Mierzy całkowity koszt produkcji |
Jak grubość wpływa na koszt i wysyłkę?
Grubszy PET zazwyczaj zużywa więcej polimeru na metr kwadratowy. Przy jednakowej szerokości i długości zwiększa to masę folii i może zwiększyć koszty materiału oraz transportu. Przy jednakowej średnicy zewnętrznej rolki, grubsza wstęga może również zmniejszyć dostępną długość, chociaż średnica rdzenia, naprężenie nawijania, powłoka i opakowanie wpływają na ostateczną geometrię rolki.
Cena jednostkowa to tylko część decyzji. Droższa folia może obniżyć koszt całkowity, jeśli zmniejszy uderzenia głowicy, korekty podawania, zagniecenia, odrzucone transfery lub interwencję operatora. Cieńsza folia może być lepszym wyborem pod względem ekonomicznym, jeśli działa płynnie i spełnia wszystkie wymagania dotyczące wydajności. Oblicz użyteczną powierzchnię zadruku, wskaźnik odpadów, czas przestoju, robociznę i akceptowane transfery, zamiast porównywać tylko cenę za rolkę.
Importerzy powinni również sprawdzić, czy podana długość rolki jest mierzona czy obliczana, czy waga netto folii jest kontrolowana oraz czy tolerancja grubości może wpłynąć na rzeczywistą liczbę metrów dostarczonych przy określonej średnicy rolki. Jasne definicje zapobiegają sporom handlowym.
Która specyfikacja jest ważniejsza niż grubość?
Żadna pojedyncza właściwość nie zastąpi grubości, ale spójność powłoki, właściwości antyadhezyjne, stabilność wymiarowa, kontrola statyczna, jakość nawijania i powtarzalność partii często mają bardziej bezpośredni wpływ na codzienną produkcję. Solidna specyfikacja traktuje je jako powiązany system.
- Jednorodność powłoki: wspiera kontrolowane wchłanianie tuszu i czyste krawędzie obrazu.
- Spójność wydania: sprawia, że czas odklejania jest przewidywalny w całym projekcie i na rolce.
- Stabilność wymiarowa: ogranicza kurczenie się, zwijanie i falowanie pod wpływem ciepła podczas drukowania i utwardzania.
- Zachowanie statyczne: wpływa na przyciąganie pyłu, zanieczyszczenie proszkiem i podawanie.
- Tarcie powierzchniowe: wpływa na transport poprzez rolki i urządzenia odbiorcze.
- Nawijanie i cięcie: wpływają na wyrównanie krawędzi, naprężenie, teleskopowanie i śledzenie przechyłów.
- Stabilność przechowywania: chroni właściwości powłoki od momentu wyprodukowania do momentu użytkowania.
W celu konfiguracji procesu wykraczającej poza wybór filmu, skonsultuj się kompletny przewodnik po drukowaniu przelewów DTF. Łączy ładowanie folii, tusz, proszek, utwardzanie, prasowanie i odklejanie w jednym procesie roboczym.
Jak importer powinien określić grubość folii DTF?
Przydatna specyfikacja zakupowa powinna unikać niejasnych sformułowań, takich jak “standardowa gruba folia” lub “premium 100 mikronów”. Powinna ona definiować mierzalne wymagania i powiązywać je z zatwierdzoną próbką.
Uwzględnij następujące elementy:
- Nominalna grubość i tolerancja podstawy PET.
- Całkowity wymiar końcowy oraz informacja, czy powłoki są uwzględnione.
- Szerokość folii, długość rolki, rozmiar rdzenia, kierunek nawijania i maksymalna średnica rolki.
- Konstrukcja jednostronna lub dwustronna matowa.
- Oznaczenie metody odrywania na gorąco, na ciepło, na zimno lub uniwersalnej wraz z warunkami testu.
- Oczekiwania dotyczące kontroli statycznej i tarcia powierzchniowego.
- Metoda badania skurczu cieplnego i stabilności wymiarowej.
- Badania równomierności powłoki i akceptacji wydania.
- Częstotliwość pobierania próbek i śledzenie partii.
- Zatwierdzone warunki dotyczące drukarki, tuszu, proszku, pieca, prasy, tkaniny i grafiki.
Zatwierdzoną próbkę powinni zachować zarówno kupujący, jak i dostawca. Dzięki temu możliwe będzie porównanie przyszłych dostaw pod kątem grubości, wyglądu, nawinięcia, powłoki, uwalniania i jakości druku. Dzięki temu specyfikacja staje się narzędziem kontroli produkcji, a nie opisem marketingowym.
Często zadawane pytania
Czy film DTF o grubości 100 mikronów jest zawsze lepszy od filmu o grubości 75 mikronów?
Nie. Folia o grubości 100 mikronów jest sztywniejsza, ale jakość zależy od konsystencji PET, powłoki, nawijania, kontroli statyczności, stabilności cieplnej i kompatybilności z linią produkcyjną. Wybierz opcję, która lepiej sprawdza się w kontrolowanym badaniu.
Czy drukarka może używać zarówno filmu DTF o grubości 75 mikronów, jak i 100 mikronów?
Wiele drukarek obsługuje oba te parametry, ale naprężenie podawania, podciśnienie, temperatura, nawijanie i prześwit głowicy mogą wymagać regulacji. Przed zmianą materiału produkcyjnego należy sprawdzić specyfikację sprzętu i przetestować cały proces roboczy.
Czy grubsza folia wymaga innej temperatury prasy termotransferowej?
Nie automatycznie. Ustawienia prasy zależą od tuszu, proszku, materiału, powłoki i systemu odklejania. Grubość nośnika może wpływać na obsługę i reakcję termiczną, dlatego należy sprawdzić zalecane przez dostawcę okno, zamiast zmieniać temperaturę wyłącznie na podstawie grubości.
Czy grubość powłoki DTF ma wpływ na łuszczenie się?
Grubość może zmieniać sztywność uchwytu podczas odrywania, ale zachowanie się powłoki podczas odrywania zależy głównie od powłoki antyadhezyjnej, utwardzania, prasowania, temperatury odrywania, czasu odrywania i techniki.
Jaki jest najszybszy sposób porównania dwóch grubości folii?
Przeprowadź kontrolowany test produkcji A/B, używając tej samej grafiki i ustawień procesu, a następnie zarejestruj podawanie, drukowanie, proszkowanie, utwardzanie, kurczenie się, prasowanie, zwalnianie, końcową jakość tkaniny, odpady i przestoje.
Czy kupujący powinni mierzyć każdą rolkę?
Plan pobierania próbek powinien uwzględniać ryzyko, historię dostawców, wielkość partii i umowy dotyczące jakości. Kontrola przychodząca może wykorzystywać próbki reprezentatywne, natomiast dostawcy powinni kontrolować grubość materiału w sposób ciągły lub w określonych odstępach czasu.
Ostateczny werdykt: jaka grubość jest najlepsza dla folii DTF?
Około 75 mikronów to najlepszy punkt wyjścia dla wielu uniwersalnych przepływów pracy DTF, ponieważ oferuje użyteczną równowagę między elastycznością, podawaniem, obsługą, wagą rolki i wydajnością materiału. Warto wybrać około 100 mikronów, gdy rzeczywiste testy pokazują, że dodatkowa sztywność poprawia podawanie w szerokim formacie, stabilność długoterminową, obsługę arkuszy lub odporność na odkształcenia na konkretnej linii produkcyjnej.
Ostateczna decyzja nie powinna opierać się wyłącznie na grubości. Należy określić, czy liczba odnosi się do grubości podłoża PET, czy do grubości gotowego produktu, porównać tolerancję wstęgi i rolki, sprawdzić powłokę i nawijanie, przeprowadzić cały proces druku i obliczyć akceptowalną wydajność, a nie cenę za rolkę. Najlepsza grubość folii DTF to najcieńsza, spójna konstrukcja, która działa niezawodnie, chroni jakość druku i spełnia wymagania mechaniczne i termiczne systemu produkcyjnego.


