DTF Filmi Yapışmıyor mu? 12 Sebep ve Kesin Çözümler

Okuma süresi: 13 dakika
giriiş
DTF transferiniz baskıdan çıktığında doğru görünüyordu. Sonra filmi soyduğunuzda tasarım da onunla birlikte çıktı. Ya da transfer düzgün bir şekilde basılmıştı ama bir yıkamadan sonra kenarları kalktı. Ya da ortada yapıştı ama kenarlarda yapışmadı.
Bu arızaların her birinin belirli bir nedeni ve belirli bir çözümü vardır.
DTF yapışma hataları rastgele değildir. Doğrudan işlem değişkenleriyle ilişkili kalıpları takip ederler: sıcaklık, süre, basınç, toz kürleme durumu, kumaş durumu, film kaplama kalitesi ve soyma zamanlaması. Hangi değişkenin hatalı olduğunu anladığınızda, çözüm basittir.
Bu kılavuz, 12 nedenin tamamını kapsamaktadır. DTF filmi Yapışmama sorunları — en yaygın olanından (yanlış ısı presi ayarları) en az belirgin olanına (sarf malzemesi uyumsuzluğu) kadar — her biri için kesin teşhis testleri ve çözümleri ile ele alınmıştır. UV DTF cam yapışma sorunları ayrı bir işlem olarak incelenmiştir.
Önemli Noktalar
- Isı presleme sıcaklığının yanlış ayarlanması, DTF'nin yapışmamasının en yaygın nedenidir; her yeni üretim partisinden önce gerçek baskı plakası sıcaklığını bir temas termometresiyle doğrulayın.
- Kumaştaki nem, çoğu operatörün fark ettiğinden daha fazla yapışma hatasına neden olur; transferi uygulamadan önce her giysiyi 3 ila 5 saniye önceden ütüleyin.
- Doğru pudra kürleme işlemi görünümünden anlaşılabilir: Tamamen kürlenmiş pudra pürüzsüz, parlak ve portakal kabuğu gibi hafif dokulu görünür; yeterince kürlenmemiş pudra ise mat veya taneli görünür.
- Hem soğukken soyulan film (hala sıcakken) hem de sıcakken soyulan film (soğukken) kısmi yapışmaya ve kenar kalkmasına neden olur.
- Film çıkarıldıktan sonra parşömen kağıdı üzerinden 5 ila 10 saniye süren ikinci baskı, transferlerin 50 yıkamaya mı yoksa 5 yıkamaya mı dayanacağını belirleyen adımdır.
- Tutarsız kaplamaya sahip düşük kaliteli DTF film, ısı presi ayarıyla düzeltilemeyen yapışma sorunlarına yol açar; parti bazında tutarsız sonuçlar, film kalitesinin bir göstergesidir.
- UV DTF'nin cama yapışmaması, standart DTF'den farklı bir teşhis gerektirir; yüzey kirliliği ve B filminin yapışma seviyesi başlıca değişkenlerdir.
DTF Takılma Sorununuzu Nasıl Teşhis Edebilirsiniz?
Sorunun tek tek nedenlerini incelemeden önce, hangi tür arıza yaşadığınızı belirleyin. Arıza modeli, en olası nedeni doğrudan gösterir.
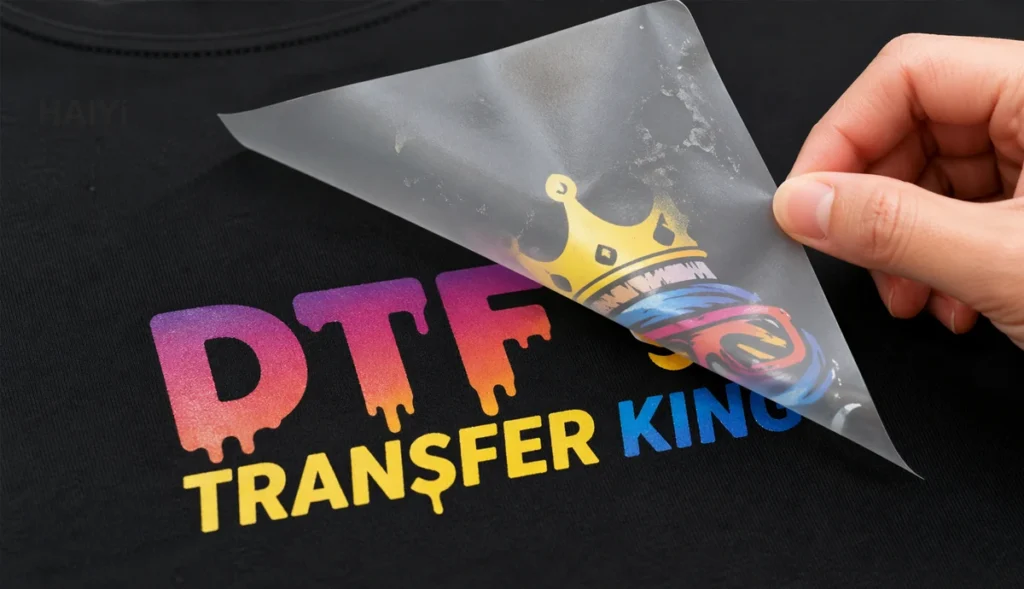
A Modeli: Film çıkarıldığında transfer tamamen soyulur. Transfer, filmle birlikte tek parça halinde çıktı; tişörtte hiç mürekkep kalmadı. Sebep: yetersiz presleme (sıcaklık, süre veya basınç) veya yanlış soyma zamanlaması (sıcak soyma filminin soğuk soyulması veya soğuk soyma filminin sıcak soyulması).
B Modeli: Transfer başlangıçta yapışır ancak yıkandıktan sonra kenarları kalkar. Merkez kısmı tutuyor; kenar kısmı tutmuyor. Sebep: kenarlarda yetersiz basınç, ikinci presleme işleminin atlanması veya kenarların yapışması için çok kısa presleme süresi.
C Modeli: Aktarım hemen başarısız olur — asla kalıcı olmaz. Baskı işleminden sonra aktarılan desen tamamen kaybolmuştur. Sebep: aşırı düşük sıcaklık, kumaş kirlenmesi (nem, kimyasal kaplama, yumuşatıcı kalıntısı) veya uyumsuz kumaş türü.
D Modeli: Düzensiz yapışma — bazı bölgeler yapışıyor, bazı bölgeler yapışmıyor. Tasarımın bazı kısımları sağlam; diğer kısımlar eksik veya kalkmış. Sebep: uygulama sırasında tozun eşit olmayan dağılımı, ısı pres tablasında soğuk noktalar veya film kaplamasının tutarsızlığı.
E modeli: İlk başta iyi yapışır, iki üç yıkamadan sonra soyulur. İlk yapışma doğru görünüyor; yıkama işlemi başarısızlığı hızlandırıyor. Sebep: tozun yeterince kürlenmemesi (görsel testi geçti ancak tam olarak yapışmadı), yetersiz presleme süresi veya ikinci preslemenin atlanması.
F Modeli: Transfer düzgün bir şekilde soyuluyor ancak zayıf bir his veriyor veya kolayca çiziliyor. Görsel sonuç kabul edilebilir; yapışma gücü düşük. Sebep: pres sıcaklığı çok düşük veya süre çok kısa — yapıştırıcı eridi ancak lif dokusuna yeterince nüfuz etmedi.
Sebep 1 — Yanlış DTF Isı Presi Ayarları
DTF'nin yapışmama sorunlarının çoğunun ardındaki sebep budur. Sadece bir şeyi kontrol edecekseniz, bunu kontrol edin.
Sıcak eriyen yapıştırıcı tozu (TPU - Termoplastik Poliüretan), erimesi, kumaş lif dokusuna nüfuz etmesi ve dayanıklı bir bağ oluşturması için belirli bir sıcaklık aralığı gerektirir. Çok soğuk: yapıştırıcı tamamen erimez. Çok sıcak: yapıştırıcı kırılgan hale gelir ve esnekliğini kaybeder.
Belirti: Transfer kağıdı kolayca soyuluyor, kauçuk gibi bir his veriyor veya başlangıçta yapışıyor ancak ilk yıkamada soyuluyor.
Ekran okuma sorunu: Isı preslerinin sıcaklık göstergeleri sıklıkla 10 ila 30 derece arasında hatalı sonuçlar verebilir. 320°F gösteren bir gösterge, pres tablası yüzeyinde yalnızca 290°F sıcaklık sağlayabilir. Bu, açıklanamayan yapışma hatalarının en yaygın nedenlerinden biridir. Operatör, göstergeye göre doğru ayarları uygulasa bile aslında yanlış sıcaklıkta presleme yapıyor olabilir.
Düzeltmek: Her yeni üretim partisinden önce, temaslı termometre, ısı bandı veya kızılötesi termometre kullanarak baskı tablasının gerçek sıcaklığını doğrulayın. Ekrandaki okumaya güvenmeyin. Ekran 320°F gösteriyorsa ve gerçek yüzey sıcaklığı 295°F ise, yüzey hedef sıcaklığa ulaşana kadar ayarı artırın.
Doğru DTF sıcaklığı ve süresi (başlangıç noktaları):
- Pamuk: 157 ila 163°C (315 ila 325°F), 10 ila 12 saniye, orta-yüksek basınç
- Pamuk/polyester karışımı: 152 ila 157°C (305 ila 315°F), 10 ila 12 saniye, orta-yüksek basınç
- Polyester: 280 ila 300°F (138 ila 149°C), 10 ila 12 saniye, orta basınç
- Yüksek performanslı kumaş: 149 ila 157°C (300 ila 315°F), 12 ila 15 saniye, orta-yüksek basınç.
Çok soğuk belirtileri: Transfer etiketi tişörtten kalıntı bırakmadan temiz bir şekilde soyuluyor. Yapıştırıcı, liflere yapışmış gibi değil, kauçuk veya sakızımsı bir kıvamda. Yıkandıktan sonra kenarları kalkıyor.
Aşırı sıcaklık belirtileri: Yıkandıktan sonra tasarımda çatlaklar oluşabilir, kumaş sertleşebilir veya parlak izler bırakabilir. Polyesterde boya akması (kumaştan transfer alanına renk geçişi) görülebilir.
Sebep 2 — Kumaş Nemi ve Yüzey Kirlenmesi
DTF transferinde en çok göz ardı edilen neden nemdir; çünkü dokunulduğunda kuru hissettiren kumaş bile, doğru yapışmayı engelleyecek kadar nem içerebilir.
Giysiye kalan nemi ütülediğinizde, ısı kumaş ile yapıştırıcı arasında buhar oluşturur. Bu buhar tabakası, yapıştırıcının lif dokusuna nüfuz etmesini engeller. Ütüleme sırasında yapışmış gibi görünen transfer, soyma sırasında kalkar veya ilk yıkamada başarısız olur.
Belirti: Aynı partideki giysilerde, aynı ayarlarda tutarsız sonuçlar. Sabah başarılı olan transferler, sıcak ve nemli günlerde öğleden sonra başarısız oluyor. Bir tişörtte başarılı olan transferler, aynı yığındaki bir sonraki tişörtte başarısız oluyor.
Çözüm: Her giysiyi önceden ütüleyin. Boş tişörtü baskı tablasına yerleştirin ve transferi konumlandırmadan önce normal baskı sıcaklığınızda 3 ila 5 saniye boyunca bastırın. Bu işlem, yüzeydeki nemi buharlaştırır ve daha iyi yapışma için lif yapısını hafifçe açar. Bu adım tek başına, tutarsız yapışma hatalarının önemli bir yüzdesini çözer.
Yüzey kirliliğine neden olan diğer faktörler:
Yumuşatıcı kalıntısı, kumaş liflerini özellikle yapışmaya karşı dirençli hale getirmek için kaplar; bu da DTF yapışmasının gerektirdiğinin tam tersidir. Ütüleme işleminden önce yumuşatıcı ile yıkanan giysilerin yapışma özelliği azalacaktır.
Tüy, toz ve gevşek lifler, transfer ile kumaş yüzeyi arasında mikro bariyerler oluşturur. Transferi uygulamadan önce baskı alanına bir tüy toplama rulosu uygulamak bunu ortadan kaldırır.
Kumaş terbiye kimyasalları (nişasta, kırışıklık önleyici spreyler, apre maddeleri) yapışmayı önleyen ayırıcı maddeler görevi görebilir. Ön ütüleme yardımcı olur, ancak yoğun işlem görmüş kumaşların ütülemeden önce yıkanması gerekebilir.
Kirlenmeyi giderme: Baskı öncesi hazırlık yapın, tüy toplama rulosu kullanın ve emin değilseniz, baskıdan önce giysiyi yıkayın. Baskıdan önce yapılacak herhangi bir yıkamada yumuşatıcı kullanmaktan kaçının.
Sebep 3 — Tozun Tam Olarak Kurumaması
Yapıştırıcı tozun kumaşa uygulanmadan önce tamamen kürlenmesi, yani eritilip mürekkep tabakasına bağlanması gerekir. Yeterince kürlenmemiş toz moleküler düzeyde başarısız olur: sürekli bir yapıştırıcı film yerine gevşek parçacıklardan oluşur ve ısı presi ne kadar iyi ayarlanmış olursa olsun kumaş lifleriyle güçlü bir bağ oluşturamaz.
Doğru kürleme yöntemini nasıl belirleyebilirsiniz:
- Tamamen kürlenmiş: pürüzsüz yüzey, hafif parlaklık, portakal kabuğuna benzeyen hafif doku, film büküldüğünde esneklik.
- Yeterince kürlenmemiş: mat yüzey, taneli veya tozlu görünüm, hala tek tek toz tanecikleri görülebilir.
- Aşırı kürlenmiş: cam gibi parlaklık, kırılganlık, film büküldüğünde çatlamalar.
Görsel incelemeden geçen, ancak yeterince kürlenmemiş toz, yıkamada yine de başarısız olabilir. İyi kürlenmiş gibi görünen bir transfer, yalnızca 80% kürleme seviyesine ulaşmış olabilir; bu da ilk yapışma için yeterli, ancak 50 yıkama dayanıklılığı için yetersizdir.
Düzeltmek: Tüm toz, kenarlar ve ince tasarım detayları da dahil olmak üzere film tabakasının tamamında doğru pürüzsüz ve parlak görünümü elde edene kadar kürleme sıcaklığını veya süresini kademeli olarak artırın.
Tedavi hedefleri:
- Sıcaklık: 250 ila 280°F (120 ila 140°C)
- Yöntem: Kürleme fırını en tutarlı sonucu verir; ısı tabancası çok düşük hacimler için kabul edilebilir ancak düzensiz kürlemeye neden olur; entegre kürleme ünitesine sahip toz karıştırıcı üretim standardıdır.
Üretim testi: Kürlenmiş filmi nazikçe bükün. Toz çatlıyor veya pul pul dökülüyorsa, aşırı kürlenmiş ve kırılgan demektir. Parça parça soyuluyorsa, yetersiz kürlenmiştir. Doğru şekilde kürlenmiş toz, çatlamadan filmle birlikte bükülür.
Sebep 4 — Düzensiz veya Yetersiz Pudra Uygulaması
Toz, ıslak mürekkep yüzeyinin her alanını kaplamalıdır; sadece tasarımın merkezini değil. Toz kaplamasının en sık yetersiz kaldığı yerler kenarlar ve ince detaylardır ve soyulma da tam olarak bu alanlarda ilk gerçekleşir.
Belirti: Tasarımın merkezinde tutarlı yapışma; yıkama sonrasında kenarlarda soyulma, çatlama veya mürekkep kaybı. Tasarımın ince detayları (ince çizgiler, küçük yazılar) kaybolur veya soyulurken, dolgu alanları sağlam kalır.
Sık karşılaşılan uygulama hataları:
- Desenin sadece merkezine pudra uygulamak ve kenarlarını atlamak.
- Fazla pudrayı çok sert bir şekilde silkelemek, ince detaylı alanlardaki pudrayı temizlemek
- Pudrayı çok geç uygulamak — eğer mürekkep kurumaya başladıysa, pudra ona yapışmaz.
Düzeltmek: Baskı işleminden hemen sonra tozu uygulayın; mürekkep kurumaya başladığı için bir dakikadan fazla beklemeyin. Tozu tüm kenarlara dağıtmak için filmi eğin ve döndürün. Baskı yapılmamış alanlardaki fazla tozu silkelemek için filmin arkasına hafifçe vurun, ancak ince detaylardan tozu çıkaracak kadar sertçe sallamayın. Kürleme işleminden önce tasarım kenarlarını iyi bir ışık altında inceleyin.
Üretim hacmi için: Toz serpme ünitesi, tozu manuel uygulamaya göre daha eşit ve tutarlı bir şekilde dağıtır. Günde 20 veya daha fazla yaprak baskı yapıldığında, toz serpme ünitesinin sağladığı kalite iyileşmesi, kenar soyulma hatalarının azalmasıyla ölçülebilir.
5. Sebep — Yanlış Soyma Zamanlaması
DTF transferi düzgün soyulmuyor DTF filmlerin yapışmaması ve diğer sorunların ortaya çıkması genellikle aynı hatadan kaynaklanır: film türü için yanlış zamanda soyma işlemi yapmak.
Her DTF filmi, sıcak soyma veya soğuk soyma için tasarlanmıştır ve yanlış yöntemin kullanılması kısmi yapışma sorunlarına, mürekkep kalkmasına ve kenar hasarına neden olur.
Sıcak soyma filmi soğuk soyma: Film çıkarılmadan önce yapıştırıcı katılaşmıştır. Soyma işlemi daha fazla güç gerektirir ve aşırı mekanik gerilim, özellikle ince detaylarda ve kenarlarda, mürekkebi tasarımdan kaldırır.
Soğuk soyma filmi sıcak soyuldu: Yapıştırıcı hala kısmen sıvı haldedir. Yapıştırıcı kurumadan film çıkarıldığında, desen kumaş üzerinde kalmak yerine kısmen filmle birlikte kalır.
Filminizin türünü nasıl belirleyebilirsiniz:
- Film tedarikçiniz, ambalajda veya ürün listesinde sıcak soyma veya soğuk soyma özelliğini belirtmelidir.
- İşaretlenmemişse: küçük bir örnekle test edin. Sıcak soyma filmi, preslendikten hemen sonra soyulduğunda temiz bir şekilde ayrılır; soğuk soyma filmi ise soğuyana kadar soyulmaya direnç gösterir.
Sıcak soyma işlemi için çözüm: Giysiyi baskı makinesinden çıkardıktan sonra, transfer hala sıcakken 10-15 saniye içinde soyun. Beklemeyin; sıcak soyma filmi soğuduktan sonra soyma işlemi zorlaşır ve hasara neden olur.
Soğuk peeling için çözüm: Transferin tamamen oda sıcaklığına soğumasını bekleyin (yaklaşık 60 ila 90 saniye). Düz ve düşük bir açıyla yavaşça soyun. Film direnç gösterirse, daha fazla soğuma süresi tanıyın.
Soyma hızı her iki tür için de önemlidir: Filmi tişört yüzeyine dik olarak çekmek yerine, düz bir açıyla geriye doğru yuvarlayarak yavaş ve istikrarlı bir hızda soyun. Hızlı soyma, film türünden bağımsız olarak kenarlardaki mürekkebi kaldıran mekanik bir gerilim yaratır.
Sebep 6 — İkinci Basmayı Atlamak
İkinci baskı, en sık atlanan adımdır ve uzun vadeli yapışma açısından en etkili adımlardan biridir.
Filmi çıkardıktan sonra yapışkan yüzey açığa çıkar ve hafifçe düzensizdir. Parşömen kağıdı veya teflon levha üzerinden 5 ila 10 saniye daha bastırmak, yapıştırıcıyı kumaş liflerinin dokusuna daha derinlemesine nüfuz ettirir, tasarım kenarlarını kapatır ve yıkamaya karşı dayanıklılığı önemli ölçüde artırır.
Ölçülebilir fark: İkinci baskıdan geçirilen transferler, aynı ilk baskı ayarlarında tek baskıdan geçirilen transferlere göre sürekli olarak daha iyi yıkama dayanıklılığı gösterir. İkinci baskı, 20 yıkamaya kadar dayanabilen baskıları 50 veya daha fazla yıkamaya kadar dayanabilen baskılardan ayıran şeydir.
İkinci baskı parametreleri:
- İlk preslemeyle aynı sıcaklık
- 5 ila 10 saniye
- Orta basınç
- Baskı tablası ile tasarım arasına daima parşömen kağıdı veya teflon levha koyun (baskı tablasının doğrudan teması baskı yüzeyine zarar verir).
Düzeltmek: İkinci presleme işlemini standart iş akışınızda vazgeçilmez bir adım haline getirin. Yüksek hacimli üretim sırasında asla atlanmaması için presleme işleminizin altıncı adımı olarak konumlandırın.
Sebep 7 — Uyumsuz veya Zorlu Kumaş
DTF yapıştırıcısı her kumaşa eşit derecede yapışmaz. DTF çoğu tekstil ürününde işe yarasa da, kumaşın belirli özellikleri doğru yapışmayı engelleyebilir.
Suya dayanıklı ve nemi uzaklaştıran kaplamalar: Performans kumaşları (spor formaları, dış mekan ceketleri, bazı özel işlem görmüş iş kıyafetleri) iplik yüzeylerine uygulanan kimyasal kaplamalara sahiptir; bu kaplamalar DTF yapıştırıcısının elyaf ile yapışmasını engelleyebilir. Kaplama suyu itmek için tasarlanmıştır; aynı zamanda yapıştırıcıyı da iter.
Düzeltmek: Baskı süresini 2 ila 3 saniye artırın ve ikinci bir baskı işlemi ekleyin. Belirli bir kumaş türünde yapışma sürekli olarak başarısız oluyorsa, o giysi türü standart DTF ile uyumlu olmayabilir.
Yoğun dokulu kumaşlar: Havlu kumaş, kadife, kalın örme kumaşlar ve waffle kumaşlar, transfer ile kumaş arasında tam temasın önünü kesen yüzey topografisine sahiptir. Yapıştırıcı yalnızca kabarık lif noktalarına yapışabilir ve boşluklar bırakır.
Düzeltmek: Kumaşın yüzeyinin baskı tablasına daha iyi oturmasını sağlamak için kumaşın altına bir ısı pres yastığı yerleştirin. Basıncı artırın. Çok dokulu yüzeylerde DTF yapışmasının, pürüzsüz, düz kumaşlardaki sonuçlarla asla eşleşmeyeceğini kabul edin; uygulamanın uygun olup olmadığını değerlendirin.
Polyester içerikli sentetik performans kumaşları: Polyester, pamuğa göre daha düşük ütüleme sıcaklığı gerektirir (280 ila 300°F, pamuk için 315 ila 325°F). Polyesteri pamuk ayarlarında ütülemek, boya geçişi riskini beraberinde getirir; polyester boyası transfer alanına yayılır ve geri döndürülemeyen renk kirliliğine neden olur.
Polyester için çözüm: Sıcaklığı 280 ila 300°F'ye düşürün. Üretimden önce bir numune üzerinde test edin.
Naylon: Yaygın DTF kumaşları arasında en düşük sıcaklığı (275 ila 290°F) ve soğuk presleme işlemini gerektirir. Naylon ısıya duyarlıdır ve pamuk presleme sıcaklıklarında deforme olur veya erir.
Sebep 8 — Düşük Kaliteli veya Bozulmuş DTF Film
Bu, en sinir bozucu arızalara yol açan nedendir; çünkü ayarlar sorununa tıpatıp benzese de, ayarları değiştirmek sorunu çözmez.
DTF filminin kalitesi, mürekkep emilimini, toz yapışmasını ve salınım davranışını kontrol eden kaplama katmanı tarafından belirlenir. Kendi kaplama formülünü şirket içinde geliştiren bir üretici, her rulonun her metresinde tutarlı özellikler sağlar. Genel olarak önceden kaplanmış PET alt tabaka satan bir üretici bu tutarlılığı garanti edemez.
Film kalitesinin sorun olduğuna dair işaretler:
- Aynı partide ve aynı ayarlarda sonuçlar tutarsızlık gösteriyor; bazı tişörtler sorunsuz olurken, diğerleri başarısız oluyor.
- Toz, doğru şekilde uygulansa bile baskılı yüzeye eşit şekilde yapışmaz.
- Aynı tedarikçiden gelen rulolar arasında yapışma davranışı önemli ölçüde farklılık gösterir.
- İnce tasarım detayları sürekli olarak başarısız olurken, sağlam dolgular dayanır.
- Filmin soyulma sırasında düzensiz bir şekilde ayrıldığı görülüyor; bazı bölgeler temiz kalırken, diğerleri yırtılıyor.
Film kaplamasının bozulmasına ne sebep olur:
- Tescilli bir formülasyonu olmayan, genel amaçlı önceden kaplanmış PET malzeme; parti varyasyonu doğaldır.
- Uygunsuz depolama (nem, ısı, doğrudan güneş ışığı) kaplamanın bozulmasına neden olur.
- Son kullanma tarihi geçmiş film, önerilen raf ömrünü aşmıştır.
Düzeltmek: DTF filmi, kendi kaplama sürecini kontrol eden bir üreticiden temin edilmektedir. Haiyi'nin üretim rulolarında olduğu gibi, çift mat antistatik film, 100 metrelik rulo uzunluğu boyunca tutarlı mürekkep emilimi ve toz yapışmasını sağlayan, şirket içinde geliştirilmiş bir kaplamaya sahiptir. Antistatik yüzey kaplaması, özellikle baskı yapılmayan alanlarda toz yapışmasını önleyerek, tozla ilgili en yaygın yapışma sorunlarından birini ortadan kaldırır.
Ayarlar değiştirilerek elde edilen sonuçlar parti bazında tutarsızlık gösteriyorsa, farklı bir üreticiden veya partiden bir yedek rulo ile test edin.
9. Sebep — Dengesiz Baskı Plakası Basıncı veya Soğuk Noktalar
Isı preslerinde soğuk noktalar (baskı yüzeyinin ekran okumasından daha soğuk olduğu alanlar) kısmi yapışmaya neden olur. Tasarımın doğru ısıtılmış alanlara denk gelen kısımları yapışır; soğuk noktalara denk gelen kısımlar yapışmaz.
Benzer şekilde, baskı tablası boyunca eşit olmayan basınç, basıncın en yüksek olduğu yerlerde güçlü yapışmaya, en düşük olduğu yerlerde ise (genellikle baskı makinesinin köşeleri ve kenarları) zayıf yapışmaya neden olur.
Soğuk noktaları nasıl test edersiniz: Normal presleme sıcaklığınızda, ısıya duyarlı bir kağıdı veya sıcaklık gösteren bir bandı pres tablasının tamamına bastırın. Soğuk noktalar daha açık renkli alanlar olarak görünür. Çoğu ticari ısı presinde bir miktar sıcaklık değişimi vardır; 10 ila 15°F'lik değişim yaygındır; 30°F'lik değişim ise sorun teşkil eder.
Basınç eşitliğini nasıl test edersiniz: Kağıt testi — baskı tablasının her köşesine birer kağıt yerleştirin ve baskı makinesi kapalıyken kağıdı çekmeye çalışın. Dört köşede de tutarlı bir direnç olması, eşit basınç olduğunu gösterir. Herhangi bir köşeden kolayca çekilebilmesi ise o bölgede düşük basınç olduğunu gösterir.
Düzeltmek: Hedef sıcaklıktan 15°F'den fazla sapma gösteren soğuk noktalar varsa, baskı termostatını yeniden kalibre edin. Giysinin altına silikon bir baskı pedi kullanın; bu, basıncı daha eşit dağıtır ve baskı tablasındaki sıcak ve soğuk noktaların etkisini azaltır. Darbe veya yoğun kullanımdan dolayı kalıcı deformasyonlar oluşmuş aşınmış baskı tablalarını değiştirin.
Sebep 10 — Son kullanma tarihi geçmiş veya nemden zarar görmüş yapıştırıcı tozu
Yapıştırıcı toz, havadan nemi emer. Nemli ortamlardaki kapalı kaplar bile zamanla nem biriktirir. Nemden etkilenen toz topaklanır, kürleşme sırasında düzensiz bir şekilde erir ve kürleşmiş gibi görünen ancak yapışma gücü önemli ölçüde azalmış bir yapıştırıcı tabakası oluşturur.
Tozun bozulduğuna dair belirtiler:
- Döküldüğünde toz topaklanıyor, serbestçe akmıyor.
- Pişmiş yüzey düzensiz bir dokuya sahiptir; bazı bölgeler pürüzsüz, diğerleri pürüzlü veya taneciklidir.
- Kürlenme süresi uzar — tozun tamamen erimesi normalden daha uzun sürer.
- Üretim süreçlerinin tamamında rastgele yapışma hataları.
Düzeltmek: Yapıştırıcı tozunu, silika jel nem alma paketleri içeren, hava geçirmez, kapalı kaplarda saklayın. Isı presinden uzakta, serin ve kuru bir yerde muhafaza edin (pres alanı nem emilimini hızlandıran ısı yayar). Tozda gözle görülür topaklanma varsa veya kürleşmesi normalden 50% daha uzun sürerse, değiştirin; yeni tozun maliyeti, parti hatasının maliyetinden çok daha düşüktür.
Raf ömrü: Çoğu DTF yapıştırıcı tozunun, uygun saklama koşullarında 12 ila 24 ay arasında önerilen raf ömrü vardır. Nemli ortamlarda saklanan toz, önemli ölçüde daha hızlı bozulabilir.
Sebep 11 — Sarf Malzemesi Uyumsuzluğu
DTF bir sistemdir: mürekkep, film kaplama, yapıştırıcı toz ve ısı presi ayarlarının tümü birlikte çalışmalıdır. Sistemin herhangi bir bileşenini yeniden doğrulamadan değiştirmek, değişiklikle ilgisiz görünen yapışma hatalarına yol açabilir.
Mürekkep-film uyumsuzluğu: DTF mürekkep kimyası, film kaplamasının mürekkep emme tasarımıyla uyumlu olmalıdır. Kaplama, belirli mürekkep viskoziteleri ve pigment parçacık boyutları için formüle edilmiştir. Filminize uygun olmayan mürekkep kullanmak, mürekkebin emilmek yerine kaplama yüzeyinde kalmasına neden olabilir; bu da doğru görünen ancak zayıf yapışma özelliğine sahip transferler üretir.
Toz-sıcaklık uyumsuzluğu: Sıcak eriyen tozların erime sıcaklığı aralıkları, formülasyona bağlı olarak değişir. 260°F kürleme sıcaklığı için tasarlanmış bir toz, 280°F'de preslendiğinde aşırı kürleşir; 240°F'de preslendiğinde ise yetersiz kürleşir. Tozu her zaman kurulumunuzun güvenilir bir şekilde ulaşabileceği kürleme sıcaklığına uygun olarak seçin.
Film-toz uyumsuzluğu: Bazı film kaplamaları için özel toz önerileri bulunmaktadır. Yüksek sıcaklıkta kürleme için formüle edilmiş bir tozun, standart sıcaklık uygulamaları için kaplanmış bir filmle birlikte kullanılması, malzemelerin tek başına neden olmayacağı yapışma sorunlarına yol açar.
Düzeltmek: Herhangi bir sarf malzemesini (mürekkep markası, film tedarikçisi veya toz partisi) değiştirdiğinizde, üretime başlamadan önce eksiksiz bir doğrulama testi yapın: baskı, toz, kürleme, presleme, yıkama. Kullandığınız her sarf malzemesi kombinasyonu için doğru sonuçlar veren ayarları belgeleyin.
Sebep 12 — UV DTF'nin Cam veya Sert Yüzeylere Yapışmaması
UV DTF film, standart DTF filmden tamamen farklı bir üründür; tasarımları sert, katı yüzeylere aktarmak için UV ile kürlenebilen mürekkep ve iki filmli (A/B) bir sistem kullanır. UV DTF'nin yapışmaması durumunda izlenecek sorun giderme yöntemi, standart kumaş DTF'den farklıdır.
UV DTF yapışmasının çalışma prensibi: A filmi, UV ile kürlenmiş tasarımı sert yüzeye taşır. B filminin basınca duyarlı yapıştırıcısı, el basıncı veya bir spatula yardımıyla yüzeye yapışır; ısı presleme gerekmez. Yapışma tamamen şunlara bağlıdır: yüzey temizliği, yüzey pürüzsüzlüğü, B filminin yapışma seviyesi ve A filminin doğru soyulma zamanlaması.
UV DTF'nin cama yapışmamasının en yaygın nedenleri:
Yüzey kirliliği başlıca nedendir. Parmak izi, toz, temizlik ürünü kalıntısı veya nemle kirlenmiş cam güvenilir bir şekilde yapışmaz. Yerleştirme alanındaki tek bir parmak izi bile bölgesel yapışma hatasına neden olmak için yeterlidir.
Çözüm: Uygulamadan hemen önce cam yüzeyleri izopropil alkolle temizleyin. Tamamen kurumasını bekleyin. Temizledikten sonra camı yalnızca kenarlarından tutun.
B filminin yapışkanlık seviyesi uyumsuzluğu: Standart yapışkanlık B filmi, bazı cam yüzeylere veya dokulu camlara yeterince yapışmayabilir. Yüksek yapışkanlık B filmi daha güçlü yapışma sağlar ancak hassas kaplamalara zarar verebilir.
Çözüm: Öncelikle standart yapışkanlık özelliğine sahip B tipi filmi test edin. Temiz cam üzerinde yapışma başarısız olursa, yüksek yapışkanlık özelliğine sahip B tipi filme geçin.
Filmin çok hızlı veya yanlış açıyla soyulması: A/B soyma adımı, düz bir açıyla yavaş ve eşit bir soyma gerektirir. Hızlı soyma, B film yapıştırıcısından mürekkebi çeken mekanik bir gerilime neden olur ve cam üzerindeki tasarımda boşluklar bırakır.
Çözüm: Filmi cam yüzeyinden 15 ila 30 derecelik bir açıyla yavaşça soyun. Soğuk soyma UV DTF filmi kullanıyorsanız, soymadan önce transferin soğuduğundan emin olun.
Yüzey uyumsuzluğu: UV DTF silikon yüzeylere, yüksek dokulu cama, balmumu kaplı yüzeylere veya hidrofobik kaplamalarla işlem görmüş yüzeylere güvenilir bir şekilde yapışmaz. Üretimden önce ilgili yüzeyde test edin.
Çözüm: Zorlu yüzeyler için öncelikle yüksek yapışkanlık özelliğine sahip B tipi filmi test edin. Yapışma hala başarısız olursa, yüzey UV DTF ile uyumlu olmayabilir; alternatif dekorasyon yöntemlerini değerlendirin.
DTF Isı Presi Ayarları (Kumaş Türüne Göre): Hızlı Referans
Plaka sıcaklığını her zaman temaslı bir termometre ile doğrulayın. Basınç göstergeleri genellikle 10 ila 30 derece arasında hatalı olabilir. Bunlar başlangıç noktalarıdır; doğrulanmış sıcaklık okumalarına ve yıkama testi sonuçlarına göre ayarlama yapın.
| Kumaş | Sıcaklık | Zaman | Basınç | Soyma Tipi |
|---|---|---|---|---|
| 100% Pamuk | 315–325°F (157–163°C) | 10–12 saniye | Orta-Yüksek | Sıcak veya Soğuk |
| Pamuk/Polyester 50/50 | 305–315°F (152–157°C) | 10–12 saniye | Orta-Yüksek | Sıcak veya Soğuk |
| 100% Polyester | 280–300°F (138–149°C) | 10–12 saniye | Orta | Sıcak Soyma |
| Performans/Nem Emici | 300–315°F (149–157°C) | 12–15 saniye | Orta-Yüksek | Soğuk Soyma |
| Naylon | 275–290°F (135–143°C) | 10 saniye | Orta | Soğuk Soyma |
| Polar/Kalın Kapüşonlu Sweatshirt | 310–320°F (154–160°C) | 15–18 saniye | Firma | Sıcak veya Soğuk |
| Kot | 315–325°F (157–163°C) | 12–15 saniye | Firma | Sıcak veya Soğuk |
| Kanvas/Alışveriş Çantası | 310–320°F (154–160°C) | 12–15 saniye | Orta-Yüksek | Sıcak veya Soğuk |
İkinci baskı: Her zaman aynı sıcaklıkta, parşömen kağıdı veya teflon levha üzerinden 5 ila 10 saniye süreyle uygulayın.
DTF Transferi Düzgün Soyulmuyor: Ayrı Çözümler
“"Yapışmama" ve "düzgün soyulmama" birbiriyle ilişkili ancak farklı sorunlardır. İşte soyulma sorunlarına yönelik özel çözümler.
Soyma işlemi sırasında film yırtılıyor (mürekkep tişörtte kalıyor, film yırtılıyor): Çok hızlı veya çok dik bir açıyla soyun. Çözüm: Filmi giysiye dik olarak kaldırmak yerine, yavaşça ve düz bir 15-20 derecelik açıyla geriye doğru yuvarlayarak soyun.
Film soyuluyor ama mürekkebi de beraberinde götürüyor (tasarım filmle birlikte kalkıyor): Ya transfer yeterince preslenmedi (düşük sıcaklık, düşük süre veya düşük basınç), ya da film, soyma türüne göre yanlış zamanda soyuldu. Çözüm: Isı presi ayarlarını bir termometre ile doğrulayın, soyma türünü onaylayın ve soyma işleminden sonra ikinci preslemeyi uygulayın.
Soğuk soyma işleminden sonra film tasarıma yapışır (film mürekkepten ayrılmaz): Filmi soymadan önce yeterince soğutmamış. Çözüm: En az 60 ila 90 saniye soğuma süresi tanıyın, giysinin tasarım alanının tamamının oda sıcaklığında olduğundan emin olun, ardından yavaşça soyun.
Sıcak soyma işlemi sırasında ince detaylar yırtılır veya kalkar: Sıcak soyma işlemi doğru yapılmış ancak ince detay alanlarında yeterli yapıştırıcı kaplaması yok. Çözüm: Kürleme işleminden önce tasarım kenarlarında ve ince detaylarda toz kaplamasını doğrulayın veya yüksek ince detay içeriğine sahip tasarımlar için soğuk soyma işlemine geçin.
Üretim Öncesi Test Protokolü
Her yeni üretim partisinden önce bu protokolü uygulamak, yapışma hatalarının büyük çoğunluğunun oluşmasını önler.
Adım 1 — Baskı sıcaklığını doğrulayın Merkezdeki ve dört köşedeki baskı tablası yüzeyinin gerçek sıcaklığını doğrulamak için temaslı termometre veya ısı bandı kullanın. Sıcaklık değişiminin 15°F'den fazla olması durumunda işleme devam etmeden önce dikkatli olunmalıdır.
Adım 2 — Baskı öncesi test giysisi Boş tişörtü baskı tablasına yerleştirin ve 3 ila 5 saniye boyunca bastırın. Bu işlem nemi giderir ve kumaş yüzeyindeki olası sorunları ortaya çıkarır.
Adım 3 — Test kağıdını yazdırın ve kürleyin. Yeni film üzerine küçük bir test tasarımı yazdırın. Tozu hemen uygulayın. Pürüzsüz ve parlak bir yüzey elde edene kadar kürleyin. Baskıdan önce kürleme kalitesini görünümünden doğrulayın.
Adım 4 — İlk baskı testi Mevcut ayarlarınızda test transferi uygulayın. Film türüne göre soyun.
Adım 5 — İkinci basış Yağlı kağıdı yerleştirin ve 5 ila 10 saniye boyunca ikinci kez bastırın.
Adım 6 — Kalite kontrolü Tasarımın kenarını tırnağınızla hafifçe çizin; mürekkep kalkmamalı. Tişörtü esnetin; tasarım çatlamadan hareket etmeli.
Adım 7 — Yıkama testi (yeni kumaşlar veya sarf malzemeleri için) Test tişörtünü ters çevirerek soğuk suda yıkayın. Kuruduktan sonra kontrol edin. Test başarılı olursa üretime devam edin. Test başarısız olursa, daha fazla tişört üretmeden önce nedenini belirleyin.
Her test sonucunu belgeleyin: kumaş türü, baskı ayarları, film partisi, toz partisi ve sonuç. Bu, tutarlı üretim için bir referans oluşturur ve gelecekteki sorunların daha hızlı teşhis edilmesini sağlar.
SSS
DTF transferi neden tişörtüme yapışmıyor? En yaygın nedenler arasında yanlış ısı pres sıcaklığı (her zaman temaslı termometre ile doğrulayın - ekran okumaları genellikle yanlıştır), kumaş nemi (her tişörtü 3 ila 5 saniye önceden presleyin) veya film çıkarıldıktan sonra ikinci presin atlanması yer alır. Nedenleri olasılık sırasına göre inceleyin: önce sıcaklık, sonra kumaş hazırlığı, üçüncü olarak tozun kürlenmesi.
Doğru sıcaklıkta bile DTF'im neden yapışmıyor? Sıcaklık doğrulanmış ve doğruysa, bir sonraki olası nedenler şunlardır: kumaş nemi veya kirlenmesi (baskı öncesi ve tüy toplama rulosu), yeterince kürleşmemiş yapıştırıcı tozu (pürüzsüz ve parlak kürleşme görünümünü kontrol edin), yetersiz baskı basıncı veya tutarsız kaplamaya sahip düşük kaliteli film. Aynı ayarlarda aynı giysilerde tutarsız arızalar görülüyorsa, muhtemel neden film kaplama kalitesidir.
Isı transfer baskı neden tişörtüme yapışmıyor? DTF için özel olarak: pres sıcaklığını bir termometre ile doğrulayın, giysiyi önceden presleyin, preslemeden önce tozun tamamen kürleştiğini doğrulayın, soyma zamanlamasının film türüyle (sıcak veya soğuk soyma) eşleştiğini kontrol edin ve ikinci preslemeyi gerçekleştirin. Diğer ısı transfer yöntemleri için: aynı sıcaklık ve basınç değişkenleri geçerlidir, ancak toz kürleme ve soyma türü DTF'ye özgü adımlardır.
Doğru DTF ısı presi ayarları nelerdir? Başlangıç ayarları: Pamuklu kumaşlar için 10-12 saniye boyunca orta-yüksek basınçta 156-163°C. Polyester kumaşlar için 10-12 saniye boyunca orta basınçta 127-159°C. Performans kumaşları için 12-15 saniye boyunca 159-156°C. Baskı tablasının gerçek sıcaklığını her zaman doğrulayın; baskı ekranları genellikle 10-30 derece yanlış gösterir.
DTF transferim neden düzgün şekilde soyulmuyor? Filmin düzgün soyulmaması genellikle soyma zamanlamasının veya soyma tekniğinin yanlış olduğu anlamına gelir. Sıcak soyma filmi, sıcakken hemen soyulmalıdır. Soğuk soyma filmi ise soyulmadan önce tamamen soğumalıdır. Her ikisi de kumaşa dik olarak çekmek yerine yavaş ve düz açılı bir soyma gerektirir. Soyma sırasında mürekkep filmle birlikte kalkarsa, transfer yeterince preslenmemiştir.
Yıkandıktan sonra DTF'im neden soyuluyor? Yıkama sonrası soyulma, yapıştırıcının kumaş yüzeyine yapıştığını ancak lif dokusuna yeterince derinlemesine nüfuz etmediğini gösterir. Nedenleri: sıcaklığın çok düşük olması, presleme süresinin çok kısa olması, yetersiz basınç veya ikinci preslemenin atlanması. Sıcaklığı temaslı termometre ile doğrulayın, presleme süresine 2 saniye ekleyin, orta-yüksek basınç uygulayın ve film çıkarıldıktan sonra her zaman ikinci preslemeyi yapın.
UV DTF'im neden cama yapışmıyor? UV DTF'nin cam üzerindeki yapışma başarısızlığı neredeyse her zaman yüzey kirliliğinden kaynaklanır. Uygulamadan hemen önce camı izopropil alkolle temizleyin ve sonrasında sadece kenarlarından tutun. Cam temiz olmasına rağmen yapışma hala başarısız olursa, daha yüksek yapışma özelliğine sahip bir B filmine geçin. Hidrofobik kaplamalı veya silikon yüzeyli bazı cam türleri UV DTF ile uyumlu değildir.
Kalitesiz DTF film yapışma sorunlarına neden olabilir mi? Evet. Tutarsız kaplamaya sahip DTF film, ısı presi ayarlamalarıyla çözülemeyen yapışma sorunlarına neden olur. Belirtiler: aynı partide aynı ayarlarda tutarsız sonuçlar, tek bir tabaka içinde toz yapışmasında farklılıklar ve sistematik olmaktan ziyade rastgele görünen arızalar. Kaplama tutarsızlığını bir değişken olarak ortadan kaldırmak için, Haiyi'nin çift mat antistatik üretim filmi gibi, kaplama formülünü kendi bünyesinde kontrol eden bir üreticiden film temin edin.
Pamuk için DTF sıcaklığı ve süresi nedir? 100% pamuk için: 157 ila 163°C (315 ila 325°F), 10 ila 12 saniye, orta-yüksek basınç. Üretime başlamadan önce her zaman gerçek pres sıcaklığınızı bir temas termometresiyle doğrulayın. Birçok ısı presi ekranı, gerçek baskı yüzeyi sıcaklığından 10 ila 30°F daha yüksek değer gösterir.
DTF aktarımında yaşanan sorun nasıl çözülebilir? Sıklık sırasına göre: (1) gerçek pres sıcaklığını bir termometre ile doğrulayın, (2) nemi gidermek için giysiyi 3 ila 5 saniye önceden presleyin, (3) tozun kürleşmesini kontrol edin - pürüzsüz ve parlak görünmelidir, (4) soyma zamanlamasının film türüyle eşleştiğini doğrulayın, (5) film çıkarıldıktan sonra ikinci preslemeyi gerçekleştirin, (6) kumaş kirlenmesi veya kaplama olup olmadığını kontrol edin, (7) arızalar tutarsızsa film kalitesini değerlendirin.
Çözüm
DTF yapışma hataları belirli kalıpları takip eder. Her kalıp belirli bir değişkene işaret eder. Her değişkenin de belirli bir çözümü vardır.
En sık karşılaşılan arıza nedenleri; yanlış sıcaklık, kumaş nemi, yetersiz kürlenmiş toz, yanlış soyma zamanlaması; tüm DTF yapışmama sorunlarının yaklaşık 1'ini oluşturmaktadır. Geri kalanlar daha az yaygın ancak aynı derecede sistematiktir: film kalitesi, baskı tablasındaki soğuk noktalar, nemden zarar görmüş toz, sarf malzemesi uyumsuzluğu.
Sorun gidermenin en hızlı yolu:
- Basıncın gerçek sıcaklığını temaslı bir termometre ile doğrulayın, ekrandaki sıcaklığı değil.
- Transfer işlemini uygulamadan önce her giysiyi önceden ütüleyin.
- Pudranın kuruduktan sonraki görünümünü kontrol edin — pürüzsüz ve hafif parlak olmalı, mat veya taneli olmamalıdır.
- Soyma süresinin filminizin soyma türüyle eşleştiğinden emin olun.
- İkinci basışı asla atlamayın.
- Doğru ayarlarda bile başarısızlıklar tutarsız ise film kalitesini değerlendirin.
DTF, işlem değişkenleri kontrol edildiğinde tutarlı bir şekilde çalışır. Sıcaklık doğrulaması, giysinin ön preslenmesi, doğru toz kürleme ve ikinci presleme, yapışma hatalarının çoğunu oluşmadan önce önleyen dört alışkanlıktır.
Proses disiplininin düzeltemediği tek değişken film kaplama kalitesidir. Aynı ayarlarda ve aynı giysilerde yapışma sonuçları tutarsız olduğunda, değişken film kalitesidir. Üreticiden DTF film Genel geçer alt tabaka satmak yerine kendi kaplama formülünü geliştiren ve kontrol eden bir firma, sorun giderme sürecinizde kaplama tutarsızlığını tamamen ortadan kaldırır.
Haiyi DTF film üretiyor. Özel şirket içi kaplama teknolojisiyle — 13 inç ve 24 inç genişlikte çift mat antistatik rulolar, A3/A4 sayfalar ve uyumlu DTF mürekkep sistemleri. Her üretim partisinde tutarlı kaplama formülü, DTF yapışma sorun gidermede film kalitesini bir değişken olmaktan çıkarır. Fabrika doğrudan toptan fiyatlandırma ve düşük minimum sipariş miktarı mevcuttur.