DTF-Film klebt nicht? 12 Ursachen und die passenden Lösungen

Lesezeit: 13 Minuten
Einführung
Ihr DTF-Transfer sah direkt nach dem Pressvorgang gut aus. Dann haben Sie die Folie abgezogen, und das Motiv löste sich mit ab. Oder der Transfer ließ sich zwar gut andrücken, löste sich aber nach dem ersten Waschen an den Rändern. Oder er klebte in der Mitte, aber nicht am Rand.
Jeder dieser Fehler hat eine spezifische Ursache – und eine spezifische Lösung.
Haftungsfehler beim DTF-Verfahren treten nicht zufällig auf. Sie folgen Mustern, die sich direkt auf Prozessvariablen zurückführen lassen: Temperatur, Zeit, Druck, Aushärtungsgrad des Pulvers, Zustand des Gewebes, Qualität der Filmbeschichtung und Zeitpunkt des Abziehens. Sobald die fehlerhafte Variable identifiziert ist, lässt sich das Problem leicht beheben.
Dieser Leitfaden behandelt alle 12 Ursachen von DTF-Film Haftungsprobleme – von den häufigsten Ursachen (falsche Einstellungen der Heizpresse) bis hin zu den weniger offensichtlichen (Inkompatibilität der Verbrauchsmaterialien) – werden mit genauen Diagnosetests und Lösungen für jedes Problem behandelt. Haftungsprobleme auf UV-DTF-Glas werden separat als eigenständiger Prozess behandelt.
Wichtigste Erkenntnisse
- Eine falsche Temperatur in der Heizpresse ist die häufigste Ursache dafür, dass DTF nicht haftet – überprüfen Sie daher vor jeder neuen Produktionscharge die tatsächliche Plattentemperatur mit einem Kontaktthermometer.
- Textilfeuchtigkeit verursacht mehr Haftungsprobleme, als den meisten Anwendern bewusst ist – pressen Sie jedes Kleidungsstück 3 bis 5 Sekunden lang vor, bevor Sie den Transfer aufbringen.
- Die korrekte Aushärtung des Pulvers ist am Aussehen erkennbar: Vollständig ausgehärtetes Pulver sieht glatt, glänzend und leicht strukturiert wie eine Orangenschale aus; unzureichend ausgehärtetes Pulver sieht matt oder körnig aus.
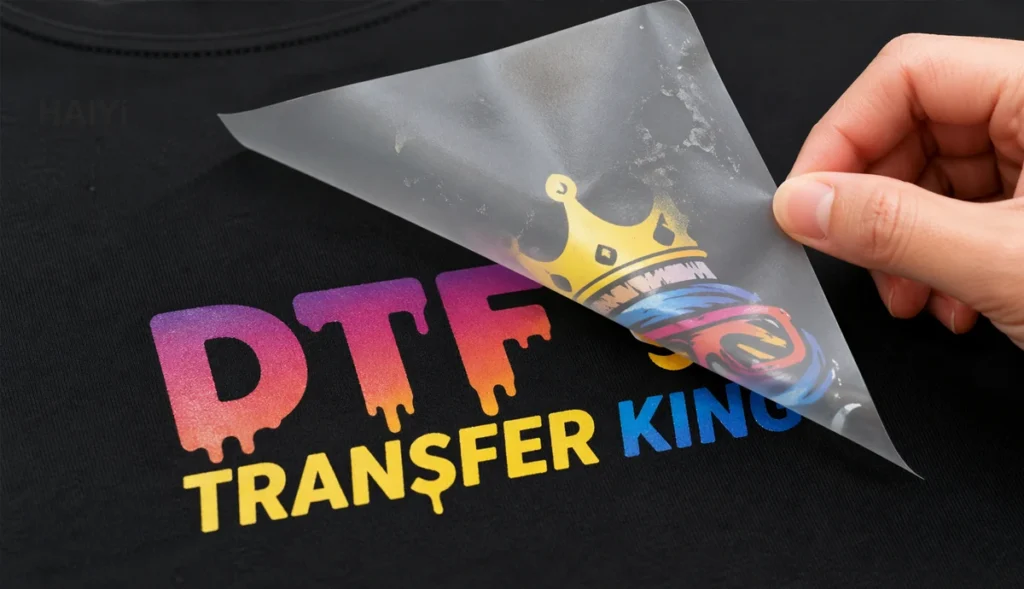
- Wird eine Kaltabziehfolie im noch warmen Zustand abgezogen, und wird eine Heißabziehfolie im kalten Zustand abgezogen, kommt es in beiden Fällen zu unvollständiger Haftung und Ablösung der Ränder.
- Der zweite Pressvorgang – 5 bis 10 Sekunden durch Pergamentpapier nach dem Entfernen der Folie – ist der Schritt, der darüber entscheidet, ob die Transfers 50 oder 50 Wäschen überstehen.
- Minderwertige DTF-Folie mit ungleichmäßiger Beschichtung führt zu Haftungsproblemen, die sich durch keine Anpassung der Heizpresse beheben lassen – chargenbedingte Schwankungen sind ein Indiz für die Folienqualität.
- Wenn UV-DTF nicht an Glas haftet, ist eine andere Diagnose erforderlich als bei Standard-DTF – Oberflächenverunreinigungen und der Haftgrad des B-Films sind die wichtigsten Einflussfaktoren.
So diagnostizieren Sie Ihr DTF-Haftproblem
Bevor Sie die einzelnen Ursachen untersuchen, identifizieren Sie die Art des Fehlers, der bei Ihnen auftritt. Das Fehlermuster weist direkt auf die wahrscheinlichste Ursache hin.
Muster A: Die Transferfolie löst sich beim Entfernen der Folie vollständig ab. Der Transfer löste sich zusammen mit der Folie als Einheit – es blieben keine Farbreste auf dem Shirt zurück. Ursache: zu geringe Pressung (Temperatur, Zeit oder Druck) oder falscher Abziehzeitpunkt (heiße Abziehfolie wurde kalt abgezogen oder kalte Abziehfolie wurde heiß abgezogen).
Muster B: Das Transfermuster haftet zunächst gut, löst sich aber nach dem Waschen an den Rändern ab. Die Mitte hält, der Rand versagt. Ursache: Unzureichender Druck an den Rändern, Auslassen des zweiten Pressvorgangs oder zu kurze Presszeit für eine ausreichende Verbindung des Randes.
Muster C: Die Übertragung schlägt sofort fehl – sie hält nie. Das übertragene Design ist nach dem Pressen vollständig verschwunden. Ursache: starke Untertemperatur, Verschmutzung des Gewebes (Feuchtigkeit, chemische Beschichtung, Weichspülerreste) oder ungeeignetes Gewebe.
Muster D: Ungleichmäßige Haftung – manche Bereiche haften, manche nicht Teile des Designs halten, andere Bereiche sind unvollständig oder lösen sich ab. Ursache: ungleichmäßige Pulverbeschichtung, kalte Stellen auf der Heizplatte der Heizpresse oder Unregelmäßigkeiten in der Filmbeschichtung.
Muster E: Haftet anfangs gut, löst sich nach zwei bis drei Wäschen ab. Die anfängliche Haftung scheint in Ordnung zu sein; Waschen beschleunigt das Versagen. Ursache: Das Pulver ist nicht vollständig ausgehärtet (visueller Test bestanden, aber nicht vollständig verklebt), die Presszeit war zu kurz oder der zweite Pressvorgang wurde ausgelassen.
Muster F: Die Transferfolie lässt sich zwar gut abziehen, fühlt sich aber schwach an oder lässt sich leicht abkratzen. Das visuelle Ergebnis ist akzeptabel; die Haftfestigkeit ist gering. Ursache: Die Presstemperatur war zu niedrig oder die Presszeit zu kurz – der Klebstoff schmolz zwar, drang aber nicht ausreichend in das Fasergewebe ein.
Ursache 1 – Falsche DTF-Heißpresseneinstellungen
Dies ist die Ursache für die meisten Probleme mit DTF-Fixierungen. Wenn Sie nur eine Sache überprüfen, dann diese.
Das Schmelzklebstoffpulver (TPU – thermoplastisches Polyurethan) benötigt einen bestimmten Temperaturbereich, um zu schmelzen, in das Gewebe einzudringen und eine dauerhafte Verbindung herzustellen. Ist es zu kalt, schmilzt der Klebstoff nicht vollständig. Ist es zu heiß, wird der Klebstoff spröde und verliert seine Flexibilität.
Symptom: Der Transfer lässt sich sauber abziehen, fühlt sich gummiartig an oder klebt zunächst, löst sich aber beim ersten Waschen.
Das Problem mit der Displayanzeige: Die Temperaturanzeigen von Transferpressen weisen häufig eine Abweichung von 10 bis 30 Grad auf. Eine Anzeige von 320 °F kann beispielsweise nur 290 °F an der Pressplatte erreichen. Dies ist eine der häufigsten Ursachen für unerklärliche Haftungsprobleme. Ein Bediener, der die korrekten Einstellungen anhand der Anzeige befolgt, presst tatsächlich mit der falschen Temperatur.
Fix: Überprüfen Sie vor jeder neuen Produktionscharge die tatsächliche Plattentemperatur mit einem Kontaktthermometer, einem Heizband oder einem Infrarotthermometer. Verlassen Sie sich nicht auf die Anzeige. Zeigt das Display 320 °F an, die tatsächliche Oberflächentemperatur beträgt aber 295 °F, erhöhen Sie die Einstellung, bis die Oberfläche den Zielwert erreicht.
Korrekte DTF-Temperatur und -Zeit (Ausgangspunkte):
- Baumwolle: 157 bis 163 °C, 10 bis 12 Sekunden, mittlerer bis hoher Druck
- Baumwoll-Polyester-Mischgewebe: 152 bis 157 °C, 10 bis 12 Sekunden, mittlerer bis hoher Druck
- Polyester: 138 bis 149 °C (280 bis 300 °F), 10 bis 12 Sekunden, mittlerer Druck
- Funktionsgewebe: 149 bis 157 °C (300 bis 315 °F), 12 bis 15 Sekunden, mittlerer bis hoher Druck
Anzeichen für zu kalte Temperaturen: Der Transfer lässt sich rückstandsfrei vom Shirt abziehen. Der Kleber fühlt sich gummiartig oder klebrig an, anstatt fest mit den Fasern zu haften. Nach dem Waschen löst sich der Rand.
Warnschilder „Zu heiß“: Das Design kann nach dem Waschen reißen, sich steif anfühlen oder der Stoff kann Glanzflecken aufweisen. Polyester kann Farbausblutungen aufweisen (Farbe kann vom Stoff in den Transferbereich gelangen).
Ursache 2 – Feuchtigkeit im Gewebe und Oberflächenverschmutzung
Feuchtigkeit ist die am häufigsten übersehene Ursache für das Versagen des DTF-Transfers – denn auch ein sich trocken anfühlender Stoff kann noch genügend Feuchtigkeit enthalten, um eine ordnungsgemäße Haftung zu verhindern.
Beim Bügeln eines noch feuchten Kleidungsstücks entsteht durch die Hitze Dampf zwischen Stoff und Klebstoff. Diese Dampfschicht verhindert, dass der Klebstoff in das Gewebe eindringt. Der Transfer scheint beim Bügeln zu haften, löst sich dann aber beim Abziehen oder versagt beim ersten Waschen.
Symptom: Bei Kleidungsstücken aus derselben Charge und gleichen Einstellungen treten uneinheitliche Ergebnisse auf. Transfers, die morgens gelingen, misslingen nachmittags an heißen, feuchten Tagen. Transfers, die auf einem Shirt funktionieren, misslingen auf dem nächsten aus demselben Stapel.
Lösung: Alle Kleidungsstücke vorbügeln. Legen Sie das leere T-Shirt auf die Pressplatte und pressen Sie es 3 bis 5 Sekunden lang bei Ihrer üblichen Presstemperatur, bevor Sie den Transfer aufbringen. Dadurch verdunstet die Oberflächenfeuchtigkeit und die Faserstruktur wird leicht geöffnet, was die Haftung verbessert. Allein dieser Schritt behebt einen Großteil der Haftungsprobleme.
Weitere Ursachen für Oberflächenverunreinigungen:
Rückstände von Weichspüler legen sich wie ein Film um die Textilfasern und verhindern so das Verkleben – genau das Gegenteil dessen, was für die Haftung beim Bügeln erforderlich ist. Kleidungsstücke, die vor dem Bügeln mit Weichspüler gewaschen wurden, weisen daher eine geringere Haftung auf.
Flusen, Staub und lose Fasern bilden Mikrobarrieren zwischen dem Transferdruck und der Stoffoberfläche. Eine Fusselrolle auf der Pressfläche vor dem Aufbringen des Transferdrucks beseitigt dies.
Textilveredelungsmittel wie Stärke, Anti-Falten-Sprays und Appreturmittel können als Trennmittel wirken und das Verkleben verhindern. Vorbügeln ist hilfreich, stark behandelte Stoffe müssen jedoch unter Umständen vor dem Bügeln gewaschen werden.
Kontamination beheben: Vor dem Bügeln das Kleidungsstück mit einer Fusselrolle bearbeiten und im Zweifelsfall waschen. Vor dem Bedrucken auf Weichspüler verzichten.
Ursache 3 – Unvollständige Pulverhärtung
Das Klebepulver muss vollständig ausgehärtet sein – geschmolzen und mit der Farbschicht verbunden –, bevor es auf den Stoff gepresst wird. Unzureichend ausgehärtetes Pulver versagt auf molekularer Ebene: Es besteht aus losen Partikeln anstatt eines durchgehenden Klebefilms und kann unabhängig von der korrekten Einstellung der Transferpresse keine starke Verbindung mit den Stofffasern herstellen.
Wie man die korrekte Aushärtung erkennt:
- Vollständig ausgehärtet: glatte Oberfläche, leichter Glanz, leichte, an Orangenschalen erinnernde Textur, flexibel, wenn die Folie gebogen wird.
- Unzureichend ausgehärtet: matte Oberfläche, körniges oder pudriges Aussehen, einzelne Pulverkörner können noch sichtbar sein
- Überhärtet: glasartiger Glanz, spröde, reißt beim Biegen der Folie
Auch unzureichend ausgehärtetes Pulver, das die Sichtprüfung besteht, kann beim Waschen versagen. Ein Transfer, der gut ausgehärtet aussieht, kann lediglich nach 80% ausgehärtet sein – ausreichend für die anfängliche Haftung, aber nicht für die Beständigkeit nach 50 Wäschen.
Fix: Erhöhen Sie die Aushärtungstemperatur oder -zeit schrittweise, bis das gesamte Pulver auf der gesamten Folie, einschließlich der Kanten und feiner Designdetails, das richtige glatte, glänzende Aussehen aufweist.
Heilungsziele:
- Temperatur: 250 bis 280°F (120 bis 140°C)
- Methode: Ein Härteofen liefert die gleichmäßigsten Ergebnisse; ein Heißluftgebläse ist für sehr geringe Mengen akzeptabel, führt aber zu ungleichmäßiger Aushärtung; ein Pulverschüttler mit integrierter Aushärtungseinheit ist der Produktionsstandard.
Produktionstest: Biegen Sie den ausgehärteten Film vorsichtig. Wenn das Pulver reißt oder abblättert, ist es überhärtet und spröde. Löst es sich stellenweise ab, ist es unterhärtet. Korrekt ausgehärtetes Pulver lässt sich mit dem Film biegen, ohne zu reißen.
Ursache 4 – Ungleichmäßige oder unzureichende Pulverapplikation
Das Puder muss die gesamte noch feuchte Farboberfläche bedecken – nicht nur die Mitte des Motivs. An Kanten und feinen Details ist die Puderabdeckung meist unzureichend, und genau dort blättert das Puder zuerst ab.
Symptom: Gleichmäßige Haftung in der Mitte des Motivs; Abblättern, Risse oder Farbverlust an den Rändern nach dem Waschen. Feine Details des Motivs (dünne Linien, kleine Schrift) verschwinden oder lösen sich ab, während die Flächen deckend halten.
Häufige Anwendungsfehler:
- Das Puder wird nur auf die Mitte des Motivs aufgetragen, der Rand wird ausgelassen.
- Überschüssiges Puder zu aggressiv abschütteln, wodurch Puder von feinen Detailbereichen entfernt wird
- Wird das Puder zu spät aufgetragen – wenn die Tinte bereits zu trocknen begonnen hat, haftet das Puder nicht mehr daran.
Fix: Das Pulver direkt nach dem Drucken auftragen – nicht länger als eine Minute warten, da die Tinte sonst zu trocknen beginnt. Die Folie neigen und drehen, um das Pulver gleichmäßig an allen Rändern zu verteilen. Die Rückseite der Folie abklopfen, um überschüssiges Pulver von nicht bedruckten Bereichen zu entfernen. Dabei jedoch nicht so stark schütteln, dass feine Details beschädigt werden. Die Ränder des Designs vor dem Aushärten bei guter Beleuchtung prüfen.
Für das Produktionsvolumen: Eine Pulvermischanlage trägt das Pulver gleichmäßiger und konstanter auf als die manuelle Applikation. Bei einer Verarbeitungsmenge von 20 oder mehr Bogen pro Tag ist die Qualitätsverbesserung durch den Einsatz einer Pulvermischanlage an der Reduzierung von Randablösungen messbar.
Ursache 5 – Falscher Schälzeitpunkt
DTF-Transfer löst sich nicht richtig ab und das Nicht-Haften von DTF-Folien werden oft durch denselben Fehler verursacht: das Abziehen zum falschen Zeitpunkt für den jeweiligen Folientyp.
Jede DTF-Folie ist entweder für Heißabziehen oder Kaltabziehen ausgelegt – die Verwendung der falschen Methode führt zu teilweisem Haftungsversagen, Tintenablösung und Beschädigung der Ränder.
Heiß abziehen, Folie kalt abziehen: Der Klebstoff ist ausgehärtet, bevor die Folie entfernt wird. Zum Abziehen ist mehr Kraftaufwand nötig, und die dadurch entstehende mechanische Belastung löst die Farbe vom Motiv – insbesondere an feinen Details und Kanten.
Kalt abziehen, Folie heiß abziehen: Der Klebstoff ist noch teilweise flüssig. Wird die Folie entfernt, bevor der Klebstoff ausgehärtet ist, folgt das Muster teilweise der Folie, anstatt auf dem Stoff zu bleiben.
So bestimmen Sie Ihren Filmtyp:
- Ihr Folienlieferant sollte auf der Verpackung oder in der Produktbeschreibung angeben, ob es sich um Heißabziehfolie oder Kaltabziehfolie handelt.
- Falls nicht gekennzeichnet: Testen Sie die Folie an einer kleinen Probe. Heißabziehfolie lässt sich nach dem Andrücken sofort sauber abziehen; Kaltabziehfolie lässt sich erst nach dem Abkühlen abziehen.
Lösung für heißes Peeling: Ziehen Sie die Transferfolie innerhalb von 10 bis 15 Sekunden nach dem Entnehmen des Kleidungsstücks aus der Presse ab, solange sie noch warm ist. Warten Sie nicht – sobald die heiße Transferfolie abkühlt, lässt sie sich nur schwer abziehen und kann das Kleidungsstück beschädigen.
Lösung für kalte Haut: Warten Sie, bis die Transferfolie vollständig auf Raumtemperatur abgekühlt ist – etwa 60 bis 90 Sekunden. Ziehen Sie die Folie langsam in einem flachen Winkel ab. Falls sich die Folie nicht ablösen lässt, verlängern Sie die Abkühlzeit.
Die Schälgeschwindigkeit ist bei beiden Sorten wichtig: Ziehen Sie die Folie langsam und gleichmäßig ab, indem Sie sie in einem flachen Winkel abrollen, anstatt sie senkrecht zur Oberfläche des Shirts zu ziehen. Schnelles Abziehen erzeugt mechanische Spannungen, die unabhängig vom Folientyp die Tinte an den Rändern ablösen.
Ursache 6 – Auslassen des zweiten Pressvorgangs
Der zweite Pressvorgang ist der am häufigsten ausgelassene Schritt und einer der wichtigsten für die langfristige Haftung.
Nach dem Abziehen der Schutzfolie ist die Klebefläche freigelegt und leicht uneben. Durch erneutes Andrücken für 5 bis 10 Sekunden durch Pergamentpapier oder eine Teflonfolie dringt der Klebstoff tiefer in das Gewebe ein, versiegelt die Kanten des Designs und sorgt für eine deutlich verbesserte Waschbeständigkeit.
Quantifizierbarer Unterschied: Transfers, die ein zweites Mal gepresst werden, weisen durchweg eine bessere Waschbeständigkeit auf als Transfers, die nur einmal gepresst wurden, bei identischen Einstellungen für den ersten Pressvorgang. Der zweite Pressvorgang ist der entscheidende Unterschied zwischen Drucken, die 20 Wäschen überstehen, und solchen, die 50 oder mehr Wäschen überstehen.
Parameter des zweiten Pressvorgangs:
- Gleiche Temperatur wie beim ersten Pressvorgang
- 5 bis 10 Sekunden
- Mitteldruck
- Verwenden Sie immer Pergamentpapier oder eine Teflonfolie zwischen Heizplatte und Druckvorlage (direkter Kontakt der Heizplatte beschädigt die Druckoberfläche).
Fix: Integrieren Sie den zweiten Pressvorgang als unverzichtbaren Schritt in Ihren Standard-Workflow. Positionieren Sie ihn als sechsten Schritt in Ihrem Pressprozess, damit er bei der Massenproduktion niemals ausgelassen wird.
Ursache 7 – Unverträgliches oder schwierig zu verarbeitendes Gewebe
Nicht alle Stoffe lassen sich gleich gut mit DTF-Klebstoff verbinden. Obwohl DTF auf den meisten Textilien haftet, können bestimmte Stoffeigenschaften eine einwandfreie Haftung verhindern.
Wasserabweisende und feuchtigkeitsableitende Beschichtungen: Funktionsstoffe – wie Sporttrikots, Outdoorjacken und einige imprägnierte Arbeitskleidung – weisen chemische Beschichtungen auf der Garnoberfläche auf, die die Haftung des DTF-Klebstoffs an der Faser verhindern können. Die Beschichtung ist wasserabweisend und verhindert gleichzeitig die Haftung des Klebstoffs.
Fix: Verlängern Sie die Presszeit um 2 bis 3 Sekunden und führen Sie einen zweiten Pressvorgang durch. Falls die Haftung bei einem bestimmten behandelten Stoff wiederholt fehlschlägt, ist dieser Stofftyp möglicherweise nicht mit dem Standard-DTF-Verfahren kompatibel.
Stark strukturierte Stoffe: Frottee, Cord, schwere Strickwaren und Waffelpiqué weisen eine Oberflächenstruktur auf, die einen vollständigen Kontakt zwischen Transferfolie und Stoff verhindert. Der Klebstoff haftet nur an den erhabenen Faserstellen, wodurch Lücken entstehen.
Fix: Verwenden Sie ein Kissen unter dem Stoff, damit sich die Oberfläche besser an die Heizplatte anpasst. Erhöhen Sie den Anpressdruck. Beachten Sie, dass die Haftung des Direktdrucks auf stark strukturierten Oberflächen nie so gut sein wird wie auf glatten, flachen Stoffen – überlegen Sie daher, ob die Anwendung dafür geeignet ist.
Synthetische Funktionsgewebe mit Polyesteranteil: Polyester benötigt eine niedrigere Presstemperatur als Baumwolle (138 bis 149 °C gegenüber 157 bis 163 °C). Beim Pressen von Polyester bei den für Baumwolle üblichen Temperaturen besteht die Gefahr des Ausblutens der Farbe – die Polyesterfarbe dringt in den Transferbereich ein und verursacht irreversible Farbverunreinigungen.
Polyester-Reparatur: Temperatur auf 280 bis 300 °F reduzieren. Vor der Produktion an einem Muster testen.
Nylon: Erfordert die niedrigste Temperatur gängiger DTF-Gewebe – 135 bis 143 °C – und Kaltabziehen. Nylon ist hitzeempfindlich und verzieht sich oder schmilzt bei Presstemperaturen, wie sie für Baumwolle üblich sind.
Ursache 8 – Minderwertiger oder beschädigter DTF-Film
Dies ist die Ursache, die die frustrierendsten Fehler hervorruft – denn sie erscheint identisch mit einem Einstellungsproblem, aber eine Anpassung der Einstellungen behebt das Problem nicht.
Die Qualität von DTF-Folien wird durch ihre Beschichtung bestimmt – die Schicht, die Tintenaufnahme, Pulverhaftung und Ablöseverhalten steuert. Ein Hersteller, der seine Beschichtungsformel selbst entwickelt, gewährleistet gleichbleibende Spezifikationen über jeden Meter jeder Rolle. Ein Hersteller, der generisches, vorbeschichtetes PET-Substrat weiterverkauft, kann diese Konsistenz nicht garantieren.
Anzeichen dafür, dass die Filmqualität das Problem ist:
- Die Ergebnisse sind innerhalb derselben Charge bei identischen Einstellungen uneinheitlich – manche Hemden sind in Ordnung, andere nicht.
- Das Pulver haftet selbst bei korrekter Anwendung nicht gleichmäßig auf der bedruckten Oberfläche.
- Das Adhäsionsverhalten variiert erheblich zwischen Rollen desselben Lieferanten.
- Feine Designdetails versagen regelmäßig, während solide Füllungen halten.
- Die Folie löst sich beim Abziehen ungleichmäßig – manche Stellen sind sauber, andere reißen ein.
Was verursacht das Versagen von Filmbeschichtungen?
- Generisches, vorbeschichtetes PET ohne firmeneigene Rezeptur – Chargenschwankungen sind unvermeidlich
- Unsachgemäße Lagerung (Feuchtigkeit, Wärme, direkte Sonneneinstrahlung) führt zur Beschädigung der Beschichtung.
- Abgelaufener Film, empfohlene Haltbarkeitsdauer überschritten
Fix: Beziehen Sie Ihre DTF-Folie von einem Hersteller, der seinen Beschichtungsprozess selbst kontrolliert. Die antistatische Doppelmatte Folie – wie die Produktionsrollen von Haiyi – verfügt über eine intern entwickelte Beschichtung, die eine gleichmäßige Tintenaufnahme und Pulverhaftung über die gesamte Rollenlänge von 100 m gewährleistet. Die antistatische Oberflächenbeschichtung verhindert gezielt das Anhaften von Pulver in nicht zu bedruckenden Bereichen und beseitigt so eine der häufigsten Ursachen für pulverbedingte Haftungsfehler.
Sollten sich die chargenbedingten Unstimmigkeiten nicht durch Anpassen der Einstellungen beheben lassen, versuchen Sie es mit einer Ersatzrolle eines anderen Herstellers oder einer anderen Charge.
Ursache 9 – Ungleichmäßiger Plattendruck oder kalte Stellen
Eine Heizpresse mit kalten Stellen – Bereichen, in denen die Heizplattenoberfläche kälter ist als die angezeigte Temperatur – erzeugt nur eine teilweise Haftung. Teile des Designs, die auf die korrekt erwärmten Bereiche fallen, haften; Teile, die auf kalte Stellen fallen, haften nicht.
In ähnlicher Weise führt ein ungleichmäßiger Druck über die Pressplatte zu starker Haftung dort, wo der Druck am höchsten ist, und zu schwacher Haftung dort, wo er am niedrigsten ist – typischerweise an den Ecken und Kanten der Presse.
So testen Sie Kältezonen: Pressen Sie ein ganzes Blatt wärmeempfindliches Papier oder temperaturanzeigendes Klebeband bei Ihrer üblichen Presstemperatur über die gesamte Heizplatte. Kalte Stellen erscheinen als hellere Bereiche. Die meisten handelsüblichen Transferpressen weisen Temperaturschwankungen auf – 10 bis 15 °F sind üblich; 30 °F sind problematisch.
So prüfen Sie die Druckgleichmäßigkeit: Der Papiertest – Legen Sie an jede Ecke der Walze ein Blatt Papier und versuchen Sie, es bei geschlossener Presse herauszuziehen. Gleichmäßiger Widerstand an allen vier Ecken deutet auf gleichmäßigen Druck hin. Lässt es sich an einer Ecke leicht herausziehen, deutet dies auf geringen Druck in diesem Bereich hin.
Fix: Kalibrieren Sie den Thermostat der Presse neu, wenn die Temperaturabweichung an den Heizplatten mehr als 15 °F (ca. 8 °C) beträgt. Verwenden Sie eine Silikon-Pressunterlage unter dem Kleidungsstück – sie verteilt den Druck gleichmäßiger und reduziert die Auswirkungen von zu warmen und zu kalten Stellen auf der Heizplatte. Ersetzen Sie verschlissene Heizplatten, die durch Stöße oder starke Beanspruchung dauerhafte Verformungen aufweisen.
Ursache 10 – Abgelaufenes oder durch Feuchtigkeit beschädigtes Klebstoffpulver
Klebstoffpulver zieht Feuchtigkeit aus der Luft an. Selbst in feuchten Umgebungen sammelt sich mit der Zeit in verschlossenen Behältern Feuchtigkeit an. Feuchtigkeitsbelastetes Pulver verklumpt, schmilzt beim Aushärten ungleichmäßig und bildet eine Klebstoffschicht, die zwar ausgehärtet aussieht, aber eine deutlich reduzierte Haftfestigkeit aufweist.
Anzeichen für verunreinigtes Pulver:
- Das Pulver verklumpt beim Eingießen, anstatt frei zu fließen.
- Die ausgehärtete Oberfläche weist eine unregelmäßige Textur auf – einige Bereiche sind glatt, andere rau oder körnig.
- Die Aushärtungszeit verlängert sich – das Pulver benötigt länger als üblich, um vollständig zu schmelzen.
- Zufällige Haftungsfehler bei ansonsten identischen Produktionsläufen
Fix: Bewahren Sie das Klebstoffpulver in verschlossenen, luftdichten Behältern mit Silicagel-Trockenmittelbeuteln auf. Lagern Sie es an einem kühlen, trockenen Ort fernab der Heizpresse (die Wärmeabstrahlung der Presse beschleunigt die Feuchtigkeitsaufnahme). Sollte das Pulver sichtbare Klumpen aufweisen oder länger als üblich zum Aushärten benötigen, ersetzen Sie es – die Kosten für frisches Pulver sind deutlich geringer als die Kosten für eine fehlerhafte Charge.
Haltbarkeit: Die meisten DTF-Klebstoffpulver haben unter sachgemäßen Lagerbedingungen eine empfohlene Haltbarkeit von 12 bis 24 Monaten. Pulver, das in feuchter Umgebung gelagert wird, kann sich deutlich schneller zersetzen.
Ursache 11 – Inkompatibilität von Verbrauchsmaterialien
DTF ist ein System: Tinte, Filmbeschichtung, Haftpulver und Einstellungen der Transferpresse müssen perfekt aufeinander abgestimmt sein. Die Änderung einer einzelnen Komponente ohne anschließende Systemvalidierung kann zu Haftungsproblemen führen, die scheinbar nichts mit der Änderung zu tun haben.
Inkompatibilität zwischen Tinte und Film: Die chemische Zusammensetzung der DTF-Tinte muss auf die Tintenabsorptionseigenschaften der Filmbeschichtung abgestimmt sein. Die Beschichtung ist für spezifische Tintenviskositäten und Pigmentpartikelgrößen formuliert. Die Verwendung einer nicht zur Filmbeschichtung passenden Tinte kann dazu führen, dass die Tinte auf der Beschichtungsoberfläche aufliegt, anstatt einzuziehen – was zu Transfers führt, die zwar korrekt aussehen, aber nur schwach haften.
Pulvertemperatur-Inkompatibilität: Heißschmelzpulver weisen je nach Zusammensetzung unterschiedliche Schmelztemperaturbereiche auf. Ein Pulver, das für eine Aushärtungstemperatur von 127 °C (260 °F) ausgelegt ist und bei 138 °C (280 °F) verpresst wird, überhärtet; bei 116 °C (240 °F) unterhärtet es. Wählen Sie das Pulver stets so, dass die Aushärtungstemperatur mit Ihrer Anlage zuverlässig erreicht werden kann.
Unverträglichkeit von Film und Pulver: Für einige Filmbeschichtungen gelten spezifische Pulverempfehlungen. Die Verwendung eines für Hochtemperaturhärtung formulierten Pulvers in Kombination mit einer für Standardtemperaturanwendungen beschichteten Folie führt zu Haftungsproblemen, die mit keinem der Materialien allein auftreten würden.
Fix: Bei jedem Wechsel eines Verbrauchsmaterials – sei es eine Tintenmarke, ein Folienlieferant oder eine Pulvercharge – führen Sie einen vollständigen Validierungstest durch: Drucken, Pulver auftragen, aushärten, pressen, waschen. Führen Sie diesen Test vor Produktionsbeginn durch. Dokumentieren Sie die Einstellungen, die für jede verwendete Verbrauchsmaterialkombination korrekte Ergebnisse liefern.
Ursache 12 – UV-DTF haftet nicht auf Glas oder harten Oberflächen
UV-DTF-Folie ist ein völlig anderes Produkt als herkömmliche DTF-Folie – sie verwendet UV-härtende Tinte und ein Zweischichtsystem (A/B), um Designs auf harte, starre Oberflächen zu übertragen. Die Fehlersuche bei Haftungsproblemen von UV-DTF-Folie unterscheidet sich von der bei herkömmlicher Textil-DTF-Folie.
So funktioniert die UV-DTF-Haftung: Eine Folie überträgt das UV-gehärtete Design auf die harte Oberfläche. Der Haftkleber der Folie B haftet durch Handdruck oder Rakel auf der Oberfläche – Heißpressen ist nicht erforderlich. Die Haftung hängt ausschließlich von folgenden Faktoren ab: Sauberkeit und Glätte der Oberfläche, Haftfestigkeit der Folie B und dem richtigen Zeitpunkt zum Abziehen der Folie A.
UV-DTF haftet nicht an Glas — häufigste Ursachen:
Oberflächenverunreinigungen sind die Hauptursache. Glas, das mit Fingerabdrücken, Staub, Reinigungsmittelrückständen oder Feuchtigkeit verunreinigt ist, haftet nicht zuverlässig. Selbst ein Fingerabdruck im Klebebereich kann zu lokalen Haftungsproblemen führen.
Anwendung: Reinigen Sie die Glasoberflächen unmittelbar vor der Anwendung mit Isopropylalkohol. Vollständig trocknen lassen. Fassen Sie das Glas nach der Reinigung nur an den Kanten an.
Fehlanpassung des B-Film-Klebstoffpegels: Standard-Haftfolie B haftet unter Umständen nicht ausreichend auf bestimmten Glasoberflächen oder strukturiertem Glas. Hochhaftende Haftfolie B bietet zwar eine stärkere Haftung, kann aber empfindliche Beschichtungen beschädigen.
Abhilfe: Testen Sie zunächst die Standardklebstofffolie B. Falls die Haftung auf sauberem Glas fehlschlägt, wechseln Sie zur Hochleistungsklebstofffolie B.
Die Folie wurde zu schnell oder im falschen Winkel abgezogen: Der A/B-Abziehvorgang erfordert langsames, gleichmäßiges Abziehen in einem flachen Winkel. Schnelles Abziehen erzeugt mechanische Spannungen, die die Tinte vom B-Film-Klebstoff abziehen und so Lücken im Design auf dem Glas hinterlassen.
Lösung: Ziehen Sie die Folie langsam in einem Winkel von 15 bis 30 Grad von der Glasoberfläche ab. Stellen Sie sicher, dass die Transferfolie abgekühlt ist, bevor Sie sie abziehen, falls Sie eine UV-DTF-Folie zum Kaltabziehen verwenden.
Oberflächeninkompatibilität: UV-DTF haftet nicht zuverlässig auf Silikonoberflächen, stark strukturiertem Glas, wachsbeschichteten Oberflächen oder Oberflächen mit hydrophoben Beschichtungen. Führen Sie vor der Produktion einen Test auf der jeweiligen Oberfläche durch.
Lösung: Bei schwierigen Oberflächen zunächst eine B-Folie mit hoher Haftung testen. Falls die Haftung weiterhin mangelhaft ist, ist die Oberfläche möglicherweise nicht mit UV-DTF kompatibel – alternative Dekorationsmethoden in Betracht ziehen.
DTF-Heißpresseneinstellungen nach Stoffart: Kurzübersicht
Überprüfen Sie stets die tatsächliche Plattentemperatur mit einem Kontaktthermometer. Die Anzeigen der Druckmaschinen weichen häufig um 10 bis 30 Grad ab. Dies sind lediglich Ausgangspunkte – passen Sie die Temperatur anhand der überprüften Messwerte und der Ergebnisse von Waschtests an.
| Stoff | Temperatur | Zeit | Druck | Schälart |
|---|---|---|---|---|
| 100% Baumwolle | 315–325°F (157–163°C) | 10–12 Sekunden | Mittel-Hoch | Heiß oder kalt |
| Baumwolle/Polyester 50/50 | 305–315°F (152–157°C) | 10–12 Sekunden | Mittel-Hoch | Heiß oder kalt |
| 100% Polyester | 280–300°F (138–149°C) | 10–12 Sekunden | Medium | Heiße Schale |
| Leistung/Feuchtigkeitstransport | 300–315°F (149–157°C) | 12–15 Sek. | Mittel-Hoch | Kalte Schale |
| Nylon | 275–290°F (135–143°C) | 10 Sekunden | Medium | Kalte Schale |
| Fleece-/Schwerer Hoodie | 310–320°F (154–160°C) | 15–18 Sek. | Firma | Heiß oder kalt |
| Denim | 315–325°F (157–163°C) | 12–15 Sek. | Firma | Heiß oder kalt |
| Canvas-/Tragetasche | 310–320°F (154–160°C) | 12–15 Sek. | Mittel-Hoch | Heiß oder kalt |
Zweiter Pressvorgang: 5 bis 10 Sekunden bei gleicher Temperatur durch Pergamentpapier oder Teflonfolie – immer.
DTF-Transfer löst sich nicht richtig ab: Separate Lösungen
“Nicht klebend” und “nicht richtig abziehend” sind zwar verwandte, aber dennoch unterschiedliche Probleme. Hier finden Sie konkrete Lösungen für Probleme beim Abziehen.
Film reißt beim Abziehen (Tinte bleibt auf dem Hemd, Film reißt): Wenn die Folie zu schnell oder zu steil abgezogen wurde, beheben Sie das Problem. Ziehen Sie die Folie langsam in einem flachen Winkel von 15 bis 20 Grad ab und rollen Sie sie dabei zurück, anstatt sie senkrecht zum Kleidungsstück anzuheben.
Die Folie lässt sich abziehen, nimmt aber die Tinte mit (das Design löst sich mit der Folie): Entweder wurde der Transfer nicht ausreichend gepresst (zu niedrige Temperatur, zu kurze Zeit oder zu geringer Druck), oder die Folie wurde zum falschen Zeitpunkt für den jeweiligen Abziehtyp abgezogen. Abhilfe: Überprüfen Sie die Einstellungen der Transferpresse mit einem Thermometer, bestätigen Sie den Abziehtyp und führen Sie nach dem Abziehen einen zweiten Pressvorgang durch.
Die Folie haftet nach dem Kaltabziehen am Motiv (die Folie löst sich nicht von der Tinte): Die Folie war vor dem Abziehen nicht ausreichend abgekühlt. Abhilfe: Lassen Sie die Folie mindestens 60 bis 90 Sekunden abkühlen, stellen Sie sicher, dass das Kleidungsstück im gesamten Designbereich Raumtemperatur hat, und ziehen Sie sie dann langsam ab.
Feine Details reißen oder lösen sich beim Heißschälen ab: Das Heißabziehen wurde korrekt durchgeführt, jedoch ist die Klebstoffdeckung in den Bereichen mit feinen Details unzureichend. Abhilfe: Überprüfen Sie die Pulverdeckung an den Designkanten und in den feinen Details vor dem Aushärten oder verwenden Sie für Designs mit vielen feinen Details das Kaltabziehen.
Das Vorserien-Testprotokoll
Durch die Durchführung dieses Protokolls vor jeder neuen Produktionscharge lassen sich die meisten Haftungsfehler bereits im Vorfeld vermeiden.
Schritt 1 – Presstemperatur prüfen Überprüfen Sie die tatsächliche Plattenoberflächentemperatur in der Mitte und an allen vier Ecken mithilfe eines Kontaktthermometers oder eines Heizbandes. Temperaturabweichungen von mehr als 15 °F erfordern Maßnahmen, bevor Sie fortfahren.
Schritt 2 – Testkleidungsstück vor dem Bügeln Legen Sie das unbedruckte Hemd auf die Pressplatte und drücken Sie es 3 bis 5 Sekunden lang. Dadurch wird die Feuchtigkeit entfernt und eventuelle Oberflächenfehler des Stoffes werden sichtbar.
Schritt 3 – Testblatt ausdrucken und aushärten Drucken Sie ein kleines Testmotiv auf frische Folie. Tragen Sie sofort Pulver auf. Härten Sie es zu einer glatten, glänzenden Oberfläche aus. Überprüfen Sie die Aushärtungsqualität vor dem Pressen anhand des Aussehens.
Schritt 4 – Erster Drucktest Führen Sie die Testübertragung mit Ihren aktuellen Einstellungen durch. Ziehen Sie die Folie je nach Folientyp ab.
Schritt 5 – Zweiter Druck Backpapier auflegen und erneut 5 bis 10 Sekunden lang drücken.
Schritt 6 – Qualitätsprüfung Kratzen Sie mit dem Fingernagel am Rand des Motivs – die Farbe sollte sich nicht ablösen. Biegen Sie das Shirt – das Motiv sollte sich bewegen, ohne zu reißen.
Schritt 7 — Waschtest (für neue Textilien oder Verbrauchsmaterialien) Waschen Sie das Testshirt auf links in kaltem Wasser. Prüfen Sie es nach dem Trocknen. Bei erfolgreichem Test kann die Produktion fortgesetzt werden. Bei fehlgeschlagenem Test ermitteln Sie die Ursache, bevor weitere Shirts produziert werden.
Dokumentieren Sie jedes Testergebnis – Stoffart, Presseneinstellungen, Filmcharge, Pulvercharge und Ergebnis. Dies schafft eine Referenz für eine gleichbleibende Produktion und eine schnellere Diagnose zukünftiger Probleme.
Häufig gestellte Fragen
Warum haftet mein DTF-Transfer nicht auf meinem Hemd? Die häufigsten Ursachen sind eine falsche Temperatur der Transferpresse (immer mit einem Kontaktthermometer überprüfen – die Anzeige ist oft ungenau), zu viel Stofffeuchtigkeit (jedes Shirt 3 bis 5 Sekunden vorpressen) oder das Auslassen des zweiten Pressvorgangs nach dem Entfernen der Folie. Gehen Sie die Ursachen der Reihe nach durch: zuerst die Temperatur, dann die Stoffvorbereitung und schließlich die Pulverhärtung.
Warum klebt mein DTF-Produkt selbst bei der richtigen Temperatur nicht? Wenn die Temperatur überprüft und korrekt ist, sind die wahrscheinlichsten Ursachen: Feuchtigkeit oder Verschmutzung des Gewebes (Vorpressung und Fusselrolle), unzureichend ausgehärtetes Klebstoffpulver (auf glattes, glänzendes Aussehen der Aushärtung achten), zu geringer Pressdruck oder minderwertige Folie mit ungleichmäßiger Beschichtung. Treten die Fehler bei identischen Kleidungsstücken und gleichen Einstellungen nicht einheitlich auf, ist die Qualität der Folienbeschichtung wahrscheinlich die Ursache.
Warum haftet mein Bügelbild nicht auf meinem Shirt? Speziell für DTF: Überprüfen Sie die Presstemperatur mit einem Thermometer, pressen Sie das Kleidungsstück vor, stellen Sie sicher, dass das Pulver vor dem Pressen vollständig ausgehärtet ist, prüfen Sie, ob die Abziehzeit zum Folientyp passt (Heiß- oder Kaltabziehverfahren), und führen Sie den zweiten Pressvorgang durch. Für andere Wärmeübertragungsverfahren gelten dieselben Temperatur- und Druckparameter, wobei die Pulveraushärtung und die Art des Abziehens DTF-spezifische Schritte sind.
Was sind die korrekten Einstellungen für die DTF-Heißpresse? Ausgangseinstellungen: Baumwolle: 157–163 °C für 10–12 Sekunden bei mittlerem bis hohem Druck. Polyester: 138–149 °C für 10–12 Sekunden bei mittlerem Druck. Funktionsstoffe: 149–167 °C für 12–15 Sekunden. Überprüfen Sie immer die tatsächliche Plattentemperatur – die Anzeigen der Druckmaschinen weichen häufig um 10–30 Grad ab.
Warum lässt sich mein DTF-Transfer nicht richtig abziehen? Wenn sich die Folie nicht richtig ablöst, liegt das meist an der falschen Abziehtechnik oder dem falschen Zeitpunkt. Heißabziehfolie sollte sofort im warmen Zustand abgezogen werden. Kaltabziehfolie muss vor dem Abziehen vollständig abgekühlt sein. In beiden Fällen ist ein langsames Abziehen in einem flachen Winkel erforderlich, nicht senkrecht zum Stoff. Löst sich die Tinte beim Abziehen mit der Folie, wurde der Transfer nicht ausreichend angedrückt.
Warum schält sich mein DTF nach dem Waschen? Ablösen nach dem Waschen deutet darauf hin, dass der Klebstoff zwar an der Stoffoberfläche haftet, aber nicht tief genug in das Fasergewebe eingedrungen ist. Ursachen: zu niedrige Temperatur, zu kurze Presszeit, unzureichender Druck oder Auslassen des zweiten Pressvorgangs. Überprüfen Sie die Temperatur mit einem Kontaktthermometer, verlängern Sie die Presszeit um 2 Sekunden, achten Sie auf mittelhohen bis hohen Druck und pressen Sie nach dem Entfernen der Folie immer ein zweites Mal.
Warum haftet mein UV-DTF nicht auf Glas? Haftungsprobleme bei UV-DTF auf Glas sind fast immer auf Oberflächenverunreinigungen zurückzuführen. Reinigen Sie das Glas unmittelbar vor der Anwendung mit Isopropylalkohol und fassen Sie es anschließend nur an den Kanten an. Falls die Haftung trotz sauberem Glas mangelhaft ist, verwenden Sie eine stärker haftende B-Folie. Einige Glassorten mit hydrophoben Beschichtungen oder Silikonoberflächen sind nicht mit UV-DTF kompatibel.
Können minderwertige DTF-Folien zu Haftungsproblemen führen? Ja. DTF-Folie mit ungleichmäßiger Beschichtung führt zu Haftungsproblemen, die sich durch Anpassungen der Transferpresse nicht beheben lassen. Anzeichen dafür sind: uneinheitliche Ergebnisse innerhalb derselben Charge bei gleichen Einstellungen, Schwankungen der Pulverhaftung innerhalb eines einzelnen Bogens und scheinbar zufällige statt systematische Fehler. Verwenden Sie Folie von einem Hersteller, der die Beschichtungsrezeptur intern kontrolliert – wie beispielsweise die antistatische Dual-Matte-Produktionsfolie von Haiyi –, um Beschichtungsschwankungen als Fehlerquelle auszuschließen.
Welche DTF-Temperatur und -Zeit ist für Baumwolle erforderlich? Für Baumwolle 100%: 157 bis 163 °C (315 bis 325 °F), 10 bis 12 Sekunden, mittlerer bis hoher Druck. Überprüfen Sie vor Produktionsbeginn immer die tatsächliche Pressentemperatur mit einem Kontaktthermometer. Viele Transferpressen zeigen 10 bis 30 °F höhere Temperaturen an als die tatsächliche Plattenoberflächentemperatur.
Wie kann ich das Problem beheben, dass die DTF-Übertragung nicht funktioniert? In der Reihenfolge der Häufigkeit: (1) Überprüfen Sie die tatsächliche Presstemperatur mit einem Thermometer, (2) Pressen Sie das Kleidungsstück 3 bis 5 Sekunden vor, um Feuchtigkeit zu entfernen, (3) Überprüfen Sie die Pulverhärtung – sollte glatt und glänzend aussehen, (4) Stellen Sie sicher, dass die Abziehzeit zum Folientyp passt, (5) Führen Sie nach dem Entfernen der Folie eine zweite Pressung durch, (6) Überprüfen Sie auf Verunreinigungen oder Beschichtungen des Gewebes, (7) Bewerten Sie die Folienqualität, wenn Fehler uneinheitlich sind.
Abschluss
Haftungsfehler bei DTF-Systemen folgen bestimmten Mustern. Jedes Muster deutet auf eine spezifische Variable hin. Jede Variable erfordert eine spezifische Lösung.
Die häufigsten Fehlerursachen – falsche Temperatur, Stofffeuchtigkeit, unzureichend ausgehärtetes Pulver, falscher Abziehzeitpunkt – sind für etwa 801 % aller Haftungsprobleme beim DTF-Druck verantwortlich. Die übrigen Fehlerquellen sind seltener, aber ebenso systematisch: Filmqualität, kalte Stellen auf der Heizplatte, durch Feuchtigkeit geschädigtes Pulver, Inkompatibilität der Verbrauchsmaterialien.
Der schnellste Weg zur Fehlerbehebung:
- Überprüfen Sie die tatsächliche Temperatur der Presse mit einem Kontaktthermometer – nicht mit dem Display.
- Alle Kleidungsstücke vor dem Aufbringen des Transfers vorbügeln.
- Überprüfen Sie das Aussehen des ausgehärteten Pulvers – es sollte glatt und leicht glänzend sein, nicht matt oder körnig.
- Stellen Sie sicher, dass die Abziehzeit zum Abziehtyp Ihrer Folie passt.
- Den zweiten Druckvorgang niemals auslassen.
- Beurteilen Sie die Filmqualität, wenn die Fehler bei korrekten Einstellungen inkonsistent auftreten.
DTF funktioniert zuverlässig, wenn die Prozessvariablen kontrolliert werden. Temperaturkontrolle, Vorpressen des Kleidungsstücks, korrekte Pulverhärtung und der zweite Pressvorgang sind die vier Vorgehensweisen, die die meisten Haftungsfehler von vornherein verhindern.
Die einzige Variable, die durch Prozessdisziplin nicht beeinflusst werden kann, ist die Qualität der Filmbeschichtung. Wenn die Haftungsergebnisse bei identischen Bedingungen auf identischen Kleidungsstücken inkonsistent sind, ist die Folie die Variable. DTF-Folie vom Hersteller Dass ein Unternehmen seine eigene Beschichtungsformel entwickelt und kontrolliert – anstatt generisches Substrat weiterzuverkaufen – eliminiert die Uneinheitlichkeit der Beschichtung vollständig aus Ihrer Fehlersuche.
Haiyi stellt DTF-Filme her Mit firmeneigener Beschichtungstechnologie – antistatische Doppelmatte-Rollen in 13- und 24-Zoll-Breite, A3/A4-Bögen und abgestimmten DTF-Tintensystemen. Die gleichbleibende Beschichtungsformel in jeder Produktionscharge schließt die Filmqualität als Einflussfaktor bei der Fehlersuche in der DTF-Haftung aus. Direkt vom Hersteller zu Großhandelspreisen und mit niedriger Mindestbestellmenge erhältlich.