


Qual a espessura ideal para filme DTF?
Compare filmes DTF de 75 e 100 mícrons em termos de alimentação da impressora, rigidez, estabilidade térmica, revestimento, custo e requisitos de produção.

Tempo estimado de leitura: 14 minutos
Para a maioria das impressões DTF do dia a dia, um filme base de PET com cerca de 75 mícrons é um ponto de partida prático, pois oferece um equilíbrio entre flexibilidade, alimentação, manuseio e eficiência do material. Um filme com cerca de 100 mícrons pode ser útil quando a impressora, uma longa tiragem, uma grande quantidade de tinta ou um caminho de calor se beneficiam de maior rigidez e estabilidade dimensional. No entanto, não existe uma espessura ideal universal. A escolha correta depende do sistema de alimentação da impressora, do formato do rolo, da construção do revestimento, do controle de estática, das condições de cura, do processo de transferência e da consistência do filme de um lote para o outro.
A lição mais importante na hora da compra é que a espessura não é um indicador de qualidade. Um filme de 75 mícrons bem revestido pode imprimir com mais confiabilidade do que um filme inconsistente de 100 mícrons. Os compradores devem distinguir a espessura nominal da base de PET da espessura total do filme acabado e, em seguida, validar tanto a espessura quanto o desempenho em condições reais de produção.
Este guia aborda a produção e as compras sob uma perspectiva diferente. Ele explica como a espessura do filme influencia o manuseio, a alimentação da bobina, o comportamento térmico, a inspeção, o custo e a adequação à aplicação. Além disso, fornece um processo de decisão que importadores, gráficas e gerentes de produção podem utilizar sem considerar um único valor como especificação universal.
O que exatamente mede a espessura do filme DTF?
O filme DTF é um material multicamadas. O núcleo estrutural é um filme base de PET. Um dos lados possui um sistema de recepção e liberação de tinta, enquanto os produtos de dupla camada fosca podem também ter um revestimento funcional na parte traseira para manuseio e controle de estática. Um fornecedor pode informar a espessura da base de PET, a espessura total do filme acabado ou uma especificação comercial aproximada. Esses valores estão relacionados, mas não são necessariamente idênticos.
Uma especificação de compra deve, portanto, indicar exatamente o que o número representa. "Filme DTF de 75 mícrons" pode significar uma base de PET nominal de 75 mícrons antes dos revestimentos funcionais, enquanto outro fornecedor pode informar uma espessura final que inclui os revestimentos. Comparar esses dois números sem uma definição de medida pode gerar uma falsa impressão.
As camadas de revestimento são finas, mas sua distribuição é importante. Um revestimento irregular pode criar variações locais na espessura, absorção inconsistente de tinta, liberação variável ou comportamento nas bordas, mesmo quando a espessura média do PET parece correta. O guia do site para Revestimento absorvente de tinta DTF Explica por que a química e a uniformidade do revestimento controlam o comportamento de impressão de forma mais direta do que apenas o número da película base.
Os compradores devem solicitar quatro informações distintas:
- Espessura nominal da base de PET e sua tolerância.
- Calibre do filme acabado e método de medição.
- Se o produto possui revestimento fosco em um ou dois lados.
- Controles de peso ou uniformidade do revestimento utilizados durante a produção.
O filme DTF de 75 mícrons é a melhor opção para uso geral?
Cerca de 75 mícrons é um ponto de partida sensato e de uso geral para muitos fluxos de trabalho em bobina e folha. É flexível o suficiente para percorrer caminhos de alimentação comuns, leve o suficiente para um manuseio eficiente da bobina e rígido o suficiente para impressão normal, desde que a qualidade do PET, o revestimento, o enrolamento e os controles ambientais sejam adequados.
Essa classe de espessura geralmente é adequada para impressoras DTF de pequeno e médio porte, cobertura gráfica padrão, produção rotineira de vestuário, trabalhos de amostra e empresas que desejam um filme de uso amplo. Sua menor massa de material também pode reduzir o peso do rolo em comparação com uma base mais espessa com a mesma largura e comprimento. Isso pode simplificar o carregamento manual e reduzir o peso do frete, embora a embalagem, o tamanho do núcleo, o revestimento e o comprimento do rolo também contribuam para o peso do envio.
A limitação reside no fato de que uma base mais fina proporciona menor rigidez à flexão. Em uma impressora mal ajustada, isso pode tornar a bobina mais sensível a folgas, curvaturas nas bordas, vácuo irregular, alta estática ou aquecimento excessivo. A solução correta nem sempre é comprar um filme mais grosso. É necessário verificar primeiro a tensão de alimentação, a temperatura da platina, os rolos de pressão, as configurações de vácuo, a umidade, a qualidade do enrolamento e o condicionamento do filme.
Um produto consistente de 75 mícrons é geralmente preferível a um filme nominalmente mais espesso com espessura irregular, revestimento instável, enrolamento telescópico ou bordas danificadas. Para uma explicação mais detalhada da construção do PET, consulte o site. Guia de espessura, revestimento e qualidade do material do filme PET.
Quando é que o filme DTF de 100 mícrons faz sentido?
Uma espessura de cerca de 100 mícrons pode ser útil quando uma rigidez extra melhora o manuseio ou a estabilidade do processo. A base mais espessa pode resistir melhor à flambagem, vibração ou deformação das bordas em alguns sistemas de grande formato e alto rendimento. Os operadores também podem achar mais fácil carregar e retirar as folhas individualmente, pois o material transmite uma sensação de maior robustez.
Os possíveis casos de uso incluem filmes de grande largura, longas tiragens sem supervisão, impressoras com um caminho de alimentação exigente, alta cobertura gráfica, ambientes de produção com manuseio repetido e processos nos quais o filme é submetido a um percurso térmico mais longo ou mais intenso. Uma espessura extra pode proporcionar uma margem mecânica maior, mas não elimina a necessidade de tensão, temperatura e revestimento corretos.
Filmes mais espessos também apresentam desvantagens. Aumentam o consumo de material e a massa do rolo. Um rolo com o mesmo diâmetro externo pode conter menos comprimento se todas as outras variáveis do rolo permanecerem iguais. Uma maior rigidez pode não ser adequada para todos os sistemas de alimentação, enrolamento, corte ou bandeja de folhas. Também pode alterar a forma como o filme se enrola após o aquecimento ou a rapidez com que se equilibra com a temperatura ambiente.
Não especifique 100 mícrons apenas porque parece mais durável. O filme DTF é um suporte temporário para o processo, não a camada estrutural final da peça de vestuário. Após a transferência, o PET é removido. A textura final é determinada principalmente pela tinta impressa, camada branca, adesivo em pó, cobertura da arte, cura, prensagem e tecido. A espessura da base pode afetar o processamento, mas não permanece na transferência finalizada.
Como se comparam os filmes de 75 mícrons e de 100 mícrons?
| Fator de decisão | Aproximadamente 75 mícrons | Aproximadamente 100 mícrons |
|---|---|---|
| Posicionamento geral | Ponto de partida flexível, eficiente e de uso geral | Opção mais rígida para fluxos de trabalho que exigem maior margem de manuseio. |
| Peso do rolo | Geralmente menor para a mesma largura e comprimento. | Geralmente mais alto para a mesma largura e comprimento. |
| Rigidez à flexão | Mais baixo; segue trajetórias de alimentação compactas com mais facilidade. | Mais alto; pode resistir melhor à vibração e à flambagem. |
| Manuseio de folhas | Flexível e fácil de guardar. | Sensação de maior robustez durante o carregamento manual. |
| Alimentação de formato amplo | Pode funcionar bem com a tensão e o enrolamento corretos. | Pode adicionar estabilidade em algumas máquinas e larguras. |
| Eficiência do material | Utiliza menos PET por metro quadrado. | Utiliza mais PET por metro quadrado |
| Resposta ao calor | Massa térmica reduzida; configurações ainda precisam ser testadas. | Maior massa térmica; não significa necessariamente maior resistência ao calor. |
| Qualidade de impressão | Pode ser excelente com revestimento uniforme. | Pode ser excelente com revestimento uniforme. |
| Regra de melhor seleção | Escolha quando os testes reais da impressora estiverem estáveis. | Escolha quando os testes demonstrarem um benefício mensurável na produção. |
Esta tabela descreve tendências típicas, não resultados garantidos. A qualidade da resina PET, a orientação, a termofixação, o revestimento, o tratamento de superfície, o armazenamento, o enrolamento, a largura e a configuração do equipamento podem alterar o comportamento de dois filmes com a mesma espessura nominal.
Como a espessura afeta a alimentação da impressora?
A espessura do filme altera a rigidez à flexão, mas a alimentação da impressora é um comportamento sistêmico. O filme interage com os rolos, a pressão de pinçamento, o vácuo, a superfície da platina, o torque de recolhimento, a carga estática, a umidade, a quantidade de tinta e o calor. Para que um filme seja confiável, ele deve permanecer suficientemente plano para permitir a folga da cabeça de impressão, enquanto avança a uma taxa previsível.
Uma película mais fina pode se adaptar bem aos rolos e a trajetórias compactas, mas pode apresentar mais ondulações quando a tensão da bobina for muito baixa ou o aquecimento for irregular. Uma película mais espessa pode preencher pequenas lacunas com mais firmeza, mas a rigidez excessiva pode dificultar curvas fechadas ou sobrecarregar um motor de recolhimento fraco. Nenhum desses resultados deve ser presumido sem testes.
Bobinas largas merecem atenção especial, pois pequenas diferenças de tensão podem se tornar visíveis ao longo da bobina. Verifique se o filme está alinhado centralmente, se as bordas estão levantando, se a bobina está esticada e se a bobina impressa permanece plana antes da aplicação do pó. O artigo sobre Filme DTF de rolo grande para produção em alta velocidade Fornece contexto adicional para enrolamento industrial e estabilidade de lotes.
Filmes DTF mais espessos produzem melhor qualidade de impressão?
Não. A nitidez da imagem, a densidade da cor, o suporte da tinta branca, a adesão do pó e a liberação dependem principalmente da superfície funcional e de todo o processo de impressão. Uma base de PET mais espessa pode melhorar o manuseio em uma determinada máquina, mas não compensa uma química de revestimento inadequada ou uma aplicação não uniforme.
Por exemplo, a dispersão da tinta geralmente é um problema de revestimento e carga de tinta, e não de espessura da base. A tinta branca irregular pode resultar de energia superficial, inconsistência no revestimento, condição da tinta, forma de onda, configurações de passagem ou manutenção. A dificuldade de remoção pode ser causada pelo comportamento da camada de desmoldagem, cura, prensagem, tempo de remoção, armazenamento ou contaminação. A espessura deve ser investigada apenas quando houver indícios de deformação, alimentação ou estabilidade térmica.
O site Guia sobre como o revestimento de película DTF afeta a qualidade de impressão. Abrange nitidez, cor, tinta branca, colagem em pó e desmoldagem. Os compradores que avaliam a adequação geral também podem usar os critérios em Guia de seleção de filmes DTF para impressão têxtil.
A espessura da película altera a textura da transferência final?
Não diretamente, pois a película de suporte PET é removida após a prensagem. Uma película de suporte mais espessa não cria automaticamente uma impressão mais espessa na peça de roupa. As camadas de tinta e adesivo depositadas determinam a massa e a flexibilidade da camada transferida.
A escolha da película ainda pode influenciar o processo indiretamente. Se uma película mais estável permitir uma aplicação precisa da tinta, uma cobertura uniforme do pó e uma cura controlada, a transferência resultante poderá ser mais consistente. Por outro lado, excesso de tinta branca, pó em excesso, arte densa, cura incorreta ou pressão excessiva podem resultar em uma impressão com textura pesada, independentemente da espessura da película de suporte.
Ao comparar amostras de espessura, utilize a mesma arte, modo de impressão, conjunto de tintas, densidade de tinta branca, pó, perfil de cura, configurações da prensa, tecido e tempo de descolamento. Caso contrário, uma diferença atribuída à espessura do filme pode, na verdade, ser proveniente de outra variável do processo.
Como a espessura interage com o calor?
A espessura da base de PET afeta a massa térmica e a resposta mecânica, mas a estabilidade térmica não é definida apenas pela espessura. As condições de fabricação do PET, a orientação molecular, a termofixação, a tensão residual, a cura do revestimento e o histórico de armazenamento influenciam a contração e o encurvamento.
Uma película mais espessa pode parecer mais estável ao passar por uma estufa com agitação, mas ainda pode deformar-se se o PET tiver baixa estabilidade dimensional ou se a temperatura for excessiva. Uma película mais fina e de alta qualidade pode permanecer plana nas mesmas condições. Os compradores devem solicitar dados sobre termoencolhimento ou estabilidade dimensional, quando disponíveis, e realizar um teste controlado em estufa.
Durante os testes, marque um retângulo medido em uma amostra não impressa, exponha-a ao processo normal de cura, deixe-a em temperatura ambiente e meça-a novamente. Observe as alterações de comprimento e largura, curvatura das bordas, ondulações, bloqueio da superfície, descoloração do revestimento e comportamento de desprendimento. Repita o teste com amostras impressas e com pó, pois a tinta úmida e o pó podem alterar a exposição ao calor e a tensão da bobina.
Qual a espessura ideal para folhas, impressoras de mesa e impressoras de rolo?
Fluxos de trabalho com alimentação por folhas e em mesa
Usuários de folhas soltas geralmente valorizam a facilidade de carregamento, a planicidade e a resistência a danos nos cantos. Tanto as classes de 75 quanto as de 100 mícrons podem funcionar, dependendo do percurso da impressora. Uma folha mais rígida pode ser mais fácil de manusear, mas pode não seguir um percurso de alimentação tão preciso. Confirme a gama de mídias aceitas pela impressora e teste folhas inteiras, não apenas pequenas amostras recortadas.
Impressoras de rolo de pequeno e médio porte
Uma película uniforme de 75 mícrons costuma ser um ponto de partida eficiente. Ela oferece boa flexibilidade e um peso de rolo controlável. Se os operadores observarem ondulações recorrentes, risco de impacto da cabeça de impressão ou enrolamento instável após a correção das configurações mecânicas e ambientais, pode valer a pena avaliar uma amostra mais espessa.
Linhas de grande formato e alto rendimento
A produção em larga escala e rápida torna o comportamento da bobina mais sensível ao enrolamento e à tensão. Uma opção de 100 mícrons pode oferecer rigidez útil, mas a estrutura do rolo, a qualidade do núcleo, o alinhamento das bordas, o controle da estática e o atrito do revestimento podem ser igualmente importantes. Teste toda a impressora, o agitador de pó, o secador e o sistema de recolhimento na velocidade desejada antes de aprovar um pedido em grande quantidade.
Aplicação manual de pó ou prototipagem de pequenos lotes
A preferência de manuseio pode ser mais importante do que a velocidade máxima da linha. O filme deve permanecer plano enquanto a tinta estiver úmida e o pó estiver sendo aplicado. Escolha a espessura que os operadores consigam manusear sem tocar na área de impressão revestida, amassar o suporte ou perturbar a tinta úmida.
Como os compradores devem medir a espessura da película DTF?
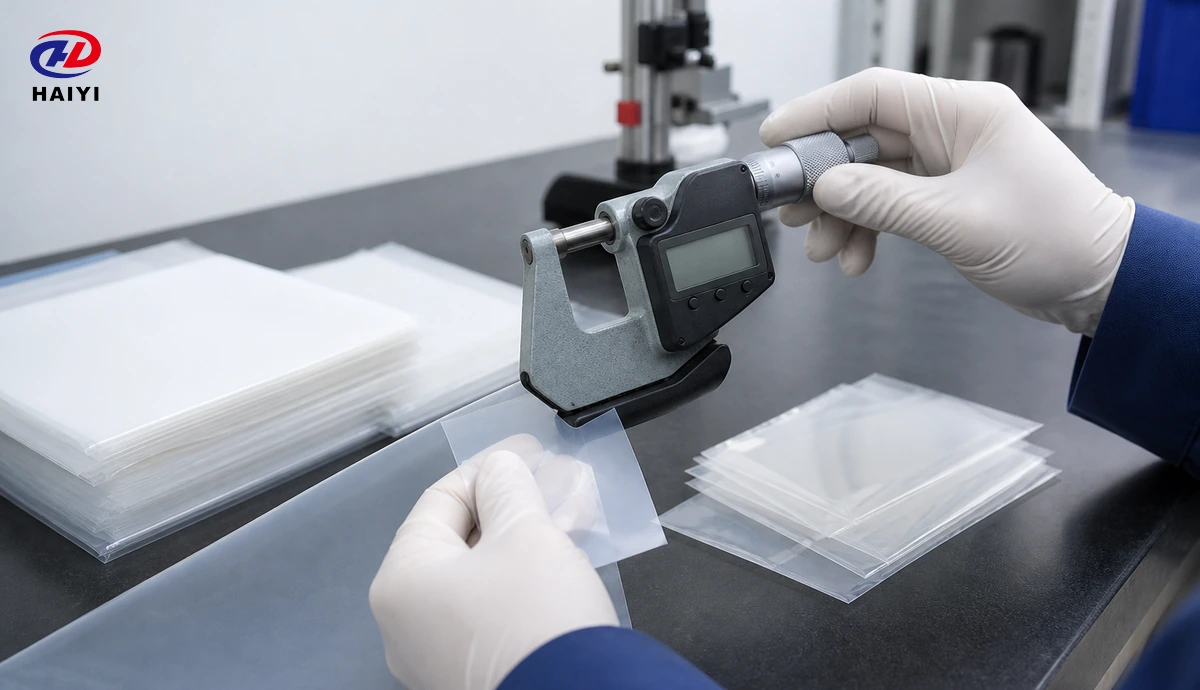
Utilize um medidor de espessura ou micrômetro calibrado, próprio para materiais finos e flexíveis. Um micrômetro com ponta afiada pode comprimir ou danificar uma película revestida, enquanto uma força de medição excessiva pode produzir uma leitura artificialmente baixa. Um instrumento adequado deve aplicar pressão controlada sobre uma área de contato definida.
- Condicione a amostra. Deixe o filme atingir a temperatura e a umidade especificadas no laboratório antes de realizar a medição.
- Verifique o instrumento. Limpe as bigornas, verifique o zero e utilize um padrão de referência, se exigido pelo sistema de qualidade.
- Amostra ao longo da largura. Meça as áreas esquerda, central e direita, evitando bordas danificadas, a menos que a qualidade da borda esteja sendo investigada.
- Amostra ao longo do rolo. Ao validar um lote de produção, verifique o início, o meio e o fim.
- Utilize leituras repetidas. Registre a média, o mínimo, o máximo e a amplitude, e não apenas um resultado conveniente.
- Indique o que foi medido. Identificar o filme acabado, PET sem revestimento ou o valor do certificado do fornecedor.
- Proteja o revestimento. Use luvas limpas e evite arrastar a amostra sobre as superfícies de medição.
Os dados de espessura tornam-se úteis quando associados a uma regra de aceitação. Uma ordem de compra deve definir o valor nominal, a tolerância permitida, o plano de amostragem, o tipo de instrumento, o método de condicionamento e o processo de descarte para material fora de especificação. O guia de processo de fábrica, Como é feito o filme DTF, explica onde a seleção, o revestimento, a cura, o corte e o controle de qualidade do PET se encaixam na fabricação.
Que teste de produção deve comparar duas espessuras?
Um teste A/B controlado é mais confiável do que as impressões do operador. Utilize rolos ou folhas de lotes documentados e mantenha todas as outras variáveis constantes. O teste deve ser longo o suficiente para expor problemas de alimentação, temperatura e enrolamento que uma amostra curta pode não detectar.
| Fase de teste | O que gravar | Razão |
|---|---|---|
| Carregando | Massa do rolo, condição da borda, ajuste do núcleo, planicidade inicial | Revela diferenças no manuseio e na embalagem. |
| Alimentação | Rastreamento, distorção, rugas, resposta ao vácuo, folga da cabeça | Apresenta compatibilidade mecânica |
| Impressão | Registro, espalhamento de tinta, camada branca, estática, ondulação | Separa o comportamento da superfície do comportamento da teia. |
| Polvilhamento | Superfície plana, acúmulo de pó, pó de fundo indesejado | Verifica a interação entre revestimento e manuseio |
| Cura | Encolhimento, ondulação, formação de ondas, bloqueio, alterações de odor | Avalia a estabilidade térmica. |
| Pressionando | Posicionamento, tempo de descolamento, força de liberação, resíduos | Confirma a operação de transferência |
| Têxtil final | Bordas, cor, elasticidade, toque, resultado da lavagem | Confirma o desempenho no atendimento ao cliente. |
| Economia | Desperdício, paradas, mão de obra, metros por rolo, massa de carga | Mede o custo total de produção |
Como a espessura afeta o custo e o frete?
O PET mais espesso normalmente utiliza mais polímero por metro quadrado. Com largura e comprimento iguais, isso aumenta a massa do filme e pode elevar os custos de material e frete. Com o mesmo diâmetro externo do rolo, uma bobina mais espessa também pode reduzir o comprimento disponível, embora o diâmetro do núcleo, a tensão de enrolamento, o revestimento e a embalagem influenciem a geometria final do rolo.
O preço unitário é apenas parte da decisão. Um filme mais caro pode reduzir o custo total se diminuir os impactos na cabeça de impressão, correções de alimentação, rugas, rejeições de transferências ou intervenção do operador. Um filme mais fino pode ser a melhor escolha econômica quando funciona sem problemas e atende a todos os requisitos de produção. Calcule a área impressa utilizável, a taxa de desperdício, o tempo de inatividade, a mão de obra e as transferências aceitas, em vez de comparar apenas o preço por rolo.
Os importadores também devem confirmar se o comprimento do rolo cotado é medido ou calculado, se o peso líquido do filme é controlado e se a tolerância de espessura pode alterar a metragem real entregue para um diâmetro de rolo especificado. Definições claras evitam disputas comerciais.
Qual especificação importa mais do que a espessura?
Nenhuma propriedade isolada substitui a espessura, mas a consistência do revestimento, o comportamento de desmoldagem, a estabilidade dimensional, o controle estático, a qualidade do enrolamento e a repetibilidade do lote geralmente têm um efeito mais direto na produção diária. Uma especificação robusta os trata como um sistema interligado.
- Uniformidade do revestimento: Suporta absorção controlada de tinta e bordas de imagem nítidas.
- Consistência de lançamento: Torna o tempo de descolamento previsível em todo o desenho e rolo.
- Estabilidade dimensional: Limita o encolhimento, a curvatura e as ondulações sob o calor de impressão e cura.
- Comportamento estático: Afeta a atração de poeira, a contaminação do pó e a alimentação.
- Atrito superficial: influencia o transporte através de rolos e equipamentos de recolhimento.
- Enrolamento e corte: afetam o alinhamento da borda, a tensão, o telescopamento e o rastreamento de rolamento.
- Estabilidade de armazenamento: Protege o desempenho do revestimento entre a fabricação e o uso.
Para configurações de processo além da seleção do filme, consulte O guia completo para impressão de decalques DTF. Ela integra as etapas de carregamento do filme, tinta, pó, cura, prensagem e remoção em um único fluxo de trabalho.
Como um importador deve especificar a espessura do filme DTF?
Uma especificação de compra útil deve evitar frases vagas como "película espessa padrão" ou "100 mícrons premium". Ela deve definir requisitos mensuráveis e vinculá-los a uma amostra aprovada.
Inclua o seguinte:
- Espessura nominal da base de PET e tolerância.
- Calibre total final e se os revestimentos estão incluídos.
- Largura do filme, comprimento do rolo, tamanho do núcleo, direção de enrolamento e diâmetro máximo do rolo.
- Construção com acabamento fosco em um ou dois lados.
- Classificação de descascamento: quente, morno, frio ou universal, com as respectivas condições de teste.
- Expectativas de controle estático e atrito superficial.
- Método de teste de retração térmica ou estabilidade dimensional.
- Testes de uniformidade de revestimento e aceitação de liberação.
- Frequência de amostragem e rastreabilidade do lote.
- Impressora, tinta, pó, forno, prensa, tecido e condições de arte aprovadas.
A amostra aprovada deve ser guardada tanto pelo comprador quanto pelo fornecedor. Remessas futuras podem então ser comparadas em termos de espessura, aparência, enrolamento, revestimento, desmoldagem e desempenho de impressão. Isso transforma a especificação em uma ferramenta de controle de produção, e não apenas em uma descrição de marketing.
Perguntas frequentes
O filme DTF de 100 mícrons é sempre melhor que o de 75 mícrons?
Não. Uma película de 100 mícrons é mais rígida, mas a qualidade depende da consistência do PET, do revestimento, do enrolamento, do controle de estática, da estabilidade térmica e da compatibilidade com a linha de produção. Escolha a opção que apresentar melhor desempenho em um teste controlado.
Uma impressora pode usar filmes DTF de 75 mícrons e de 100 mícrons?
Muitas impressoras podem lidar com ambos os processos, mas a tensão de alimentação, o vácuo, o calor, o recolhimento e a folga da cabeça de impressão podem exigir ajustes. Confirme as especificações do equipamento e teste todo o fluxo de trabalho antes de alterar o material de produção.
Películas mais espessas exigem uma temperatura diferente na prensa térmica?
Não automaticamente. As configurações da impressora dependem da tinta, do pó, do tecido, do revestimento e do sistema de descolamento. A espessura do substrato pode influenciar o manuseio e a resposta térmica, portanto, verifique a faixa de temperatura recomendada pelo fornecedor em vez de alterar a temperatura com base apenas na espessura.
A espessura da película DTF afeta o descascamento?
A espessura pode alterar a rigidez durante o processo de descascamento, mas o comportamento de desprendimento é controlado principalmente pelo revestimento desmoldante, cura, prensagem, temperatura de descascamento, tempo de descascamento e técnica utilizada.
Qual é a maneira mais rápida de comparar duas espessuras de filme?
Realize um teste de produção A/B controlado, utilizando a mesma arte e configurações de processo, e registre os tempos de alimentação, impressão, aplicação de pó, cura, encolhimento, prensagem, desmoldagem, qualidade final do tecido, desperdício e tempo de inatividade.
Os compradores devem medir cada rolo?
O plano de amostragem deve levar em consideração o risco, o histórico do fornecedor, o tamanho do lote e os acordos de qualidade. A inspeção de recebimento pode utilizar amostras representativas, enquanto os fornecedores devem controlar a espessura continuamente ou em intervalos de produção definidos.
Veredito final: qual a espessura ideal para filme DTF?
Aproximadamente 75 mícrons é o melhor ponto de partida para muitos fluxos de trabalho DTF de uso geral, pois oferece um equilíbrio útil entre flexibilidade, alimentação, manuseio, peso do rolo e eficiência do material. A espessura de cerca de 100 mícrons é recomendada quando testes práticos demonstram que uma rigidez extra melhora a alimentação em grandes formatos, a estabilidade em longas tiragens, o manuseio da folha ou a resistência à deformação em uma linha de produção específica.
A decisão final não deve se basear apenas na espessura. Defina se o número se refere à espessura da base de PET ou à espessura final do filme, compare a tolerância ao longo da bobina e do rolo, inspecione o revestimento e o enrolamento, execute todo o processo de impressão e calcule a produção aceitável em vez do preço por rolo. A melhor espessura de filme DTF é aquela que apresenta a construção mais fina e consistente que garante uma operação confiável, preserva a qualidade de impressão e atende aos requisitos mecânicos e térmicos do sistema de produção.


