Badanie siły uwalniania folii DTF: metody i kryteria akceptacji
Dowiedz się, jak mierzyć siłę oddzielania folii DTF przy użyciu kontrolowanych próbek, ustalonej geometrii odrywania, krzywych siły, powtórzeń i praktycznych kryteriów akceptacji partii.

Szacowany czas czytania: 14 minut
Badanie siły odklejania folii metodą DTF mierzy siłę potrzebną do oddzielenia nośnika PET od naniesionej grafiki w określonych warunkach. Użyteczna metoda ustala parametry folii, grafiki, farby, proszku, utwardzania, tkaniny, cyklu drukowania, warunków chłodzenia, szerokości próbki, kąta odklejania i prędkości odklejania. Rezultatem jest krzywa siły od odległości, która może być pomocna w porównywaniu partii, rozwiązywaniu problemów i zatwierdzaniu przez dostawcę.
Nie ma jednej wartości siły odrywania, która byłaby prawidłowa dla każdej folii DTF. Produkty z odrywaniem na gorąco, na ciepło i na zimno charakteryzują się różnymi właściwościami odrywania, a zmierzona wartość zmienia się wraz ze zmianą geometrii testu lub procesu transferu. Profesjonalna specyfikacja odbiorcza łączy zatem sprawdzoną metodę testowania, okno siły specyficzne dla produktu, granice powtarzalności, reguły krzywych, wymagania dotyczące transferu wizualnego oraz kontrole funkcjonalne. Niniejszy przewodnik wyjaśnia, jak zbudować taki system, nie myląc łatwego odrywania z dobrą jakością transferu.
Co tak naprawdę mierzy siła uwalniania filmu DTF?
Siła odklejania opisuje opór na froncie oddzielającym między nośnikiem PET a przeniesionym obrazem po prasowaniu termicznym. Test nie mierzy wyłącznie powłoki na nieużywanej folii. Mierzy on zachowanie się kompletnej, przygotowanej próbki, a zatem skład chemiczny powłoki oddziałuje z osadem farby, proszkiem klejącym, utwardzaniem, tkaniną, ciepłem, ciśnieniem, chłodzeniem i mechaniką odklejania.
Granica systemu ma znaczenie. Wyższa siła może wskazywać na silny opór na styku nośnika, ale może również wynikać z nadmiernych warunków prasowania, przedwczesnego odklejenia, zbyt dużej ilości proszku, ostrego kąta nachylenia lub gęstego białego podkładu. Bardzo niska siła może wydawać się wygodna, ale nadal może wiązać się z niepełnym transferem, uniesieniem krawędzi, utratą detali lub zanieczyszczeniem. Wartość siły staje się użyteczna tylko wtedy, gdy jednocześnie rejestrowany jest rodzaj awarii i ostateczna jakość transferu.
Siła odrywania różni się również od okna odrywania. Okno odrywania określa, kiedy należy zdjąć gorący, ciepły lub zimny produkt odrywania. Istniejący przewodnik Czas odklejania folii DTF Wyjaśnia, jak znaleźć ten okres działania. Test siły zwalniającej utrzymuje zatwierdzony warunek czasowy na stałym poziomie i określa ilościowo, co dzieje się podczas demontażu.
Dlaczego dystrybutorzy i fabryki powinni kwantyfikować zachowania związane z wydawaniem produktów?
Metoda instrumentalna zmniejsza tę niejednoznaczność. Test może ujawnić stopniową zmianę średniej siły, pojedyncze skoki, niestabilne uwalnianie w poprzek paska lub rosnącą zmienność między powtórzeniami. Te sygnały pomagają zespołom ds. jakości w przeprowadzeniu dochodzenia, zanim pojawią się skargi klientów. Rejestry ilościowe dają również dystrybutorowi jaśniejszą podstawę do zatwierdzenia nowego dostawcy, weryfikacji specyfikacji marki własnej oraz porównania próbki reklamacyjnej z próbką zachowaną.
Celem nie jest dążenie do uzyskania jak najniższej możliwej siły. Celem jest stabilna reakcja uwalniania w ramach sprawdzonego procesu, z czystym transferem, nienaruszonymi detalami, brakiem niedopuszczalnych pozostałości i zadowalającą trwałością w dalszej części procesu. Dane dotyczące siły uwalniania powinny wspierać decyzję o produkcie, a nie ją zastępować.
Które metody siły uwalniania są praktyczne w przypadku folii DTF?
Przydatne są dwa poziomy testowania. Test odrywania z użyciem aparatury jest preferowaną metodą opracowywania specyfikacji, kwalifikacji dostawców, zwalniania partii i szczegółowego rozwiązywania problemów. Kontrolowana, ręczna metoda przesiewowa może być pomocna w kontrolach przychodzących, gdy maszyna testowa jest niedostępna, ale nie powinna być raportowana jako równoważny pomiar numeryczny.
| Metoda | Sprzęt | Wyjście | Najlepsze zastosowanie | Główne ograniczenie |
|---|---|---|---|---|
| Peeling instrumentalny | Uniwersalna maszyna testowa lub tester siły, ogniwo obciążnikowe o małej sile, uchwyty, uchwyt o kontrolowanym kącie | Szczyt, średnia, zmienność i krzywa siły | Specyfikacje, porównanie dostawców, akceptacja partii, analiza przyczyn źródłowych | Wymaga sprawdzonych urządzeń, oprogramowania, kalibracji i przeszkolonych operatorów |
| Sterowany ręcznie ekran | Przygotowany pasek, prowadnica kątowa, kontrola czasu i temperatury, wizualna karta wyników | Zalicz, utrzymaj lub nie zalicz na podstawie obserwacji defektów | Szybka kontrola produkcji i eskalacja | Siła i prędkość operatora pozostają subiektywne |
| Ekran proxy surowego filmu | Materiał kontaktowy laboratoryjny nałożony na nieużywaną folię | Względna reakcja powłoki | Wewnętrzny monitoring procesów po pracach korelacyjnych | Nie odtwarza drukowanego, sproszkowanego, prasowanego transferu DTF |
Jak należy przygotowywać próbki do badań?
Przygotowanie próbki zazwyczaj wiąże się z większą zmiennością niż maszyna testowa. Stwórz kontrolowany plik wydruku z powtarzającymi się obszarami pełnymi, cienkimi liniami, drobnymi, odizolowanymi szczegółami i jednolitym białym podkładem. Pasek zabezpieczający przed odklejaniem powinien mieć jednolitą szerokość i wystarczająco długi, stabilny odcinek, aby można było go uśrednić po rozpoczęciu odklejania. Zachowaj wolną zakładkę nośną, aby móc ją chwycić bez uszkodzenia strefy transferu.
Użyj jednej zdefiniowanej drukarki, zestawu farb, proszku, trybu drukowania, cyklu utwardzania, prasy, stanu płyty dociskowej, partii materiału i procedury wykańczania do celów porównawczych. Rejestruj rzeczywiste ustawienia, zamiast polegać na predefiniowanej nazwie. Jeśli celem testu jest kwalifikacja folii, utrzymuj te zmienne procesu na stałym poziomie. Jeśli celem jest rozwój procesu, zmieniaj jeden zaplanowany czynnik na raz za pomocą udokumentowanej macierzy.
Przygotuj repliki z lewej, środkowej i prawej strony rolki, gdy istotna jest równomierność powlekania na całej długości wstęgi. W przypadku badań na długich rolkach, uwzględnij pozycje na początku, w środku i na końcu. Kondycjonuj folię, proszek, tkaninę i przygotowane próbki przez określony czas w zarejestrowanym środowisku. Wybrana temperatura i wilgotność muszą odzwierciedlać kontrolę laboratoryjną i ryzyko związane z produktem; nie powinny być one ustalane po przeanalizowaniu wyników.
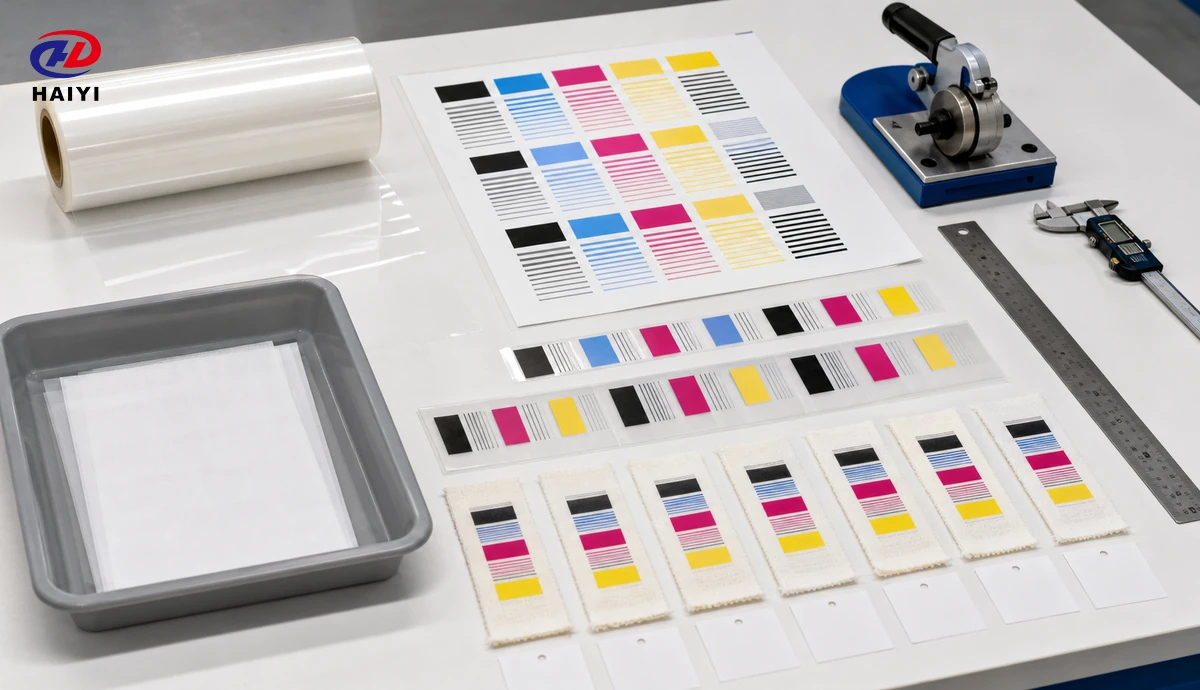
Zespoły kwalifikujące nowy film powinny koordynować pracę nad siłą wydawniczą z szerszą grupą Macierz testowa parametrów wydruku DTF. Podejście to identyfikuje solidne okno drukowania i prasowania przed zamrożeniem jednego warunku jako metodę odniesienia siły zwalniającej.
Jaki sprzęt jest potrzebny do wykonania instrumentalnego testu odrywania?
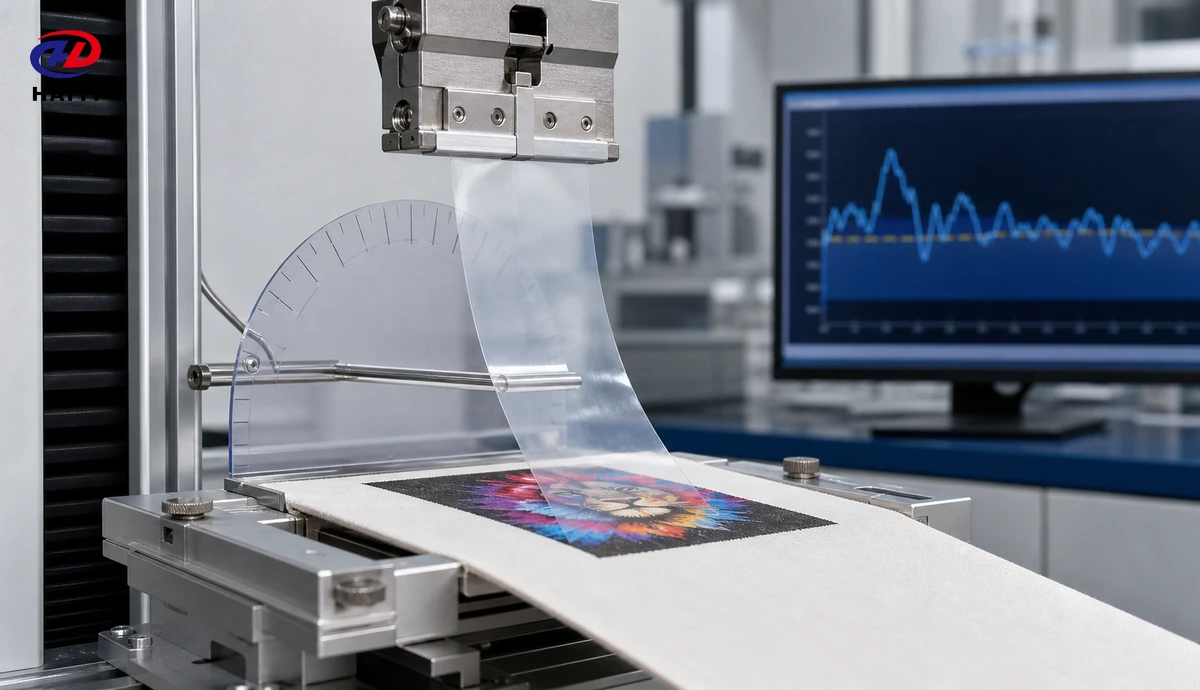
Praktyczna konfiguracja laboratoryjna wykorzystuje uniwersalną maszynę testową lub dedykowany tester siły wyposażony w ogniwo obciążnikowe odpowiednie dla oczekiwanego zakresu niskich sił. Rozdzielczość i dokładność w pobliżu mierzonej siły są ważniejsze niż bardzo wysoka nośność maksymalna. System wymaga również uchwytu, który utrzymuje zakładkę PET bez jej zsuwania się lub przecinania, uchwytu podtrzymującego próbkę tkaniny oraz sposobu utrzymania wybranego kąta odrywania podczas transportu.
Przed formalnym testem należy przeprowadzić test ruchu bez obciążenia i upewnić się, że uchwyt i mocowanie nie powodują tarcia, które zmienia się podczas ruchu. Należy sprawdzić, czy nosidełko nie ślizga się, nie rozciąga nadmiernie ani nie ociera o niezamierzoną powierzchnię. Rozpocznij test z wystarczającą ilością wolnego uchwytu, aby zapewnić stabilny chwyt, jednocześnie chroniąc analizowany obszar przed uszkodzeniami powstałymi podczas transportu.
Czy test należy wykonać pod kątem 90 czy 180 stopni?
Każda z geometrii może wspierać wewnętrzne porównanie, jeśli uchwyt zachowuje ją spójnie, a metoda jest walidowana. Metoda 180-stopniowa odchyla nośnik PET do tyłu, mniej więcej równolegle do próbki. Metoda 90-stopniowa odchyla nośnik mniej więcej prostopadle do łączonej płaszczyzny, podczas gdy podparcie próbki przesuwa się lub w inny sposób zachowuje kąt.
Wyniki numeryczne uzyskane pod różnymi kątami nie powinny być łączone. Geometria odrywania zmienia równowagę sił, zginanie nośnika i naprężenia na froncie separacji. Zmiana z 90 stopni na 180 stopni może zmienić wynik pomiaru, nawet jeśli folia i transfer są identyczne. Należy wybrać geometrię, którą laboratorium może niezawodnie kontrolować i która umożliwia użyteczne rozróżnienie materiału zaakceptowanego od odrzuconego.
Prędkość odrywania również musi pozostać stała. Szybkie odrywanie może powodować wyższe piki lub wstrząs mechaniczny, podczas gdy wolniejsze odrywanie może powodować inną średnią reakcję. Szerokość próbki powinna być kontrolowana i raportowana. Wiele laboratoriów normalizuje siłę względem szerokości paska, np. siłę na milimetr lub siłę na zdefiniowaną szerokość paska, aby wyniki były zrozumiałe nawet przy różnych szerokościach. Jednostka i obliczenie muszą być zapisane w specyfikacji.
Jak wygląda krok po kroku przeprowadzenie testu instrumentalnego?
- Zweryfikuj tożsamość okazu. Rejestruje produkt filmowy, partię, położenie rolki, plik wydruku, farbę, proszek, tkaninę, operatora, kondycjonowanie i metodę przetwarzania.
- Przygotuj przelew. Drukuj, proszkowaj, utwardzaj, prasuj, schładzaj i wykańczaj z zatwierdzonymi ustawieniami. Rejestruj rzeczywisty czas, temperaturę, ustawienie nacisku oraz opóźnienie odklejania lub stan powierzchni.
- Zmierz pasek. Potwierdź szerokość testu i użyteczną długość odklejania. Odrzuć próbkę z uszkodzeniami powstałymi w wyniku transportu w analizowanym obszarze.
- Zamontuj próbkę. Wyrównaj kalkomanię z osprzętem, zabezpiecz podłoże, chwyć wolną zakładkę nośną i ustaw określony kąt.
- Zero i start. Sprawdź poprawność ogniwa obciążnikowego i metody, usuń luz bez wstępnego odrywania analizowanej strefy i przesuń urządzenie z określoną prędkością trawersy.
- Wyklucz zdefiniowane stany przejściowe. Zastosuj pisemną regułę dla regionów początkowego i końcowego. Nie wybieraj analizowanego przedziału po zobaczeniu krzywej.
- Zarejestruj krzywą i tryb awarii. Zapisz surowe dane, siłę średnią, siłę szczytową, wskaźniki zmienności, wady wizualne i lokalizację wszelkich nietypowych zdarzeń.
- Powtórz i podejmij decyzję. Wykonaj wymagane powtórzenia, porównaj zestaw z każdą regułą akceptacji i zachowaj próbki zgodnie z planem jakości.
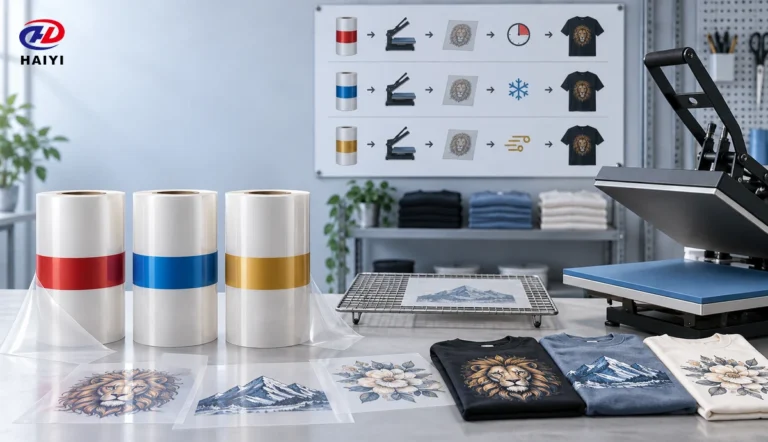
W przypadku produktów gorących, ciepłych i zimnych może być wymagana oddzielna procedura, ponieważ czas odrywania jest częścią projektu produktu. procedura odrywania SOP dla folii odrywanej na gorąco, ciepło i zimno Obejmuje instrukcje dla operatora i kwalifikację procesu. Metoda instrumentalna dodaje ilościowy pomiar siły do zatwierdzonej procedury.
Które wartości należy obliczyć z krzywej siły?
Średnia siła w stanie ustalonym jest zazwyczaj główną wartością porównawczą, ponieważ reprezentuje ona trwałe oddzielenie po rozpoczęciu odrywania. Szczytowa siła inicjująca może zidentyfikować trudności w rozpoczęciu odrywania, ale izolowany szczyt początkowy nie powinien automatycznie definiować całego produktu. Maksymalna siła w analizowanym obszarze pomaga wykryć lokalne przyklejenie lub nagłą wadę.
Zmienność jest równie ważna. Oblicz odchylenie standardowe lub rozstęp między średnimi powtórzonymi i rozważ współczynnik zmienności, gdy średnia nie jest bliska zeru. Niestabilność wewnątrzpasową można opisać za pomocą rozproszenia krzywej, liczby pików powyżej określonego progu lub różnicy między lokalnymi obszarami wysokimi i niskimi. Dokładne statystyki należy dobrać przed testowaniem i stosować konsekwentnie.
Zawsze klasyfikuj rodzaj awarii. Przydatne obserwacje obejmują czyste oddzielenie nośnika, częściowe podniesienie obrazu, podniesienie krawędzi, utratę drobnych szczegółów, pozostałości kleju, rozerwanie nośnika, zniekształcenie tkaniny i lokalne przyklejenie. Krzywa może znajdować się w oknie siły, podczas gdy przeniesiony obraz ulega wizualnemu uszkodzeniu. Taka próbka nie przechodzi testu.
W jaki sposób należy ustalić kryteria akceptacji?
Limity akceptacji powinny wynikać z danych kwalifikacyjnych produktu, a nie z ogólnej wartości znalezionej w internecie. Zacznij od zatwierdzonej folii i procesu, które zapewniają czyste transfery i akceptowalną trwałość. Przetestuj wiele niezależnych, kwalifikowanych partii, wystarczającą liczbę próbek, aby zrozumieć normalne odchylenia, oraz odpowiednie pozycje rolek. W miarę możliwości uwzględnij próbki celowo słabe lub w złym stanie, aby metoda mogła wykazać użyteczność różnicowania.
Ustaw dolną i górną granicę dla średniej siły dopiero po zrozumieniu zależności między siłą a wynikiem transferu. Dolna granica może wykryć materiał, który uwalnia się zbyt swobodnie i ryzykuje przedwczesne oddzielenie lub niepełny transfer przy użyciu zdefiniowanej metody. Górna granica może wykryć nadmierny opór, który może spowolnić produkcję, uszkodzić detal lub podnieść transfer. Niektóre produkty mogą wymagać jedynie górnej granicy, jeśli kwalifikacja nie wykaże istotnego trybu awarii przy niskiej sile.
| Kryterium | Przykładowy formularz specyfikacji | Powód |
|---|---|---|
| Średnia siła uwalniania | Dolna granica specyficzna dla produktu i górna granica w zdefiniowanej znormalizowanej jednostce | Kontroluje centralną reakcję uwalniania |
| Maksymalna siła lub kolce | Brak punktu powyżej zatwierdzonego maksimum, z określoną regułą filtrowania | Wykrywa lokalne przyklejanie, które może ukryć średnia |
| Zmienność replikacyjna | Zakres, odchylenie standardowe lub współczynnik zmienności poniżej ustalonego limitu | Kontroluje spójność w obrębie partii |
| Wynik indywidualny | Każda próbka w granicach lub zgodnie z wcześniej napisaną regułą ponownego badania | Zapobiega nieformalnemu usuwaniu niewygodnych danych |
| Transfer wizualny | Brak istotnego uniesienia, pozostałości, rozdarcia nośnika lub utraty szczegółów | Łączy liczbę z rzeczywistą jakością |
| Wynik funkcjonalny | Przejść zatwierdzone kontrole rozciągania, prania lub użytkowania końcowego | Potwierdza, że łatwe uwalnianie nie osłabiło wydajności |
Co powinien zawierać arkusz akceptacji siły wydania DTF?
Nagłówek metody powinien określać produkt, rodzaj odklejania, grubość folii, format rolki, szerokość próbki, podłoże, wersję projektu graficznego, tryb drukowania, cykl utwardzania, ustawienia maszyny drukarskiej, stan odklejania, kąt, prędkość, ogniwo obciążnikowe, analizowaną odległość, regułę filtrowania danych i jednostkę. Sekcja wyników powinna zawierać listę wszystkich powtórzeń, a nie tylko ostateczną średnią.
Rejestruj siłę średnią, siłę maksymalną, wybraną metrykę zmienności, układ krzywej, wynik wizualny, wynik funkcjonalny, operatora, instrument, status kalibracji, datę, partię folii, partię tuszu, partię proszku, partię tkaniny oraz wszelkie odchylenia. Status powinien być zaliczony, wstrzymany lub niezaliczony. Status wstrzymania jest przydatny, gdy wynik liczbowy jest graniczny, wystąpiło odchylenie od normy lub wymagane jest przeprowadzenie dochodzenia przed wydaniem materiału.
Zdefiniuj z wyprzedzeniem zasady ponownego badania. Zespół ds. jakości nie powinien powtarzać próbek, dopóki nie uzyska akceptowalnej liczby. Prawidłowa zasada może zezwalać na udokumentowane ponowne badanie po zidentyfikowaniu błędu w przygotowaniu lub sprzęcie. Jeśli nie występuje żaden przypisywalny błąd badania, wynik niezgodny ze specyfikacją powinien zostać uznany za niezgodny z procedurą.
W jaki sposób laboratorium może sprawdzić wiarygodność systemu pomiarowego?
Najpierw zweryfikuj podstawową kontrolę sprzętu: kalibrację, odpowiedni zakres ogniwa wagowego, stan uchwytu, dokładność prędkości, ustawienie mocowania, stabilność kąta oraz zabezpieczenie metody programowej. Następnie zbadaj powtarzalność, zlecając jednemu przeszkolonemu operatorowi ponowne testowanie porównywalnych próbek. Zbadaj powtarzalność, porównując operatorów, dni lub laboratoria, podczas gdy materiał i metoda pisemna pozostają pod kontrolą.
Formalna analiza systemu pomiarowego pozwala oddzielić zmienność sprzętu i operatora od rzeczywistej zmienności produktu. Projekt badania powinien odzwierciedlać rzeczywistą metodę i zakres siły. Jeśli zmienność pomiaru jest zbyt duża w stosunku do okna akceptacji, zaostrzenie limitów produktu będzie źródłem argumentów zamiast lepszej kontroli. Najpierw należy udoskonalić osprzęt, szkolenie, przygotowanie próbek lub zasadę redukcji danych.
Które zmienne najczęściej zmieniają mierzoną siłę wyzwalania?
| Zmienny | Jak zmienia wynik | Działanie kontrolne |
|---|---|---|
| Opóźnienie lub temperatura odrywania | Zmienia stan powłoki i kleju podczas rozdzielania | Zdefiniuj opóźnienie, stan powierzchni lub okno temperaturowe według rodzaju odklejania |
| Kąt i prędkość odrywania | Zmienia geometrię naprężeń i reakcję siły | Użyj kontrolowanego urządzenia i stałej prędkości maszyny |
| Szerokość paska | Zmienia całkowitą siłę przenoszoną na froncie odrywania | Konsekwentnie tnij i normalizuj wyniki, gdy jest to określone |
| Ładunek białego tuszu i proszku | Zmienia grubość transferu, zachowanie termiczne i niepożądane wiązania | Użyj kontrolowanej grafiki, trybu drukowania i procesu proszkowego |
| Warunki utwardzania i prasowania | Zmiana aktywacji kleju i zachowania interfejsu | Rejestruj rzeczywisty czas, temperaturę i metodę ciśnienia |
| Tekstura tkaniny i powierzchni | Zmiana wsparcia transferu i kontaktu termicznego | Do kontroli jakości filmu należy używać jednego podłoża referencyjnego |
| Przechowywanie filmów i wilgotność | Możliwość zmiany powłoki, statyki i konsystencji procesu | Przed testowaniem należy sprawdzić stan i zarejestrować materiał |
| Jednorodność powłoki | Tworzy dryft lub lokalne kolce siły na całej długości rolki | Przykładowe pozycje wstęgi i rolki oraz przegląd krzywej |
Zachowanie powłoki to tylko jeden z elementów systemu, ale pozostaje ono kluczową właściwością folii. Przewodnik po jak powłoka DTF wpływa na jakość druku wyjaśnia powiązania między odbiorem farby, proszkiem, transferem i uwalnianiem. Grubość warstwy może również wpływać na obsługę i mechanikę testu, dlatego kupujący porównujący formaty powinni zapoznać się z Przewodnik po grubości folii DTF.
Jak diagnozować nieprawidłowe krzywe siły?
Wysoki szczyt początkowy, po którym następuje stabilny plateau, wskazuje na trudności z inicjacją, ustawieniem uchwytu, czasem odrywania lub przygotowaniem krawędzi. Powtarzające się ostre skoki w strefie pomiaru sugerują lokalne przywieranie, zanieczyszczenie proszkiem, nierównomierny nacisk, zmienność powłoki lub nierównomierne pokrycie zadrukiem. Stały trend wzrostowy lub spadkowy może wskazywać na zmianę kąta odrywania, ruch próbki, gradient temperatury lub zmienność materiału związaną z położeniem.
Bardzo niska siła z uniesieniem obrazu nie jest dobrym produktem o niskiej sile. Sprawdź aktywację transferu, proszek, ciśnienie, czas i kompatybilność interfejsu. Wysoka siła z czystym obrazem końcowym może nadal wykraczać poza wymagania produkcyjne, jeśli stwarza trudności operatorowi lub grozi uszkodzeniem drobnych szczegółów. Porównaj schemat reklamacji z kompleksowym przewodnik rozwiązywania problemów trudnych do obrania, a następnie użyj danych instrumentalnych, aby zawęzić prawdopodobne przyczyny.
W jaki sposób testy siły uwalniającej powinny wspierać zatwierdzenie dostawcy i partii?
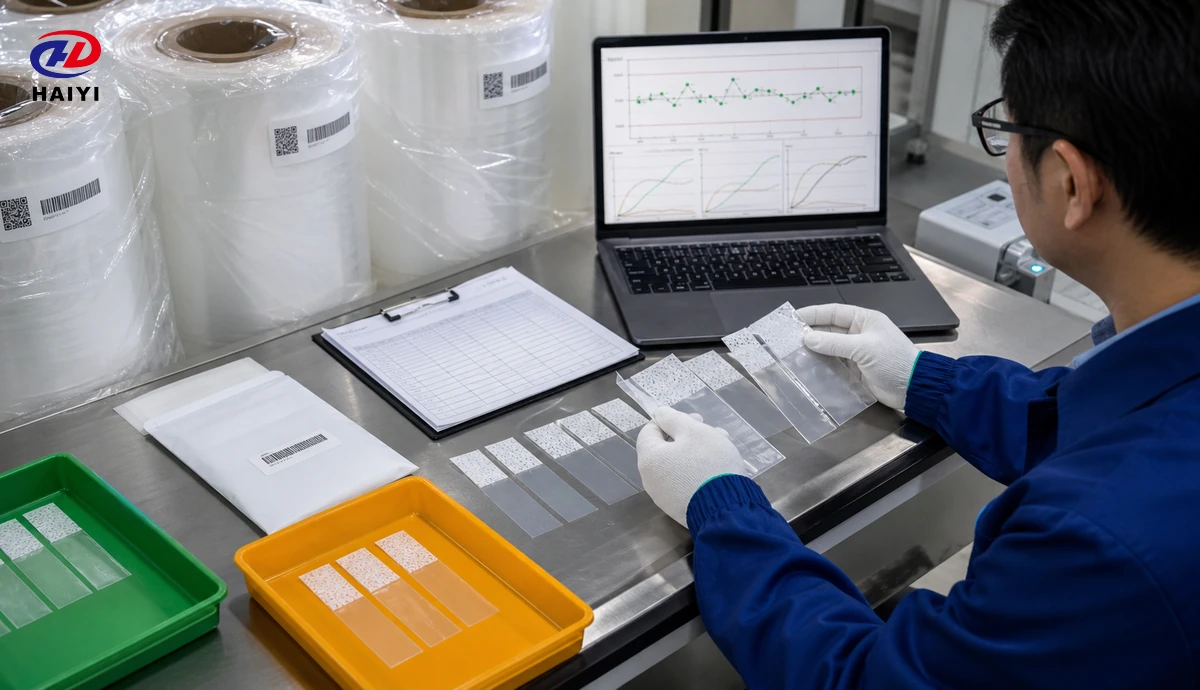
Specyfikacja zakupu powinna określać rewizję metody badawczej i kryteria specyficzne dla produktu, a nie tylko deklarację łatwego zwolnienia. Zapytaj dostawcę, jak przygotowywane są próbki, jakie warunki odrywania są stosowane, jak normalizowana jest siła, ile powtórzeń jest testowanych, jak obsługiwane są krzywe odbiegające od normy oraz czy surowe dane można powiązać z partią produkcyjną.
Siła zwalniająca powinna być częścią szerszego systemu kontroli dostawców, obejmującego przegląd specyfikacji, powiadamianie o zmianach, przechowywane próbki, spójność powłoki, wymiary, zachowanie statyczne, opakowanie, identyfikowalność i działania korygujące. Importerzy mogą korzystać z Lista kontrolna audytu dostawców folii DTF aby połączyć dowody testowe z szerszymi kontrolami produkcyjnymi.
Jakie są najczęstsze błędy przy testowaniu siły zwalniającej?
- Używając jednego uniwersalnego numeru: różne produkty i metody wymagają różnych okien walidacji.
- Zmiana kąta lub prędkości: wyniki nie są porównywalne po zmianie geometrii lub szybkości.
- Ignorowanie danych wejściowych procesu: filmu nie można odizolować od tuszu, proszku, utwardzania, prasowania, chłodzenia i podłoża podczas testu transferowego.
- Raportowanie wyłącznie średniej: szczyty, zmienność i tryb awarii mogą ujawnić ukryte wady.
- Badanie jednej próbki: pojedynczy pasek nie może charakteryzować powtarzalności ani jednorodności rolki.
- Nieformalne usuwanie wartości odstających: Zasady wykluczenia i ponownego testowania muszą zostać określone przed przeglądem wyników.
- Prezentowanie złego wizerunku: wartość siły mieszcząca się w określonych granicach nie ma pierwszeństwa przed siłą nośną, pozostałościami, brakującymi szczegółami ani niską trwałością.
- Wykorzystując dane proxy z surowego filmu jako ostateczny dowód: pełnomocnictwo wymaga udokumentowanej korelacji z rzeczywistym wydrukowanym przelewem.
Często zadawane pytania
Czy mniejsza siła zwalniająca DTF jest zawsze lepsza?
Nie. Niższa siła może usprawnić obsługę, ale zbyt niska siła może prowadzić do przedwczesnego zwolnienia lub niepełnego transferu przy użyciu określonej metody. Akceptacja wymaga zarówno okna numerycznego, jak i czystego, trwałego obrazu transferowego.
Czy siła uwalniająca może zidentyfikować wadliwą powłokę?
Dane dotyczące siły uwalniania mogą potwierdzić tę diagnozę, zwłaszcza gdy materiał odniesienia przechodzi ten sam kontrolowany proces. Nie można jednak udowodnić wady powłoki, dopóki nie zostaną sprawdzone: sprzęt, czas, farba, proszek, utwardzanie, prasa, tkanina, przechowywanie i przygotowanie próbki.
Ile próbek należy przebadać?
Ilość powinna wynikać z planu jakości i ryzyka. Rozwój wymaga wystarczającej liczby powtórzeń i niezależnych partii, aby ustalić normalną zmienność. Rutynowa akceptacja partii może wymagać mniejszej, zwalidowanej próbki. Plan powinien określać lokalizacje, zasady ponownego testowania i eskalację przed rozpoczęciem testów.
Czy folie do odklejania na gorąco i na zimno mogą mieć takie same limity akceptacji?
Zwykle nie bez dowodów. Ich zatwierdzone warunki separacji różnią się, więc ich okna sił również mogą się różnić. Należy stosować oddzielne metody lub wyraźnie oddzielone warunki produktu, nawet gdy używana jest ta sama maszyna i osprzęt.
Czy badanie siły uwalniania powinno zastąpić badanie mycia?
Nie. Siła uwalniania ocenia usunięcie nośnika w kontrolowanych warunkach. Testy prania, rozciągania, wyglądu i użytkowania oceniają inne wymagania dotyczące wydajności. Kompletny plan zatwierdzenia łączy je, zamiast zastępować jeden wynik innym.
W jaki sposób Haiyi może wspierać hurtowe programy jakości filmów DTF?
Haiyi dostarcza folie DTF dla hurtowni, dystrybutorów, drukarni oraz na potrzeby produktów niestandardowych. Kupujący mogą omówić formaty rolek lub arkuszy, grubość folii, odklejanie na gorąco, ciepło lub zimno, konfigurację powłoki, opakowanie, branding oraz specyfikacje dotyczące zamówień powtarzalnych. Zapytanie techniczne powinno uwzględniać drukarkę, farbę, proszek, tkaninę, proces druku, preferowany sposób odklejania, wymiary rolki, miesięczny nakład oraz rynek docelowy.
Potrzebujesz hurtowego lub dostosowanego programu filmów DTF z określoną datą premiery? Przejrzyj Gama produktów filmowych Haiyi DTF Skontaktuj się z zespołem Haiyi, podając format folii, rodzaj odklejania, warunki testowania, kryteria akceptacji, potrzeby dotyczące pakowania i wielkość zamówienia. Haiyi może pomóc w ocenie próbek i specyfikacji produktu dla programów dystrybucji, marek własnych lub dostaw hurtowych.