


UV DTF Film Kalite Standartları: Her İthalatçının Bilmesi Gerekenler
Kaplama, ayırma, yapışma, boyutlar, dayanıklılık, ambalajlama, numune alma ve tedarikçi kontrolü de dahil olmak üzere UV DTF film kalite standartlarına ilişkin pratik bir kılavuz.

Tahmini okuma süresi: 14 dakika
UV DTF film kalitesi, tek bir numunenin iyi görünmesine göre değil, yazılı ve tekrarlanabilir bir kabul standardına göre değerlendirilmelidir. Bir ithalatçı, A filminin baskı kalitesini, B filminin transfer davranışını, kaplama homojenliğini, ayırma tutarlılığını, yapıştırıcı berraklığını, rulo boyutlarını, yüzey temizliğini, alt tabaka yapışmasını, depolama stabilitesini, ambalajı ve parti izlenebilirliğini kontrol etmelidir. En kullanışlı standart, test yöntemini, numune koşullandırmasını, hedef alt tabakayı, yazıcı ayarlarını, kabul sınırını, numune boyutunu ve bir parti başarısız olduğunda verilecek yanıtı tanımlar.
Her UV DTF filminin her yazıcı, mürekkep, laminatör, ürün ve hedef pazar için otomatik olarak uygun olmasını sağlayan tek bir evrensel özellik yoktur. İthalatçıların gerçek uygulamalarını bir tedarikçi sözleşmesine ve bir giriş kalite kontrol planına dönüştürmeleri gerekir. Pürüzsüz camda iyi performans gösteren bir film, kaplamalı metalde veya düşük yüzey enerjili plastikte farklı davranabilir. Başlangıçta iyi bir şekilde ayrılan bir rulo, daha sonra kaplama veya gerilim değişirse yine de maliyetli arıza sürelerine neden olabilir.
Bu kılavuz, ithalatçıların üretim siparişi vermeden önce belirlemesi gereken kalite standartlarını açıklamaktadır. Ölçülebilir performans, adil karşılaştırma, sevkiyat koruması ve partiye kadar izlenebilen kanıtlar üzerinde durmaktadır.
UV DTF film sisteminde tam olarak ne inceleniyor?
UV DTF genellikle iki koordineli film kullanır. A filmi baskılı görüntüyü alır ve baskı ve kürleme sırasında mürekkebi, beyaz katmanı ve verniği destekler. B filmi kürlenmiş tasarımın üzerine lamine edilir, görüntüyü A filminden kaldırır, ürüne taşır ve uygulama sonrasında serbest bırakır. Nihai sonuç, filmler, mürekkep, vernik, kürleme enerjisi, laminasyon basıncı, ortam ve alt tabaka arasındaki tam ilişkiye bağlıdır.
Süreç hakkında genel bir bilgiye ihtiyaç duyan alıcılar öncelikle şu incelemeyi yapabilirler: UV DTF filminin ve A/B transfer sisteminin nasıl çalıştığı. İşlem sırasını anlamak önemlidir çünkü transfer sırasında görülen bir kusur birçok yerden kaynaklanabilir. Zayıf yapışma, kirlenmeden, yanlış B film yapışkanlığından, yetersiz temas basıncından, uyumsuz bir yüzeyden veya baskı katmanının kendisinden kaynaklanabilir. Bir kalite standardı, filmle ilgili kanıtları işlemle ilgili kanıtlardan ayırmalıdır.
İthalatçı, tedarik edilen her bir bileşeni yapısı, yüzey işlemi, nominal kalınlığı, rulo genişliği, rulo uzunluğu, göbek boyutu, sarım yönü, yüzey işlemi, yapışkanlık kategorisi ve kullanım amacı ile tanımlamalıdır. "Premium", "yüksek yapışkanlık" veya "kolay ayrılma" gibi terimler, belgelenmiş bir yöntem ve ölçülebilir bir aralıkla ilişkilendirilmedikçe kabul kriteri olarak değerlendirilmez.
İthalatçıların fiyat teklifi istemeden önce neden ürün spesifikasyonu oluşturmaları gerekir?
Ürün özellikleri, fiyat tekliflerinin karşılaştırılabilir olmasını sağlar. Bu özellik olmadan, iki tedarikçi aynı ürün adı altında farklı kalınlık, kaplama, yapıştırıcı, rulo uzunluğu, ayırma davranışı ve ambalaj özelliklerine sahip malzemeler sunabilir. Daha düşük fiyat teklifi, daha iyi bir fiyat yerine farklı bir ürünü temsil edebilir.
Teknik özellikler, kullanılacak yazıcı platformunu, mürekkep ve vernik sistemini, kürleme düzenini, laminatörü, rulo genişliğini, üretim hızını, hedef alt tabakaları, iç veya dış mekan kullanımını, uygulama yöntemini ve beklenen saklama süresini açıklamalıdır. Ayrıca, kalite açısından hangi özelliklerin kritik olduğunu da belirtmelidir. Yüksek hacimli etiket üreticisi için, istikrarlı rulo işleme ve düşük hata sıklığı, küçük bir fiyat farkından daha önemli olabilir. Premium şeffaf ürünler için, optik netlik ve görünür yapışkan bulanıklığına karşı direnç belirleyici olabilir.
Gelen malların muayenesinde hangi görsel kusurlar incelenmelidir?
Görsel inceleme, nakliye hasarını ve bariz üretim farklılıklarını tespit etmenin en hızlı yoludur. Ruloyu tutarlı bir arka aydınlatma ve yansıtılan ışık altında inceleyin. Hem kenarları hem de şeridin çeşitli noktalarını kontrol edin. İnceleme alanı temiz olmalı ve personel, parmak izlerinin yanlış kusurlara yol açmaması için filmle temas için uygun eldivenler kullanmalıdır.
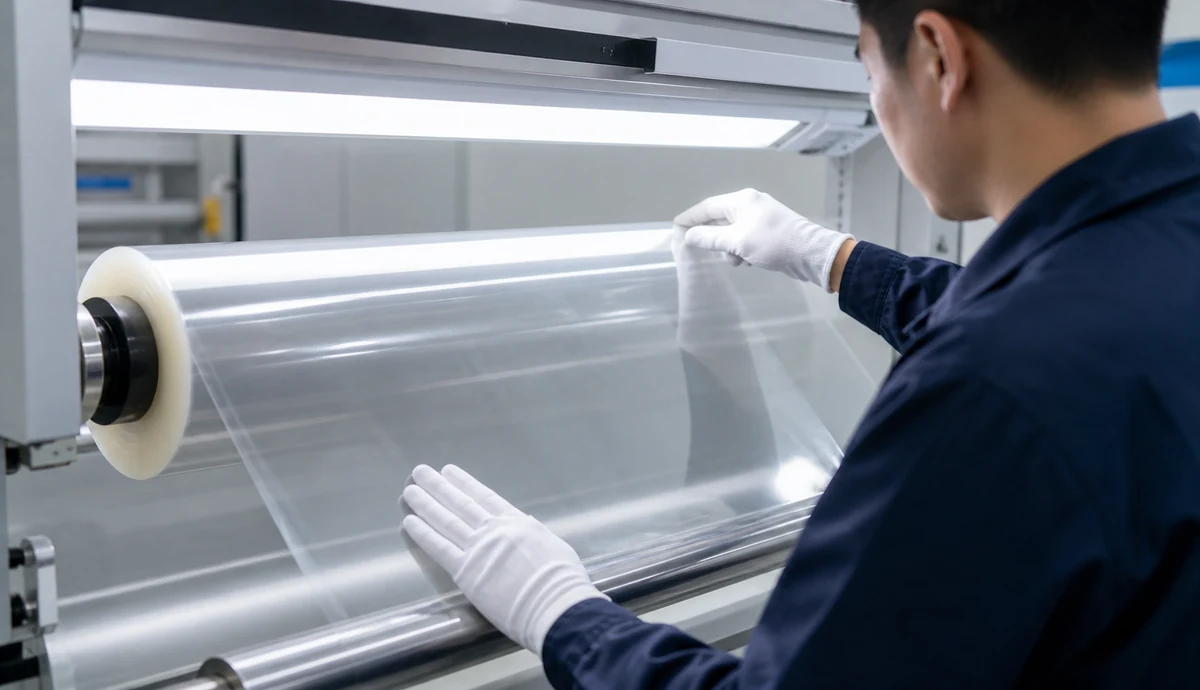
Sık görülen reddedilebilir kusurlar arasında kullanılabilir baskı alanında çizikler, gömülü parçacıklar, yağ lekeleri, kaplama izleri, jel lekeleri, balık gözü lekeleri, kırışıklıklar, tıkanma, kabarcıklar, iç içe geçmiş sarım, ezilmiş bobinler, hasarlı kenarlar, beyan edilmemiş ek yerleri ve şeffaflık veya yüzeyde gözle görülür farklılıklar yer alır. Alıcı, kusur kategorilerini ciddiyetine göre tanımlamalıdır. Müşteri logosunda görünür bir boşluk oluşturan bir parçacık kritik olabilirken, kararlaştırılan kullanılabilir genişliğin dışında kalan küçük bir iz kozmetik olabilir.
Hata limitleri, bilinen bir muayene uzunluğu ve alanı kullanılarak belirlenmelidir. "Hata yok" ifadesi cazip görünse de, büyük rulolar genelinde adil bir şekilde uygulanması imkansız olabilir. Daha iyi bir anlaşma, hata türünü, maksimum boyutu, maksimum sıklığı, kenar toleransını, ek yeri toleransını ve bir hatanın reddedilmesini, iade edilmesini veya değiştirilmesini gerektirip gerektirmediğini tanımlar. Bir hata kaydedildiğinde, tarihli fotoğrafları ve rulo etiketini saklayın.
Kalınlık, genişlik, uzunluk ve rulo geometrisi nasıl kontrol edilmelidir?
Boyutlar, beslemeyi, laminasyon hizalamasını, stok değerini ve kullanılabilir metre başına maliyeti etkiler. İthalatçı, üzerinde anlaşılmış bir toleransla nominal film kalınlığını belirtmeli ve uygun kalibre edilmiş bir kalınlık ölçer kullanarak test etmelidir. Tek bir ölçüm kaplama veya taban film varyasyonunu gösteremeyeceğinden, film şeridi boyunca ve rulo boyunca birden fazla noktadan ölçüm yapılmalıdır.
Rulo genişliği, kenarları sıkıştırmadan veya bozmadan ölçülmelidir. Kaplama her iki tarafa da eşit şekilde yayılmıyorsa, kullanılabilir genişlik toplam genişlikten daha önemli olabilir. A ve B film genişlikleri, ekipmana ve laminasyon yöntemine uygun olmalıdır. Bazı iş akışlarında kasıtlı olarak daha geniş bir B film kullanılır, bu nedenle satın alma siparişinde her iki rulonun da eşleşmesi gerektiği varsayılmak yerine, gerekli eşleştirme belirtilmelidir.
Sarım hizalamasını, sertliği, kenar düzgünlüğünü, teleskopik yapıyı, kırışıklıkları ve tıkanmaları kontrol edin. Aşırı veya düzensiz sarım gerilimi, filmin kendisi kalınlık gereksinimlerini karşılasa bile kıvrılma ve besleme sorunlarına neden olabilir. Standart ayrıca, yazıcı veya laminatör boşluğunun sınırlı olduğu durumlarda maksimum rulo çapını da tanımlamalıdır.
Baskı kalitesi testleri filmin kalitesini nasıl ortaya koyuyor?
Film kalitesi, alıcının gerçek üretim sistemi kullanılarak yapılan kontrollü bir baskı testiyle kanıtlanır. Test dosyasında ince pozitif ve negatif çizgiler, küçük yazı tipleri, düz renk alanları, gradyanlar, beyaz mürekkep kaplaması, vernik, keskin köşeler ve yoğun görüntü bölümleri bulunmalıdır. Tedarikçileri veya partileri karşılaştırırken aynı dosya, RIP ayarları, mürekkep lotu, kürleme ayarları, ortam ve makine koşulları kullanılmalıdır.
Mürekkep ıslanmasını, nokta kontrolünü, kenar keskinliğini, renk homojenliğini, beyaz mürekkep kaplamasını, vernik görünümünü, iğne deliği oluşumunu, beneklenmeyi, akmayı ve görünür kirlenmeyi inceleyin. Film, kabul edilemez bir eğrilik, kafa teması, kalkma veya deformasyon olmadan besleme ve kürleme boyunca stabil kalmalıdır. Bir örnek daha düşük hızda veya farklı kürleme enerjisiyle basılırsa, karşılaştırma artık kontrollü olmaz.
Sadece kısa bir ön örnekle yetinmeyin. İthalatçıların, bir rulonun başından, ortasından ve sonundan veya aynı partideki birden fazla rulodan kanıt almaları gerekir. Bu, kaplama varyasyonunu, sarım değişikliklerini ve aralıklı yüzey kusurlarını ortaya çıkarmaya yardımcı olur. Gelecekteki bir iddianın hafızadan değil, araştırılarak incelenebilmesi için, her sonuçla birlikte makine ayarlarını ve çevresel koşulları kaydedin.
Sitenin UV DTF üretim iş akışı Bu, baskı, kürleme, laminasyon, transfer veya son uygulama aşamalarındaki hataların yerini belirlemek için faydalı bir bağlam sağlar. İyi bir denetim formu bu sırayı takip eder.
İthalatçılar A filminin gösterim tutarlılığını nasıl test edebilir?
Film, baskı, kürleme, taşıma ve laminasyon işlemleri boyunca baskılı yapıyı güvenli bir şekilde tutmalı ve ardından B filmi kullanıldığında tutarlı bir şekilde serbest bırakmalıdır. Çok kolay serbest bırakma, erken kalkmaya veya bozulmaya neden olabilir. Çok zor serbest bırakma ise ince ayrıntıları yırtabilir, taşıyıcıyı gererek görüntünün bazı kısımlarını geride bırakabilir.
Sabit bir test görüntüsü ve eşleşen bir B filmi kullanın. Baskıdan sonra örnekleri önceden belirlenmiş bir süre boyunca şartlandırın, ardından kontrollü basınç ve hızda laminasyon yapın. Soyma işlemini tutarlı bir açı ve hızda gerçekleştirin. İnce çizgileri, izole noktaları, köşeleri, büyük katı alanları ve tüm görüntü sınırını inceleyin. Ayrılan malzemenin temiz olup olmadığını, basılı yapının bozulup bozulmadığını ve kalıntı kalıp kalmadığını kaydedin.
Filmin çeşitli noktalarında ve farklı rulo yerlerinde soyulma kalitesi karşılaştırılmalıdır. Alıcı, fotoğraf örnekleriyle pratik bir derecelendirme ölçeği oluşturabilir, ancak örnekler her iki tarafça da onaylanmalıdır. "İyi soyuluyor" gibi öznel bir ifade, partiyle ilgili bir iddiayı çözmek için yeterli değildir.
B tipi film yapıştırıcısı ve optik şeffaflık için en önemli standartlar nelerdir?
B filmi, A filminden kürlenmiş tasarımı almalı, işlem sırasında korumalı, kontrollü yerleştirme sağlamalı, tasarımı hedefe aktarmalı ve uygulanan görüntüyü geri çekmeden bırakmalıdır. Yapıştırıcı, son dekorasyonda kabul edilemez bulanıklık, sarı renk, kalıntı, kabarcık veya görünür doku oluşturmamalıdır.
Yapışma, alt tabakaya özgüdür. Dahili soyma veya kesme yöntemi, partileri karşılaştırmaya yardımcı olabilirken, bilinen basınca duyarlı yapıştırıcı test yöntemleri faydalı ölçüm prensipleri sağlayabilir. Bununla birlikte, ithalatçılar, yapı, koşullandırma, alt tabaka, ekipman, açı, hız ve raporlama gerekliliklerine gerçekten uyulmadığı sürece, adı geçen harici bir yönteme uygunluk iddiasında bulunmamalıdır. Değiştirilmiş bir fabrika testi, resmi bir sertifika olarak sunulmak yerine, dahili bir yöntem olarak tanımlanmalıdır.
Gerçek müşteri yüzeylerinde yapışma testi nasıl yapılmalıdır?
Son kabul programı, alıcının fiilen satış yaptığı yüzeyleri içermelidir. Cam, akrilik, kaplamalı metal, seramik, boyalı paneller, sert plastikler, ahşap kaplamalar ve deri benzeri malzemeler farklı yüzey enerjisi, doku, plastikleştirici ve kirlilik koşulları sunabilir. Camda onay almak, her plastikte onay garantisi vermez.
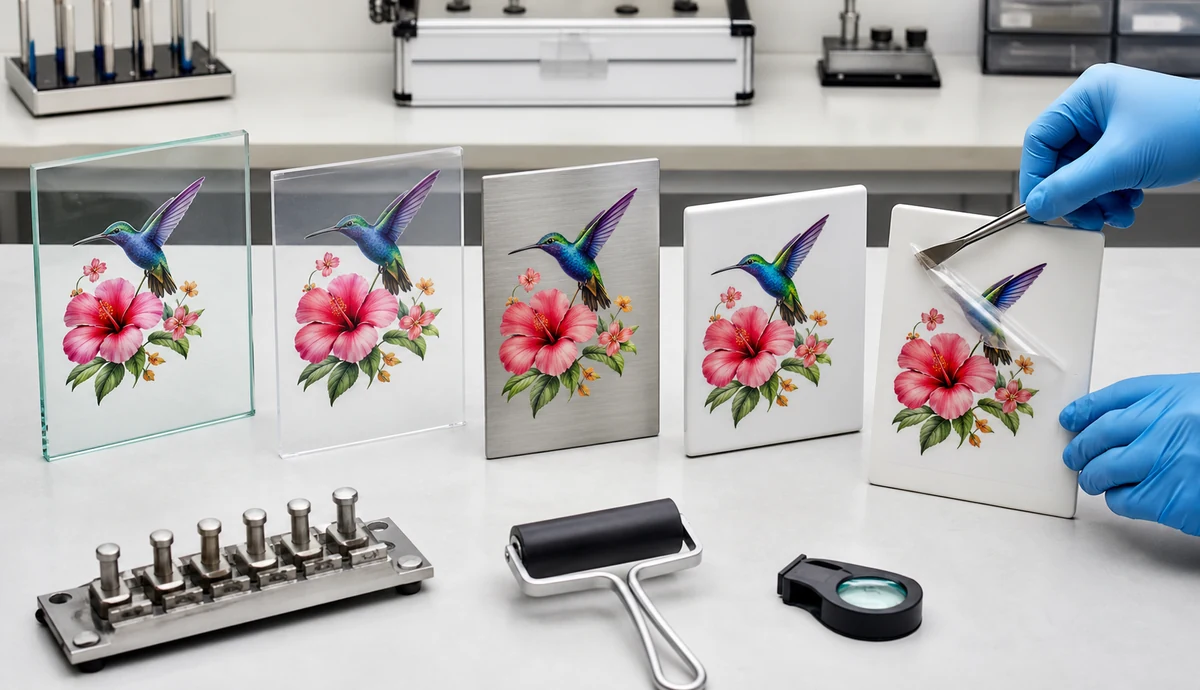
Her bir yüzeyi belgelenmiş bir temizleme prosedürü kullanarak hazırlayın. Malzeme türünü, kaplamayı, tedarikçiyi, yüzey durumunu, temizlik maddesini, uygulama basıncını, bekleme süresini ve test ortamını kaydedin. Hem anlık inceleme hem de yaşlanmış kontrol kullanın çünkü bazı bağlar zamanla gelişirken, diğerleri çevresel etkilere maruz kaldıktan sonra bozulur.
Faydalı değerlendirme yöntemleri arasında kenar kalkması, uygun yerlerde baskılı yapının enine kesit davranışı, kontrollü soyulma karşılaştırması, statik kesme karşılaştırması, kullanım aşınması, suya maruz kalma, sıcaklık döngüsü, nem koşullandırması ve sınırlı kimyasal nokta testi yer almaktadır. Doğru set, nihai ürüne bağlıdır. Dekoratif bir iç mekan akrilik tabela, yıkamaya, yağlara veya dış mekan güneş ışığına maruz kalan bir şişe ile aynı doğrulamaya ihtiyaç duymaz.
Testin amacı, desteklenen kullanım alanını tanımlamaktır. "Tüm malzemelere" yapışma garantisi vermek gibi bir amacı yoktur. Uygun olmayan veya doğrulanmamış yüzeyleri hariç tutun ve müşterilere hazırlık talimatları sağlayın. İthalatçıların süreci diğer etiketleme teknolojileriyle karşılaştırmaları incelenebilir. UV DTF film ile geleneksel etiket baskısı karşılaştırması İş akışlarının ve performans beklentilerinin nerede farklılık gösterdiğini anlamak için.
Hangi dayanıklılık iddiaları kanıt gerektirir?
Su geçirmez, çizilmeye dayanıklı, hava koşullarına dayanıklı, bulaşık makinesinde yıkanabilir, kimyasallara dayanıklı ve dış mekan kullanımına uygun gibi kelimeler, tanımlanmış test koşulları gerektirir. Suyla kısa süreli temastan sağ kurtulan bir numune, uzun vadeli dış mekan dayanıklılığını kanıtlamaz. Elde yıkamadan sağ kurtulan bir transfer, otomatik olarak bulaşık makinesinde yıkanabilirlik iddiasını desteklemez.
Maruz kalma süresi, sıcaklık, nem, sıvı veya kimyasal konsantrasyonu, aşındırma aleti, yük, döngü sayısı, alt tabaka, kabul kriterleri ve görsel değerlendirme yöntemini belirtin. Hızlandırılmış hava koşullarına maruz bırakma ekipmanı, kontrollü ışık ve nem döngüleri altında malzemeleri karşılaştırabilir, ancak hızlandırılmış saatler, belirli yapı ve kullanım ortamı için doğrulanmış bir korelasyon olmadan doğrudan garantili bir dış mekan ömrüne dönüşmez.
Renk ve görünüm için, sabit bir kontrol ve tutarlı aydınlatma kullanın. Solma, sararma, parlaklık değişimi, çatlama, kenar kalkması, yapışkan bulanıklığı ve detay kaybını kaydedin. İthalatçı belirli bir dayanıklılık iddiasında bulunuyorsa, kanıtlar bu iddianın arkasındaki film, mürekkep, vernik, alt tabaka, uygulama süreci ve maruz kalma koşullarını tam olarak kapsamalıdır.
Alıcılar saçların buklelenmesini, statik elektriği, bloklanmasını ve beslenmesini nasıl kontrol etmelidir?
Rulo filmler görsel gereksinimleri karşılayabilir ancak ekipman üzerinde düşük performans gösterebilir. Kıvrılma, statik elektrik, yapışma, düzensiz gerilim, gevşek sarım ve kenar hasarı baskı veya laminasyonu aksatabilir. Bu nedenle kabul planı, yalnızca tezgah üstü incelemeyi değil, normal çalışma koşullarında bir makine denemesini de içermelidir.
Test etmeden önce ruloyu üretim ortamında şartlandırın. Oda sıcaklığını ve bağıl nemi kaydedin. Açılma davranışını, düzlüğü, izlemeyi, astar ayrılmasını, statik çekimi, besleme tutarlılığını, kafa boşluğunu ve laminasyon hizalamasını gözlemleyin. Film alışılmadık derecede yavaş hız veya sürekli operatör düzeltmesi gerektiriyorsa, tek tek transferler iyi görünse bile ticari olarak kabul edilebilir olmayabilir.
Tedarikçiyle depolama yönünü ve çevresel sınırları belirleyin. Ruloları kullanıma kadar kapalı tutun, doğrudan güneş ışığından, aşırı ısıdan, nemden, tozdan ve kimyasallardan uzak tutun. İlk giren ilk çıkar (FIFO) envanter kontrolünü kullanın ve orijinal parti kimliğini saklayın. Açıldıktan sonra, kullanılmayan filmi kararlaştırılan depolama yöntemine göre tekrar kapatın.
UV DTF filmi ithalat sırasında hangi ambalaj standartları tarafından korunmaktadır?
İhracat ambalajı, ürün kalitesinin bir parçasıdır çünkü iyi bir rulo nem, darbe, sıkıştırma, toz veya nakliye sırasında desteksiz hareket nedeniyle hasar görebilir. Her rulo uygun koruyucu ambalaja, güvenli uç korumasına, sağlam bir çekirdeğe ve ağırlığına ve güzergahına uygun bir dış kartona sahip olmalıdır. Ağır rulolar, çekirdeğin ve kenarların zarar verici yükler taşımaması için ek iç desteklere ihtiyaç duyabilir.
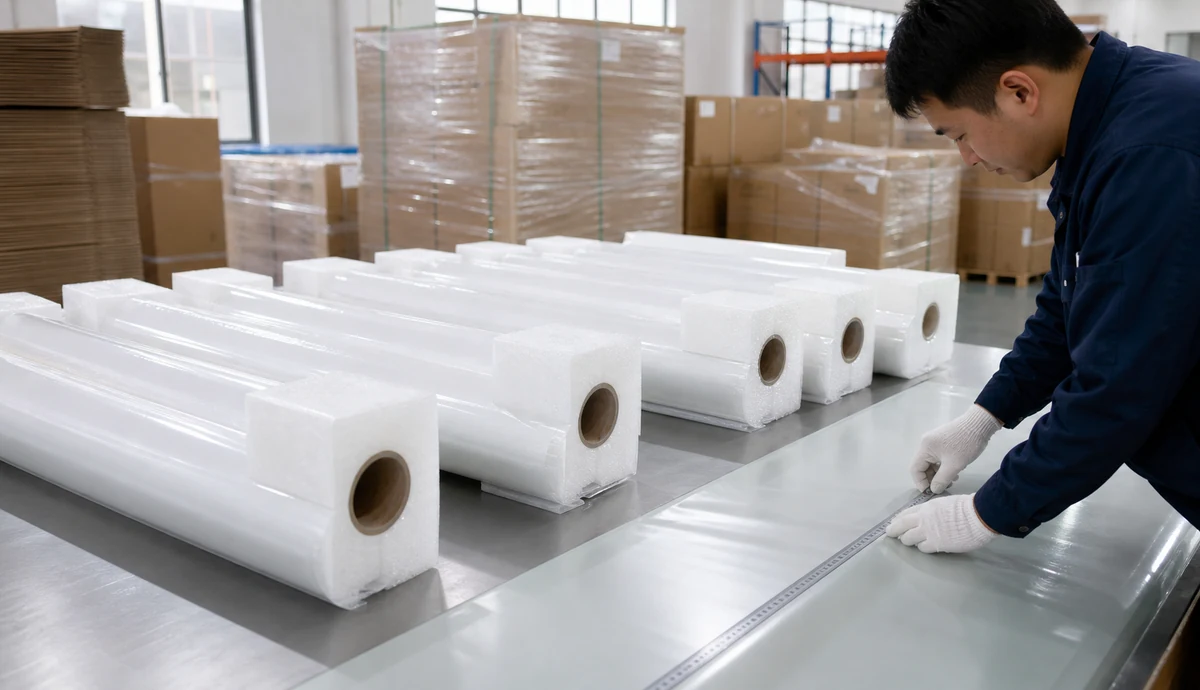
Ambalaj spesifikasyonunda rulo yönü, uç koruması, torba veya bariyer malzemesi, sızdırma yöntemi, gerekçelendirildiğinde kurutucu kullanımı, karton mukavemeti, palet düzeni, palet koruması, maksimum istif yüksekliği ve konteyner yükleme önlemleri belirtilmelidir. Etiketlerde ürün kodu, A veya B film türü, genişlik, uzunluk, parti numarası, üretim tarihi, rulo numarası ve saklama talimatları yer almalıdır. Alıcı ve tedarikçi, etiketlerin ruloya, torbaya, kartona veya her üçüne birden yerleştirilip yerleştirilmeyeceği konusunda anlaşmalıdır.
Ruloları envantere taşımadan önce, teslimat sırasında ambalajı kontrol edin. Ezilmiş kartonları, delinmeleri, su lekelerini, kırık paletleri, yerinden oynamış ruloları veya uzayan ruloları ambalajdan çıkarmadan önce fotoğraflayın. Bu kanıtlar, üretim sorunlarını nakliye hasarından ayırmaya ve zamanında taşıyıcı tazminat taleplerini desteklemeye yardımcı olur.
Her üretim partisine hangi belgeler eşlik etmelidir?
Her sevkiyatın üretim ve muayene kayıtlarına kadar izlenebilir olması gerekir. İthalatçıların en azından ürün kodları ve parti numaralarına bağlı bir paketleme listesi, kabul edilen özellikleri listeleyen bir analiz veya uygunluk sertifikası, rulo düzeyinde tanımlama, üretim tarihi ve tedarik edilen revizyonun onaylanmış spesifikasyona uygun olduğunu teyit eden bir belge talep etmeleri gerekmektedir.
Pazara ve nihai kullanıma bağlı olarak, alıcıların ayrıca güvenlik verilerine, kimyasal beyanlara, kısıtlı madde bilgilerine, test raporlarına, menşe ülke belgelerine ve ambalaj uygunluk kayıtlarına da ihtiyacı olabilir. Yasal yükümlülükler, varış noktasına, ürün sınıflandırmasına, kimyasal bileşimine ve kullanımına göre farklılık gösterir. Satış broşüründeki genel bir logo, test edilen maddeyi, yöntemi, laboratuvarı, tarihi ve sonucu belirten güncel bir raporun yerini tutmaz.
AB satışları için ithalatçıların, REACH kısıtlamalarının, aday listesi iletişim yükümlülüklerinin ve diğer geçerli kimyasal kuralların tedarik edilen film ve kullanım amacına nasıl etki ettiğini belirlemesi gerekir. Diğer pazarların kendi gereksinimleri vardır. İthalatçı, ürününe, iddialarına, müşterilerine ve varış noktasına uygulanan kuralları kontrol etmekten sorumludur; tedarikçi belgeleri bu değerlendirmeyi desteklemeli, onun yerini almamalıdır.
Bir ithalatçı kaç numuneyi test etmelidir?
Tek bir kusursuz örnek, parti tutarlılığını göstermez. Örnekleme planı, sipariş büyüklüğünü, proses riskini, tedarikçi geçmişini, kusur maliyetini ve testin tahrip edici doğasını yansıtmalıdır. Farklı karton ve palet konumlarından rulolar dahil edilmeli ve seçilen rulolar içindeki birden fazla konumdan malzeme test edilmelidir.
Yeni tedarikçiler ve değişen yapılar, istikrarlı ve kanıtlanmış tedarikten daha sıkı denetimi hak etmektedir. Tutarlı ve belgelenmiş performans sonrasında denetimin azaltılması düşünülebilirken, tekrarlanan arızalar daha fazla numune alınmasını veya tam izolasyonu tetiklemelidir. Satın alma sözleşmesinde, onaylanmış uygunsuz bir parti bulunduğunda test, değiştirme, yeniden işleme, nakliye ve imha masraflarını kimin karşılayacağı belirtilmelidir.
İthalatçıların, onaylanmış üretim öncesi malzemeden ve teslim alınan partilerden alınan referans örneklerini, kararlaştırılan bir saklama süresi boyunca muhafaza etmeleri gerekmektedir. Bu örnekler, parti numaraları ve test kayıtlarıyla birlikte kontrollü koşullar altında saklanmalıdır. Saklanan bir örnek, her iki tarafa da renk, yapışma, yapışmama veya eskime şikayetlerini araştırmak için fiziksel bir temel sağlar.
Tedarikçi denetimi neleri kapsamalıdır?
Tedarikçi denetimi, üreticinin şartnamede vaat edilen değişkenleri kontrol edip edemediğini incelemelidir. İlgili alanlar arasında gelen ham madde kontrolü, kaplama formülasyonu kontrolü, kaplama ve kurutma ekipmanı, süreç içi denetim, şerit temizliği, dilimleme, sarma, çevresel kontrol, kalibrasyon, izlenebilirlik, değişiklik yönetimi, uygunsuz ürün kontrolü, son muayene, ambalajlama, şikayet incelemesi ve düzeltici eylem yer almaktadır.
Tedarikçinin onaylanmamış ikameyi nasıl önlediğini sorun. Temel filmde, ayırıcı kaplamada, yapıştırıcıda, astarda, çekirdekte veya işlem ayarında yapılan bir değişiklik performansı etkileyebilir. Kalite anlaşması, uyum, işlev, baskı kalitesi, transfer, uyumluluk veya görünümü etkileyebilecek bir malzeme veya işlem değişikliğinden önce bildirim ve onay gerektirmelidir.
Rehber Çin'de güvenilir bir UV DTF film tedarikçisi bulmak Fabrika kapasitesini, numune alımını, dokümantasyonu, iletişimi ve risk kontrolünü genişletir. Daha büyük sipariş vermeyi planlayan alıcılar da bundan faydalanabilir. UV DTF film satın alma rehberi A film, B film, rulo formatları ve tedarik seçeneklerini karşılaştırmak için.
Pratik bir UV DTF kabul kontrol listesinde neler yer almalıdır?
| Kontrol alanı | Neyi tanımlamalı? | Saklanacak kanıtlar |
|---|---|---|
| Kimlik | Ürün kodu, revizyon, A/B tipi, yapı, çivi kategorisi | Satın alma siparişi, rulo etiketler, onaylı şartname |
| Boyutlar | Kalınlık, genişlik, kullanılabilir genişlik, uzunluk, göbek, rulo çapı | Kalibre edilmiş ölçümler ve üretim kayıtları |
| Dış görünüş | Hata türleri, boyut sınırları, sıklık, kenar toleransı, ekleme kuralları | Denetim formu ve fotoğraflar |
| Yazdırılabilirlik | Yazıcı, mürekkep, dosya, ayarlar, kürleme, ortam, kabul örnekleri | Baskılı kontrol çizelgesi ve makine kayıt defteri |
| Serbest bırakmak | Eşleştirilmiş filmler, şartlandırma, laminasyon, soyma açısı, derecelendirme kriterleri | Test transferleri ve puanlandırılmış sonuçlar |
| Yapışma | Gerçek alt tabakalar, hazırlık, bekleme süresi, test yöntemi, limit | Alt tabaka kayıtları ve yaşlandırılmış örnekler |
| Dayanıklılık | Maruz kalma süresi, döngüler, sıcaklık, kimyasallar, geçme/kalma kriterleri | Test raporu ve muhafaza edilen kontrol |
| Ambalajlama | Ambalaj, kenar koruma, karton, palet, etiket ve depolama kuralları | Yükleme ve teslim alma fotoğrafları |
| İzlenebilirlik | Parti numarası, rulo numarası, tarih, hammadde ve muayene bağlantısı | COA veya uygunluk kaydı |
Küçük ölçekli denemeler için alıcılar, rulo malzemeyi aşağıdaki seçeneklerle de karşılaştırabilirler. UV DTF film tabaka halinde tedarik edilir., Ancak nihai onayda, üretim için planlanan format ve ekipmanla aynı yöntem kullanılmalıdır. Sacın davranışı her zaman rulo besleme, sarma ve laminasyon koşullarını yansıtmaz.
İthalatçılar için son tavsiye
En güçlü UV DTF kalite standardı, ortak bir işletme belgesidir. Tedarikçiye ne üreteceğini, denetçilere nasıl değerlendireceğini, satın alma birimine ne satın alındığını ve sonuçlar kararlaştırılan aralığın dışında kaldığında her iki tarafın nasıl yanıt vereceğini söyler. Belirsizliği önleyecek kadar spesifik, ancak her parti için uygulanabilecek kadar pratik olmalıdır.
Başvuruyla başlayın ve geriye doğru çalışın. Gerçek ekipman ve gerçek müşteri alt tabakaları üzerinde eşleştirilmiş bir A/B sistemini onaylayın. Kritik boyutları, görsel kusurları, baskı ve ayırma testlerini, yapışma ve dayanıklılık koşullarını, ambalajı, izlenebilirliği, numune almayı ve değişiklik kontrolünü tanımlayın. Desteklenmeyen evrensel iddiaları kabul etmeyin ve satış numunesini üretim tutarlılığının kanıtıyla karıştırmayın.
Kaplama varyasyonu, kötü yapışma, hasarlı kenarlar veya belirsiz izlenebilirlik gibi sorunlar yeniden baskılara ve müşteri şikayetlerine yol açıyorsa, rulo başına daha düşük fiyatın pek bir değeri yoktur. Ölçeklendirmeden önce denetimi standartlaştıran ithalatçılar, tedarikçileri daha adil bir şekilde karşılaştırabilir, üretim kapasitesini koruyabilir ve güvenilir bir UV DTF ürün serisi oluşturabilirler.
Sıkça sorulan sorular
UV DTF filmlerinin tümü için geçerli tek bir uluslararası standart var mı?
Her UV DTF film sistemi ve uygulamasını kapsayan tek bir standart bulunmamaktadır. Alıcılar, uygun olduğu durumlarda tanınmış malzeme veya yapıştırıcı test prensiplerini kullanabilirler, ancak yine de filmlerini, ekipmanlarını, alt tabakalarını, süreçlerini, iddialarını ve pazar gereksinimlerini kapsayan ürüne özel bir spesifikasyona ihtiyaç duyarlar.
Toplu sipariş öncesinde en önemli test hangisidir?
Alıcının yazıcısı, mürekkebi, kürleme cihazı, laminatörü, eşleştirilmiş A/B filmleri ve gerçek hedef alt tabakaları kullanılarak yapılan kontrollü bir üretim denemesi en faydalı testtir. Bu test, birden fazla rulo lokasyonundan malzeme içermeli ve baskı kalitesi, ayırma, yapışma, görünüm ve kullanım kolaylığını ölçmelidir.
İthalatçıların A filmini ve B filmini ayrı ayrı test etmeleri gerekir mi?
Bireysel boyutlarını, görünümünü, sarımını ve ilgili özelliklerini ayrı ayrı inceleyin, ancak performansı eşleştirilmiş bir sistem olarak onaylayın. A film bırakma ve B film alma işlemleri, tam baskı ve laminasyon süreci olmadan anlamlı bir şekilde değerlendirilemez.
Tedarikçi test raporu, gelen ürün muayenesinin yerini alabilir mi?
Hayır. Geçerli bir tedarikçi raporu parti kabulünü destekler, ancak ithalatçı yine de riske göre kimliği, sevkiyat durumunu, boyutları ve kritik performansı doğrulamalıdır. Gelen malların muayenesi ayrıca fabrika testlerinin önleyemediği nakliye hasarlarını ve etiketleme hatalarını da tespit eder.
Alıcılar, numune onayından sonra kalite değişikliklerini nasıl önleyebilir?
Kontrollü bir spesifikasyon, onaylı referans numunesi, ürün revizyonu, parti takibi, sertifika gereklilikleri ve yazılı bir değişiklik bildirim maddesi kullanın. Temel film, kaplama, yapıştırıcı, astar, çekirdek veya önemli proses koşullarında yapılacak değişikliklerden önce onay alınmasını şart koşun.
UV DTF transfer baskılar her sert yüzeyde işe yarar mı?
Hayır. Yapışma, yüzey enerjisi, kaplama, doku, kirlilik, plastikleştiriciler ve çevresel etkilere bağlı olarak değişir. Alıcılar, her bir yüzeyin özelliklerini belirlemeli ve açık istisnalar ile hazırlık talimatlarını yayınlamalıdır.


