


UV-DTF-Filmqualitätsstandards, die jeder Importeur kennen sollte
Ein praktischer Leitfaden zu den Qualitätsstandards für UV-DTF-Folien, einschließlich Beschichtung, Trennmittel, Haftung, Abmessungen, Haltbarkeit, Verpackung, Probenahme und Lieferantenkontrolle.

Geschätzte Lesezeit: 14 Minuten
Die Qualität von UV-DTF-Folien sollte anhand eines schriftlich festgelegten, reproduzierbaren Akzeptanzstandards beurteilt werden, nicht anhand des Aussehens einer einzelnen Probe. Ein Importeur muss die Bedruckbarkeit von A-Folie, das Transferverhalten von B-Folie, die Gleichmäßigkeit der Beschichtung, die Trennkonsistenz, die Transparenz des Klebstoffs, die Rollenabmessungen, die Oberflächenreinheit, die Substrathaftung, die Lagerstabilität, die Verpackung und die Chargenrückverfolgbarkeit kontrollieren. Der aussagekräftigste Standard definiert die Testmethode, die Probenvorbereitung, das Zielsubstrat, die Druckereinstellungen, die Akzeptanzgrenze, die Probengröße und das Vorgehen bei Fehlern in einer Charge.
Es gibt keine universelle Spezifikation, die jede UV-DTF-Folie automatisch für jeden Drucker, jede Tinte, jedes Laminiergerät, jedes Produkt und jeden Zielmarkt geeignet macht. Importeure müssen ihre tatsächlichen Anwendungsanforderungen in eine Lieferantenvereinbarung und einen Wareneingangskontrollplan umsetzen. Eine Folie, die auf glattem Glas gute Ergebnisse liefert, kann sich auf beschichtetem Metall oder Kunststoffen mit niedriger Oberflächenenergie anders verhalten. Eine Rolle, die sich anfangs gut ablöst, kann dennoch kostspielige Ausfallzeiten verursachen, wenn sich die Beschichtung oder die Spannung im weiteren Verlauf der Rolle ändert.
Dieser Leitfaden erläutert die Qualitätsstandards, die Importeure vor der Auftragserteilung festlegen sollten. Er konzentriert sich auf messbare Leistung, fairen Vergleich, Transportsicherung und Nachweise, die einer Charge zugeordnet werden können.
Was genau wird in einem UV-DTF-Filmsystem geprüft?
Beim UV-DTF-Verfahren werden üblicherweise zwei aufeinander abgestimmte Folien verwendet. Folie A nimmt das gedruckte Bild auf und dient als Träger für Tinte, Weißschicht und Lack während des Druckvorgangs und der Aushärtung. Folie B laminiert das ausgehärtete Design, löst das Bild von Folie A, überträgt es auf das Produkt und löst es nach der Applikation wieder ab. Das Endergebnis hängt vom Zusammenspiel aller Komponenten ab: Folien, Tinte, Lack, Aushärtungsenergie, Laminierdruck, Umgebungsbedingungen und Substrat.
Käufer, die einen Prozessüberblick benötigen, können zunächst Folgendes überprüfen: wie UV-DTF-Film und das A/B-Transfersystem funktionieren. Das Verständnis der Abfolge ist wichtig, da ein beim Transfer auftretender Defekt verschiedene Ursachen haben kann. Schwache Haftung kann durch Verunreinigungen, falsche Klebrigkeit des B-Films, unzureichenden Anpressdruck, eine inkompatible Oberfläche oder die gedruckte Schicht selbst bedingt sein. Ein Qualitätsstandard sollte filmbezogene von prozessbezogenen Hinweisen trennen.
Der Importeur sollte jede gelieferte Komponente hinsichtlich Konstruktion, Oberflächenbeschaffenheit, Nenndicke, Rollenbreite, Rollenlänge, Kerngröße, Wickelrichtung, Oberflächenbehandlung, Klebkraftkategorie und Verwendungszweck kennzeichnen. Begriffe wie “Premium”, “hohe Klebkraft” oder “leicht ablösbar” sind keine Akzeptanzkriterien, sofern sie nicht mit einer dokumentierten Methode und einem messbaren Bereich verknüpft sind.
Warum sollten Importeure eine Produktspezifikation erstellen, bevor sie Preise anfordern?
Eine Produktspezifikation ermöglicht den Vergleich von Angeboten. Ohne sie können zwei Lieferanten unter demselben Produktnamen Materialien mit unterschiedlicher Dicke, Beschichtung, Klebstoffart, Rollenlänge, Trennverhalten und Verpackung anbieten. Das günstigere Angebot kann dann ein anderes Produkt und nicht unbedingt einen besseren Preis bedeuten.
Die Spezifikation sollte die vorgesehene Druckerplattform, das Tinten- und Lacksystem, die Aushärtung, den Laminierer, die Rollenbreite, die Produktionsgeschwindigkeit, die Zielsubstrate, die Verwendung im Innen- oder Außenbereich, das Applikationsverfahren und die zu erwartende Lagerdauer beschreiben. Sie sollte außerdem die qualitätskritischen Eigenschaften benennen. Für einen Etikettenhersteller mit hohem Produktionsvolumen können eine stabile Bahnführung und eine geringe Fehlerhäufigkeit wichtiger sein als ein geringer Preisunterschied. Bei hochwertigen transparenten Produkten können optische Klarheit und Beständigkeit gegen sichtbaren Klebstoffschleier ausschlaggebend sein.
Welche optischen Mängel sollten Teil der Wareneingangsprüfung sein?
Die Sichtprüfung ist die schnellste Methode, Transportschäden und offensichtliche Produktionsabweichungen zu erkennen. Untersuchen Sie die Rolle bei gleichmäßiger Gegenlicht- und Auflichtbeleuchtung. Prüfen Sie beide Kanten und mehrere Stellen entlang der Bahn. Der Prüfbereich muss sauber sein, und die Mitarbeiter sollten für die Folienhandhabung geeignete Handschuhe tragen, damit Fingerabdrücke keine fälschlichen Fehler verursachen.
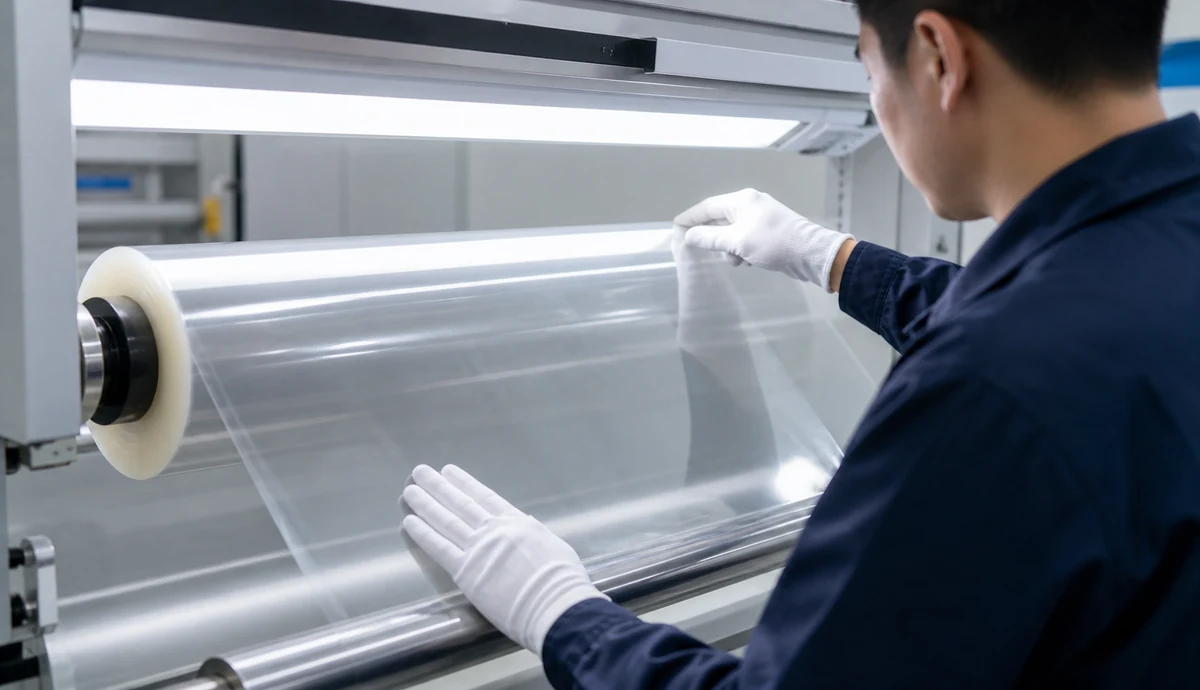
Häufige Beanstandungen umfassen Kratzer im nutzbaren Druckbereich, eingebettete Partikel, Ölflecken, Lackstreifen, Gele, Fischaugen, Falten, Blockbildung, Blasen, verdrehte Wicklungen, gequetschte Kerne, beschädigte Kanten, nicht deklarierte Verbindungsstellen sowie sichtbare Abweichungen in Transparenz oder Oberflächenbeschaffenheit. Der Käufer sollte die Mängelkategorien nach Schweregrad definieren. Ein Partikel, das eine sichtbare Lücke im Kundenlogo verursacht, kann kritisch sein, während eine kleine Markierung außerhalb der vereinbarten nutzbaren Breite lediglich kosmetischer Natur ist.
Die Fehlergrenzen sollten auf einer bekannten Prüflänge und -fläche basieren. “Keine Fehler” klingt zwar verlockend, lässt sich aber bei großen Rollen kaum fair umsetzen. Eine bessere Vereinbarung definiert Fehlertyp, maximale Größe, maximale Häufigkeit, Rand- und Spleißzugabe sowie die Kriterien für Ablehnung, Gutschrift oder Ersatzlieferung. Bewahren Sie datierte Fotos und das Rollenetikett auf, sobald ein Fehler festgestellt wird.
Wie sollten Dicke, Breite, Länge und Walzengeometrie kontrolliert werden?
Die Abmessungen beeinflussen die Materialzufuhr, die Laminierungsausrichtung, den Lagerwert und die Kosten pro nutzbarem Meter. Der Importeur sollte die nominelle Foliendicke mit einer vereinbarten Toleranz festlegen und diese mit einem geeigneten, kalibrierten Dickenmessgerät prüfen. Messen Sie an mehreren Punkten quer über die Bahn und entlang der Rolle, da eine einzelne Messung Abweichungen der Beschichtung oder des Grundfilms nicht aufzeigen kann.
Die Rollenbreite sollte gemessen werden, ohne die Kanten zu stauchen oder zu verformen. Die nutzbare Breite kann wichtiger sein als die Gesamtbreite, wenn die Beschichtung nicht gleichmäßig auf beide Seiten verteilt ist. Die Breiten der A- und B-Folie müssen zum Gerät und zum Laminierverfahren passen. Bei manchen Arbeitsabläufen wird bewusst eine breitere B-Folie verwendet. Daher sollte die Bestellung die benötigte Rollenpaarung angeben, anstatt davon auszugehen, dass beide Rollen gleich breit sein müssen.
Prüfen Sie die Wickelausrichtung, Härte, Kantengeradheit, Teleskopierung, Faltenbildung und Blockierungen. Zu hohe oder ungleichmäßige Wickelspannung kann zu Kräuselungen und Transportproblemen führen, selbst wenn die Folie die Dickenanforderungen erfüllt. Die Norm sollte außerdem den maximalen Rollendurchmesser definieren, wenn der Platz für Drucker oder Laminiergeräte begrenzt ist.
Welche Bedruckbarkeitstests geben Aufschluss über die Qualität eines A-Films?
Die Filmqualität wird durch einen kontrollierten Drucktest mit dem Produktionssystem des Käufers nachgewiesen. Die Testdatei sollte feine positive und negative Linien, kleine Schrift, Volltonflächen, Farbverläufe, Weißdeckung, Lack, scharfe Ecken und dichte Bildbereiche enthalten. Beim Vergleich von Lieferanten oder Chargen sollten dieselbe Datei, dieselben RIP-Einstellungen, dieselbe Farbcharge, dieselben Aushärtungseinstellungen, dieselbe Umgebung und derselbe Maschinenzustand verwendet werden.
Prüfen Sie die Tintenbenetzung, die Punktkontrolle, die Kantenschärfe, die Farbgleichmäßigkeit, die Weißdeckung, das Aussehen des Lacks, Nadellöcher, Fleckenbildung, Auslaufen und sichtbare Verunreinigungen. Der Film muss während des gesamten Druckvorgangs formstabil bleiben und darf keine unzulässigen Verzerrungen, Druckkopfkontakte, Ablösungen oder Verformungen aufweisen. Wird eine Probe mit geringerer Geschwindigkeit oder anderer Aushärtungsenergie bedruckt, ist der Vergleich nicht mehr möglich.
Führen Sie mehr als nur eine kurze Probe durch. Importeure benötigen Nachweise vom Anfang, der Mitte und dem Ende einer Rolle oder von mehreren Rollen derselben Charge. Dies hilft, Beschichtungsabweichungen, Wicklungsänderungen und vereinzelte Oberflächenfehler aufzudecken. Dokumentieren Sie die Maschineneinstellungen und Umgebungsbedingungen mit jedem Ergebnis, damit spätere Reklamationen geprüft und nicht aus dem Gedächtnis diskutiert werden können.
Die Website Produktionsablauf für UV-DTF Es bietet einen hilfreichen Kontext für die Lokalisierung von Fehlern beim Drucken, Aushärten, Laminieren, Übertragen oder der Endanwendung. Ein gutes Prüfformular folgt dieser Abfolge.
Wie können Importeure die Konsistenz der Filmveröffentlichung testen?
Ein Film muss die gedruckte Struktur während des gesamten Druck-, Aushärtungs-, Handhabungs- und Laminierungsprozesses sicher halten und sie anschließend bei Verwendung von B-Film gleichmäßig ablösen. Eine zu leichte Ablösung kann zu vorzeitigem Ablösen oder Verzerrungen führen. Eine zu schwere Ablösung kann feine Details beschädigen, den Träger dehnen oder Bildteile zurücklassen.
Verwenden Sie ein festes Testbild und einen passenden B-Film. Lassen Sie die Proben nach dem Drucken eine festgelegte Zeit lang ruhen und laminieren Sie sie anschließend mit kontrolliertem Druck und kontrollierter Geschwindigkeit. Ziehen Sie die Folie in einem gleichmäßigen Winkel und mit gleichbleibender Geschwindigkeit ab. Prüfen Sie feine Linien, einzelne Punkte, Ecken, große Flächen und den gesamten Bildrand. Dokumentieren Sie, ob die Ablösung sauber ist, ob sich die gedruckte Struktur verzerrt und ob Rückstände zurückbleiben.
Die Ablösequalität sollte an mehreren Stellen des Films und an verschiedenen Positionen auf der Filmrolle verglichen werden. Der Käufer kann anhand von Fotobeispielen eine praktische Bewertungsskala erstellen, diese Beispiele müssen jedoch von beiden Parteien genehmigt werden. Eine subjektive Aussage wie “lässt sich gut abziehen” reicht zur Klärung einer Chargenreklamation nicht aus.
Welche Normen sind für B-Film-Klebstoff und optische Klarheit am wichtigsten?
Die B-Folie muss das ausgehärtete Design von der A-Folie aufnehmen, es während der Handhabung schützen, eine kontrollierte Positionierung ermöglichen, das Design auf das Ziel übertragen und sich lösen, ohne das aufgebrachte Bild abzulösen. Der Klebstoff darf keine unzulässige Trübung, Vergilbung, Rückstände, Blasen oder sichtbare Struktur im fertigen Dekor verursachen.
Die Haftung ist substratspezifisch. Interne Schäl- oder Schertests können beim Vergleich von Chargen helfen, während anerkannte Prüfverfahren für Haftklebstoffe nützliche Messprinzipien liefern können. Importeure sollten jedoch die Einhaltung eines genannten externen Prüfverfahrens nur dann behaupten, wenn die Anforderungen hinsichtlich Konstruktion, Konditionierung, Substrat, Ausrüstung, Winkel, Geschwindigkeit und Berichterstattung tatsächlich erfüllt werden. Ein modifizierter Werkstest sollte als internes Prüfverfahren gekennzeichnet und nicht als offizielle Zertifizierung vorgelegt werden.
Wie sollte die Haftung auf realen Kundensubstraten geprüft werden?
Das abschließende Abnahmeprogramm sollte die Oberflächen berücksichtigen, die der Käufer tatsächlich verkauft. Glas, Acryl, beschichtetes Metall, Keramik, lackierte Platten, Hartkunststoffe, Holzbeschichtungen und lederartige Materialien können unterschiedliche Oberflächenenergien, Texturen, Weichmacher und Verunreinigungen aufweisen. Eine positive Abnahme bei Glas garantiert nicht automatisch eine positive Abnahme bei allen Kunststoffen.
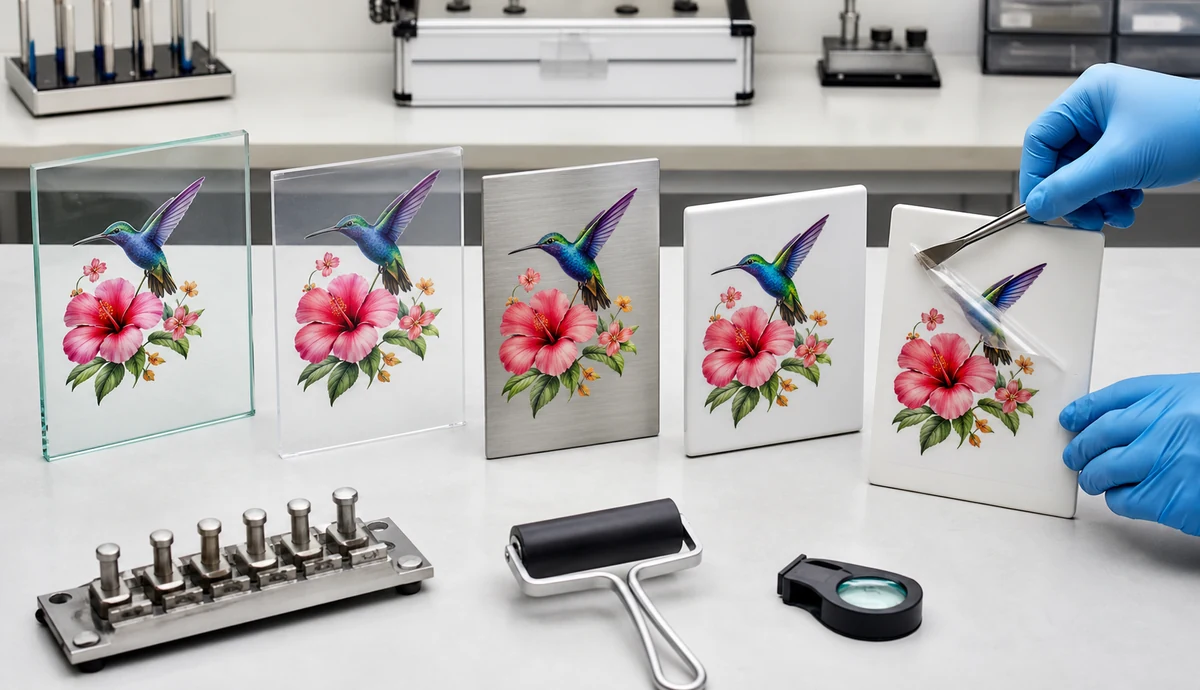
Bereiten Sie jedes Substrat gemäß einer dokumentierten Reinigungsprozedur vor. Dokumentieren Sie Materialart, Beschichtung, Lieferant, Oberflächenbeschaffenheit, Reinigungsmittel, Anpressdruck, Einwirkzeit und Testumgebung. Führen Sie sowohl eine Sofortprüfung als auch eine Alterungsprüfung durch, da sich manche Verbindungen erst mit der Zeit entwickeln, während andere erst nach Umwelteinflüssen versagen.
Zu den nützlichen Prüfmethoden gehören Kantenabhebung, gegebenenfalls das Verhalten der bedruckten Struktur im Querschnitt, kontrollierter Schälvergleich, statischer Schervergleich, Abriebprüfung durch Handhabung, Wassereinwirkung, Temperaturwechsel, Klimatisierung und begrenzte chemische Fleckentests. Die geeigneten Prüfmethoden hängen vom Endprodukt ab. Ein dekoratives Acrylschild für den Innenbereich benötigt nicht dieselben Prüfverfahren wie eine Flasche, die Waschen, Ölen oder Sonnenlicht im Freien ausgesetzt ist.
Ziel der Tests ist es, den zulässigen Anwendungsbereich zu definieren. Es wird keine Haftung auf “allen Materialien” garantiert. Ungeeignete oder nicht geprüfte Oberflächen sind auszuschließen. Kunden erhalten entsprechende Vorbereitungshinweise. Importeure, die das Verfahren mit anderen Etikettiertechnologien vergleichen, können dies überprüfen. UV-DTF-Folie im Vergleich zum herkömmlichen Aufkleberdruck um zu verstehen, wo sich die Arbeitsabläufe und Leistungserwartungen unterscheiden.
Für welche Angaben zur Haltbarkeit ist ein Nachweis erforderlich?
Begriffe wie wasserdicht, kratzfest, witterungsbeständig, spülmaschinenfest, chemikalienbeständig und für den Außenbereich geeignet erfordern klar definierte Testbedingungen. Dass eine Probe kurzen Wasserkontakt übersteht, beweist nicht automatisch ihre langfristige Beständigkeit im Außenbereich. Auch das Überstehen von Handwäsche rechtfertigt nicht automatisch die Spülmaschineneignung.
Geben Sie Expositionsdauer, Temperatur, Luftfeuchtigkeit, Flüssigkeits- oder Chemikalienkonzentration, Abriebwerkzeug, Belastung, Anzahl der Zyklen, Untergrund, Akzeptanzkriterien und visuelle Bewertungsmethode an. Beschleunigte Bewitterungsgeräte können Materialien unter kontrollierten Licht- und Feuchtigkeitszyklen vergleichen, jedoch lassen sich beschleunigte Stunden ohne eine validierte Korrelation für die spezifischen Bau- und Nutzungsbedingungen nicht direkt in eine garantierte Anzahl von Jahren im Außenbereich umrechnen.
Für die Beurteilung von Farbe und Aussehen ist eine gleichbleibende Beleuchtung erforderlich. Dokumentieren Sie Ausbleichen, Vergilbung, Glanzveränderungen, Risse, Ablösen an Kanten, Klebstoffschleier und Detailverlust. Falls der Importeur mit einer bestimmten Haltbarkeitsgarantie wirbt, müssen die Nachweise die genaue Folie, Tinte, den Lack, das Substrat, den Auftragsprozess und die Belichtungsbedingungen, die dieser Garantie zugrunde liegen, umfassen.
Wie können Käufer Locken, statische Aufladung, Blockierungen und Fadenbildung verhindern?
Rollenfolien erfüllen zwar oft die visuellen Anforderungen, weisen aber auf den Maschinen eine schlechte Leistung auf. Wellenbildung, statische Aufladung, Verstopfungen, ungleichmäßige Spannung, lose Wicklung und Kantenbeschädigungen können den Druck- oder Laminierprozess beeinträchtigen. Der Abnahmeplan sollte daher neben der reinen Prüfung auch einen Maschinenlauf unter normalen Betriebsbedingungen umfassen.
Die Rolle vor der Prüfung in der Produktionsumgebung konditionieren. Raumtemperatur und relative Luftfeuchtigkeit dokumentieren. Abwickelverhalten, Planlage, Spurtreue, Ablösung des Trägermaterials, statische Aufladung, Zuführungskonsistenz, Kopffreiheit und Laminierausrichtung beobachten. Erfordert die Folie ungewöhnlich niedrige Geschwindigkeiten oder ständige Bedienerkorrekturen, ist sie möglicherweise nicht kommerziell akzeptabel, selbst wenn einzelne Transfers gut aussehen.
Legen Sie die Lagerausrichtung und die Umgebungsbedingungen mit dem Lieferanten fest. Halten Sie die Rollen bis zur Verwendung versiegelt und schützen Sie sie vor direkter Sonneneinstrahlung, übermäßiger Hitze, Feuchtigkeit, Staub und Chemikalien. Verwenden Sie das FIFO-Prinzip (First In, First Out) und bewahren Sie die ursprüngliche Chargenkennzeichnung auf. Verschließen Sie die nicht verwendete Folie nach dem Öffnen gemäß der vereinbarten Lagermethode wieder.
Welche Verpackungsstandards schützen UV-DTF-Folie beim Import?
Die Exportverpackung ist ein wichtiger Bestandteil der Produktqualität, da eine intakte Rolle durch Feuchtigkeit, Stöße, Druck, Staub oder ungestützte Bewegungen während des Transports beschädigt werden kann. Jede Rolle sollte über eine geeignete Schutzfolie, einen sicheren Kantenschutz, einen stabilen Kern und einen auf Gewicht und Transportweg abgestimmten Umkarton verfügen. Schwere Rollen benötigen gegebenenfalls zusätzliche interne Verstärkungen, um den Kern und die Kanten vor Beschädigungen durch zu hohe Lasten zu schützen.
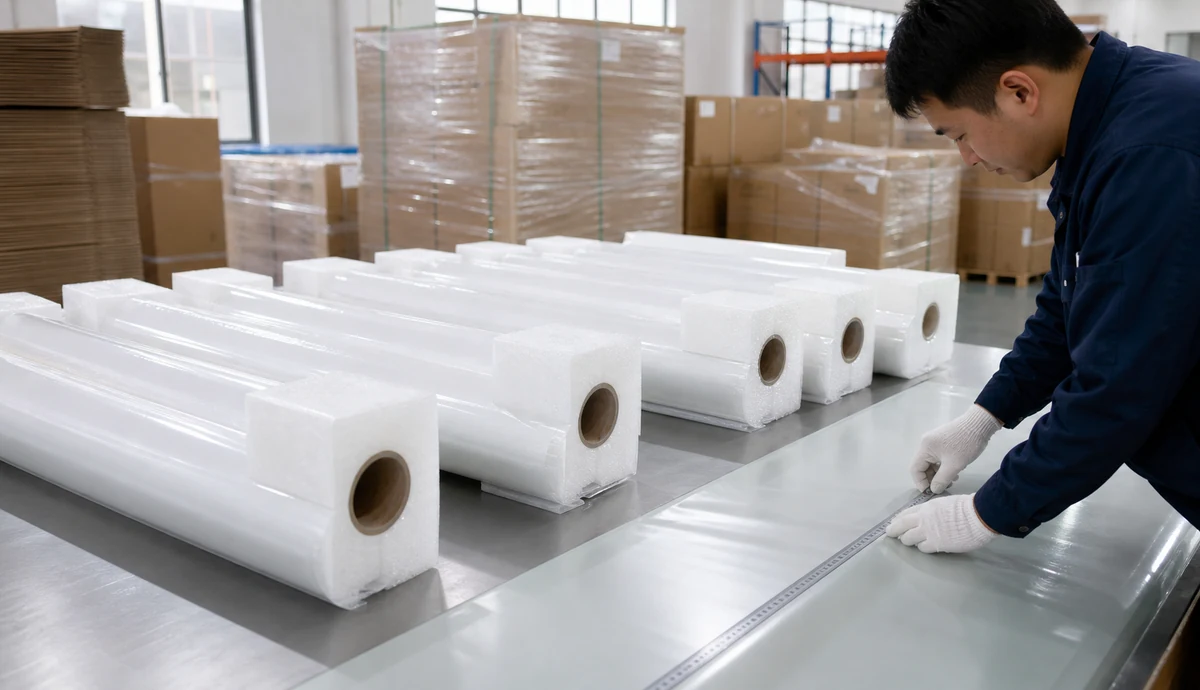
Die Verpackungsspezifikation sollte Angaben zur Rollenausrichtung, zum Endschutz, zum Beutel- oder Barrierematerial, zum Versiegelungsverfahren, zur Verwendung von Trockenmittel (falls erforderlich), zur Kartonstärke, zum Palettenmuster, zum Palettenschutz, zur maximalen Stapelhöhe und zu Vorsichtsmaßnahmen bei der Containerbeladung enthalten. Die Etiketten sollten den Produktcode, die Folienbezeichnung (A- oder B-Folie), die Breite, die Länge, die Charge, das Produktionsdatum, die Rollennummer und die Lagerhinweise enthalten. Käufer und Lieferant sollten vereinbaren, ob die Etiketten auf der Rolle, dem Beutel, dem Karton oder auf allen dreien angebracht werden.
Prüfen Sie die Verpackung bei Wareneingang, bevor Sie die Rollen einlagern. Fotografieren Sie beschädigte Kartons, Löcher, Wasserflecken, defekte Paletten, verschobene Rollen oder Teleskopierung vor dem Auspacken. Diese Dokumentation hilft, Produktionsfehler von Transportschäden zu unterscheiden und unterstützt die rechtzeitige Geltendmachung von Ansprüchen beim Spediteur.
Welche Dokumente sollten jeder Produktionscharge beiliegen?
Jede Sendung muss anhand von Produktions- und Prüfprotokollen rückverfolgbar sein. Importeure sollten mindestens eine Packliste mit Produktcodes und Chargennummern, ein Analyse- oder Konformitätszertifikat mit Angabe der vereinbarten Eigenschaften, die Kennzeichnung auf Rollenebene, das Produktionsdatum sowie die Bestätigung, dass die gelieferte Revision der genehmigten Spezifikation entspricht, anfordern.
Je nach Markt und Endverwendung benötigen Käufer möglicherweise auch Sicherheitsdaten, Chemikaliendeklarationen, Informationen zu beschränkten Substanzen, Prüfberichte, Ursprungsdokumente und Nachweise über die Einhaltung von Verpackungsvorschriften. Die regulatorischen Anforderungen variieren je nach Bestimmungsort, Produktklassifizierung, chemischer Zusammensetzung und Verwendungszweck. Ein generisches Logo auf einem Verkaufsblatt ersetzt keinen aktuellen Prüfbericht, der das geprüfte Material, die Prüfmethode, das Labor, das Prüfdatum und das Ergebnis ausweist.
Für den Vertrieb innerhalb der EU sollten Importeure prüfen, inwieweit die REACH-Bestimmungen, die Meldepflichten für Kandidatenlisten und andere anwendbare Chemikalienvorschriften die gelieferte Folie und deren Verwendungszweck betreffen. Andere Märkte haben eigene Anforderungen. Der Importeur ist weiterhin dafür verantwortlich, die für sein Produkt, seine Angaben, seine Kunden und seinen Bestimmungsort geltenden Vorschriften zu prüfen; die Lieferantendokumentation sollte diese Prüfung unterstützen, nicht ersetzen.
Wie viele Proben sollte ein Importeur testen?
Eine einzelne, einwandfreie Probe belegt nicht die Chargenkonsistenz. Der Probenahmeplan sollte Auftragsgröße, Prozessrisiko, Lieferantenhistorie, Fehlerkosten und die zerstörende Natur des Tests berücksichtigen. Nehmen Sie Rollen aus verschiedenen Karton- und Palettenpositionen und testen Sie Material von mehreren Stellen innerhalb der ausgewählten Rollen.
Neue Lieferanten und veränderte Produktionsabläufe erfordern strengere Kontrollen als stabile, bewährte Lieferketten. Bei nachweislich konstanter Leistung kann eine Reduzierung der Kontrollen in Betracht gezogen werden, während wiederholte Mängel eine verstärkte Stichprobenentnahme oder eine vollständige Eindämmung der Produktion nach sich ziehen sollten. Im Kaufvertrag sollte festgelegt werden, wer die Kosten für Prüfung, Ersatzlieferung, Nachbearbeitung, Fracht und Entsorgung trägt, wenn eine fehlerhafte Charge festgestellt wird.
Importeure sollten Referenzmuster des freigegebenen Vorproduktionsmaterials und der erhaltenen Chargen für eine vereinbarte Aufbewahrungsfrist aufbewahren. Diese sind unter kontrollierten Bedingungen mit Chargennummern und Prüfprotokollen zu lagern. Die aufbewahrten Muster bieten beiden Parteien eine greifbare Grundlage für die Untersuchung von Beanstandungen hinsichtlich Farbe, Ablösung, Haftung oder Alterung.
Was sollte ein Lieferantenaudit umfassen?
Ein Lieferantenaudit sollte prüfen, ob der Hersteller die in der Spezifikation zugesicherten Variablen kontrollieren kann. Relevante Bereiche umfassen die Kontrolle der eingehenden Rohstoffe, die Kontrolle der Beschichtungsrezeptur, die Beschichtungs- und Trocknungsanlagen, die Inprozesskontrolle, die Bahnreinigung, das Schneiden, das Aufwickeln, die Umweltkontrolle, die Kalibrierung, die Rückverfolgbarkeit, das Änderungsmanagement, die Kontrolle fehlerhafter Produkte, die Endkontrolle, die Verpackung, die Bearbeitung von Reklamationen und die Einleitung von Korrekturmaßnahmen.
Erkundigen Sie sich, wie der Lieferant nicht genehmigte Materialsubstitutionen verhindert. Änderungen an Basisfolie, Trennbeschichtung, Klebstoff, Trägermaterial, Kern oder Prozesseinstellungen können die Leistung beeinträchtigen. Die Qualitätsvereinbarung sollte eine Benachrichtigung und Genehmigung vor jeder Material- oder Prozessänderung vorschreiben, die Passform, Funktion, Bedruckbarkeit, Transferfähigkeit, Konformität oder Aussehen beeinflussen kann.
Der Leitfaden zu einen zuverlässigen Lieferanten für UV-DTF-Folien in China finden erweitert die Bereiche Werkskapazität, Probenahme, Dokumentation, Kommunikation und Risikomanagement. Käufer, die eine größere Bestellung planen, können auch die Kaufberatung für UV-DTF-Folien um A-Film, B-Film, Rollenformate und Bezugsquellen zu vergleichen.
Was sollte in einer praktischen Checkliste zur UV-DTF-Abnahme enthalten sein?
| Kontrollbereich | Was ist zu definieren? | Zu erhaltende Beweise |
|---|---|---|
| Identität | Produktcode, Revision, Typ A/B, Konstruktion, Zaumzeugkategorie | Bestellung, Rollenetiketten, genehmigte Spezifikation |
| Abmessungen | Dicke, Breite, nutzbare Breite, Länge, Kern, Rollendurchmesser | Kalibrierte Messungen und Produktionsaufzeichnungen |
| Aussehen | Fehlerarten, Größenbeschränkungen, Häufigkeit, Randzugabe, Spleißregeln | Inspektionsprotokoll und Fotos |
| Druckbarkeit | Drucker, Tinte, Datei, Einstellungen, Aushärtung, Umgebung, Abnahmebeispiele | Gedruckte Kontrollkarte und Maschinenprotokoll |
| Freigeben | Abstimmung der Folien, Konditionierung, Laminierung, Abziehwinkel, Bewertungskriterien | Testübertragungen und erzielte Ergebnisse |
| Haftung | Tatsächliche Substrate, Vorbereitung, Einwirkzeit, Prüfverfahren, Grenzwert | Substrataufzeichnungen und gealterte Proben |
| Haltbarkeit | Exposition, Zyklen, Temperatur, Chemikalien, Bestehens-/Nichtbestehenskriterien | Prüfbericht und einbehaltene Kontrolle |
| Verpackung | Verpackungs-, Kantenschutz-, Karton-, Paletten-, Etikettierungs- und Lagerregeln | Fotos vom Verladen und vom Empfang |
| Rückverfolgbarkeit | Verknüpfung von Charge, Rolle, Datum, Rohmaterial und Inspektion | COA oder Konformitätsnachweis |
Für Testformate im kleinen Format können Käufer auch Rollenmaterial vergleichen mit UV-DTF-Folie, geliefert in Bögen, Die endgültige Freigabe sollte jedoch mit demselben Format und denselben Geräten erfolgen, die für die Produktion vorgesehen sind. Das Verhalten des Blechs spiegelt nicht immer die Bedingungen beim Rollentransport, Aufwickeln und Laminieren wider.
Abschließende Empfehlung für Importeure
Der strengste Qualitätsstandard für UV-DTF ist ein gemeinsames Betriebsdokument. Es legt fest, was der Lieferant herstellen soll, wie die Prüfer die Qualität beurteilen, was der Einkauf umfasst und wie beide Parteien reagieren sollen, wenn die Ergebnisse außerhalb des vereinbarten Bereichs liegen. Es sollte präzise genug sein, um Unklarheiten zu vermeiden, aber gleichzeitig so praktikabel, dass es für jede Charge angewendet werden kann.
Beginnen Sie mit der Anwendung und arbeiten Sie sich rückwärts vor. Genehmigen Sie ein abgestimmtes A/B-System auf realen Anlagen und realen Kundensubstraten. Definieren Sie kritische Abmessungen, visuelle Mängel, Druck- und Trennprüfungen, Haftungs- und Haltbarkeitsbedingungen, Verpackung, Rückverfolgbarkeit, Bemusterung und Änderungsmanagement. Akzeptieren Sie keine unbegründeten allgemeinen Aussagen und verwechseln Sie ein Verkaufsmuster nicht mit dem Nachweis der Produktionskonsistenz.
Ein niedrigerer Preis pro Rolle ist wenig wert, wenn Beschichtungsabweichungen, mangelhafte Trenntechnik, beschädigte Kanten oder unklare Rückverfolgbarkeit zu Nachdrucken und Kundenreklamationen führen. Importeure, die die Inspektion vor der Skalierung standardisieren, können Lieferanten fairer vergleichen, Produktionskapazitäten sichern und eine zuverlässige UV-DTF-Produktlinie aufbauen.
Häufig gestellte Fragen
Gibt es einen internationalen Standard speziell für alle UV-DTF-Folien?
Es gibt keine einheitliche Norm, die alle UV-DTF-Foliensysteme und -anwendungen vollständig abdeckt. Käufer können anerkannte Material- oder Klebstoffprüfprinzipien anwenden, sofern zutreffend, benötigen aber dennoch eine produktspezifische Spezifikation, die ihre Folien, Geräte, Substrate, Prozesse, Produktversprechen und Marktanforderungen umfasst.
Welcher Test ist vor einer Großbestellung am wichtigsten?
Ein kontrollierter Produktionsversuch mit dem Drucker, der Tinte, dem Härtungssystem und dem Laminiergerät des Käufers, passenden A/B-Folien und den tatsächlichen Zielsubstraten ist der aussagekräftigste Test. Er sollte Material von verschiedenen Rollenpositionen umfassen und Bedruckbarkeit, Ablösbarkeit, Haftung, Aussehen und Handhabung messen.
Sollen Importeure A-Film und B-Film separat testen?
Prüfen Sie die einzelnen Abmessungen, das Aussehen, die Wicklung und die relevanten Eigenschaften separat, bestätigen Sie jedoch die Leistung als zusammenpassendes System. Die Filmfreigabe (A-Film) und die Filmaufnahme (B-Film) können ohne den vollständigen Druck- und Laminierungsprozess nicht aussagekräftig bewertet werden.
Kann ein Lieferantenprüfbericht die Wareneingangsprüfung ersetzen?
Nein. Ein gültiger Lieferantenbericht unterstützt zwar die Chargenannahme, der Importeur sollte jedoch weiterhin Identität, Zustand der Sendung, Abmessungen und kritische Leistungsmerkmale risikobezogen überprüfen. Die Wareneingangskontrolle deckt zudem Transportschäden und Etikettierungsfehler auf, die bei Werksprüfungen nicht verhindert werden können.
Wie können Käufer Qualitätsänderungen nach der Musterfreigabe verhindern?
Verwenden Sie eine kontrollierte Spezifikation, ein genehmigtes Referenzmuster, Produktrevisionen, Chargenrückverfolgbarkeit, Zertifikatsanforderungen und eine schriftliche Änderungsmitteilungsklausel. Verlangen Sie eine Genehmigung vor Änderungen an Basisfolie, Beschichtung, Klebstoff, Trägerfolie, Kern oder wichtigen Prozessbedingungen.
Funktionieren UV-DTF-Transfers auf allen harten Oberflächen?
Nein. Die Haftung variiert je nach Oberflächenenergie, Beschichtung, Textur, Verunreinigungen, Weichmachern und Umwelteinflüssen. Käufer sollten jedes vorgesehene Substrat qualifizieren und klare Ausschlusskriterien sowie Vorbereitungsanweisungen veröffentlichen.


