


Estándares de calidad de película UV DTF que todo importador debe conocer
Una guía práctica sobre los estándares de calidad de las películas UV DTF, que incluye recubrimiento, liberación, adhesión, dimensiones, durabilidad, embalaje, muestreo y control de proveedores.

Tiempo estimado de lectura: 14 minutos
La calidad de la película UV DTF debe evaluarse mediante un estándar de aceptación escrito y reproducible, no por el aspecto de una sola muestra. Un importador debe controlar la imprimibilidad de la película A, el comportamiento de transferencia de la película B, la uniformidad del recubrimiento, la consistencia del desmoldeo, la claridad del adhesivo, las dimensiones del rollo, la limpieza de la superficie, la adhesión al sustrato, la estabilidad de almacenamiento, el embalaje y la trazabilidad del lote. El estándar más útil define el método de prueba, el acondicionamiento de la muestra, el sustrato objetivo, la configuración de la impresora, el límite de aceptación, el tamaño de la muestra y la respuesta en caso de que un lote falle.
No existe una especificación universal que garantice que todas las películas UV DTF sean compatibles con todas las impresoras, tintas, laminadoras, productos y mercados. Los importadores deben plasmar sus necesidades específicas en un acuerdo con el proveedor y un plan de control de calidad. Una película que funciona bien sobre vidrio liso puede tener un comportamiento diferente sobre metal recubierto o plástico de baja energía superficial. Un rollo que se desmolda correctamente al principio puede generar costosos tiempos de inactividad si el recubrimiento o la tensión cambian posteriormente.
Esta guía explica los estándares de calidad que los importadores deben establecer antes de realizar un pedido de producción. Se centra en el rendimiento medible, la comparación justa, la protección del envío y la evidencia que permita rastrear el lote.
¿Qué es exactamente lo que se inspecciona en un sistema de película UV DTF?
La impresión UV DTF normalmente utiliza dos películas coordinadas. La película A recibe la imagen impresa y sirve de soporte para la tinta, la capa blanca y el barniz durante la impresión y el curado. La película B se lamina sobre el diseño curado, levanta la imagen de la película A, la transfiere al producto y, posteriormente, se desprende tras la aplicación. El resultado final depende de la interacción entre las películas, la tinta, el barniz, la energía de curado, la presión de laminación, el entorno y el sustrato.
Los compradores que necesiten una descripción general del proceso pueden revisar primero Cómo funcionan la película UV DTF y el sistema de transferencia A/B. Es fundamental comprender la secuencia, ya que un defecto detectado durante la transferencia puede tener su origen en varios puntos. Una adhesión débil puede deberse a contaminación, una adherencia incorrecta de la película B, una presión de contacto insuficiente, una superficie incompatible o la propia capa impresa. Un estándar de calidad debe diferenciar las evidencias relacionadas con la película de las relacionadas con el proceso.
El importador deberá identificar cada componente suministrado por su construcción, acabado, espesor nominal, ancho del rollo, longitud del rollo, tamaño del núcleo, dirección de bobinado, tratamiento superficial, categoría de adherencia y uso previsto. Términos como “premium”, “alta adherencia” o “fácil desmoldar” no constituyen criterios de aceptación a menos que estén vinculados a un método documentado y a un rango medible.
¿Por qué deberían los importadores crear una especificación del producto antes de solicitar precios?
Las especificaciones del producto permiten comparar presupuestos. Sin ellas, dos proveedores pueden ofrecer materiales con diferente grosor, recubrimiento, adhesivo, longitud del rollo, propiedades de liberación y embalaje bajo el mismo nombre de producto. El presupuesto más bajo podría corresponder a un producto diferente, en lugar de un mejor precio.
La especificación debe describir la plataforma de impresión prevista, el sistema de tinta y barniz, el sistema de curado, la laminadora, el ancho del rollo, la velocidad de producción, los sustratos objetivo, la exposición en interiores o exteriores, el método de aplicación y el período de almacenamiento previsto. También debe indicar qué propiedades son críticas para la calidad. Para un productor de etiquetas de alto volumen, la estabilidad en el manejo de la bobina y la baja frecuencia de defectos pueden ser más importantes que una pequeña diferencia de precio. Para productos transparentes de alta gama, la claridad óptica y la resistencia a la neblina visible del adhesivo pueden ser decisivas.
¿Qué defectos visuales deben formar parte de la inspección de entrada?
La inspección visual es la forma más rápida de detectar daños durante el envío y variaciones evidentes en la producción. Examine el rollo bajo una iluminación uniforme, tanto a contraluz como con luz reflejada. Revise ambos bordes y varias posiciones a lo largo de la banda. El área de inspección debe estar limpia y el personal debe usar guantes adecuados para manipular la película, de modo que las huellas dactilares no generen falsos defectos.
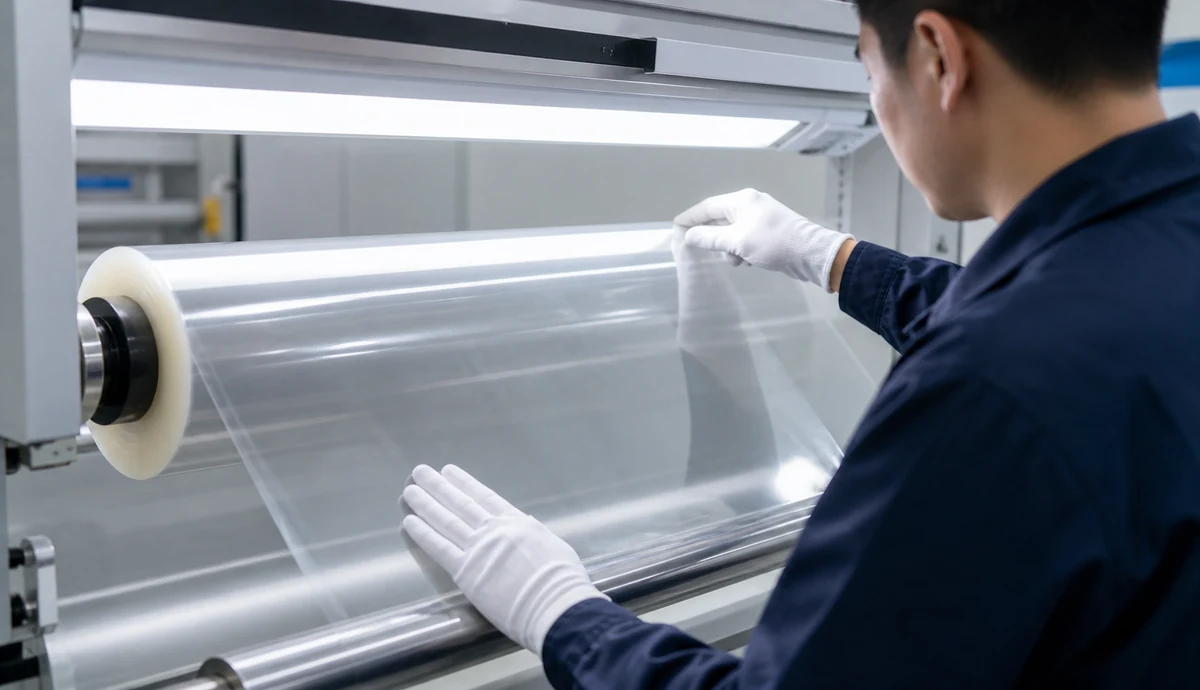
Entre las condiciones que suelen dar lugar a rechazos se incluyen arañazos en la zona de impresión útil, partículas incrustadas, manchas de aceite, vetas de recubrimiento, geles, ojos de pez, arrugas, bloqueos, burbujas, bobinado telescópico, núcleos aplastados, bordes dañados, puntos de empalme no declarados y variaciones visibles en la transparencia o el acabado. El comprador debe definir las categorías de defectos según su gravedad. Una partícula que crea un hueco visible en el logotipo del cliente puede ser crítica, mientras que una marca menor fuera del ancho útil acordado puede ser meramente estética.
Los límites de defectos deben basarse en una longitud y área de inspección conocidas. La frase "sin defectos" suena atractiva, pero puede ser imposible de aplicar de manera justa en rollos grandes. Un mejor acuerdo define el tipo de defecto, el tamaño máximo, la frecuencia máxima, el margen de tolerancia en los bordes, el margen de tolerancia en las uniones y si un defecto requiere rechazo, crédito o reemplazo. Conserve fotografías fechadas y la etiqueta del rollo cada vez que se registre un defecto.
¿Cómo se deben controlar el espesor, el ancho, la longitud y la geometría del rodillo?
Las dimensiones afectan la alimentación, la alineación de la laminación, el valor del inventario y el costo por metro útil. El importador debe especificar el espesor nominal de la película con una tolerancia acordada y comprobarlo con un medidor de espesor calibrado adecuado. Mida en varios puntos a lo largo de la banda y del rollo, ya que una sola lectura no permite detectar variaciones en el recubrimiento o la película base.
El ancho del rollo debe medirse sin comprimir ni deformar los bordes. El ancho útil puede ser más importante que el ancho total si el recubrimiento no se extiende uniformemente a ambos lados. Los anchos de las películas A y B deben ser compatibles con el equipo y el método de laminación. Algunos procesos utilizan intencionadamente una película B más ancha, por lo que la orden de compra debe especificar la combinación requerida en lugar de asumir que ambos rollos deben coincidir.
Verifique la alineación del bobinado, la dureza, la rectitud de los bordes, el efecto telescópico, las arrugas y los bloqueos. Una tensión de bobinado excesiva o irregular puede provocar problemas de rizado y alimentación, incluso cuando la película cumple con los requisitos de grosor. La norma también debe definir el diámetro máximo del rollo cuando el espacio libre para la impresora o laminadora es limitado.
¿Qué revelan las pruebas de imprimibilidad sobre la calidad de la película?
La calidad de una película se comprueba mediante una prueba de impresión controlada utilizando el sistema de producción real del comprador. El archivo de prueba debe incluir líneas positivas y negativas finas, texto pequeño, áreas de color sólido, degradados, cobertura de tinta blanca, barniz, esquinas nítidas y secciones de imagen densas. Se debe utilizar el mismo archivo, configuración del RIP, lote de tinta, configuración de curado, entorno y estado de la máquina al comparar proveedores o lotes.
Inspeccione la humectación de la tinta, el control de puntos, la nitidez de los bordes, la uniformidad del color, la cobertura de la tinta blanca, el aspecto del barniz, los poros, el moteado, el sangrado y la contaminación visible. La película debe permanecer estable durante la alimentación y el curado, sin desviaciones, contacto del cabezal, levantamiento ni deformación inaceptables. Si una muestra se imprime a menor velocidad o con diferente energía de curado, la comparación deja de ser válida.
Analice más que una muestra inicial corta. Los importadores necesitan evidencia del principio, la mitad y el final de un rollo, o de varios rollos del mismo lote. Esto ayuda a detectar variaciones en el recubrimiento, cambios en el bobinado y defectos superficiales intermitentes. Registre la configuración de la máquina y las condiciones ambientales con cada resultado para que una reclamación futura pueda investigarse en lugar de basarse en la memoria.
El sitio Flujo de trabajo de producción UV DTF Proporciona un contexto útil para localizar fallos durante la impresión, el curado, la laminación, la transferencia o la aplicación final. Un buen formulario de inspección sigue esa secuencia.
¿Cómo pueden los importadores comprobar la consistencia del desmoldeo de una película?
La película debe sujetar firmemente la estructura impresa durante la impresión, el curado, la manipulación y la laminación, y luego liberarla de forma uniforme al utilizar la película B. Una liberación demasiado fácil puede provocar un levantamiento o distorsión prematuros. Una liberación demasiado difícil puede rasgar detalles finos, estirar el soporte o dejar partes de la imagen sin desprender.
Utilice una imagen de prueba fija y una película B equivalente. Deje reposar las muestras durante el tiempo acordado después de la impresión y, a continuación, lamínelas con presión y velocidad controladas. Retire la película con un ángulo y una velocidad uniformes. Inspeccione las líneas finas, los puntos aislados, las esquinas, los sólidos grandes y el contorno completo de la imagen. Registre si la liberación es limpia, si la estructura impresa se distorsiona y si quedan residuos.
La liberación debe compararse en varios puntos de la película y en diferentes ubicaciones del rollo. El comprador puede crear una escala de calificación práctica con ejemplos fotográficos, pero estos deben ser aprobados por ambas partes. Una frase subjetiva como “se despega bien” no es suficiente para resolver una reclamación por un lote defectuoso.
¿Qué estándares son los más importantes para la adhesión y la claridad óptica de la película B?
La película B debe recoger el diseño curado de la película A, protegerlo durante su manipulación, permitir una colocación precisa, transferir el diseño al objetivo y retirarlo sin despegar la imagen aplicada. El adhesivo no debe generar neblina, color amarillento, residuos, burbujas ni textura visible en la decoración final.
La adhesión depende del sustrato. Un método interno de despegue o cizallamiento puede ayudar a comparar lotes, mientras que los métodos reconocidos de prueba de adhesivos sensibles a la presión pueden proporcionar principios de medición útiles. Sin embargo, los importadores no deben declarar el cumplimiento con un método externo específico a menos que se cumplan realmente los requisitos de construcción, acondicionamiento, sustrato, equipo, ángulo, velocidad e informes. Una prueba de fábrica modificada debe identificarse como un método interno, no presentarse como una certificación oficial.
¿Cómo se debe probar la adhesión en sustratos reales de los clientes?
El programa de aceptación final debe incluir las superficies que el comprador realmente vende. El vidrio, el acrílico, el metal revestido, la cerámica, los paneles pintados, los plásticos rígidos, los revestimientos de madera y los materiales similares al cuero pueden presentar diferentes condiciones de energía superficial, textura, plastificantes y contaminación. Que el vidrio cumpla con los requisitos no garantiza que cumpla con los requisitos de todos los plásticos.
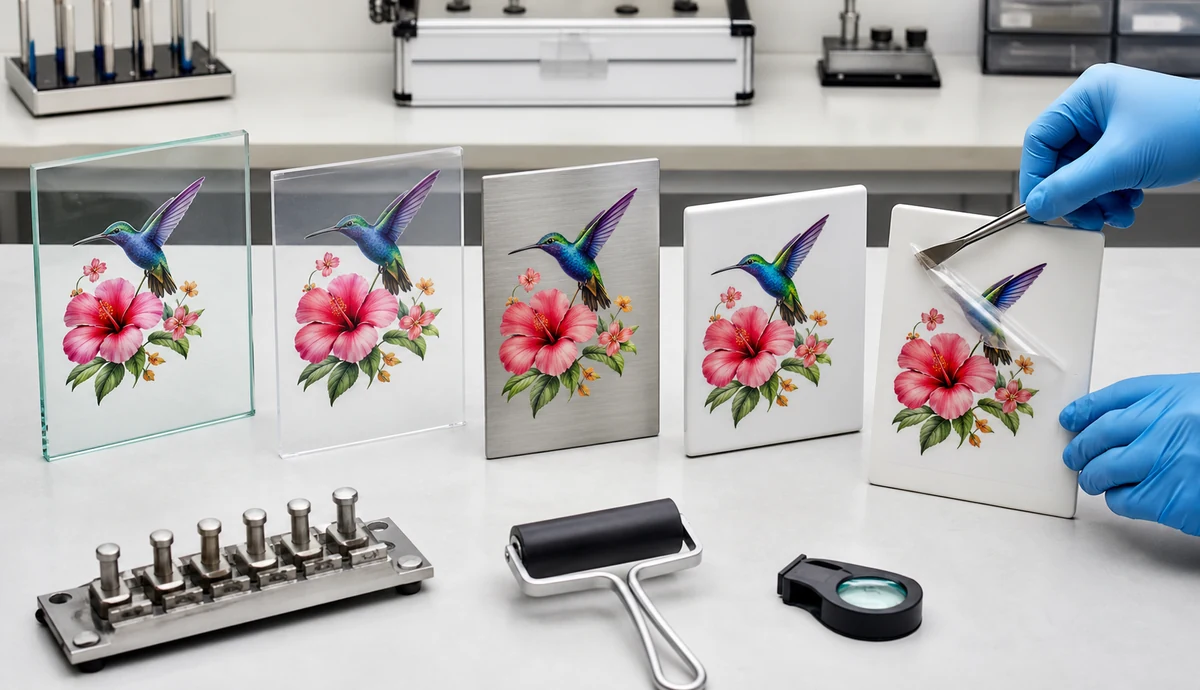
Prepare cada sustrato siguiendo un procedimiento de limpieza documentado. Registre el tipo de material, el recubrimiento, el proveedor, el estado de la superficie, el agente de limpieza, la presión de aplicación, el tiempo de permanencia y el entorno de prueba. Realice tanto una inspección inmediata como una verificación posterior, ya que algunas uniones se desarrollan con el tiempo, mientras que otras fallan tras la exposición ambiental.
Entre los modos de evaluación útiles se incluyen el levantamiento de bordes, el comportamiento de corte transversal de la estructura impresa (cuando corresponda), la comparación de despegue controlado, la comparación de cizallamiento estático, la abrasión por manipulación, la exposición al agua, los ciclos de temperatura, el acondicionamiento de la humedad y las pruebas químicas puntuales limitadas. El conjunto adecuado depende del producto final. Un letrero decorativo de acrílico para interiores no requiere la misma validación que una botella expuesta al lavado, aceites o luz solar exterior.
El propósito de las pruebas es definir un rango de uso compatible. No es responsable de prometer la adhesión a "todos los materiales". Excluya las superficies inadecuadas o no verificadas y proporcione a los clientes instrucciones de preparación. Los importadores que comparen el proceso con otras tecnologías de etiquetado pueden revisar Película UV DTF frente a la impresión tradicional de pegatinas para comprender en qué se diferencian los flujos de trabajo y las expectativas de rendimiento.
¿Qué afirmaciones sobre durabilidad requieren pruebas?
Términos como impermeable, resistente a los arañazos, resistente a la intemperie, apto para lavavajillas, resistente a productos químicos y apto para exteriores requieren condiciones de prueba definidas. Una muestra que sobrevive a un breve contacto con el agua no demuestra durabilidad a largo plazo en exteriores. Una transferencia que sobrevive al lavado a mano no respalda automáticamente la afirmación de que es apta para lavavajillas.
Especifique la duración de la exposición, la temperatura, la humedad, la concentración de líquidos o productos químicos, la herramienta de abrasión, la carga, el número de ciclos, el sustrato, los criterios de aceptación y el método de evaluación visual. Los equipos de envejecimiento acelerado permiten comparar materiales bajo ciclos controlados de luz y humedad, pero las horas de exposición acelerada no se traducen directamente en un número garantizado de años de resistencia a la intemperie sin una correlación validada para el entorno de construcción y uso específico.
Para evaluar el color y la apariencia, utilice una muestra de control y una iluminación uniforme. Registre la decoloración, el amarilleamiento, los cambios de brillo, el agrietamiento, el desprendimiento de los bordes, la opacidad del adhesivo y la pérdida de detalle. Si el importador anuncia una durabilidad específica, la evidencia debe abarcar la película, la tinta, el barniz, el sustrato, el proceso de aplicación y las condiciones de exposición exactas que respaldan dicha afirmación.
¿Cómo deben controlar los compradores el rizado, la electricidad estática, el bloqueo y la alimentación del cabello?
Las películas en rollo pueden cumplir con los requisitos visuales, pero su rendimiento en los equipos puede ser deficiente. El rizado, la electricidad estática, el bloqueo, la tensión irregular, el bobinado suelto y los daños en los bordes pueden interrumpir la impresión o la laminación. Por lo tanto, el plan de aceptación debe incluir una prueba de la máquina en condiciones normales de funcionamiento, y no solo una inspección en banco.
Acondicione el rollo en el entorno de producción antes de realizar las pruebas. Registre la temperatura ambiente y la humedad relativa. Observe el comportamiento de desenrollado, la planitud, el seguimiento, la separación del soporte, la atracción electrostática, la consistencia de la alimentación, la holgura del cabezal y la alineación de la laminación. Si la película requiere una velocidad inusualmente lenta o correcciones constantes por parte del operador, es posible que no sea comercialmente aceptable, incluso si las transferencias individuales se ven bien.
Defina con el proveedor la orientación de almacenamiento y los límites ambientales. Mantenga los rollos sellados hasta su uso, lejos de la luz solar directa, el calor excesivo, la humedad, el polvo y los productos químicos. Utilice el método FIFO (primero en entrar, primero en salir) y conserve la identificación del lote original. Después de abrir, vuelva a sellar la película no utilizada según el método de almacenamiento acordado.
¿Qué normas de embalaje protegen la película UV DTF durante la importación?
El embalaje para exportación es fundamental para la calidad del producto, ya que un rollo en buen estado puede dañarse por la humedad, los impactos, la compresión, el polvo o los movimientos bruscos durante el transporte. Cada rollo debe contar con una envoltura protectora adecuada, protección segura en los extremos, un núcleo resistente y una caja exterior acorde a su peso y ruta de envío. Los rollos pesados pueden requerir soportes internos adicionales para evitar que el núcleo y los bordes soporten cargas perjudiciales.
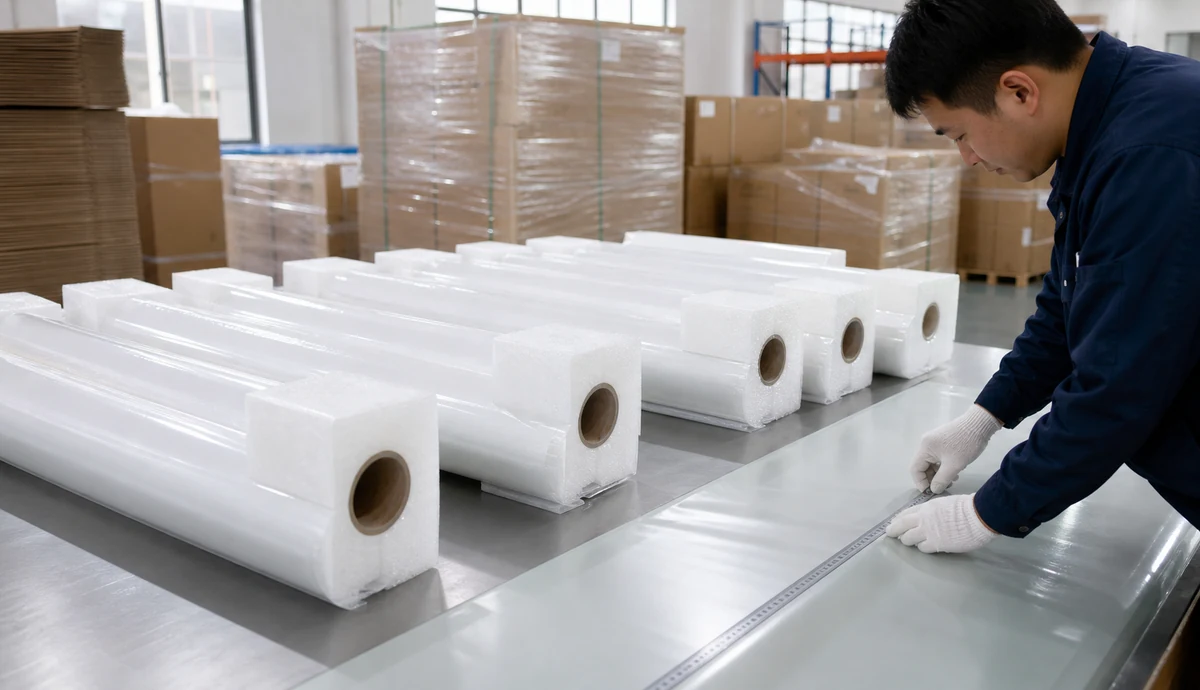
La especificación del embalaje debe indicar la orientación del rollo, la protección de los extremos, el material de la bolsa o barrera, el método de sellado, el uso de desecante cuando esté justificado, la resistencia del cartón, el patrón de paletización, la protección del palé, la altura máxima de apilamiento y las precauciones para la carga del contenedor. Las etiquetas deben identificar el código del producto, la película A o B, el ancho, el largo, el lote, la fecha de producción, el número de rollo y las instrucciones de almacenamiento. El comprador y el proveedor deben acordar si las etiquetas se colocan en el rollo, la bolsa, el cartón o en los tres.
Inspeccione el embalaje al recibir los rollos antes de incorporarlos al inventario. Fotografie las cajas aplastadas, perforaciones, manchas de agua, palés rotos, rollos desplazados o que se hayan deformado antes de desembalar. Esta evidencia ayuda a diferenciar los problemas de fabricación de los daños durante el transporte y facilita la presentación oportuna de reclamaciones a la empresa transportista.
¿Qué documentos deben acompañar a cada lote de producción?
Cada envío debe poder rastrearse hasta los registros de producción e inspección. Como mínimo, los importadores deben solicitar una lista de empaque vinculada a los códigos de producto y números de lote, un certificado de análisis o conformidad que detalle las propiedades acordadas, la identificación del rollo, la fecha de producción y la confirmación de que la revisión suministrada coincide con la especificación aprobada.
Según el mercado y el uso final, los compradores también pueden necesitar datos de seguridad, declaraciones químicas, información sobre sustancias restringidas, informes de pruebas, documentos del país de origen y registros de cumplimiento del embalaje. Las obligaciones regulatorias varían según el destino, la clasificación del producto, la composición química y el uso. Un logotipo genérico en una hoja de ventas no sustituye a un informe actualizado que identifique el material analizado, el método, el laboratorio, la fecha y el resultado.
Para las ventas en la UE, los importadores deben determinar cómo se relacionan las restricciones del reglamento REACH, las obligaciones de comunicación sobre sustancias candidatas y demás normativa aplicable en materia de productos químicos con la película suministrada y su uso previsto. Otros mercados tienen sus propios requisitos. El importador sigue siendo responsable de comprobar la normativa aplicable a su producto, declaraciones, clientes y destino; la documentación del proveedor debe respaldar dicha evaluación, no sustituirla.
¿Cuántas muestras debe analizar un importador?
Una muestra perfecta no demuestra la consistencia del lote. El plan de muestreo debe reflejar el tamaño del pedido, el riesgo del proceso, el historial del proveedor, el costo de los defectos y la naturaleza destructiva de la prueba. Incluya rollos de diferentes posiciones de la caja y el palé, y analice material de más de una ubicación dentro de los rollos seleccionados.
Los nuevos proveedores y los cambios en la producción requieren una inspección más rigurosa que un suministro estable y probado. Se puede considerar una inspección reducida tras un desempeño documentado y consistente, mientras que los fallos reiterados deben dar lugar a un mayor muestreo o a la suspensión total del servicio. El contrato de compraventa debe especificar quién se hace cargo de las pruebas, la sustitución, la reelaboración, el transporte y la eliminación cuando se detecta un lote no conforme.
Los importadores deben conservar muestras de referencia del material de preproducción aprobado y de los lotes recibidos durante el período acordado. Deben almacenarse en condiciones controladas, junto con los números de lote y los registros de las pruebas. Una muestra conservada proporciona a ambas partes una base física para investigar reclamaciones relacionadas con el color, el desprendimiento, la adherencia o el envejecimiento.
¿Qué debe abarcar una auditoría de proveedores?
Una auditoría de proveedores debe examinar si el fabricante puede controlar las variables prometidas en las especificaciones. Las áreas relevantes incluyen el control de la materia prima entrante, el control de la formulación del recubrimiento, los equipos de recubrimiento y secado, la inspección en proceso, la limpieza de la banda, el corte, el bobinado, el control ambiental, la calibración, la trazabilidad, la gestión de cambios, el control de productos no conformes, la inspección final, el embalaje, la investigación de quejas y las acciones correctivas.
Pregunte cómo el proveedor previene la sustitución no autorizada. Un cambio en la película base, el recubrimiento antiadherente, el adhesivo, el revestimiento, el núcleo o la configuración del proceso puede alterar el rendimiento. El acuerdo de calidad debe exigir notificación y aprobación antes de cualquier cambio de material o proceso que pueda afectar el ajuste, la función, la imprimibilidad, la transferencia, el cumplimiento o la apariencia.
La guía para Encontrar un proveedor confiable de película UV DTF en China Amplía la capacidad de la fábrica, el muestreo, la documentación, la comunicación y el control de riesgos. Los compradores que planean un pedido más grande también pueden utilizar el Guía de compra de películas UV DTF para comparar formatos de película A, película B, rollos y opciones de suministro.
¿Qué debería incluirse en una lista de verificación práctica para la aceptación de un DTF UV?
| Área de control | Qué definir | Evidencia para conservar |
|---|---|---|
| Identidad | Código de producto, revisión, tipo A/B, construcción, categoría de fijación | Orden de compra, etiquetas en rollo, especificación aprobada |
| Dimensiones | Espesor, ancho, ancho útil, longitud, núcleo, diámetro del rollo | Mediciones calibradas y registros de producción |
| Apariencia | Tipos de defectos, límites de tamaño, frecuencia, tolerancia de borde, reglas de empalme | Hoja de inspección y fotografías |
| Imprimibilidad | Impresora, tinta, archivo, configuración, curado, entorno, ejemplos de aceptación | Gráfico de control impreso y registro de la máquina |
| Liberar | Películas coincidentes, acondicionamiento, laminación, ángulo de despegue, criterios de calificación | Transferencias de pruebas y resultados puntuados |
| Adhesión | Sustratos reales, preparación, tiempo de permanencia, método de prueba, límite | Registros de sustrato y muestras envejecidas |
| Durabilidad | Exposición, ciclos, temperatura, productos químicos, criterios de aprobación/rechazo | Informe de prueba y control retenido |
| Embalaje | Normas sobre embalaje, protección de bordes, cajas de cartón, palés, etiquetas y almacenamiento | Fotografías de carga y recepción |
| Trazabilidad | Lote, rollo, fecha, materia prima y vínculo de inspección | Certificado de análisis o registro de conformidad |
Para pruebas de pequeño formato, los compradores también pueden comparar el material del rollo con Película UV DTF suministrada en láminas, Sin embargo, la aprobación final debe utilizar el mismo formato y equipo previstos para la producción. El comportamiento de la hoja no siempre reproduce las condiciones de alimentación, bobinado y laminación del rollo.
Recomendación final para los importadores
El estándar de calidad UV DTF más riguroso es un documento operativo compartido. Este documento indica al proveedor qué fabricar, a los inspectores cómo evaluarlo, al departamento de compras qué se está adquiriendo y a ambas partes cómo actuar cuando los resultados se encuentran fuera del rango acordado. Debe ser lo suficientemente específico para evitar ambigüedades, pero a la vez lo suficientemente práctico para aplicarse a cada lote.
Comience con la aplicación y trabaje a la inversa. Apruebe un sistema A/B equivalente en equipos reales y sustratos reales del cliente. Defina las dimensiones críticas, los defectos visuales, las pruebas de impresión y liberación, las condiciones de adhesión y durabilidad, el embalaje, la trazabilidad, el muestreo y el control de cambios. No acepte afirmaciones universales sin fundamento y no confunda una muestra de venta con evidencia de consistencia de producción.
Un precio por rollo más bajo tiene poco valor si la variación en el recubrimiento, la mala liberación, los bordes dañados o la trazabilidad poco clara generan reimpresiones y reclamaciones de los clientes. Los importadores que estandarizan la inspección antes del escalado pueden comparar proveedores de manera más justa, proteger la capacidad de producción y crear una línea de productos UV DTF confiable.
Preguntas frecuentes
¿Existe alguna norma internacional específica para todas las películas UV DTF?
No existe una norma única que abarque todos los sistemas y aplicaciones de películas UV DTF. Los compradores pueden utilizar principios de prueba de materiales o adhesivos reconocidos cuando corresponda, pero aun así necesitan una especificación específica del producto que cubra sus películas, equipos, sustratos, proceso, declaraciones y requisitos del mercado.
¿Cuál es la prueba más importante antes de realizar un pedido al por mayor?
La prueba más útil consiste en un ensayo de producción controlado utilizando la impresora, la tinta, el proceso de curado, la laminadora, las películas A/B correspondientes y los sustratos objetivo reales del comprador. Este ensayo debe incluir material de diferentes ubicaciones del rollo y medir la imprimibilidad, el desprendimiento, la adhesión, el aspecto y la manipulación.
¿Deberían los importadores analizar las películas A y B por separado?
Inspeccione individualmente sus dimensiones, apariencia, bobinado y propiedades relevantes, pero apruebe su funcionamiento como un sistema combinado. No es posible evaluar de forma significativa la liberación de la película A ni la captación de la película B sin el proceso completo de impresión y laminación.
¿Puede un informe de prueba del proveedor reemplazar la inspección de entrada?
No. Un informe válido del proveedor respalda la aceptación del lote, pero el importador debe verificar la identidad, el estado del envío, las dimensiones y el rendimiento crítico según el riesgo. La inspección de entrada también detecta daños durante el transporte y errores de etiquetado que las pruebas de fábrica no pueden prevenir.
¿Cómo pueden los compradores evitar cambios en la calidad después de la aprobación de la muestra?
Utilice una especificación controlada, una muestra de referencia aprobada, una revisión del producto, la trazabilidad del lote, los requisitos del certificado y una cláusula de notificación de cambios por escrito. Exija aprobación antes de realizar cambios en la película base, el recubrimiento, el adhesivo, el revestimiento, el núcleo o las condiciones importantes del proceso.
¿Las transferencias UV DTF funcionan en todas las superficies duras?
No. La adhesión varía según la energía superficial, el recubrimiento, la textura, la contaminación, los plastificantes y la exposición ambiental. Los compradores deben especificar cada sustrato previsto y publicar exclusiones claras e instrucciones de preparación.


