Soyulması Zor DTF Filmi Nasıl Onarılır: Sorun Giderme Kılavuzu

Okuma süresi: 12 dakika
giriiş
Transferi bastırdınız, ısı presini açtınız, filmin köşesinden tuttunuz - ama hareket etmiyor. Ya da aşırı dirençle soyuluyor, deseni temiz bir şekilde çıkarmak yerine yırtıyor. Ya da filmin yarısı çıkıyor, diğer yarısı inatla tişörte yapışık kalıyor.
Soyulması zor olan DTF filmler, en sinir bozucu üretim hatalarından biridir çünkü aktarım başarılı gibi görünür - her şey soyma aşamasına kadar yolunda gider - ancak film işbirliği yapmayı reddeder.
İşte iç rahatlatıcı kısım: Bu sorun her zaman belirli bir nedenden kaynaklanıyor. Aşırı baskı, yanlış soyma tipi, fazla toz, yetersiz film kaplama, yanlış sıcaklık - her biri farklı bir arıza modeli oluşturuyor. Modeli belirleyin, nedeni bulun, çözümü uygulayın.
Bu kılavuz, DTF filminin zor soyulması veya düzgün şekilde ayrılmamasına neden olan her bir sebebi, özel teşhis yöntemleri ve kesin çözümlerle birlikte ele almaktadır. Kılavuzun sonunda, son işte neyin yanlış gittiğini ve bunun tekrar yaşanmasını nasıl önleyeceğinizi öğreneceksiniz.
Önemli Noktalar
- DTF filminin soyulması zor olmasının nedeni neredeyse her zaman üç değişkenden biridir: aşırı presleme (çok yüksek sıcaklık, süre veya basınç), film için yanlış soyma tipi veya soyma tipi için yanlış sıcaklıkta soyma.
- Aşırı baskı, filmin ayırıcı kaplamasının mürekkep ve yapıştırıcı tabakasıyla birleşmesine neden olur; bu da filmin kalıcı olarak ayrılmasını zorlaştırır.
- Henüz sıcakken soyulan soğuk soyma filmi, yapıştırıcı tamamen katılaşmadığı için ayrılmaya karşı direnç gösterir; tasarım hala kısmen akışkandır ve filmle birlikte kalkabilir.
- Tamamen soğumaya bırakılmış sıcak soyma filmi, sıcakken olduğundan çok daha zor soyulur; yapıştırıcı soğudukça daha kalıcı bir şekilde yapışır.
- Film yüzeyinde (tasarım alanının dışında) kalan fazla yapıştırıcı tozu, film ile giysi arasında ikinci bir yapışma noktası oluşturarak soyulmayı zorlaştırır.
- Zayıf veya tutarsız ayırma kaplamasına sahip düşük kaliteli film, aynı rulo üzerinde değişken soyulma direncine neden olur; bazı bölgeler kolayca ayrılırken, diğerleri güç gerektirir.
- Doğru soyma tekniği, doğru ayarlar kadar önemlidir: Her zaman düz, düşük bir açıyla geriye doğru yuvarlayarak soyun, düz yukarı çekmeyin.
- Soyma işleminden sonraki ikinci baskı (parşömen kağıdı üzerinden 5 ila 10 saniye) mutlaka parşömen veya teflon levha kullanılarak yapılmalı, asla doğrudan baskı tablasıyla temas ettirilmemelidir; aksi takdirde yeni bir yapışma sorunu oluşabilir.
Zor Soyuluyor vs. Hiç Soyulamıyor: İki Farklı Sorun
Nedenleri incelemeye başlamadan önce, hangi arıza modelini yaşadığınızı belirleyin; bunların farklı temel nedenleri vardır.
A Modeli: Film son derece serttir ve soyulmaya başlaması için önemli bir kuvvet gerektirir. Film, transfer yüzeyine sadece yapışmak yerine, ona sıkıca yapışmış gibi hissediliyor. Soyma işlemine başlamak için kumaştan bir köşeyi kaldırmak gerekiyor. Başladıktan sonra, soyma işlemi boyunca yoğun bir dirençle karşılaşılıyor. En olası neden: aşırı presleme (çok yüksek sıcaklık, çok uzun süre veya çok fazla basınç). Ayırma tabakası aşırı ısı veya basınç nedeniyle hasar görmüş.
Desen B: Film soyulmaya başlar ancak mürekkep de onunla birlikte kalkar. Film nispeten kolayca soyuluyor, ancak desen kumaşın üzerinde kalmak yerine kumaştan çekiliyor. Film ve desen birlikte hareket ediyor. En olası neden: yanlış soyma zamanlaması — soğuk soyma filminin tamamen soğumadan soyulması veya yetersiz presleme (yapıştırıcı hiçbir zaman tam olarak aktifleşmediği için desen kumaştan çok filme yapışıyor).
Desen C: Film, bazı bölgelerde temiz, diğerlerinde yapışmış halde, parça parça ayrışıyor. Transferin bazı kısımları kolayca soyulurken, diğer bölgeler güçlü bir direnç gösterir veya yırtılır. En olası nedenler: eşit olmayan ısı pres basıncı (soğuk noktalar), belirli bölgelerde fazla toz bulunması ve bunun sonucunda ek yapışma oluşması veya tutarsız film kaplaması.
Desen D: Film, tasarımdan temiz bir şekilde ayrılır ancak giysi üzerinde film parçaları veya kalıntıları bırakır. Soyma işlemi sırasında film kendiliğinden yırtılır ve geride parçalar bırakır. En olası neden: aşırı presleme filmin mekanik bütünlüğünü bozmuştur veya film kalitesi kullanılan presleme parametreleri için yetersizdir.
E Modeli: Önceki işlerde film kolayca soyuluyordu, şimdi sürekli olarak soyulması zor. Bir şeyler değişti. En olası değişken değişiklikler şunlardır: yeni film rulosu (farklı kaplama), sıcaklık ayarı kayması (baskı termostatı), yeni mürekkep partisi veya çevresel değişiklik (yüksek nem).
Sebep 1 — Aşırı Basınç: Çok Fazla Isı, Süre veya Basınç
Bu, DTF filminin soyulmasının zor olmasının en yaygın nedenidir ve en sık yanlış anlaşılan durumdur.
DTF filminin ayırıcı kaplaması, baskı sırasında mürekkebi tutacak ve presleme sırasında temiz bir şekilde serbest bırakacak şekilde tasarlanmıştır. Bu ayırma mekanizması belirli bir sıcaklık ve basınç aralığında çalışır. Presleme parametreleri bu aralığı aştığında, ayırıcı kaplama kısmen mürekkep ve yapıştırıcı katmanlarıyla birleşir ve film ile tasarım arasında var olmaması gereken bir bağ oluşturur.
Sıcaklık Çok Yüksek
Ayırma kaplaması, önerilen aralığın önemli ölçüde üzerindeki sıcaklıklarda bozulmaya başlar. Çoğu standart DTF film için önerilen presleme sıcaklığı 305 ila 325°F (152 ila 163°C) arasındadır. 340°F (170°C) üzerindeki sıcaklıklarda, ayırma kaplamasının bozulması hızlanır. Sonuç olarak, film tasarıma daha sıkı yapışır ve kolayca ayrılmaz.
Tanı testi: Eğer film çok zor soyuluyorsa ve ortaya çıkan tasarım normalden daha sert ve daha az esnek, hafif parlak veya plastikimsi bir görünüme sahipse, muhtemelen aşırı ısınma söz konusudur.
Düzeltmek: Baskı sıcaklığını 10 ila 15°F düşürün. Gerçek baskı tablası sıcaklığını temaslı bir termometre ile doğrulayın; baskı ekranları genellikle gerçek yüzey sıcaklığından 15 ila 30°F daha yüksek değerler gösterir. Ekran 320°F gösteriyorsa ve baskı tablası gerçekte 335°F ise, herhangi bir ek düzeltme yapmadan önce zaten aşırı baskı yapıyorsunuz demektir.
Basın Süresi Çok Uzun
Doğru sıcaklıkta daha uzun süre presleme, normal sürede daha yüksek sıcaklıkta presleme ile aynı sonucu verir. Ayırma kaplaması ısıyı daha fazla emer ve bozulur.
Tanı testi: Eğer soyma zorluğu daha uzun presleme döngüleriyle (kalın kumaş veya alışılmadık malzemeler için ekstra süre eklediğiniz işler) ilişkiliyse, muhtemelen değişken presleme süresidir.
Düzeltmek: Kumaş türü için standart presleme süresine geri dönün. Süreyi uzattığınız kalın kumaşlarda, süreyi uzatmak yerine basıncı biraz artırmayı deneyin; bu, daha iyi basınç penetrasyonu ve daha az ayırıcı kaplama hasarı sağlar.
Basınç Çok Yüksek
Aşırı basınç, ayırma katmanını fiziksel olarak sıkıştırır ve filmi mürekkep yüzeyiyle daha sıkı temasa zorlar. Isı ile birleştiğinde, bu durum film ve mürekkep arasında ayırma kaplamasının üstesinden gelemeyeceği mekanik bir bağ oluşturabilir.
Tanı testi: Eğer soyulma zorluğu tasarımın kenarlarından çok merkezini etkiliyorsa (çoğu ısı presinde merkez maksimum basınca maruz kalır), bunun nedeni muhtemelen basınçtır.
Düzeltmek: Basıncı bir kademe azaltın. Baskı tablası giysiyi gözle görülür şekilde sıkıştırmalı, ancak ezmemelidir. Vidalı preslerde, çoğu kumaş için maksimumdan üç çeyrek tur geri çevirmek genellikle doğrudur.
Sebep 2 — Filminiz İçin Yanlış Soyma Tipi
DTF filmi, sıcak soyma veya soğuk soyma yöntemiyle üretilebilir ve film türünüz için yanlış yöntemi kullanmak, öngörülebilir soyma hatalarına yol açar.
Sıcak soyma filminin soğumasına izin verildi.
Sıcak soyma filmi, yüksek sıcaklıklarda ayrılacak şekilde tasarlanmıştır; ayırma kaplaması, yapıştırıcı hala kısmen akışkan haldeyken mürekkep tabakasından ayrılacak şekilde formüle edilmiştir. Film soğudukça, ayırma kaplaması yapıştırıcı tabakasıyla daha güçlü bir bağ oluşturur. Sıcak soyma filmi, preslendikten sonra soyulmadan önce ne kadar uzun süre bekletilirse, çıkarılması o kadar zorlaşır.
İşaretler: Film, hemen bastırıldığında kolayca soyuluyordu, ancak soyma işlemini geciktirdiğiniz işlerde (gömlekleri üst üste dizmek, telefon görüşmesi yapmak, soymadan önce başka bir işe geçmek gibi) belirgin şekilde daha fazla güç gerekiyordu.
Düzeltmek: Giysiyi baskı makinesinden çıkardıktan sonra 10 ila 15 saniye içinde sıcak soyma filmini soyun. Soyma işleminin anında gerçekleşmesi için iş akışınızı ayarlayın; soyulacak transferlerin üst üste yığılması veya gecikme olmasın.
Soğuk soyma filmi çok erken soyuldu
Soğuk soyma filmi, yapıştırıcı tamamen katılaştıktan sonra ayrılacak şekilde tasarlanmıştır. Ayırma kaplaması, yalnızca soğuduğunda temiz bir şekilde ayrılacak şekilde formüle edilmiştir. Soğuk soyma filmini hala sıcakken soymaya çalışmak, yapıştırıcı tabakasının hala kısmen akışkan olduğu anlamına gelir; sistem henüz ayrılma durumunda olmadığı için film ayrılmaya direnç gösterir.
İşaretler: Film, bastırıldıktan sonraki 30 saniye içinde soyulurken önemli bir kuvvet gerektirir, ancak 90 saniye soğuduktan sonra kolayca ayrılır.
Düzeltmek: Soğuk soyma filmini soymaya başlamadan önce tamamen soğumasını bekleyin (oda sıcaklığında en az 60 ila 90 saniye). Üretim ortamınız sıcaksa, ek süre tanıyın.
Filminizin Soyulma Türünü Nasıl Belirleyebilirsiniz?
Kaliteli film tedarikçilerinin çoğu, ruloları ambalaj üzerinde sıcak soyma veya soğuk soyma olarak etiketler. Etiketlenmemişse, küçük bir örnek üzerinde test edin: sıcak soyma filmi 10 saniye içinde temiz ve kolayca ayrılır; soğuk soyma filmi sıcakken soyulmaya direnç gösterir ve soğuduktan sonra temiz bir şekilde ayrılır.
3. Sebep — Yanlış Sıcaklıkta Soyma
Doğru film türünü kullansanız bile, soyma işlemine başladığınız sıcaklık, soyulma direncini önemli ölçüde etkiler.
Sıcak soyma filmi için: film yüzeyinde optimum soyma sıcaklığı 140 ila 170°F (60 ila 77°C) arasındadır; bu sıcaklık, ayırma kaplamasının ayırma durumunda kalması için yeterince sıcak, ancak mürekkebin hala tamamen akışkan halde olmaması için çok sıcak değildir.
Soğuk soyma filmi için: optimum soyma sıcaklığı oda sıcaklığı veya altıdır — 20 ila 25°C (68 ila 77°F). Soğuk soyma filminde oda sıcaklığının üzerindeki herhangi bir sıcaklıkta soyma işlemi, yapıştırıcının tamamen sertleşmediği anlamına gelir.
Pratik kılavuz: Sıcak soyma işlemi için, presleme işleminden hemen sonra soyun. Soğuk soyma işlemi için, giysinin ve filmin, sadece kenarlarında değil, tasarım alanının tamamında dokunulduğunda soğuk hissedilene kadar bekleyin.
Sık yapılan bir hata: Giysinin kenarları, büyük bir desenin merkezinden daha hızlı soğur. Ön yüzün tamamını kaplayan bir deseni ütüleyip sadece 30 saniye beklemek, kenarlar soğusa bile merkezin hala sıcak kalmasına neden olur. Büyük, soğuk presleme desenleri için en az 90 saniye bekleyin.
4. Sebep — Film Yüzeyinde Aşırı Yapıştırıcı Tozu
Tasarım alanının dışında film yüzeyinde kalan sıcak eriyen yapıştırıcı tozu, presleme sırasında film ile giysi arasında istenmeyen bir yapışmaya neden olur. Bu ek yapışma, soyulmayı zorlaştırır çünkü artık filmi giysiden sadece tasarım alanıyla sınırlı kalmayıp daha geniş bir alanda ayırıyorsunuz.
Fazla Pudra Sert Soyulmaya Nasıl Neden Olur?
Toz, baskı yapılmamış film alanlarına yapıştığında, presleme işlemi bu tozu eritir ve giysi kumaşına yapıştırır; bu da tasarım alanında amaçlandığı gibidir. Film artık hem tasarım alanına (kasıtlı) hem de çevredeki alana (kasıtsız) yapışmıştır. Kasıtsız bağların soyma işlemi sırasında kırılması gerekir, bu da gereken soyma kuvvetini önemli ölçüde artırır ve filmin yırtılmasına neden olabilir.
Fazla Toz Oluşmasının Nedenleri
Tek taraflı, antistatik arka kaplaması olmayan DTF film, statik elektriğin tozu filmin mürekkep olmayan bölgelerine çekmesine neden olur. Toz kirliliği ne kadar fazla olursa, soyulma işlemi o kadar zorlaşır.
Düzeltmek: Çift mat antistatik DTF filmine geçin. Antistatik yüzey kaplaması, statik elektrikten kaynaklanan tozun baskı yapılmayan alanlara yapışmasını önler. Doğru antistatik film ile toz yalnızca ıslak mürekkep üzerine yapışır ve çalkalama işlemi sırasında baskı yapılmayan alanlardan ayrılır.
Eğer halihazırda çift mat film kullanıyorsanız ve hala fazla toz sorunu yaşıyorsanız: toz haznesinin temizleme sıklığını artırın (hazne duvarlarında biriken toz statik elektriği artırır) ve yazıcı ile toz haznesi arasındaki film yolunun temiz olduğundan emin olun.
Sebep 5 — Film Kaplamanın Mürekkep Katmanına Yapışması
Bu durum aşırı baskıyla ilgili olmakla birlikte farklı bir mekanizmaya sahiptir. Film üzerindeki ayırıcı kaplama, baskı sırasında mürekkebi tutmak ve presleme sırasında serbest bırakmak için tasarlanmış ince bir tabakadır. Kaplama, presleme sırasında aşırı ısıya maruz kalma, uygunsuz depolama veya düşük kaplama kalitesi nedeniyle bozulmuşsa, mürekkep tabakasından ayrılmak yerine onunla kimyasal olarak birleşebilir.
Kaplamanın kaynaşmasının belirtileri:
- Film soyulur ancak tasarımın üzerindeki ince bir kaplama tabakasını da beraberinde götürür, bu da transfer işleminin sonunda mat veya puslu bir yüzey bırakır.
- Tasarımın bazı bölgeleri, filmin yüzeyine düzgün bir şekilde oturmak yerine, hafifçe içine gömülmüş gibi görünüyor.
- Sorun sadece bazı yapraklarda değil, rulonun tamamında tutarlı bir şekilde ortaya çıkıyor.
Aşırı baskıdan ayırt etme: Daha önce sorunsuz çalışan ayarlarda tüm rulo boyunca kaplama erimesi görülmesi, ayar sorunundan ziyade film kalitesi veya depolama sorununa işaret eder. Aynı rulodan alınan yeni filmlerin tümü, aynı ayarlarda önceki rulolardan sürekli olarak farklı davranıyorsa, muhtemel neden kaplamadır.
Düzeltmek: Yeni bir rulodan veya farklı bir tedarikçiden alınan bir tabakayı standart ayarlarınızda test edin. Soyulma sorunu ortadan kalkarsa, önceki ruloda kaplama sorunları vardı demektir. Kendi kaplama formülünü şirket içinde geliştiren bir üreticiden film temin edin; kontrollü koşullar altında uygulanan özel bir kaplama formülü, rulodan ruloya tutarlı bir ayrılma davranışı sağlar; bu da genel önceden kaplanmış PET alt tabakanın garanti edemediği bir özelliktir.
Sebep 6 — Aşırı Mürekkep Doygunluğu veya Yoğun Beyaz Mürekkep Kalıntısı
Aşırı mürekkep yoğunluğu -özellikle çok kalın beyaz mürekkep alt tabakası- presleme sırasında filme daha agresif bir şekilde yapışan daha kalın bir mürekkep artı yapıştırıcı tabakası oluşturur. Ek kalınlık ayrıca, soğuma sırasında (soğuk soyma) yapıştırıcının sıvıdan katıya geçmesi için daha fazla zaman gerektiği veya sıcaklıkta (sıcak soyma) ayırma kaplamasının işlev görmesi için daha az tolerans olduğu anlamına gelir.
İşaretler: Baskı zorluğu, tasarım alanının tamamında 100% kapsama oranına sahip beyaz alt taban kullanan veya beyaz üzerine çok yüksek CMYK yoğunluğuna sahip tasarımlarla ilişkilidir. Aynı film üzerinde daha düşük kapsama oranına sahip tasarımlar temiz bir şekilde basılır.
Düzeltmek: RIP yazılımınızdaki beyaz mürekkep yoğunluğu ayarlarını gözden geçirin. Çoğu tasarım 100% beyaz kaplama gerektirmez; koyu renkli kumaşlarda opaklık sağlarken mürekkep kalınlığını azaltmak için 70 ila 85% beyaz alt tabaka yeterlidir. Kaçınılmaz olarak yüksek kaplama gerektiren tasarımlar için, soyma işleminden önce soğuma süresini 30 ila 45 saniye uzatın.
Sebep 7 — Film Kullanımdan Önce Yanlış Şekilde Saklandı
Yüksek nemde saklanan DTF filmi, kaplama katmanına nem emer. Bu nem, kaplamanın kimyasal özelliklerini, özellikle de ayırma katmanının kürlenmiş mürekkep ve yapıştırıcıdan ayrılma yeteneğini değiştirir.
Nemden etkilenmiş film genellikle iki ilgili sorun gösterir: baskı sorunları (tutarsız mürekkep emilimi) ve soyulma sorunları (aynı tabaka boyunca değişken ayrılma kuvveti). Her ikisi de aynı kaplama bozulmasının belirtileridir.
İşaretler: Açık ambalajda, nemli bir ortamda veya sıcaklık değişimlerine maruz kalan filmlerde soyulma zorluğu, bazı bölgelerin kolayca soyulması, diğer bölgelerin ise direnç göstermesi gibi nemden zarar görmüş kaplamaların bir belirtisidir.
Düzeltmek: Film ambalajını kullanımlar arasında sıkıca kapatın. Serin, kuru ve ila bağıl nemde bir yerde saklayın. Açıldıktan sonra bir hafta içinde kullanılmayacak rulolar için saklama kaplarının içine nem alma paketleri yerleştirin. Film zaten nemden etkilenmişse, kaplamayı eski haline getirmenin etkili bir yolu yoktur; kalan stoğu kritik olmayan uygulamalarda hızlıca kullanın ve uygun şekilde saklanmış filmle değiştirin.
Sebep 8 — Tutarsız Ayırma Kaplamasına Sahip Düşük Kaliteli Film
Dış tedarikçilerden önceden kaplanmış PET alt tabaka satın alan üreticilerden temin edilen genel DTF filmlerinde, ayırma kaplamasının kalitesinde parti bazında doğal bir varyasyon mevcuttur. Kaplama formülü film tedarikçisi tarafından değil, alt tabaka üreticisi tarafından kontrol edilir ve film tedarikçisi bu alt tabakanın kalite tutarlılığını garanti edemez.
Ticari sonuç şu: Bazı rulolar standart ayarlarda kolayca ayrılıyor. Aynı tedarikçiden ve aynı belirtilen özelliklere sahip diğerleri ise önemli ölçüde daha fazla güç gerektiriyor. Fark, bastırıp soyana kadar görünmez.
Ayırma kaplamasında tutarsızlık belirtileri:
- Özdeş olması gereken rulolar arasında soyulma davranışı önemli ölçüde farklılık göstermektedir.
- Bazı rulolarda mükemmel çalışan ayarlar, diğerlerinde düzenleme gerektirebilir.
- Sorun, daha önce işe yarayan sıcaklık, zaman veya basınç ayarlarının değiştirilmesiyle çözülemiyor.
Düzeltmek: DTF filmi, kendi kaplama formülünü şirket içinde geliştiren ve uygulayan bir üreticiden temin edilir. Filmi üreten aynı şirket tarafından formüle edilen, uygulanan ve test edilen özel bir ayırma kaplaması, her rulonun her metresinde tutarlı bir ayırma davranışı sağlar. Bu, bir üretici ile bir satıcı arasındaki farktır. Örneğin Haiyi, şirket içi kaplama teknolojisiyle çalışır ve her üretim partisinde ayırma kuvveti ölçümlerini test eder; bu, yalnızca gerçek bir kaplama üreticisinin gerçekleştirebileceği bir kalite kontrol adımıdır.
DTF Filmi Doğru Şekilde Soyulması: Teknik Önemlidir
Mükemmel ayarlar ve kaliteli film kullanıldığında bile, yanlış soyma tekniği gereksiz direnç ve tasarım hasarına neden olur. Soyma işleminin mekaniği, bastırma işleminin mekaniği kadar önemlidir.
Doğru Soyma Hareketi
Yanlış: Bir köşeden kavrayın ve giysinin yüzeyine dik olarak yukarı doğru çekin. Bu, yapıştırıcı bağa doğrudan maksimum kuvvet uygular ve soyulma ön tarafında yırtılmaya neden olan bir gerilim yoğunlaşması yaratır, böylece kumaş serbest kalmaz.
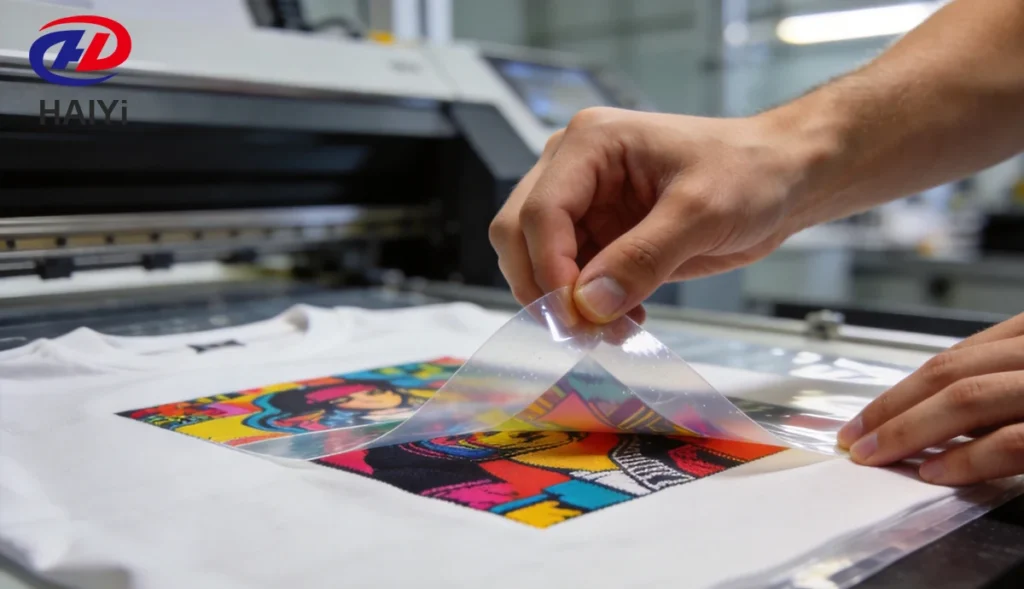
Doğru: Bir köşesinden tutun ve filmi geriye doğru yuvarlayın; giysinin yüzeyine neredeyse paralel olarak 15 ila 30 derecelik bir açıyla çekin. Bu, ayırma kaplamasıyla birlikte çalışan, ona karşı çalışmayan bir soyma kuvveti oluşturur. Film, tasarım kenarından yırtılmak yerine kademeli olarak ayrılır.
Soyma Hızı
Hızlı soyma, soyma cephesinde mekanik şok yaratır; ani kuvvet artışı, yapışkan bağın güçlü olduğu tasarımlardan mürekkebi kaldırabilir. Yavaş soyma ise, ayırma kaplamasının kaldırabileceği sabit ve yönetilebilir bir kuvvet sağlar.
Kural şudur: Film türü veya ayarlardan bağımsız olarak, yavaş ve düz bir şekilde ilerlemek, hızlı ve dik bir şekilde ilerlemekten her zaman daha iyi sonuçlar verir.
Soyma işlemine başlamak
Zorlu filmlerde, köşe genellikle başlamak için en zor noktadır. İlk yapışmayı kırmak için filmi köşeden nazikçe esnetin, ardından köşe serbest kaldıktan sonra yuvarlama soyma hareketine geçin. Köşeyi zorlamayın; kaldırmak için önemli bir çaba gerekiyorsa, daha fazla soğuma süresi (soğuk soyma) verin veya devam etmeden önce filmin yeterince sıcak olduğundan emin olun (sıcak soyma).
Soyma Yönü
Tasarımın merkezinden değil, bir köşesinden veya kenarından başlayın. Çevreden merkeze doğru çalışmak, en küçük yapışma alanından başlayarak yapışma yüzeyini kademeli olarak azaltmanız anlamına gelir. Merkezden başlamak ise tüm yapışma alanıyla aynı anda mücadele etmeniz demektir.
Sıcak Peeling mi, Soğuk Peeling mi: Hangisi Daha Zor Çıkarılıyor ve Neden?
Bu soru sık sık soruluyor ve cevabı zamanlamaya bağlı.
Doğru zamanda (ılıkken, 15 saniye içinde) soyulan sıcak soyma filmi: Minimum dirençle ayrılmalıdır — ayırma kaplaması aktif haldedir ve yapıştırıcı hala kısmen akışkandır. Doğru yapıldığında çok kolay soyulur.
Sıcak soyma filmi çok geç soyuldu (soğuduktan sonra): Yapıştırıcı katılaştıkça çıkarılması giderek zorlaşır. Tişört tamamen soğuduğunda, sıcak soyma filmi önemli miktarda güç gerektirebilir; bu da tasarımın hasar görmesine neden olabilir.
Soğuk soyma filmi doğru zamanda (tamamen soğuduktan sonra) soyulmalıdır: Orta düzeyde ve tutarlı bir dirençle ayrılmalıdır; yanlış zamanlanmış sıcak soyma filmine göre daha kolaydır. Tasarım alanının tamamında temiz ve düzgün bir ayrılma sağlar.
Soğuk soyma filmi çok erken soyuldu (hala sıcak): Ayrılmaya karşı dirençlidir — yapıştırıcı hala akışkandır ve tasarım giysinin üzerinde kalmak yerine film boyunca hareket etmeyi tercih eder. Sistemin amaçlanan ayrılma durumuna karşı çalıştıkça gereken kuvvet artar.
Pratik sonuç: Doğru zamanlamayla yapılan soğuk soyma işlemi, sıcak soyma işlemine göre daha kolay ve hata payı daha düşüktür. Soğuk soyma yöntemi 60 ila 120 saniyelik bir süre tanırken, sıcak soyma yöntemi 10 ila 15 saniyelik bir süre tanır. Soyma işlemlerindeki sorunların çoğu, operatörlerin soyma sürelerini tutarlı bir şekilde ayarlayamamalarından kaynaklanır; bu da soğuk soyma yöntemini çoğu üretim ortamı için daha düşük hata oranına sahip yöntem haline getirir.
Film zaten takılıp kaldığında ne yapılmalı?
Transfer baskı makinesinde, soyma işlemini zaten denediniz ve film yapıştı. İşte işi kurtarmanın yolu.
Soğumuş Sıcak Soyma Filmi İçin
Transferi standart sıcaklıkta 3 ila 5 saniye daha bastırın. Bu, ayırma kaplamasını yeniden etkinleştirir ve filmi tekrar ayırma durumuna getirir. Hemen, baskı makinesini açtıktan sonraki 5 saniye içinde soyma işlemine başlayın. Hızlı ve düz bir açıyla çalışın.
Soğuk Soyulmaya Dayanıklı Film İçin
Oda sıcaklığında soğuk soyma filmi direnç gösteriyorsa, zorlamayın. Direnç, yapıştırıcının henüz tamamen ayrılma durumuna geçmediği anlamına gelir; bunun nedeni tasarımın çok kalın olması veya baskı ortamının sıcak olması olabilir.
2 ila 3 dakika daha soğumaya bırakın. Mümkünse giysiyi serin bir yüzeye yerleştirin. Ortam sıcaklığı 27°C'nin (80°F) üzerindeyse, filmin soğuma süresi daha uzun olabilir. Tamamen soğuduktan sonra, mümkün olan en düz açıyla soyun.
Tasarıma Kaynaştırılmış Film İçin (Her Türlü)
Eğer film açıkça kaynaşmışsa – sadece dirençli değil, mekanik olarak da yapışmışsa – tasarımı bozmadan transferi kurtarmak muhtemelen mümkün değildir. Zorlamak tasarımı yırtacaktır. Bir sonraki tişörtü basmadan önce, kaynaşmaya neden olan aşırı baskı veya kaplama hatasını belirlemek için ayarları ve işlemi inceleyin.
Önleme Kontrol Listesi
Üretim seanslarından önce bu kontrol listesini gözden geçirerek, olası soyulma sorunlarını önceden engelleyebilirsiniz.
Ayarların doğrulanması:
- Basınç sıcaklığı temaslı termometre ile doğrulandı (sadece ekrandan okunan değer değil).
- Ütüleme süresi, kumaşa uygun standartta ayarlandı (önceki kalın kumaş işinden uzatılmadı).
- Orta-yüksek seviyede basınç (maksimum değil)
Film doğrulaması:
- Film türü onaylandı — sıcak soyma veya soğuk soyma
- Filmin doğru şekilde saklanması — kapalı ambalajda, serin ve kuru bir yerde
- İlk tabakadaki film, nem hasarı veya kaplama düzensizlikleri açısından incelendi.
Toz doğrulaması:
- Baskı işleminden hemen sonra ıslak mürekkebin üzerine toz uygulanır.
- Kürleme işleminden önce fazla toz iyice silkelenerek temizlenmelidir.
- Antistatik çift mat film kullanılıyor (baskı yapılmayan alanlarda toz yapışmasını önler)
İş akışı:
- Hızlı soyma: Bastırdıktan sonra 15 saniye içinde soyun.
- Soğuk soyma: Soymadan önce en az 60 ila 90 saniye soğumaya bırakın.
- Soyma işlemini düz bir açıyla (15 ila 30 derece) yapın, geriye doğru yuvarlayın, yukarı doğru çekmeyin.
- İkinci baskı işlemi parşömen kağıdı veya teflon levha üzerinden yapılır; asla doğrudan baskı plakasıyla temas ettirilmez.
SSS
DTF filmini soymak neden bu kadar zor? En yaygın nedenler aşırı baskı (çok yüksek sıcaklık, çok uzun süre veya çok fazla basınç - ayırıcı kaplamanın bozulması), yanlış soyma zamanlaması (sıcak soyma filminin soyulmadan önce soğumasına izin verilmesi veya soğuk soyma filminin hala sıcakken soyulması) veya baskı yapılmayan alanlarda fazla yapıştırıcı tozunun ek yapışma noktaları oluşturmasıdır. Öncelikle baskı makinenizin sıcaklığını temaslı bir termometre ile kontrol edin - göstergeler genellikle 15 ila 30°F kadar hatalı ölçüm yapar.
DTF filmini sıcak mı yoksa soğuk mu soymalıyım? Bu tamamen sahip olduğunuz film türüne bağlıdır. Sıcak soyma filmi, preslendikten sonra 10 ila 15 saniye içinde, hala sıcakken soyulmalıdır. Soğuk soyma filmi ise tamamen soğuduktan sonra, yani oda sıcaklığında en az 60 ila 90 saniye bekletildikten sonra soyulmalıdır. Sıcak soyma filmini soğuduktan sonra soymak ve soğuk soyma filmini soğumadan önce soymak, soyma direncine ve tasarım kalkmasına neden olan yaygın sebeplerdir.
DTF filmim soyulmaya başladı ama desen de onunla birlikte kalkıyor - sorun ne olabilir? Soyma işlemi sırasında mürekkebin kalkması, tasarımın kumaştan çok filme yapıştığı anlamına gelir. Nedenleri: soğuk soyma filminin tamamen soğumadan soyulması (yapıştırıcı hala sıvı halde), yetersiz presleme (transferin tam olarak aktifleşmemesi) veya yanlış soyma açısı (düz bir açıyla yuvarlamak yerine dik olarak çekme). Kalkma meydana gelirse giysiyi tekrar presleyin ve bir sonraki soyma denemesinden önce daha uzun süre bekleyin.
DTF filmim neden bazı bölgelerde kolayca soyuluyor, bazı bölgelerde ise yapışıyor? Düzensiz soyulma direnci (bazı temiz alanlar, bazı yapışmış alanlar) ya eşit olmayan ısı pres sıcaklığına (soğuk noktalar), belirli alanlarda ek yapışma yaratan tutarsız toz uygulamasına ya da film kaplama tutarsızlığına (değişken salınım kaplama kalitesine sahip genel önceden kaplanmış PET filmin özelliği) işaret eder. Isıya duyarlı kağıt kullanarak presinizi soğuk noktalar açısından kontrol edin ve kaplama kalite kontrolü belgelenmiş bir üreticiden test filmi kullanın.
Basma işleminden sonra yapışmış olan filmi düzeltebilir miyim? Soğumuş sıcak soyma filmi için: ayırma kaplamasını yeniden etkinleştirmek için 3 ila 5 saniye daha bastırın ve hemen soyun. Soğuk soyma filmi için: daha fazla soğuma süresi tanıyın - oda sıcaklığında 3 dakikaya kadar. Film kaynaşmışsa (sadece dirençli değil, yapışmışsa), tasarım zarar görmeden transfer kurtarılamayabilir.
Fazla toz, DTF filminin soyulmasını nasıl zorlaştırır? Filmin baskısız bölgelerindeki fazla yapıştırıcı toz, presleme sırasında erir ve giysi kumaşına yapışır; tıpkı tasarım alanındaki tozun yapması gerektiği gibi. Bu, film ile giysi arasında tasarımın dışında istenmeyen yapışma noktaları oluşturur. Soyma işlemi, bu istenmeyen bağları kırmanın yanı sıra tasarımı da serbest bırakmayı gerektirir ve daha fazla kuvvet uygulanmasını zorunlu kılar. Antistatik çift mat film, baskısız bölgelere toz yapışmasını ortadan kaldırarak bunu önler.
DTF filmi neden bazı kumaş türlerinden zor soyuluyor? Pürüzlü veya dokulu kumaşlar (havlu kumaş, kadife, kalın polar) film ile kumaş arasında daha fazla temas yüzey alanı oluşturarak genel yapışma gücünü artırır ve soyma işlemini daha fazla kuvvet gerektirir. Polyester ve sentetik kumaşlar da yapışma davranışını etkileyebilir çünkü yapıştırıcı, sentetik liflere pamuğa göre farklı şekilde bağlanır. Zorlu kumaşlar için, tam soğuma süresiyle soğuk soyma işlemi uygulayın ve mümkün olan en düz soyma açısını kullanın.
Soğuk kabuk mu yoksa sıcak kabuk mu daha zor soyuluyor? Doğru yapıldığında, ikisi de özellikle zor değildir. Doğru yapılan sıcak soyma (sıcakken hemen soyma) çok kolaydır. Doğru yapılan soğuk soyma (tamamen soğuduktan sonra soyma) orta derecede, tutarlı bir kuvvet gerektirir. Bununla birlikte, yanlış yapılan sıcak soyma (soğuduktan sonra gecikmeli soyma), doğru zamanlanmış soğuk soymaya göre önemli ölçüde daha zor hale gelir. Soğuk soyma, zamanlama varyasyonlarına daha toleranslıdır ve çoğu üretim ortamında daha tutarlı sonuçlar üretir.
Çözüm
DTF filminin soyulması zor olması çözülebilir bir sorundur, gizemli bir durum değildir.
Sorunun nedeni neredeyse her zaman üç şeyden biridir: presleme parametreleri, ayırıcı kaplamanın çalışma aralığını aşmıştır (aşırı presleme), soyma işlemi film türü için yanlış sıcaklıkta denenmiştir (zamanlama hatası) veya filmin kendisinde tutarsız veya bozulmuş bir ayırıcı kaplama vardır (kalite sorunu).
Olasılık sırasına göre nedenleri inceleyin:
- Basıncın gerçek sıcaklığını temaslı bir termometre ile doğrulayın, ekrandaki sıcaklığı değil.
- Filminizin soyulma tipini (sıcak veya soğuk) doğrulayın ve zamanlamayı buna göre ayarlayın.
- Baskı yapılmayan alanlarda aşırı toz olup olmadığını kontrol edin — antistatik çift mat filme geçin
- Baskı süresi ve basınç ayarlarını gözden geçirin; yakın zamanda değiştirildiyse azaltın.
- Özdeş olması gereken film rulolarında tutarsız sorunlar varsa, film kalitesini değerlendirin.
Soyma tekniği, ayarlar kadar önemlidir: düz açı, yavaş tempo, yukarı çekmek yerine geriye doğru yuvarlama. Doğru teknik, ayırma kaplamasının gerektirdiği kuvveti azaltır ve diğer değişkenler biraz sapmış olsa bile tasarımın kalkmasını önler.
Ayarlarda yapılan değişikliklerle çözülemeyen tekrarlayan sorunlar için, en son incelenmesi gereken değişken filmdir; ancak ayırma kaplaması kusurluysa, hiçbir işlem ayarı da bunu telafi edemez. Kendi bünyesinde kaplama teknolojisine sahip ve belgelenmiş ayırma kuvveti testine sahip bir üreticiden doğrudan temin edilen film, sorun giderme denkleminizden kaplama tutarsızlığını ortadan kaldırır.
Haiyi DTF film üretiyor. Özel üretim kaplama teknolojisiyle — 13 inç ve 24 inç genişlikte çift mat antistatik rulolar, A3/A4 sayfalar ve sıcak ve soğuk soyma çeşitleri. Her üretim partisinde ayırma kuvveti test edilir. Fabrikadan doğrudan toptan fiyatlandırma, düşük minimum sipariş miktarı ve 15 yıllık ihracat deneyimi.