Como remover película DTF difícil de destacar: Guia de solução de problemas

Tempo de leitura: 12 minutos
Introdução
Você pressionou a película de transferência, abriu a prensa térmica, segurou a ponta da película — e ela não se move. Ou então, ela se desprende com extrema resistência, rasgando a estampa em vez de soltá-la completamente. Ou metade da película se solta e a outra metade permanece teimosamente grudada na camiseta.
A película DTF difícil de remover é um dos problemas de produção mais frustrantes, porque parece que a transferência funcionou — tudo correu bem até a hora de remover a película — e então ela se recusa a cooperar.
E aqui está a parte reconfortante: esse problema é sempre causado por algo específico. Pressão excessiva, tipo de descascador errado, excesso de pó, revestimento inadequado da película, temperatura incorreta — cada um desses fatores produz um padrão de falha distinto. Identifique o padrão, encontre a causa e aplique a correção.
Este guia aborda todas as causas de películas DTF difíceis de remover ou que não se soltam corretamente, com diagnósticos específicos e soluções exatas para cada problema. Ao final, você saberá o que deu errado na última aplicação e como evitar que isso aconteça novamente.
Principais conclusões
- A dificuldade em remover a película DTF geralmente é causada por uma das três variáveis a seguir: pressão excessiva (temperatura, tempo ou pressão muito altos), tipo de película de remoção inadequado ou remoção em temperatura incorreta para o tipo de película.
- Pressionar em excesso faz com que a camada protetora do filme se funda com a tinta e a camada adesiva, tornando o filme permanentemente difícil de separar.
- A película de descolamento a frio, quando removida ainda quente, oferece resistência à separação porque o adesivo não solidificou completamente — o desenho ainda está parcialmente fluido e pode se soltar junto com a película.
- A película protetora quente, depois de esfriar completamente, torna-se muito mais difícil de remover do que quando ainda está morna — o adesivo adere de forma mais permanente à medida que esfria.
- O excesso de pó adesivo na superfície da película (fora da área de desenho) cria um segundo ponto de adesão entre a película e a peça de roupa, o que dificulta a remoção.
- Filmes de baixa qualidade com revestimento antiaderente fraco ou inconsistente apresentam resistência variável ao descascamento ao longo do mesmo rolo — algumas áreas se desprendem facilmente, outras exigem força.
- A técnica correta de peeling é tão importante quanto as configurações corretas: sempre faça o peeling em um ângulo baixo e plano, rolando a lâmina para trás em vez de puxar para cima.
- A segunda prensagem após a remoção — de 5 a 10 segundos através do papel manteiga — deve utilizar papel manteiga ou folha de Teflon, nunca em contato direto com a platina, para evitar a criação de um novo problema de adesão.
Difícil de descascar vs. Não descasca: Dois problemas diferentes
Antes de analisar as causas, identifique qual padrão de falha você está enfrentando — eles têm causas raízes diferentes.
Padrão A: A película é extremamente rígida e requer uma força significativa para começar a ser removida. A película parece estar aderida em vez de apenas repousar sobre a superfície de transferência. Para iniciar a remoção, é necessário forçar um canto para cima, afastando-o do tecido. Uma vez iniciada, a remoção prossegue com forte resistência do início ao fim. Causa mais provável: pressão excessiva (temperatura muito alta, tempo muito longo ou pressão excessiva). A camada de liberação foi danificada pelo calor ou pressão excessivos.
Padrão B: A película começa a descascar, mas a tinta sai junto. A película descola com relativa facilidade, mas o desenho está sendo arrancado do tecido em vez de permanecer nele. A película e o desenho estão se movendo juntos. Causa mais provável: momento de descolamento incorreto — película de descolamento a frio removida antes de esfriar completamente ou pressão insuficiente (o adesivo nunca foi totalmente ativado, então o desenho adere mais à película do que ao tecido).
Padrão C: O filme se solta em manchas — algumas áreas limpas, outras grudadas. Algumas partes da película de transferência se desprendem facilmente; outras áreas oferecem forte resistência ou rasgam. Causa mais provável: pressão irregular da prensa térmica (pontos frios), excesso de pó em áreas específicas criando adesão adicional ou revestimento inconsistente da película.
Padrão D: A película se desprende facilmente do desenho, mas deixa fragmentos ou resíduos na peça de roupa. A própria película rasga durante a remoção, deixando pedaços para trás. Causa mais provável: a pressão excessiva degradou a integridade mecânica da película ou a qualidade da película é insuficiente para os parâmetros de prensagem utilizados.
Padrão E: A película era fácil de remover em trabalhos anteriores, mas agora é consistentemente difícil. Algo mudou. As mudanças variáveis mais prováveis: novo rolo de filme (revestimento diferente), desvio na configuração de temperatura (termostato da impressora), novo lote de tinta ou mudança ambiental (alta umidade).
Causa 1 — Pressão excessiva: Calor, tempo ou pressão em excesso.
Essa é a causa mais comum de película DTF difícil de remover e também a mais frequentemente mal compreendida.
O revestimento antiaderente do filme DTF é projetado para reter a tinta durante a impressão e liberá-la completamente durante a prensagem. Esse mecanismo de liberação opera dentro de uma faixa específica de temperatura e pressão. Quando os parâmetros de prensagem excedem essa faixa, o revestimento antiaderente se funde parcialmente com a tinta e as camadas adesivas, criando uma ligação entre o filme e o design que não deveria existir.
Temperatura muito alta
A camada de desmoldagem começa a se degradar em temperaturas significativamente acima da faixa recomendada. Para a maioria dos filmes DTF padrão, a temperatura de prensagem recomendada é de 152 a 163 °C (305 a 325 °F). Em temperaturas acima de 170 °C (340 °F), a degradação da camada de desmoldagem acelera. O resultado é um filme que adere ao desenho com mais força do que se desprende.
Teste diagnóstico: Se a película for extremamente difícil de remover e o desenho final apresentar uma aparência ligeiramente brilhante ou plástica, sendo mais rígido e menos flexível do que o normal, é provável que tenha ocorrido sobreaquecimento.
Consertar: Reduza a temperatura da prensa em 10 a 15 °F (5,5 a 8 °C). Verifique a temperatura real da base com um termômetro de contato — os visores das prensas frequentemente indicam uma temperatura de 15 a 30 °F (8,5 a 17 °C) acima da temperatura real da superfície. Se o visor indicar 320 °F (160 °C) e a base estiver a 335 °F (168 °C), você já está prensando em excesso antes mesmo de adicionar qualquer correção adicional.
Tempo de pressionamento muito longo
Um tempo de prensagem prolongado na temperatura correta produz o mesmo resultado que uma temperatura mais alta em um tempo normal. O revestimento antiaderente tem mais tempo para absorver calor e se degradar.
Teste diagnóstico: Se a dificuldade de descolamento estiver relacionada a ciclos de prensagem mais longos (trabalhos em que você adicionou tempo extra para tecidos grossos ou substratos incomuns), o tempo de prensagem provavelmente é a variável.
Consertar: Retorne ao tempo de prensagem padrão para o tipo de tecido. Para tecidos grossos nos quais você aumentou o tempo, tente aumentar ligeiramente a pressão em vez de prolongar o tempo — melhor penetração da pressão, menos danos ao revestimento antiaderente.
Pressão muito alta
A pressão extrema comprime fisicamente a camada de liberação e força o filme a um contato mais firme com a superfície da tinta. Combinada com o calor, essa compressão pode criar uma ligação mecânica entre o filme e a tinta que o revestimento de liberação não consegue superar.
Teste diagnóstico: Se a dificuldade de descolamento afetar o centro do desenho mais do que as bordas (o centro sofre a pressão máxima na maioria das prensas térmicas), é provável que a pressão esteja contribuindo para o problema.
Consertar: Reduza a pressão em um nível. A placa deve comprimir a peça visivelmente, mas sem esmagá-la. Em uma prensa de parafuso, três quartos de volta a partir da posição máxima geralmente são suficientes para a maioria dos tecidos.
Causa 2 — Tipo de película protetora incorreto para o seu filme
O filme DTF é fabricado para ser removido tanto a quente quanto a frio — e usar o método errado para o seu tipo de filme produz falhas previsíveis na remoção.
Película protetora quente deixada esfriar.
A película de descolamento a quente é projetada para se soltar em temperaturas elevadas — o revestimento de descolamento é formulado para se separar da camada de tinta enquanto o adesivo ainda está parcialmente fluido. À medida que a película esfria, o revestimento de descolamento forma uma ligação mais forte com a camada adesiva. Quanto mais tempo a película de descolamento a quente permanecer após a aplicação antes de ser removida, mais difícil será a sua remoção.
Sinais: A película era fácil de remover quando pressionada imediatamente, mas tarefas em que era preciso adiar a remoção (empilhar camisas, atender uma ligação, passar para outra tarefa antes de remover a película) exigiam consideravelmente mais força.
Consertar: Remova a película de transferência a quente em até 10 a 15 segundos após retirar a peça da prensa. Configure seu fluxo de trabalho para que a remoção ocorra imediatamente — sem empilhamento de transferências a serem removidas, sem atrasos.
Película protetora removida prematuramente
A película de descolamento a frio é projetada para se soltar somente após a completa solidificação do adesivo. O revestimento de descolamento é formulado para uma separação limpa apenas quando resfriado. Tentar remover a película de descolamento a frio enquanto ainda estiver quente significa que a camada adesiva ainda está parcialmente fluida — a película resiste à separação porque o sistema ainda não está em seu estado de descolamento.
Sinais: A película exige bastante força para ser removida em até 30 segundos após a aplicação da pressão, mas se solta facilmente após 90 segundos de resfriamento.
Consertar: Aguarde o resfriamento completo — pelo menos de 60 a 90 segundos à temperatura ambiente — antes de começar a remover a película de descolamento a frio. Se o seu ambiente de produção for quente, aguarde mais tempo.
Como identificar o tipo de película protetora do seu filme
A maioria dos fornecedores de filmes de qualidade indica na embalagem se os rolos são de fácil ou rápida remoção (a quente ou a frio). Caso não haja indicação, teste uma pequena amostra: o filme de fácil remoção a quente se desprende de forma limpa e fácil em até 10 segundos; o filme de fácil remoção a frio oferece resistência quando aquecido e se desprende facilmente após esfriar.
Causa 3 — Descascamento na temperatura errada
Mesmo com o tipo de película correto, a temperatura em que se inicia a remoção afeta significativamente a resistência ao descascamento.
Para películas de descolamento a quente: a faixa de temperatura ideal para o descolamento é de 60 a 77 °C (140 a 170 °F) na superfície da película — temperatura suficientemente alta para que o revestimento de liberação esteja em seu estado ideal, mas não tão alta a ponto de a tinta ainda estar completamente fluida.
Para películas de descolamento a frio: a temperatura ideal para descolamento é a temperatura ambiente ou inferior — 20 a 25 °C (68 a 77 °F). O descolamento em qualquer temperatura acima da temperatura ambiente em películas de descolamento a frio significa que o adesivo não secou completamente.
Orientações práticas: para a remoção a quente, retire o filme imediatamente após pressionar. Para a remoção a frio, espere até que a peça e o filme estejam frios ao toque em toda a área da estampa — não apenas nas bordas.
Um erro comum: as bordas da peça esfriam mais rápido do que o centro de uma estampa grande. Passar uma estampa frontal completa e esperar apenas 30 segundos deixa o centro ainda quente, mesmo que as bordas já estejam frias. Para estampas grandes com termocolante, o tempo mínimo de espera é de 90 segundos.
Causa 4 — Excesso de pó adesivo na superfície da película
O pó adesivo termofusível que permanece na superfície do filme fora da área da estampa cria uma adesão indesejada entre o filme e a peça de roupa durante a prensagem. Essa adesão adicional dificulta a remoção da estampa, pois a separação do filme da peça de roupa ocorre em uma área maior do que apenas a da estampa.
Como o excesso de pó causa descamação difícil
Quando o pó adere às áreas da película não impressas, a prensagem derrete esse pó e o fixa ao tecido da peça — exatamente como planejado na área da estampa. A película agora está aderida tanto à área da estampa (intencionalmente) quanto à área circundante (não intencionalmente). As ligações não intencionais precisam ser rompidas durante a remoção, o que aumenta significativamente a força necessária para removê-las e pode causar o rasgo da película.
Por que ocorre o excesso de pólvora?
A película DTF de face única, sem revestimento antiestático na parte traseira, permite que a eletricidade estática atraia pó para áreas da película sem tinta. Quanto maior a contaminação por pó, mais difícil será a remoção.
Consertar: Mude para o filme DTF antiestático de dupla camada fosca. O revestimento antiestático da superfície impede a adesão do pó, impulsionada pela estática, às áreas não impressas. Com um filme antiestático adequado, o pó adere apenas à tinta úmida e se desprende das áreas não impressas durante a etapa de agitação.
Se você já utiliza película fosca dupla e ainda está com excesso de pó: aumente a frequência de limpeza da câmara de mistura de pó (o acúmulo de pó nas paredes da câmara aumenta a estática) e certifique-se de que o caminho da película entre a impressora e a câmara de pó esteja limpo.
Causa 5 — Revestimento de película fundido à camada de tinta
Essa causa está relacionada à pressão excessiva, mas possui um mecanismo distinto. O revestimento de liberação do filme é uma camada fina projetada para reter a tinta durante a impressão e liberá-la durante a prensagem. Se o revestimento estiver degradado — devido à exposição excessiva ao calor durante a prensagem, armazenamento inadequado ou baixa qualidade do revestimento — ele pode se fundir quimicamente com a camada de tinta em vez de se separar dela.
Sinais de fusão do revestimento:
- A película se desprende, mas remove uma fina camada de revestimento do desenho, deixando uma superfície fosca ou opaca na transferência final.
- Algumas áreas do desenho parecem ligeiramente embutidas na superfície da película, em vez de estarem perfeitamente alinhadas a ela.
- O problema é consistente em todo o rolo, não se restringindo a algumas folhas específicas.
Diferenciar da pressão excessiva: A fusão do revestimento que aparece em todo o rolo, mesmo com configurações que funcionavam corretamente anteriormente, indica um problema de qualidade ou armazenamento do filme, e não um problema de configuração. Se um novo filme do mesmo rolo apresentar comportamento consistentemente diferente dos rolos anteriores com as mesmas configurações, o revestimento é a causa provável.
Consertar: Teste uma folha de um rolo novo ou de um rolo de um fornecedor diferente, utilizando suas configurações padrão. Se o problema de descolamento desaparecer, o rolo anterior apresentava problemas de revestimento. Adquira filmes de um fabricante que desenvolva sua própria fórmula de revestimento internamente — uma fórmula proprietária aplicada sob condições controladas produz um comportamento de descolamento consistente rolo a rolo, algo que substratos de PET pré-revestidos genéricos não podem garantir.
Causa 6 — Saturação excessiva de tinta ou depósito excessivo de tinta branca
A densidade excessiva de tinta — particularmente uma camada de base branca muito espessa — cria uma camada de tinta mais adesivo mais grossa que adere com mais força ao filme durante a prensagem. Essa espessura adicional também significa que é necessário mais tempo para o adesivo passar do estado líquido para o sólido durante o resfriamento (descolamento a frio) ou menos margem para o revestimento antiaderente funcionar em temperatura ambiente (descolamento a quente).
Sinais: A dificuldade de descolamento está relacionada a designs que utilizam uma base branca de alta cobertura (100%) em toda a área do design, ou uma densidade CMYK muito alta sobre o branco. Designs com menor cobertura, no mesmo filme, são impressos com facilidade.
Consertar: Verifique as configurações de densidade da tinta branca no seu software RIP. A maioria dos designs não requer cobertura de branco 100% — uma base branca de 70 a 85% é suficiente para opacidade em tecidos escuros, reduzindo a espessura da tinta. Para designs com cobertura inevitavelmente alta, aumente o tempo de resfriamento antes da remoção em 30 a 45 segundos.
Causa 7 — Filme armazenado incorretamente antes do uso
O filme DTF armazenado em alta umidade absorve umidade na camada de revestimento. Essa umidade altera as propriedades químicas do revestimento — especificamente a capacidade da camada de liberação de se separar da tinta e do adesivo curados.
Filmes danificados pela umidade geralmente apresentam dois problemas relacionados: problemas de impressão (absorção inconsistente de tinta) e problemas de descascamento (força de desprendimento variável na mesma folha). Ambos são sintomas da mesma degradação do revestimento.
Sinais: Filmes armazenados em embalagens abertas, em ambiente úmido ou expostos a variações de temperatura. A dificuldade de descolamento inconsistente ao longo da folha — algumas áreas descolam facilmente, outras resistem — é uma característica marcante de revestimentos comprometidos pela umidade.
Consertar: Mantenha a embalagem do filme bem fechada entre os usos. Armazene em local fresco e seco, com umidade relativa entre 40% e 60%. Utilize sachês de sílica gel dentro dos recipientes de armazenamento para os rolos que não serão utilizados em até uma semana após a abertura. Se o filme já estiver comprometido pela umidade, não há maneira eficaz de restaurar o revestimento — utilize o estoque restante rapidamente em aplicações não críticas e substitua por filme armazenado corretamente.
Causa 8 — Filme de baixa qualidade com revestimento antiaderente inconsistente
Filmes DTF genéricos, provenientes de fabricantes que adquirem substrato PET pré-revestido de fornecedores externos, apresentam variações inerentes na qualidade do revestimento de desmoldagem entre lotes. A fórmula do revestimento não é controlada pelo fornecedor do filme, mas sim pelo fabricante do substrato, cuja consistência de qualidade o fornecedor do filme não pode garantir.
A consequência comercial: alguns rolos se soltam facilmente com as configurações padrão. Outros — do mesmo fornecedor e com as mesmas especificações declaradas — exigem muito mais força. A diferença é imperceptível até que você pressione e retire o papel.
Sinais de inconsistência no revestimento de desmoldagem:
- O comportamento de descascamento varia significativamente entre rolos que deveriam ser idênticos.
- Configurações que funcionam perfeitamente em alguns rolos exigem ajustes em outros.
- O problema não pode ser resolvido ajustando a temperatura, o tempo ou a pressão — configurações que funcionavam anteriormente.
Consertar: Adquira filmes DTF de um fabricante que desenvolva e aplique sua própria fórmula de revestimento internamente. Um revestimento de liberação patenteado, formulado, aplicado e testado pela mesma empresa que fabrica o filme, garante um comportamento de liberação consistente em cada metro de cada rolo. Essa é a diferença entre um fabricante e um revendedor. A Haiyi, por exemplo, opera com tecnologia de revestimento própria e testa as medições da força de liberação em cada lote de produção — uma etapa de controle de qualidade que somente um fabricante de revestimento genuíno pode realizar.
Como remover corretamente a película DTF: a técnica é fundamental
Mesmo com configurações perfeitas e película de alta qualidade, a técnica incorreta de remoção causa resistência desnecessária e danos ao desenho. A mecânica de como você remove a película é tão importante quanto a mecânica de como você a pressiona.
O movimento correto de descamação
Errado: Segure um canto e puxe para cima, perpendicularmente à superfície da roupa. Isso aplica a força máxima diretamente contra a ligação adesiva e cria uma concentração de tensão na frente de descolamento, que rasga em vez de soltar.
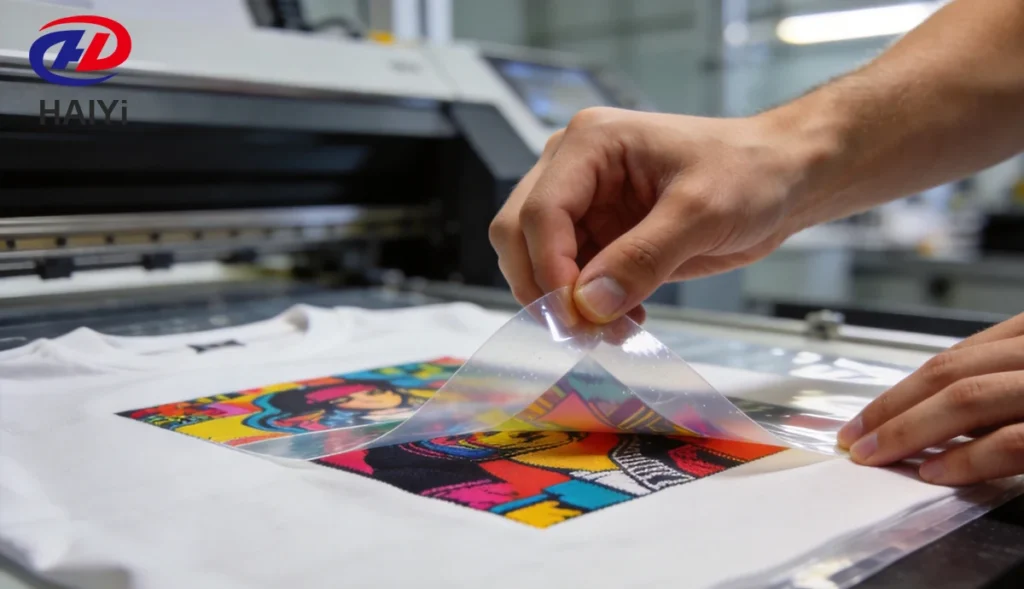
Correto: Segure um canto e enrole a película para trás, puxando-a quase paralelamente à superfície da peça de roupa, num ângulo de 15 a 30 graus. Isso cria uma força de descolamento que trabalha em conjunto com a camada protetora, em vez de contra ela. A película se separa progressivamente da borda da estampa, em vez de ser arrancada.
Velocidade de descascamento
A remoção rápida cria um choque mecânico na frente de descolamento — o pico repentino de força pode levantar a tinta de desenhos onde a adesão é forte. A remoção lenta mantém uma força constante e controlável que a camada protetora consegue suportar.
A regra: Uma exposição lenta e plana sempre produz melhores resultados do que uma exposição rápida e íngreme, independentemente do tipo de filme ou das configurações.
Começando a descascagem
Em películas difíceis, o canto costuma ser o ponto mais complicado para começar. Flexione suavemente a película para longe do canto para romper a aderência inicial e, em seguida, passe para o movimento de rolamento assim que o canto estiver solto. Não force o canto — se for necessário muito esforço para levantá-lo, aguarde mais tempo para que esfrie (descolamento a frio) ou certifique-se de que a película esteja suficientemente aquecida (descolamento a quente) antes de prosseguir.
Direção da descamação
Comece por um canto ou borda do desenho, não pelo centro. Trabalhar do perímetro para o centro significa que você está removendo a película protetora começando pela menor área de adesão e reduzindo progressivamente a superfície colada. Começar pelo centro significa que você está combatendo toda a área de adesão simultaneamente.
Peeling a quente versus peeling a frio: qual é mais difícil de remover e por quê?
Essa pergunta surge com frequência, e a resposta depende do momento.
Película protetora a quente removida no momento correto (morna, em até 15 segundos): Deve se soltar com resistência mínima — a camada protetora está ativa e o adesivo ainda está parcialmente fluido. A remoção é muito fácil quando feita corretamente.
Película protetora a quente removida tardiamente (após o resfriamento): A remoção torna-se progressivamente mais difícil à medida que o adesivo solidifica. Quando a camiseta esfria completamente, a película de remoção a quente pode exigir bastante força — o que provavelmente danificará a estampa.
Película protetora a frio removida no momento correto (totalmente resfriada): Deve soltar-se com resistência moderada e constante — mais fácil do que com película de descolamento a quente aplicada em momento inadequado. Separação limpa e uniforme em toda a área do desenho.
A película protetora a frio foi removida prematuramente (ainda estava morna): Resiste à separação — o adesivo ainda está fluido e o desenho tende a seguir a película em vez de permanecer na peça de roupa. A força necessária aumenta à medida que se trabalha contra o estado de liberação pretendido pelo sistema.
Conclusão prática: A remoção a frio, quando feita no momento certo, é mais fácil e menos tolerante do que a remoção a quente. A descascagem a frio oferece uma janela de 60 a 120 segundos para a remoção da película; a descascagem a quente oferece de 10 a 15 segundos. A maioria dos problemas de descascagem ocorre porque os operadores não controlam o tempo de forma consistente — o que torna a descascagem a frio o método com menor taxa de erros na maioria dos ambientes de produção.
O que fazer quando o filme já está preso?
A transferência está na impressora, você já tentou descolar, mas a película está presa. Veja como resolver o problema.
Para película de desmoldagem a quente que já esfriou
Pressione novamente a transferência por 3 a 5 segundos em temperatura ambiente. Isso reativa a camada de liberação e faz com que o filme volte ao seu estado original. Comece a remover imediatamente — dentro de 5 segundos após abrir a prensa. Trabalhe rapidamente e em um ângulo plano.
Para películas de descolamento a frio resistentes
Se a película de descolamento a frio estiver resistindo à temperatura ambiente, não force. A resistência significa que o adesivo ainda não passou completamente para o estado de descolamento — possivelmente porque o desenho era muito espesso ou o ambiente de prensagem está quente.
Deixe esfriar por mais 2 a 3 minutos. Se possível, coloque a peça sobre uma superfície fria. Se a temperatura ambiente estiver acima de 27 °C (80 °F), o filme pode precisar de um tempo de resfriamento maior. Depois de completamente frio, retire-o no ângulo mais plano possível.
Para película fundida ao design (qualquer tipo)
Se a película estiver claramente fundida — não apenas resistente, mas mecanicamente aderida — a transferência provavelmente não poderá ser recuperada sem danificar o desenho. Tentar forçá-la rasgará o desenho. Examine as configurações e o processo para identificar a pressão excessiva ou a falha no revestimento que causou a fusão antes de imprimir a próxima camiseta.
Lista de verificação de prevenção
Siga esta lista de verificação antes de cada sessão de produção para evitar problemas de descascamento antes que eles aconteçam.
Verificação de configurações:
- A temperatura da pressão foi verificada com um termômetro de contato (não apenas com a leitura do visor).
- Tempo de prensagem definido de acordo com o padrão adequado ao tecido (não estendido em relação ao trabalho anterior com tecido grosso).
- Pressão em nível médio-alto (não máximo)
Verificação do filme:
- Tipo de película confirmado — peeling a quente ou peeling a frio
- O filme deve ser armazenado corretamente — embalagem lacrada, local fresco e seco.
- A película foi inspecionada quanto a danos causados por umidade ou irregularidades no revestimento na primeira folha.
Verificação do pó:
- Pó aplicado sobre a tinta ainda úmida imediatamente após a impressão.
- O excesso de pó deve ser removido completamente antes da cura.
- Película dupla fosca antiestática em uso (elimina a aderência de pó em áreas não impressas)
Fluxo de trabalho:
- Descasque a quente: retire a película em até 15 segundos após pressionar.
- Descamação a frio: aguarde no mínimo de 60 a 90 segundos para que a pele esfrie antes de começar a descascar.
- Descole em um ângulo plano (15 a 30 graus), enrolando para trás, sem puxar para cima.
- A segunda prensagem é feita através de papel vegetal ou folha de Teflon — nunca em contato direto com a platina.
Perguntas frequentes
Por que a película DTF é tão difícil de remover? As causas mais comuns são prensagem excessiva (temperatura muito alta, tempo muito longo ou pressão excessiva — degradando a camada de desmoldagem), momento incorreto de remoção (filme de desmoldagem quente deixado esfriar antes de ser removido, ou filme de desmoldagem frio removido enquanto ainda quente) ou excesso de pó adesivo em áreas sem impressão, criando pontos de adesão adicionais. Verifique a temperatura da sua impressora com um termômetro de contato primeiro — os displays costumam apresentar imprecisões de 15 a 30 °F (8 a 17 °C).
Devo remover a película DTF a quente ou a frio? Isso depende inteiramente do tipo de película que você tem. A película de descolamento a quente deve ser removida em até 10 a 15 segundos após a aplicação, enquanto ainda estiver morna. A película de descolamento a frio deve ser removida após esfriar completamente — pelo menos 60 a 90 segundos à temperatura ambiente. Remover a película de descolamento a quente após o resfriamento e remover a película de descolamento a frio antes do resfriamento são causas comuns de resistência ao descolamento e descolamento do desenho.
Minha película DTF começou a descascar, mas está levando o desenho junto — o que está errado? O levantamento da tinta durante a remoção significa que o desenho está mais aderido à película do que ao tecido. Causas: película de remoção a frio removida antes de esfriar completamente (adesivo ainda fluido), pressão insuficiente (transferência nunca totalmente ativada) ou ângulo de remoção incorreto (puxar perpendicularmente em vez de rolar em um ângulo reto). Passe a ferro novamente a peça se o levantamento ocorrer e espere mais tempo antes da próxima tentativa de remoção.
Por que a película DTF descasca facilmente em algumas áreas e gruda em outras? A resistência irregular ao descascamento — algumas áreas limpas, outras com aderência — indica temperatura desigual na prensa térmica (pontos frios), aplicação inconsistente do pó que criou adesão adicional em áreas específicas ou inconsistência no revestimento do filme (característica de filmes PET pré-revestidos genéricos com qualidade variável do revestimento antiaderente). Verifique se há pontos frios na sua prensa usando papel termossensível e um filme de teste de um fabricante com controle de qualidade de revestimento documentado.
Posso consertar uma película que já está presa após a prensagem? Para películas de descolamento a quente que esfriaram: pressione novamente por 3 a 5 segundos para reativar a camada protetora e descole imediatamente. Para películas de descolamento a frio resistentes: aguarde mais tempo para esfriar — até 3 minutos em temperatura ambiente. Se a película estiver fundida (colada em vez de apenas resistente), a transferência pode não ser recuperável sem danificar o desenho.
Como o excesso de pó dificulta a remoção da película DTF? O excesso de pó adesivo em áreas não impressas da película derrete durante a prensagem e adere ao tecido da peça — exatamente como o pó na área da estampa deveria fazer. Isso cria pontos de adesão indesejados entre a película e a peça fora da estampa. Para remover a película, é necessário romper essas ligações indesejadas e também liberar a estampa, o que exige mais força. A película antiestática de dupla camada fosca evita esse problema, eliminando a adesão do pó às áreas não impressas.
Por que a película DTF descasca com dificuldade em certos tipos de tecido? Tecidos ásperos ou texturizados (felpa, veludo cotelê, lã grossa) criam uma área de contato maior entre a película e o tecido, o que aumenta a força de adesão geral e exige mais força para a remoção. Tecidos de poliéster e sintéticos também podem afetar o comportamento de remoção, pois o adesivo se liga de forma diferente às fibras sintéticas do que ao algodão. Para tecidos difíceis, assegure-se de que a remoção seja feita a frio, com tempo de resfriamento completo, e utilize o ângulo de remoção mais plano possível.
Qual peeling é mais difícil de remover: o peeling a frio ou o peeling a quente? Quando executadas corretamente, nenhuma das duas técnicas é particularmente difícil. A remoção a quente, quando feita corretamente (a remoção ocorre imediatamente enquanto a superfície ainda está morna), é muito fácil. A remoção a frio, quando feita corretamente (a remoção ocorre após o resfriamento completo), requer uma força moderada e constante. No entanto, a remoção a quente, quando feita incorretamente (a remoção ocorre após o resfriamento), torna-se significativamente mais difícil do que a remoção a frio, quando realizada no momento certo. A remoção a frio é mais tolerante a variações de tempo e produz resultados mais consistentes na maioria dos ambientes de produção.
Conclusão
A película DTF difícil de remover é um problema solucionável, não um mistério.
A causa quase sempre se enquadra em uma destas três categorias: os parâmetros de prensagem excederam a faixa de trabalho do revestimento de desmoldagem (prensagem excessiva), a remoção foi tentada na temperatura errada para o tipo de filme (erro de sincronização) ou o próprio filme apresenta um revestimento de desmoldagem inconsistente ou degradado (problema de qualidade).
Analise as causas por ordem de probabilidade:
- Verifique a temperatura real da prensa com um termômetro de contato — não pelo visor.
- Confirme o tipo de descolamento da sua película (a quente ou a frio) e ajuste o tempo de acordo.
- Verifique se há excesso de pó em áreas sem impressão — troque para película antiestática de dupla camada fosca.
- Verifique o tempo de prensagem e as configurações de pressão — reduza os valores se tiverem sido alterados recentemente.
- Avalie a qualidade do filme se os problemas forem inconsistentes entre rolos que deveriam ser idênticos.
A técnica de remoção da película protetora é tão importante quanto as configurações: ângulo plano, velocidade lenta, enrolando para trás em vez de puxar para cima. A técnica correta reduz a força necessária para a remoção da película e evita que o desenho se descole, mesmo quando outras variáveis estão ligeiramente desajustadas.
Para problemas recorrentes que não podem ser resolvidos com ajustes de configuração, a película é a última variável a ser investigada — mas também é a variável que nenhum ajuste de processo pode compensar se o revestimento de desmoldagem estiver com defeito. Películas diretamente da fábrica, de um fabricante com tecnologia de revestimento própria e testes de força de desmoldagem documentados, eliminam a inconsistência do revestimento da sua equação de solução de problemas.
A Haiyi fabrica filmes DTF. Com tecnologia de revestimento própria e exclusiva — bobinas antiestáticas de acabamento fosco duplo em larguras de 13 e 24 polegadas, folhas A3/A4 e variantes de descolamento a quente e a frio. A força de descolamento é testada em cada lote de produção. Preços de atacado direto da fábrica, MOQ baixo e 15 anos de experiência em exportação.