A película DTF não está aderindo? 12 causas e soluções exatas

Tempo de leitura: 13 minutos
Introdução
Sua transferência DTF parecia perfeita ao sair da prensa. Aí você removeu a película e o desenho saiu junto. Ou a transferência aderiu bem, mas descolou nas bordas depois de uma lavagem. Ou aderiu no centro, mas não nas bordas.
Cada uma dessas falhas tem uma causa específica — e uma solução específica.
As falhas de adesão do DTF não são aleatórias. Elas seguem padrões que se relacionam diretamente com variáveis do processo: temperatura, tempo, pressão, estado de cura do pó, condição do tecido, qualidade do revestimento do filme e tempo de descolamento. Quando você entende qual variável está desregulada, a solução é simples.
Este guia aborda todas as 12 causas de Filme DTF Problemas de adesão — desde os mais comuns (configurações incorretas da prensa térmica) até os menos óbvios (incompatibilidade de consumíveis) — com testes de diagnóstico precisos e soluções para cada um. Problemas de adesão de fibra de vidro UV DTF são abordados separadamente como um processo distinto.
Principais conclusões
- A temperatura incorreta da prensa térmica é a causa mais comum de problemas de aderência do DTF — verifique a temperatura real da placa com um termômetro de contato antes de cada novo lote de produção.
- A umidade do tecido causa mais falhas de adesão do que a maioria dos operadores imagina — pré-passe cada peça de roupa por 3 a 5 segundos antes de aplicar a transferência.
- A cura correta do pó pode ser identificada pela aparência: o pó totalmente curado tem uma aparência lisa, brilhante e ligeiramente texturizada, semelhante à casca de laranja; o pó não curado tem uma aparência fosca ou granulada.
- A película protetora a frio, quando removida ainda morna, e a película protetora a quente, quando removida fria, causam adesão parcial e descolamento das bordas.
- A segunda prensagem — de 5 a 10 segundos sobre papel manteiga após a remoção da película — é a etapa que determina se as transferências resistem a 50 lavagens ou 5 lavagens.
- Filmes DTF de baixa qualidade com revestimento inconsistente apresentam falhas de adesão que nenhum ajuste na prensa térmica consegue corrigir — resultados inconsistentes entre lotes são um sinal de má qualidade do filme.
- A não aderência do filme DTF UV ao vidro requer um diagnóstico diferente do DTF padrão — a contaminação da superfície e o nível de aderência do filme B são as principais variáveis.
Como diagnosticar o problema de travamento do DTF
Antes de analisar as causas individuais, identifique o tipo de falha que você está enfrentando. O padrão da falha aponta diretamente para a causa mais provável.
Padrão A: A transferência se desprende completamente durante a remoção da película. A transferência saiu junto com a película como uma única peça — não ficou nenhuma tinta na camiseta. Causa: prensagem insuficiente (temperatura, tempo ou pressão) ou momento incorreto de remoção (película de remoção a quente removida a frio, ou película de remoção a frio removida a quente).
Padrão B: A transferência adere inicialmente, mas as bordas se soltam após a lavagem. O centro adere; a borda falha. Causa: pressão insuficiente nas bordas, omissão da segunda prensagem ou tempo de prensagem insuficiente para unir o perímetro.
Padrão C: A transferência falha imediatamente — nunca adere. A estampa transferida desaparece completamente após a prensagem. Causa: temperatura muito baixa, contaminação do tecido (umidade, revestimento químico, resíduo de amaciante) ou tipo de tecido incompatível.
Padrão D: Adesão irregular — algumas áreas aderem, outras não. Algumas partes do desenho estão intactas; outras áreas estão faltando ou se descolando. Causa: cobertura irregular do pó durante a aplicação, pontos frios na placa da prensa térmica ou inconsistência na aplicação da película.
Padrão E: Adere bem inicialmente, descola após duas ou três lavagens. A adesão inicial parece correta; a lavagem acelera a falha. Causa: pó subcurado (aprovado no teste visual, mas não totalmente aderido), tempo de prensagem insuficiente ou omissão da segunda prensagem.
Padrão F: A transferência descola corretamente, mas parece frágil ou risca com facilidade. O resultado visual parece aceitável; a força de adesão é baixa. Causa: temperatura da prensa muito baixa ou tempo muito curto — o adesivo derreteu, mas não penetrou suficientemente na trama da fibra.
Causa 1 — Configurações incorretas da prensa térmica DTF
Essa é a causa da maioria das falhas de aderência do DTF. Se você só puder verificar uma coisa, verifique isso.
O adesivo termofusível em pó (TPU — Poliuretano Termoplástico) requer uma faixa de temperatura específica para derreter, penetrar na trama das fibras do tecido e formar uma ligação durável. Se estiver muito frio, o adesivo não derrete completamente. Se estiver muito quente, o adesivo fica quebradiço e perde a flexibilidade.
Sintoma: A película de transferência descola facilmente, tem uma textura emborrachada ou adere inicialmente, mas não funciona na primeira lavagem.
Problema de leitura do visor: Os visores das prensas térmicas frequentemente apresentam imprecisões de 10 a 30 graus. Um visor que indica 320°F pode, na verdade, atingir apenas 290°F na superfície da placa. Essa é uma das causas mais comuns de falhas inexplicáveis de adesão. Um operador que segue as configurações corretas com base no visor acaba prensando na temperatura errada.
Consertar: Verifique a temperatura real da placa com um termômetro de contato, fita térmica ou termômetro infravermelho antes de cada novo lote de produção. Não confie na leitura do visor. Se o visor indicar 320 °F e a superfície real estiver a 295 °F, aumente a configuração até que a superfície atinja a temperatura desejada.
Temperatura e tempo corretos do DTF (pontos de partida):
- Algodão: 157 a 163 °C (315 a 325 °F), 10 a 12 segundos, pressão média-alta.
- Mistura de algodão/poliéster: 152 a 157 °C (305 a 315 °F), 10 a 12 segundos, pressão média-alta.
- Poliéster: 138 a 149 °C (280 a 300 °F), 10 a 12 segundos, pressão média.
- Tecido de alto desempenho: 149 a 157 °C (300 a 315 °F), 12 a 15 segundos, pressão média-alta.
Sinais de frio excessivo: A estampa se desprende facilmente da camiseta, sem deixar resíduos. A cola tem uma textura emborrachada ou pegajosa, em vez de aderir às fibras. As bordas descolam após a lavagem.
Sinais de que está muito quente: O desenho pode rachar após a lavagem, o tecido pode ficar rígido ou apresentar marcas de brilho. O poliéster pode apresentar migração de corante (a cor pode manchar a área de transferência).
Causa 2 — Umidade no tecido e contaminação da superfície
A umidade é a causa mais negligenciada da falha na transferência de DTF — porque o tecido que parece seco ao toque ainda pode conter umidade suficiente para impedir a adesão adequada.
Ao passar uma peça de roupa com umidade residual, o calor cria vapor entre o tecido e o adesivo. Essa camada de vapor impede que o adesivo penetre na trama das fibras. A estampa parece aderir durante a prensagem, mas se solta ao ser removida ou falha na primeira lavagem.
Sintoma: Resultados inconsistentes em peças de roupa do mesmo lote e com as mesmas configurações. Transferências que funcionam pela manhã falham à tarde em dias quentes e úmidos. Transferências que funcionam em uma camisa falham na camisa seguinte do mesmo lote.
Solução: Pré-passe todas as peças de roupa. Coloque a camiseta vazia na base da prensa e pressione por 3 a 5 segundos na temperatura normal de prensagem antes de posicionar a estampa. Isso evapora a umidade da superfície e abre ligeiramente a estrutura das fibras, melhorando a adesão. Somente essa etapa resolve uma porcentagem significativa de problemas de adesão inconsistente.
Outras causas de contaminação superficial:
Resíduos de amaciante revestem as fibras do tecido de forma específica, tornando-as resistentes à adesão — o oposto do que a adesão DTF exige. Roupas lavadas com amaciante antes de serem passadas terão adesão reduzida.
Fiapos, poeira e fibras soltas criam microbarreiras entre a transferência e a superfície do tecido. Passar um rolo adesivo na área de prensagem antes de aplicar a transferência elimina esse problema.
Produtos químicos para acabamento de tecidos — como amido, sprays antirrugas e goma — podem atuar como agentes desmoldantes que impedem a aderência. A pré-passagem ajuda, mas tecidos com muitos desses produtos podem precisar ser lavados antes de serem passados a ferro.
Solução para contaminação: Pré-passe a ferro, retire os fiapos com um rolo adesivo e, em caso de dúvida, lave a peça antes de passar. Evite usar amaciante de roupas em qualquer lavagem anterior à impressão.
Causa 3 — Cura incompleta do pó
O pó adesivo deve estar completamente curado — derretido e aderido à camada de tinta — antes de ser prensado no tecido. O pó não curado apresenta falhas em nível molecular: consiste em partículas soltas em vez de uma película adesiva contínua e não consegue criar uma ligação forte com as fibras do tecido, independentemente da configuração da prensa térmica.
Como identificar a cura correta:
- Cura completa: superfície lisa, leve brilho, textura levemente semelhante à casca de laranja, flexível quando a película é dobrada.
- Cura incompleta: superfície fosca, aparência granulada ou pulverulenta, podendo ainda apresentar grânulos de pó individuais.
- Cura excessiva: brilho vítreo, quebradiço, racha quando a película é dobrada.
Pó parcialmente curado que passa na inspeção visual ainda pode falhar na lavagem. Uma transferência que parece bem curada pode ter apenas a cura 80% — adequada para adesão inicial, mas insuficiente para durabilidade após 50 lavagens.
Consertar: Aumente a temperatura ou o tempo de cura gradualmente até que todo o pó apresente a aparência lisa e brilhante correta em toda a superfície da película, incluindo bordas e detalhes finos do design.
Objetivos de cura:
- Temperatura: 250 a 280°F (120 a 140°C)
- Método: O forno de cura é o mais consistente; a pistola de ar quente é aceitável para volumes muito baixos, mas produz uma cura irregular; o agitador de pó com unidade de cura integrada é o padrão de produção.
Teste de produção: Dobre a película curada com cuidado. Se o pó rachar ou descamar, significa que curou demais e está quebradiço. Se descascar em pedaços, significa que não curou o suficiente. O pó curado corretamente dobra junto com a película sem rachar.
Causa 4 — Aplicação de pó irregular ou insuficiente
O pó deve cobrir toda a superfície da tinta ainda úmida, e não apenas o centro do desenho. As bordas e os detalhes finos são onde a cobertura de pó costuma ser insuficiente, e são exatamente essas as áreas que descascam primeiro.
Sintoma: Adesão consistente no centro do desenho; descascamento, rachaduras ou falta de tinta nas bordas após a lavagem. Detalhes finos do desenho (linhas finas, texto pequeno) desaparecem ou descascam, enquanto as áreas preenchidas permanecem intactas.
Erros comuns de aplicação:
- Aplicar o pó apenas no centro do desenho, deixando a borda sem cobertura.
- Sacudir o excesso de pó com muita força, removendo pó de áreas com detalhes finos.
- Aplicar o pó muito tarde — se a tinta já começou a secar, o pó não adere a ela.
Consertar: Aplique o pó imediatamente após a impressão — não espere mais de um minuto, pois a tinta começa a secar. Incline e gire o filme para distribuir o pó por todas as bordas. Bata levemente na parte de trás do filme para remover o excesso das áreas não impressas, mas não agite com tanta força a ponto de remover o pó dos detalhes. Inspecione as bordas do desenho sob boa iluminação antes da cura.
Para volume de produção: Um dispositivo de aplicação de pó por meio de agitadores proporciona uma distribuição mais uniforme e consistente do pó do que a aplicação manual. Com a produção de 20 ou mais folhas por dia, a melhoria na qualidade proporcionada por um dispositivo de aplicação de pó por agitadores é mensurável na redução de falhas de descolamento nas bordas.
Causa 5 — Momento incorreto da descamação
A transferência DTF não está descolando corretamente. A falta de aderência do DTF (Digital Film Transfer) geralmente é causada pelo mesmo erro: remover a película no momento errado para o tipo de película.
Cada película DTF é projetada para remoção a quente ou a frio — e o uso do método errado causa falhas parciais de adesão, transferência de tinta e danos nas bordas.
Película de descamação a quente removida a frio: O adesivo endurece antes da remoção da película. Descascar exige mais força, e o excesso de tensão mecânica levanta a tinta do desenho — principalmente em detalhes finos e bordas.
Película protetora a frio, película protetora a quente: O adesivo ainda está parcialmente fluido. Quando a película é removida antes que o adesivo seque, o desenho acompanha parcialmente a película em vez de permanecer no tecido.
Como identificar o tipo de filme:
- Seu fornecedor de filme deve especificar se a película é de abertura a quente ou a frio na embalagem ou na lista de produtos.
- Se não houver marcação: teste com uma pequena amostra. A película de descolamento a quente se solta facilmente quando removida imediatamente após a pressão; a película de descolamento a frio resiste ao descolamento até esfriar.
Solução para peeling a quente: Retire a película protetora da prensa em até 10 a 15 segundos após remover a peça, enquanto a transferência ainda estiver quente. Não espere — depois que a película esfriar, a remoção se torna difícil e pode danificar a peça.
Solução para peeling a frio: Aguarde até que a película esfrie completamente à temperatura ambiente — aproximadamente 60 a 90 segundos. Descole-a lentamente, em um ângulo baixo e plano. Se a película oferecer resistência, aguarde mais tempo para esfriar.
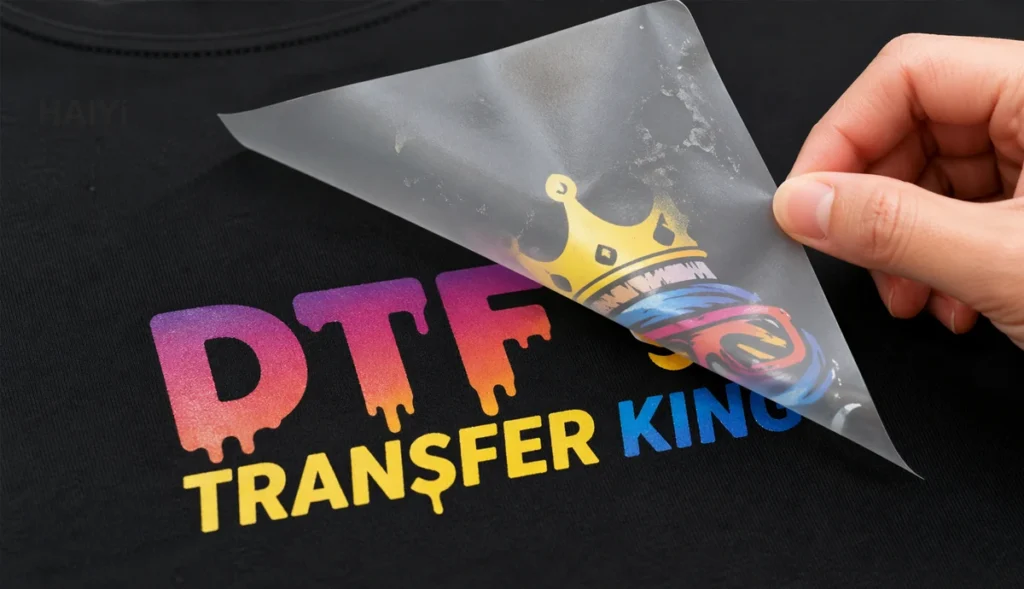
A velocidade de descolamento é importante para ambos os tipos: Descole a película de forma lenta e constante, enrolando-a em um ângulo plano em vez de puxá-la perpendicularmente à superfície da camiseta. Descolar rapidamente cria tensão mecânica que levanta a tinta nas bordas, independentemente do tipo de película.
Causa 6 — Ignorar a segunda prensagem
A segunda prensagem é a etapa mais frequentemente ignorada e uma das mais importantes para a adesão a longo prazo.
Após remover a película protetora, a superfície adesiva fica exposta e ligeiramente irregular. Pressionar novamente por 5 a 10 segundos através de papel manteiga ou uma folha de Teflon faz com que o adesivo penetre mais profundamente na trama do tecido, selando as bordas do desenho e proporcionando uma durabilidade significativamente maior à lavagem.
Diferença quantificável: Transferências com segunda prensagem apresentam consistentemente melhor durabilidade à lavagem do que transferências com prensagem única, mesmo com as mesmas configurações da primeira prensagem. A segunda prensagem é o que diferencia as estampas que resistem a 20 lavagens daquelas que resistem a 50 ou mais.
Parâmetros da segunda impressão:
- Mesma temperatura da primeira prensagem.
- 5 a 10 segundos
- Pressão média
- Utilize sempre papel vegetal ou uma folha de Teflon entre a base e o desenho (o contato direto da base danifica a superfície de impressão).
Consertar: Faça da segunda prensagem uma etapa indispensável no seu fluxo de trabalho padrão. Posicione-a como a sexta etapa do processo de prensagem para que nunca seja ignorada durante a produção em grande volume.
Causa 7 — Tecido incompatível ou difícil de trabalhar
Nem todos os tecidos aderem igualmente ao adesivo DTF. Embora o DTF funcione na maioria dos tecidos, propriedades específicas do tecido podem impedir uma adesão adequada.
Revestimentos resistentes à água e com capacidade de absorção de umidade: Tecidos de alto desempenho — como camisetas esportivas, jaquetas para atividades ao ar livre e algumas roupas de trabalho com tratamento químico — possuem revestimentos químicos aplicados à superfície dos fios que impedem a adesão do adesivo DTF à fibra. O revestimento é projetado para repelir a água e também o adesivo.
Consertar: Aumente o tempo de prensagem em 2 a 3 segundos e adicione uma segunda prensagem. Se a adesão falhar consistentemente em um tecido tratado específico, esse tipo de vestuário pode não ser compatível com o DTF padrão.
Tecidos com textura acentuada: Tecidos como felpa, veludo cotelê, malhas grossas e tecidos tipo waffle possuem uma topografia superficial que impede o contato total entre a estampa e o tecido. O adesivo só consegue aderir nos pontos de fibra salientes, deixando espaços vazios.
Consertar: Utilize uma almofada de prensa térmica sob o tecido para ajudar a superfície a se conformar à base. Aumente a pressão. Tenha em mente que a adesão do tecido DTF em superfícies com muita textura nunca será igual à obtida em tecidos lisos e planos — avalie se a aplicação é adequada.
Tecidos sintéticos de alto desempenho com conteúdo de poliéster: O poliéster requer uma temperatura de prensagem mais baixa do que o algodão (de 138 a 149 °C em vez de 157 a 163 °C). Prensá-lo com as mesmas configurações do algodão aumenta o risco de migração da tinta — o corante do poliéster penetra na área de transferência, causando contaminação de cor irreversível.
Solução para poliéster: Reduza a temperatura para 280 a 300°F. Teste em uma amostra antes da produção.
Nylon: Requer a temperatura mais baixa entre os tecidos DTF comuns — de 275 a 290 °F — e a remoção a frio. O nylon é sensível ao calor e pode deformar ou derreter em temperaturas de prensagem de algodão.
Causa 8 — Película DTF de baixa qualidade ou degradada
Essa é a causa que produz as falhas mais frustrantes — porque parece idêntica a um problema de configuração, mas ajustar as configurações não resolve o problema.
A qualidade do filme DTF é determinada pelo seu revestimento — a camada que controla a absorção da tinta, a adesão do pó e o comportamento de desprendimento. Um fabricante que desenvolve sua própria fórmula de revestimento internamente mantém especificações consistentes em cada metro de cada rolo. Um fabricante que revende substrato PET pré-revestido genérico não pode garantir essa consistência.
Sinais de que a qualidade do filme é o problema:
- Os resultados são inconsistentes dentro do mesmo lote com configurações idênticas — algumas camisas ficam boas, outras falham.
- O pó não adere uniformemente à superfície impressa, mesmo quando aplicado corretamente.
- O comportamento de adesão varia significativamente entre rolos do mesmo fornecedor.
- Detalhes de design refinados falham invariavelmente, enquanto preenchimentos sólidos resistem.
- A película se solta de forma irregular durante a remoção — algumas áreas ficam limpas, outras rasgam.
O que causa a falha do revestimento da película:
- PET genérico pré-revestido sem formulação proprietária — a variação entre lotes é inerente.
- O armazenamento inadequado (umidade, calor, luz solar direta) degrada o revestimento.
- Filme vencido, com prazo de validade superior ao recomendado.
Consertar: Utilize filme DTF de um fabricante que controle seu próprio processo de revestimento. O filme antiestático de dupla camada fosca — como os rolos de produção da Haiyi — aplica um revestimento desenvolvido internamente que mantém a absorção de tinta e a adesão do pó de forma consistente em toda a extensão do rolo de 100 m. O revestimento antiestático da superfície impede especificamente a adesão do pó em áreas sem impressão, eliminando uma das falhas de aderência mais comuns relacionadas ao pó.
Se os resultados inconsistentes entre lotes não puderem ser resolvidos ajustando as configurações, teste um rolo de substituição de um fabricante ou lote diferente.
Causa 9 — Pressão irregular na placa ou pontos frios
Uma prensa térmica com pontos frios — áreas onde a superfície da placa fica mais fria do que a temperatura indicada no visor — cria adesão parcial. As partes do desenho que caem sobre as áreas corretamente aquecidas aderem; as partes que caem sobre os pontos frios não aderem.
Da mesma forma, a pressão desigual na plataforma produz forte adesão onde a pressão é maior e fraca adesão onde é menor — tipicamente nos cantos e bordas da prensa.
Como testar a presença de pontos frios: Pressione uma folha inteira de papel termossensível ou fita indicadora de temperatura sobre toda a superfície da prensa na temperatura normal de prensagem. As áreas frias aparecerão como pontos mais claros. A maioria das prensas térmicas comerciais apresenta alguma variação de temperatura — uma variação de 10 a 15 °F é comum; uma variação de 30 °F é problemática.
Como testar a uniformidade da pressão: Teste do papel — coloque uma folha de papel em cada canto da platina e tente puxá-la com a prensa fechada. Resistência consistente nos quatro cantos indica pressão uniforme. Facilidade para puxar em qualquer canto indica baixa pressão nessa área.
Consertar: Recalibre o termostato da prensa se as áreas frias apresentarem uma variação superior a 15°F (8°C) em relação à temperatura alvo. Utilize uma almofada de silicone sob a peça de roupa — ela distribui a pressão de forma mais uniforme e reduz o efeito das áreas quentes e frias da base. Substitua as bases desgastadas que apresentem deformações permanentes devido a impactos ou uso intenso.
Causa 10 — Pó adesivo vencido ou danificado pela umidade
O pó adesivo absorve a umidade do ar. Mesmo recipientes selados em ambientes úmidos acumulam umidade com o tempo. O pó comprometido pela umidade forma grumos, derrete de forma irregular durante a cura e produz uma camada adesiva que parece curada, mas com resistência de adesão significativamente reduzida.
Sinais de pólvora comprometida:
- O pó forma grumos ao ser despejado, em vez de fluir livremente.
- A superfície curada apresenta textura irregular — algumas áreas lisas, outras ásperas ou granulares.
- O tempo de cura aumenta — o pó demora mais do que o normal para derreter completamente.
- Falhas aleatórias de adesão em lotes de produção idênticos.
Consertar: Armazene o pó adesivo em recipientes hermeticamente fechados com sachês de sílica gel dessecante. Mantenha em local fresco e seco, longe da prensa térmica (a área da prensa irradia calor que acelera a absorção de umidade). Se o pó apresentar grumos visíveis ou demorar mais do que o normal para curar, substitua-o — o custo do pó novo é muito menor do que o custo de uma falha no lote.
Prazo de validade: A maioria dos adesivos em pó DTF tem um prazo de validade recomendado de 12 a 24 meses, em condições adequadas de armazenamento. O pó armazenado em ambientes úmidos pode degradar-se significativamente mais rápido.
Causa 11 — Incompatibilidade de Consumíveis
O DTF é um sistema: tinta, revestimento de filme, pó adesivo e configurações da prensa térmica devem funcionar em conjunto. Alterar qualquer um dos componentes sem revalidar o sistema pode causar falhas de adesão que parecem não ter relação com a alteração.
Incompatibilidade entre tinta e película: A composição química da tinta DTF deve ser compatível com o design de absorção de tinta do revestimento do filme. O revestimento é formulado para viscosidades de tinta e tamanhos de partículas de pigmento específicos. O uso de tinta incompatível com o seu filme pode fazer com que a tinta fique na superfície do revestimento em vez de ser absorvida por ele — produzindo transferências com aparência correta, mas com fraca adesão.
Incompatibilidade entre pó e temperatura: Os pós termofusíveis têm diferentes faixas de temperatura de fusão, dependendo da formulação. Um pó projetado para uma temperatura de cura de 260°F (127°C) prensado a 280°F (138°C) irá curar em excesso; prensado a 240°F (116°C) irá curar em quantidade insuficiente. Sempre utilize um pó que corresponda à temperatura de cura que seu equipamento consegue atingir de forma confiável.
Incompatibilidade entre o filme e o pó: Algumas películas de revestimento possuem recomendações específicas para o pó. O uso de um pó formulado para cura em alta temperatura com uma película revestida para aplicações em temperatura padrão produz falhas de adesão que nenhum dos materiais isoladamente causaria.
Consertar: Ao trocar qualquer consumível — marca de tinta, fornecedor de filme ou lote de pó — execute um teste de validação completo: impressão, aplicação de pó, cura, prensagem e lavagem. Faça isso antes de iniciar a produção. Documente as configurações que produzem os resultados corretos para cada combinação de consumíveis utilizada.
Causa 12 — O DTF UV não adere ao vidro ou a superfícies rígidas.
A película UV DTF é um produto completamente diferente da película DTF padrão — ela utiliza tinta curável por UV e um sistema de duas películas (A/B) para transferir desenhos para superfícies rígidas. A solução de problemas para películas UV DTF que não aderem é diferente da solução para películas DTF padrão para tecido.
Como funciona a adesão UV DTF: Uma película A transfere o desenho curado por UV para a superfície rígida. O adesivo sensível à pressão da película B adere à superfície usando pressão manual ou uma espátula — sem necessidade de prensagem a quente. A adesão depende inteiramente de: limpeza da superfície, lisura da superfície, nível de aderência da película B e tempo correto de remoção da película A.
O filtro UV DTF não adere ao vidro — causas mais comuns:
A contaminação da superfície é a principal causa. Vidros contaminados com impressões digitais, poeira, resíduos de produtos de limpeza ou umidade não aderem de forma confiável. Mesmo uma impressão digital na área de aplicação é suficiente para causar falha de adesão localizada.
Solução: Limpe as superfícies de vidro com álcool isopropílico imediatamente antes da aplicação. Deixe secar completamente. Após a limpeza, manuseie o vidro apenas pelas bordas.
Descompasso no nível de inclinação do filme B: A película B de aderência padrão pode não aderir adequadamente a certas superfícies de vidro ou vidros texturizados. A película B de alta aderência proporciona uma adesão mais forte, mas pode danificar revestimentos delicados.
Solução: Teste primeiro a película B de aderência padrão. Se a adesão falhar em vidro limpo, troque para a película B de alta aderência.
A película foi removida muito rapidamente ou em um ângulo incorreto: A etapa de descolamento A/B requer uma remoção lenta e uniforme em um ângulo plano. O descolamento rápido cria tensão mecânica que puxa a tinta do adesivo da película B, deixando falhas no desenho no vidro.
Correção: Descole a película lentamente, em um ângulo de 15 a 30 graus em relação à superfície do vidro. Certifique-se de que a película esteja fria antes de descolá-la, caso esteja usando película UV DTF de remoção a frio.
Incompatibilidade de superfície: A cola UV DTF não adere de forma confiável a superfícies de silicone, vidros com textura acentuada, superfícies revestidas com cera ou superfícies tratadas com revestimentos hidrofóbicos. Realize testes na superfície específica antes da produção.
Solução: Para superfícies difíceis, teste primeiro com a película B de alta aderência. Se a adesão ainda falhar, a superfície pode não ser compatível com UV DTF — considere métodos de decoração alternativos.
Configurações da prensa térmica DTF por tecido: Guia rápido
Verifique sempre a temperatura real da placa com um termômetro de contato. Os visores das impressoras costumam apresentar imprecisões de 10 a 30 graus. Esses valores são pontos de partida — ajuste com base nas leituras de temperatura verificadas e nos resultados do teste de lavagem.
| Tecido | Temperatura | Tempo | Pressão | Tipo de casca |
|---|---|---|---|---|
| Algodão 100% | 315–325°F (157–163°C) | 10–12 segundos | Médio-Alto | Quente ou frio |
| Algodão/Poliéster 50/50 | 305–315°F (152–157°C) | 10–12 segundos | Médio-Alto | Quente ou frio |
| Poliéster 100% | 280–300°F (138–149°C) | 10–12 segundos | Médio | Descasque quente |
| Desempenho/Absorção de Umidade | 300–315°F (149–157°C) | 12–15 segundos | Médio-Alto | Descamação a frio |
| Nylon | 275–290°F (135–143°C) | 10 segundos | Médio | Descamação a frio |
| Moletom grosso com capuz | 310–320°F (154–160°C) | 15–18 segundos | Empresa | Quente ou frio |
| Jeans | 315–325°F (157–163°C) | 12–15 segundos | Empresa | Quente ou frio |
| Sacola de lona/sacola | 310–320°F (154–160°C) | 12–15 segundos | Médio-Alto | Quente ou frio |
Segunda prensagem: 5 a 10 segundos na mesma temperatura, através de papel manteiga ou folha de Teflon — sempre.
Transferência DTF não está descascando corretamente: soluções separadas
“"Não aderir" e "não descascar corretamente" são problemas relacionados, mas distintos. Aqui estão as soluções específicas para problemas de descascamento.
A película rasga durante a remoção (a tinta permanece na camisa, a película rasga): Descole muito rápido ou em um ângulo muito acentuado. Solução: descole lentamente em um ângulo plano de 15 a 20 graus, enrolando o filme para trás em vez de levantá-lo perpendicularmente à peça de roupa.
A película se desprende, mas leva a tinta junto (o desenho se desprende com a película): Ou a transferência não foi prensada adequadamente (temperatura, tempo ou pressão insuficientes), ou a película foi removida no momento errado para o tipo de remoção. Solução: Verifique as configurações da prensa térmica com um termômetro, confirme o tipo de remoção e aplique a segunda prensagem após a remoção da película original.
A película adere ao desenho após a remoção a frio (a película não se separa da tinta): A película não esfriou o suficiente antes de ser removida. Solução: Aguarde pelo menos 60 a 90 segundos para o resfriamento, certifique-se de que a peça esteja em temperatura ambiente em toda a área da estampa e, em seguida, remova-a lentamente.
Detalhes finos podem rasgar ou levantar durante a remoção a quente: A remoção a quente foi feita corretamente, mas as áreas com detalhes finos apresentam cobertura adesiva insuficiente. Solução: Verifique a cobertura do pó nas bordas do desenho e nos detalhes finos antes da cura, ou utilize a remoção a frio para desenhos com muitos detalhes finos.
Protocolo de Teste de Pré-Produção
Executar este protocolo antes de cada novo lote de produção evita a maioria das falhas de adesão antes que elas ocorram.
Passo 1 — Verificar a temperatura da prensa Use um termômetro de contato ou fita térmica para confirmar a temperatura real da superfície da plataforma no centro e em todos os quatro cantos. Variações de temperatura superiores a 15°F (aproximadamente 8°C) exigem atenção antes de prosseguir.
Etapa 2 — Teste de pré-prensagem da peça de roupa Coloque a camiseta em branco na base e pressione por 3 a 5 segundos. Isso remove a umidade e revela quaisquer problemas na superfície do tecido.
Passo 3 — Imprima e cure a folha de teste Imprima um pequeno desenho de teste em filme novo. Aplique o pó imediatamente. Deixe curar até obter um acabamento liso e brilhante. Verifique a qualidade da cura pela aparência antes de prensar.
Etapa 4 — Primeiro teste de pressão Aplique um teste de transferência com as suas configurações atuais. Remova a película protetora de acordo com o tipo de película.
Passo 5 — Segunda pressão Aplique papel manteiga e pressione novamente por 5 a 10 segundos.
Etapa 6 — Verificação de qualidade Raspe a borda do desenho com a unha — a tinta não deve se soltar. Flexione a camiseta — o desenho deve se mover sem rachar.
Etapa 7 — Teste de lavagem (para tecidos ou consumíveis novos) Lave a camiseta de teste do avesso em água fria. Inspecione após a secagem. Se o teste for aprovado, prossiga com a produção. Se o teste falhar, identifique a causa antes de produzir mais camisetas.
Documente todos os resultados dos testes — tipo de tecido, configurações da prensa, lote do filme, lote do pó e resultado obtido. Isso cria uma referência para uma produção consistente e um diagnóstico mais rápido de problemas futuros.
Perguntas frequentes
Por que a minha estampa DTF não está aderindo à minha camisa? Os motivos mais comuns são a temperatura incorreta da prensa térmica (sempre verifique com um termômetro de contato — as leituras do visor costumam ser imprecisas), a umidade do tecido (pré-passe cada camiseta por 3 a 5 segundos) ou a omissão da segunda prensagem após a remoção da película. Analise as causas na ordem de probabilidade: primeiro a temperatura, segundo a preparação do tecido e, por último, a cura do pó.
Por que meu DTF não está aderindo mesmo na temperatura correta? Se a temperatura for verificada e estiver correta, as causas mais prováveis a seguir são: umidade ou contaminação do tecido (pré-prensagem e rolo adesivo), pó adesivo não curado (verifique a aparência lisa e brilhante da cura), pressão insuficiente da prensa ou filme de baixa qualidade com revestimento inconsistente. Se as falhas forem inconsistentes em peças idênticas com as mesmas configurações, a qualidade do revestimento do filme é a causa provável.
Por que a minha estampa termocolante não está aderindo à minha camiseta? Especificamente para DTF: verifique a temperatura da prensa com um termômetro, pré-prensagem da peça, confirme se o pó foi totalmente curado antes da prensagem, verifique se o tempo de remoção do filme corresponde ao tipo de filme (remoção a quente ou a frio) e realize a segunda prensagem. Para outros métodos de transferência de calor: as mesmas variáveis de temperatura e pressão se aplicam, embora a cura do pó e o tipo de remoção sejam etapas específicas do DTF.
Quais são as configurações corretas da prensa térmica DTF? Configurações iniciais: algodão: 157 a 163 °C por 10 a 12 segundos com pressão média-alta. Poliéster: 138 a 149 °C por 10 a 12 segundos com pressão média. Tecidos de alta performance: 149 a 157 °C por 12 a 15 segundos. Sempre verifique a temperatura real da placa — os displays da prensa frequentemente apresentam variações de 10 a 30 graus.
Por que a minha transferência DTF não está descolando corretamente? A película não se desprende corretamente geralmente significa que o momento ou a técnica de remoção estão incorretos. Películas para remoção a quente devem ser removidas imediatamente enquanto ainda estiverem mornas. Películas para remoção a frio devem esfriar completamente antes de serem removidas. Ambas exigem uma remoção lenta e em um ângulo reto, em vez de puxar perpendicularmente ao tecido. Se a tinta se desprender junto com a película durante a remoção, significa que a transferência não foi pressionada o suficiente.
Por que meu DTF está descascando após a lavagem? O descascamento após a lavagem indica que o adesivo aderiu à superfície do tecido, mas não o suficiente na trama da fibra. Causas: temperatura muito baixa, tempo de prensagem muito curto, pressão insuficiente ou omissão da segunda prensagem. Verifique a temperatura com um termômetro de contato, adicione 2 segundos ao tempo de prensagem, confirme a pressão média a alta e sempre faça uma segunda prensagem após a remoção da película.
Por que meu filtro UV DTF não está aderindo ao vidro? A falha de adesão da película UV DTF em vidro quase sempre resulta de contaminação da superfície. Limpe o vidro com álcool isopropílico imediatamente antes da aplicação e manuseie-o apenas pelas bordas depois. Se o vidro estiver limpo e a adesão ainda falhar, troque para uma película B com maior aderência. Alguns tipos de vidro com revestimentos hidrofóbicos ou superfícies de silicone não são compatíveis com a película UV DTF.
Películas DTF de má qualidade podem causar falhas de aderência? Sim. Filmes DTF com revestimento inconsistente apresentam falhas de adesão que ajustes na prensa térmica não conseguem resolver. Sinais: resultados inconsistentes em um mesmo lote com as mesmas configurações, variações na adesão do pó dentro de uma mesma folha e falhas que parecem aleatórias em vez de sistemáticas. Adquira filmes de um fabricante que controle a fórmula do revestimento internamente — como o filme de produção antiestático de dupla camada fosca da Haiyi — para eliminar a inconsistência do revestimento como variável.
Qual é a temperatura e o tempo DTF para algodão? Para algodão 100%: 157 a 163 °C (315 a 325 °F), 10 a 12 segundos, pressão média-alta. Sempre verifique a temperatura real da sua prensa com um termômetro de contato antes de iniciar a produção. Muitos visores de prensas térmicas indicam uma temperatura de 10 a 30 °F acima da temperatura real da superfície da placa.
Como faço para corrigir uma transferência DTF que não está travando? Em ordem de frequência: (1) verificar a temperatura real da prensa com um termômetro, (2) pré-prensagem da peça de 3 a 5 segundos para remover a umidade, (3) verificar a cura do pó — deve parecer liso e brilhante, (4) confirmar se o tempo de remoção corresponde ao tipo de filme, (5) realizar uma segunda prensagem após a remoção do filme, (6) verificar se há contaminação do tecido ou revestimento, (7) avaliar a qualidade do filme se as falhas forem inconsistentes.
Conclusão
As falhas de adesão do DTF seguem padrões. Cada padrão aponta para uma variável específica. Cada variável tem uma solução específica.
As falhas mais comuns — temperatura incorreta, umidade no tecido, pó não curado, tempo de descolamento incorreto — representam aproximadamente 80% de todos os problemas de não aderência do DTF. As demais são menos comuns, mas igualmente sistemáticas: qualidade do filme, pontos frios na base, pó danificado pela umidade, incompatibilidade de consumíveis.
O caminho mais rápido para a resolução de problemas:
- Verifique a temperatura real da prensa com um termômetro de contato — não pelo visor.
- Passe cada peça de roupa a ferro antes de aplicar a transferência.
- Verifique a aparência da cura do pó — lisa e levemente brilhante, não fosca ou granulada.
- Confirme se o tempo de descolamento corresponde ao tipo de descolamento do seu filme.
- Nunca pule a segunda pressionada.
- Avalie a qualidade do filme se as falhas forem inconsistentes nas configurações corretas.
O processo DTF funciona de forma consistente quando as variáveis do processo são controladas. Verificação de temperatura, pré-prensagem da peça, cura correta do pó e a segunda prensagem são os quatro hábitos que previnem a maioria das falhas de aderência antes mesmo que elas aconteçam.
A única variável que a disciplina de processo não consegue controlar é a qualidade do revestimento da película. Quando os resultados de adesão são inconsistentes em configurações idênticas em peças de vestuário idênticas, a película é a variável. Qualidade Filme DTF de um fabricante Isso significa que a empresa desenvolve e controla sua própria fórmula de revestimento — em vez de revender substrato genérico — elimina completamente a inconsistência do revestimento da sua equação de solução de problemas.
A Haiyi fabrica filmes DTF. Com tecnologia de revestimento proprietária própria — bobinas antiestáticas de acabamento fosco duplo em larguras de 13 e 24 polegadas, folhas A3/A4 e sistemas de tinta DTF compatíveis. A fórmula de revestimento consistente em todos os lotes de produção elimina a qualidade do filme como variável na resolução de problemas de adesão em DTF. Preços de atacado direto da fábrica e MOQ baixo disponíveis.