Folia DTF się nie przykleja? 12 przyczyn i dokładne rozwiązania

Czas czytania: 13 minut
Wstęp
Twój transfer DTF wyglądał dobrze po zdjęciu z prasy. Potem odkleiłeś folię i wzór odszedł razem z nią. Albo transfer dobrze się docisnął, ale po jednym praniu odkleił się na brzegach. Albo przykleił się na środku, ale nie wzdłuż krawędzi.
Każda z tych awarii ma konkretną przyczynę i konkretne rozwiązanie.
Błędy w przyczepności DTF nie są przypadkowe. Wynikają one ze schematów, które bezpośrednio odpowiadają zmiennym procesowym: temperaturze, czasowi, ciśnieniu, stopniowi utwardzania proszku, stanowi tkaniny, jakości powłoki i czasowi odklejania. Gdy zrozumiesz, która zmienna jest nieprawidłowa, rozwiązanie jest proste.
W tym przewodniku omówiono wszystkie 12 przyczyn Film DTF brak przyklejania — od najczęstszych (niewłaściwe ustawienia prasy termicznej) po najmniej oczywiste (niezgodność materiałów eksploatacyjnych) — wraz z dokładnymi testami diagnostycznymi i rozwiązaniami dla każdego z nich. Problemy z przyczepnością szkła UV DTF są omawiane osobno, jako odrębny proces.
Najważniejsze wnioski
- Nieprawidłowa temperatura prasy termicznej jest najczęstszą przyczyną braku przywierania DTF — przed każdą nową partią produkcyjną należy sprawdzić rzeczywistą temperaturę płyty za pomocą termometru kontaktowego
- Wilgoć w tkaninie powoduje więcej problemów z przyczepnością, niż większość operatorów zdaje sobie sprawę — przed nałożeniem transferu prasuj każdy element odzieży przez 3 do 5 sekund
- Prawidłowe utwardzenie proszku można rozpoznać po wyglądzie: całkowicie utwardzony proszek wygląda gładko, błyszcząco i ma lekką teksturę przypominającą skórkę pomarańczy; niedostatecznie utwardzony proszek wygląda matowo lub ziarnisto
- Folia odklejana na zimno, gdy jest jeszcze ciepła, i folia odklejana na gorąco, gdy jest zimna, powodują częściowe przyleganie i podnoszenie się krawędzi
- Drugie prasowanie — 5 do 10 sekund przez papier pergaminowy po usunięciu folii — to krok decydujący o tym, czy transfery utrzymają się po 50 myciach czy 5
- Folia DTF niskiej jakości z niejednolitą powłoką powoduje problemy z przyczepnością, których nie da się naprawić za pomocą regulacji prasy termicznej — niejednolite wyniki w poszczególnych partiach świadczą o jakości folii
- W przypadku braku przylegania UV DTF do szkła wymagana jest inna diagnostyka niż w przypadku standardowego DTF — głównymi zmiennymi są zanieczyszczenie powierzchni i poziom lepkości folii B
Jak zdiagnozować problem z zacinaniem się DTF
Zanim przejdziesz do analizy poszczególnych przyczyn, określ rodzaj występującej awarii. Schemat awarii wskazuje bezpośrednio na najbardziej prawdopodobną przyczynę.
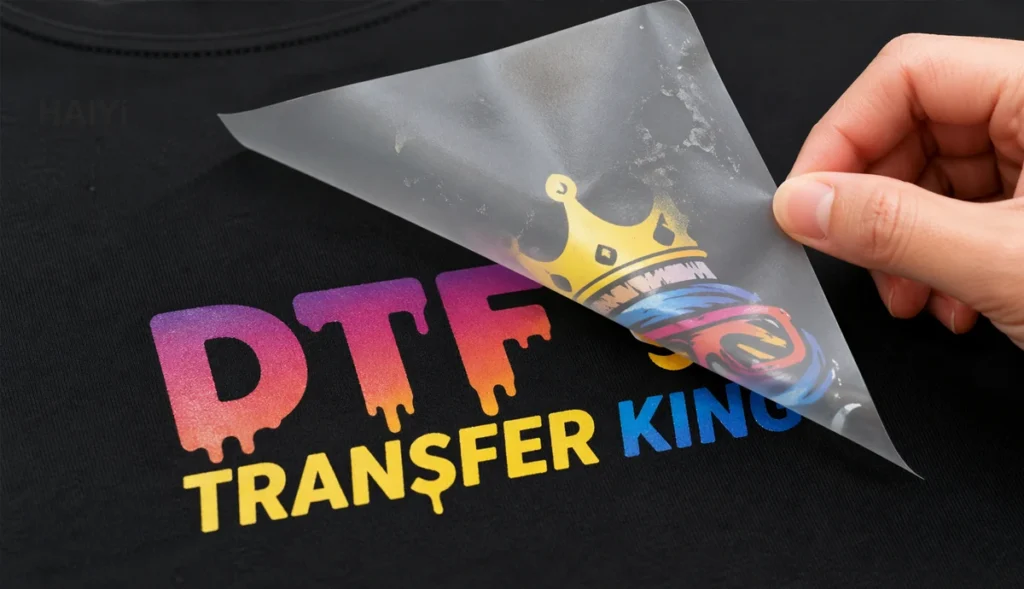
Wzór A: Podczas usuwania folii transfer całkowicie się odkleja Transfer odkleił się wraz z folią jako całość — na koszulce nie pozostał żaden ślad farby. Przyczyna: niedoprasowanie (temperatura, czas lub nacisk) lub niewłaściwy moment odklejania (gorąca folia odklejana na zimno lub zimna folia odklejana na gorąco).
Wzór B: Nadruk początkowo przykleja się, ale brzegi podnoszą się po praniu Środek się trzyma, brzeg się nie układa. Przyczyna: niewystarczające dociśnięcie krawędzi, pominięcie drugiego docisku lub zbyt krótki czas docisku, aby skleić obwód.
Wzorzec C: Transfer kończy się natychmiastowym niepowodzeniem — nigdy się nie przykleja Po prasowaniu nie widać żadnego nadruku. Przyczyna: znaczne niedogrzanie, zanieczyszczenie tkaniny (wilgoć, powłoka chemiczna, pozostałości płynu do płukania tkanin) lub nieodpowiedni rodzaj tkaniny.
Wzór D: Nierównomierne przyleganie — niektóre obszary przylegają, inne nie Części wzoru są niekompletne; inne obszary są niekompletne lub unoszą się. Przyczyna: nierównomierne pokrycie proszkiem podczas aplikacji, zimne punkty na płycie prasy termotransferowej lub nierównomierna powłoka.
Wzór E: Początkowo dobrze przylega, ale odkleja się po dwóch lub trzech praniach Początkowa przyczepność wydaje się prawidłowa; mycie przyspiesza proces pękania. Przyczyna: niedostateczne utwardzenie proszku (przeszedł test wizualny, ale nie do końca związany), zbyt krótki czas prasowania lub pominięcie drugiego prasowania.
Wzór F: Transfer odkleja się prawidłowo, ale jest słaby lub łatwo się rysuje Efekt wizualny wydaje się akceptowalny, ale siła klejenia jest niska. Przyczyna: zbyt niska temperatura prasowania lub zbyt krótki czas — klej stopił się, ale nie wniknął wystarczająco w splot włókien.
Przyczyna 1 — nieprawidłowe ustawienia prasy termicznej DTF
To jest przyczyna większości usterek związanych z brakiem przylegania DTF. Jeśli masz sprawdzić tylko jedną rzecz, sprawdź to.
Proszek kleju termotopliwego (TPU — termoplastyczny poliuretan) wymaga określonego zakresu temperatur, aby się stopić, wniknąć w splot włókien tkaniny i utworzyć trwałe połączenie. Zbyt niska temperatura: klej nie topi się całkowicie. Zbyt wysoka temperatura: klej staje się kruchy i traci elastyczność.
Objaw: Farba transferowa odkleja się czysto, jest gumowata lub początkowo się przykleja, ale nie sprawdza się przy pierwszym praniu.
Problem z odczytem wyświetlacza: Wyświetlacze pras termotransferowych często wykazują błąd pomiaru od 10 do 30 stopni. Wyświetlacz pokazujący 160°C (320°F) może pokazywać jedynie 140°C (290°F) na powierzchni płyty. Jest to jedna z najczęstszych przyczyn niewyjaśnionych problemów z przyczepnością. Operator stosujący prawidłowe ustawienia na podstawie wyświetlacza, w rzeczywistości prasuje przy niewłaściwej temperaturze.
Naprawić: Przed każdą nową partią produkcyjną sprawdź rzeczywistą temperaturę płyty za pomocą termometru kontaktowego, taśmy grzewczej lub termometru na podczerwień. Nie ufaj odczytowi wyświetlacza. Jeśli wyświetlacz wskazuje 160°C, a rzeczywista temperatura powierzchni wynosi 145°C, zwiększ ustawienie, aż powierzchnia osiągnie temperaturę docelową.
Prawidłowa temperatura i czas DTF (punkty początkowe):
- Bawełna: 157–163°C (315–325°F), 10–12 sekund, średnio-wysokie ciśnienie
- Mieszanka bawełny i poliestru: 152–157°C (305–315°F), 10–12 sekund, średnio-wysokie ciśnienie
- Poliester: 138–149°C (280–300°F), 10–12 sekund, średnie ciśnienie
- Tkanina o wysokiej wydajności: od 300 do 315°F (od 149 do 157°C), od 12 do 15 sekund, średnio-wysokie ciśnienie
Znaki wskazujące na zbyt niską temperaturę: Transfer odkleja się czysto z koszulki, nie pozostawiając śladów. Klej jest raczej gumowaty lub lepki niż przyklejony do włókien. Krawędzie unoszą się po praniu.
Znaki zbyt gorące: Wzór pęka po praniu, wydaje się sztywny, a tkanina ma ślady połysku. Poliester może wykazywać migrację barwnika (przenikanie koloru z tkaniny do obszaru nadruku).
Przyczyna 2 — wilgoć tkaniny i zanieczyszczenie powierzchni
Wilgoć jest najczęściej pomijaną przyczyną niepowodzenia transferu DTF — ponieważ tkanina, która wydaje się sucha w dotyku, może nadal zawierać wystarczająco dużo wilgoci, aby uniemożliwić prawidłowe przyleganie.
Podczas prasowania odzieży z resztkami wilgoci, ciepło wytwarza parę między tkaniną a klejem. Ta warstwa pary zapobiega przenikaniu kleju przez splot włókien. Nadruk wydaje się przyklejać podczas prasowania, a następnie odkleja się podczas odklejania lub nie spiera się po pierwszym praniu.
Objaw: Niespójne wyniki na odzieży z tej samej partii przy tych samych ustawieniach. Transfery, które działają rano, nie dają się wykonać po południu w gorące, wilgotne dni. Transfery, które działają na jednej koszulce, nie dają się wykonać na kolejnej z tego samego stosu.
Rozwiązanie: Wstępnie wyprasuj każdy element garderoby. Umieść pustą koszulkę na płycie prasy i prasuj przez 3 do 5 sekund w standardowej temperaturze prasowania, zanim umieścisz transfer. Spowoduje to odparowanie wilgoci z powierzchni i lekkie otwarcie struktury włókien, co zapewni lepszą przyczepność. Sam ten krok rozwiązuje znaczną część problemów z nierównomiernym przyleganiem.
Inne przyczyny zanieczyszczenia powierzchni:
Pozostałości płynu do płukania tkanin osadzają się na włóknach tkaniny, co utrudnia ich sklejanie – jest to przeciwieństwo do tego, czego wymaga przyczepność DTF. Ubrania prane z płynem do płukania tkanin przed prasowaniem będą miały zmniejszoną przyczepność.
Kłaczki, kurz i luźne włókna tworzą mikrobariery między kalkomanią a powierzchnią tkaniny. Rolka do usuwania kłaczków na obszarze prasy przed nałożeniem kalkomanii eliminuje to zjawisko.
Środki chemiczne do wykańczania tkanin – krochmal, spraye przeciw zagnieceniom, klejonka – mogą działać jako środki antyadhezyjne, zapobiegając przywieraniu. Wstępne prasowanie jest pomocne, ale mocno obrobione tkaniny mogą wymagać prania przed prasowaniem.
Naprawa skażenia: Przygotuj prasę, wyjmij włókninę z rolki i w razie wątpliwości wypierz ubranie przed prasowaniem. Unikaj stosowania płynu do płukania tkanin przed drukowaniem.
Przyczyna 3 — Niepełne utwardzenie proszku
Proszek klejowy musi być całkowicie utwardzony – stopiony i połączony z warstwą tuszu – przed dociśnięciem do tkaniny. Niedostatecznie utwardzony proszek nie sprawdza się na poziomie molekularnym: składa się z luźnych cząsteczek, a nie z ciągłej warstwy kleju, i nie jest w stanie stworzyć silnego wiązania z włóknami tkaniny, niezależnie od tego, jak dobrze prasa termiczna jest ustawiona.
Jak rozpoznać prawidłowe utwardzanie:
- Całkowicie utwardzony: gładka powierzchnia, lekki połysk, delikatna faktura przypominająca skórkę pomarańczy, elastyczny po zgięciu folii
- Niedoutwardzony: powierzchnia matowa, ziarnisty lub proszkowaty wygląd, mogą być nadal widoczne pojedyncze granulki proszku
- Przesuszony: połysk jak szkło, kruchy, pęka przy zginaniu folii
Niedostatecznie utwardzony proszek, który pomyślnie przejdzie kontrolę wizualną, może nadal nie zdać egzaminu podczas prania. Transfer, który wygląda na dobrze utwardzony, może być utwardzony jedynie metodą 80% — co zapewnia odpowiednią przyczepność początkową, ale niewystarczającą do uzyskania trwałości po 50 praniach.
Naprawić: Stopniowo zwiększaj temperaturę lub czas utwardzania, aż cały proszek będzie miał gładki, błyszczący wygląd na całej powierzchni arkusza folii, łącznie z krawędziami i drobnymi szczegółami wzoru.
Cele utwardzania:
- Temperatura: od 120 do 140°C (od 250 do 280°F)
- Metoda: Piec do utwardzania jest najbardziej równomierny; pistolet termiczny jest dopuszczalny w przypadku bardzo małej objętości, ale powoduje nierównomierne utwardzanie; standardem produkcyjnym jest mieszalnik proszku ze zintegrowaną jednostką utwardzającą
Test produkcyjny: Delikatnie zegnij utwardzoną folię. Jeśli proszek pęka lub łuszczy się, jest przeutwardzany i kruchy. Jeśli odkleja się fragmentami, jest niedoutwardzany. Prawidłowo utwardzony proszek wygina się wraz z folią, nie pękając.
Przyczyna 4 — nierównomierne lub niewystarczające nałożenie proszku
Puder musi pokryć każdy obszar mokrej powierzchni tuszu – nie tylko środek wzoru. Krawędzie i drobne detale to miejsca, w których pokrycie pudrem jest najczęściej niewystarczające, i to właśnie te obszary odpryskują najszybciej.
Objaw: Nierównomierne przyleganie w środku wzoru; łuszczenie, pękanie lub brak tuszu na krawędziach po praniu. Drobne detale wzoru (cienkie linie, drobny tekst) znikają lub łuszczą się, podczas gdy obszary wypełnione są jednolite.
Typowe błędy aplikacji:
- Nakładanie pudru tylko na środek wzoru i pomijanie obwodu
- Zbyt agresywne strząsanie nadmiaru pudru, usuwanie pudru z drobnych detali
- Nakładanie pudru zbyt późno – jeśli tusz zaczął wysychać, puder nie będzie się do niego przyklejał
Naprawić: Nałóż puder natychmiast po wydrukowaniu — nie czekaj dłużej niż minutę, aż farba zacznie twardnieć. Przechyl i obróć folię, aby rozprowadzić puder na wszystkich krawędziach. Postukaj folię tyłem, aby strząsnąć nadmiar pudru z niezadrukowanych obszarów, ale nie potrząsaj nią zbyt agresywnie, aby nie usunąć pudru z drobnych detali. Przed utwardzeniem sprawdź krawędzie wzoru w dobrym oświetleniu.
Wielkość produkcji: Urządzenie do wytrząsania proszku aplikuje proszek bardziej równomiernie i równomiernie niż nakładanie ręczne. Przy 20 lub więcej arkuszach dziennie, poprawa jakości dzięki urządzeniu do wytrząsania proszku jest mierzalna w zmniejszeniu liczby odprysków na krawędziach.
Przyczyna 5 — Nieprawidłowy czas odrywania
Transfer DTF nie odkleja się prawidłowo i brak przylegania DTF są często spowodowane tym samym błędem: odklejeniem się folii w nieodpowiednim momencie dla danego typu folii.
Każda folia DTF jest przeznaczona do odklejania na gorąco lub na zimno — a użycie niewłaściwej metody powoduje częściowe uszkodzenie przyczepności, odklejanie się tuszu i uszkodzenie krawędzi.
Folia odklejana na gorąco i na zimno: Klej stwardniał przed zdjęciem folii. Odklejenie wymaga użycia większej siły, a nadmierne naprężenie mechaniczne powoduje odrywanie się tuszu od wzoru – szczególnie w przypadku drobnych detali i krawędzi.
Folia do odklejania na zimno i na gorąco: Klej jest nadal częściowo płynny. Po usunięciu folii przed związaniem kleju wzór częściowo podąża za folią, zamiast pozostać na materiale.
Jak rozpoznać typ swojego filmu:
- Dostawca folii powinien określić na opakowaniu lub w opisie produktu, czy folia ma być odklejana na gorąco, czy na zimno.
- Jeśli nie ma oznaczeń: przetestuj na małej próbce. Folia do odklejania na gorąco odkleja się czysto po odklejeniu natychmiast po dociśnięciu; folia do odklejania na zimno opiera się odklejaniu do momentu ostygnięcia.
Rozwiązanie problemu z gorącym peelingiem: Odklej folię w ciągu 10–15 sekund od wyjęcia odzieży z prasy, gdy transfer jest jeszcze ciepły. Nie czekaj – gdy gorąca folia ostygnie, odklejanie stanie się trudne i spowoduje uszkodzenia.
Rozwiązanie problemu zimnego peelingu: Odczekaj, aż naklejka całkowicie ostygnie do temperatury pokojowej – około 60 do 90 sekund. Odklej folię powoli, pod płaskim kątem. Jeśli folia stawia opór, odczekaj dłużej, aż ostygnie.
Prędkość obierania ma znaczenie w przypadku obu typów: Odklejaj folię powoli i równomiernie, zwijając ją pod płaskim kątem, zamiast ciągnąć ją prostopadle do powierzchni koszulki. Szybkie odklejanie powoduje naprężenia mechaniczne, które unoszą farbę na krawędziach, niezależnie od rodzaju folii.
Przyczyna 6 — Pominięcie drugiego naciśnięcia
Drugie prasowanie jest etapem najczęściej pomijanym i jednym z tych, który ma największy wpływ na długoterminową przyczepność.
Po odklejeniu folii, powierzchnia klejąca jest odsłonięta i lekko nierówna. Ponowne dociśnięcie przez 5 do 10 sekund przez papier pergaminowy lub arkusz teflonu wnika głębiej w splot włókien tkaniny, uszczelnia krawędzie wzoru i zapewnia znacznie lepszą trwałość po praniu.
Różnica mierzalna: Transfery poddane drugiemu praniu konsekwentnie wykazują lepszą trwałość niż transfery poddane pojedynczemu praniu przy identycznych ustawieniach pierwszego prasowania. Drugie pranie to czynnik odróżniający odbitki, które wytrzymują 20 prań od odbitek, które wytrzymują 50 lub więcej prań.
Parametry drugiego naciśnięcia:
- Taka sama temperatura jak przy pierwszym naciśnięciu
- od 5 do 10 sekund
- Średnie ciśnienie
- Zawsze używaj papieru pergaminowego lub arkusza teflonowego pomiędzy płytą a wzorem (bezpośredni kontakt płyty może uszkodzić powierzchnię druku)
Naprawić: Uczyń drugą prasę nieodzownym krokiem w swoim standardowym procesie pracy. Umieść ją jako szósty krok w procesie tłoczenia, aby nigdy nie została pominięta podczas produkcji wielkoseryjnej.
Przyczyna 7 — Niezgodna lub trudna tkanina
Nie wszystkie tkaniny łączą się jednakowo za pomocą kleju DTF. Chociaż DTF działa na większości tekstyliów, niektóre właściwości tkanin mogą utrudniać prawidłowe przyleganie.
Powłoki wodoodporne i odprowadzające wilgoć: Tkaniny o wysokiej wydajności — koszulki sportowe, kurtki outdoorowe, a także niektóre rodzaje odzieży roboczej — mają powłoki chemiczne nakładane na powierzchnie przędzy, które mogą blokować wiązanie kleju DTF z włóknem. Powłoka ma za zadanie odpychać wodę; jednocześnie odpycha klej.
Naprawić: Wydłuż czas prasowania o 2 do 3 sekund i wykonaj drugie prasowanie. Jeśli na konkretnym materiale stale brakuje kleju, dany rodzaj odzieży może nie być kompatybilny ze standardowym DTF.
Tkaniny o intensywnej teksturze: Tkaniny frotte, sztruks, grube dzianiny i tkaniny waflowe mają topografię powierzchni, która uniemożliwia pełny kontakt nadruku z tkaniną. Klej może wiązać się tylko w miejscach wypukłych włókien, pozostawiając szczeliny.
Naprawić: Podłóż pod tkaninę poduszkę do prasowania termicznego, aby powierzchnia lepiej przylegała do płyty. Zwiększ nacisk. Zaakceptuj fakt, że przyczepność DTF na mocno teksturowanych powierzchniach nigdy nie będzie taka sama jak na gładkiej, płaskiej tkaninie — zastanów się, czy takie zastosowanie jest odpowiednie.
Tkaniny syntetyczne o wysokiej wydajności z zawartością poliestru: Poliester wymaga niższej temperatury prasowania niż bawełna (137-150°C w porównaniu z 150-160°C). Prasowanie poliestru w temperaturach odpowiednich dla bawełny grozi migracją barwnika – barwnik poliestrowy przedostaje się do obszaru nadruku, powodując nieodwracalne zabrudzenie koloru.
Naprawa poliestru: Zmniejsz temperaturę do 136–150°C. Przed produkcją przetestuj na próbce.
Nylon: Wymaga najniższej temperatury spośród popularnych tkanin DTF – 135–140°C – i odklejania na zimno. Nylon jest wrażliwy na ciepło i odkształca się lub topi w temperaturach prasowania bawełny.
Przyczyna 8 — Niska jakość lub degradacja folii DTF
To jest przyczyna najbardziej frustrujących awarii — wydaje się bowiem identyczna z problemem ustawień, ale zmiana ustawień go nie rozwiązuje.
Jakość folii DTF zależy od jej powłoki – warstwy kontrolującej absorpcję tuszu, przyczepność proszku i właściwości rozdzielające. Producent, który opracowuje własną formułę powłoki, utrzymuje spójne parametry na każdym metrze każdej rolki. Producent odsprzedający standardowe, wstępnie powlekane podłoże PET nie może zagwarantować tej spójności.
Oznaki, że problem stanowi jakość filmu:
- Wyniki są niespójne w obrębie tej samej partii przy identycznych ustawieniach — niektóre koszulki są w porządku, inne nie
- Proszek nie przylega równomiernie do zadrukowanej powierzchni nawet po prawidłowym nałożeniu
- Zachowanie przyczepności różni się znacząco pomiędzy rolkami pochodzącymi od tego samego dostawcy
- Drobne detale konstrukcyjne ciągle zawodzą, podczas gdy solidne wypełnienia trzymają się
- Folia podczas odklejania nierównomiernie się odkleja – niektóre miejsca są czyste, inne się rozrywają
Co jest przyczyną uszkodzenia powłoki filmowej:
- Uniwersalny, wstępnie powlekany PET bez zastrzeżonej formuły — zmienność partii jest nieodłączną cechą
- Niewłaściwe przechowywanie (wilgoć, ciepło, bezpośrednie światło słoneczne) powodujące degradację powłoki
- Przeterminowana folia po upływie zalecanego terminu przydatności do użycia
Naprawić: Pozyskiwanie folii DTF od producenta, który sam kontroluje proces powlekania. Podwójnie matowa folia antystatyczna – podobnie jak rolki produkcyjne Haiyi – nakłada opracowaną przez nas powłokę, która zapewnia równomierne wchłanianie tuszu i przyleganie proszku na całej długości rolki (100 m). Powłoka antystatyczna zapobiega przyleganiu proszku w miejscach niepodlegających zadrukowi, eliminując jedną z najczęstszych wad związanych z przywieraniem proszku.
Jeśli nie uda się rozwiązać problemu niezgodności wyników z daną partią poprzez zmianę ustawień, należy przetestować rolkę zamienną innego producenta lub z innej partii.
Przyczyna 9 — nierównomierne ciśnienie płyty lub zimne punkty
Prasa termotransferowa z zimnymi punktami – obszarami, w których powierzchnia płyty jest chłodniejsza niż odczyt na wyświetlaczu – zapewnia częściową przyczepność. Części projektu, które trafią na odpowiednio nagrzane obszary, przyklejają się; części, które trafią na zimne punkty, nie.
Podobnie nierównomierny nacisk na płytę powoduje silne przyleganie w miejscach, gdzie nacisk jest największy, i słabe przyleganie w miejscach, gdzie jest najmniejszy — zwykle w rogach i na krawędziach prasy.
Jak sprawdzić, czy występują zimne punkty: Dociśnij cały arkusz papieru termoczułego lub taśmy termoczułej do całej płyty w normalnej temperaturze prasowania. Zimne punkty będą widoczne jako jaśniejsze obszary. Większość komercyjnych pras termotransferowych charakteryzuje się pewnymi wahaniami temperatury – typowe są wahania od -10 do -15°C (od -10 do -15°C); wahania o -0°C (od -0°C do -10°C) stanowią problem.
Jak sprawdzić równomierność ciśnienia: Test papieru – umieść kartkę papieru w każdym rogu płyty i spróbuj wyciągnąć ją z zamkniętą prasą. Stały opór we wszystkich czterech rogach wskazuje na równomierny nacisk. Łatwe wyciągnięcie w dowolnym rogu wskazuje na niski nacisk w tym obszarze.
Naprawić: Ponownie skalibruj termostat prasy, jeśli odchylenie zimnych punktów od temperatury docelowej przekracza -15°F. Użyj silikonowej podkładki dociskowej pod ubraniem – rozprowadza ona nacisk bardziej równomiernie i zmniejsza wpływ gorących i zimnych punktów na płycie dociskowej. Wymień zużyte płyty dociskowe, które uległy trwałym odkształceniom w wyniku uderzeń lub intensywnego użytkowania.
Przyczyna 10 — przeterminowany lub uszkodzony przez wilgoć proszek klejący
Klej w proszku pochłania wilgoć z powietrza. Nawet szczelnie zamknięte pojemniki w wilgotnym środowisku z czasem gromadzą wilgoć. Proszek zawilgocony zlepia się, topi nierównomiernie podczas utwardzania i tworzy warstwę kleju, która wygląda na utwardzoną, ale ma znacznie zmniejszoną siłę wiązania.
Oznaki uszkodzenia proszku:
- Proszek tworzy grudki podczas wysypywania, zamiast swobodnie spływać
- Utwardzona powierzchnia ma nieregularną teksturę — niektóre obszary są gładkie, inne szorstkie lub ziarniste
- Czas utwardzania wydłuża się — proszek potrzebuje więcej czasu niż zwykle, aby osiągnąć pełne stopienie
- Losowe awarie przyczepności w identycznych seriach produkcyjnych
Naprawić: Przechowuj proszek klejowy w szczelnych, hermetycznych pojemnikach z saszetkami z żelem krzemionkowym. Przechowuj w chłodnym, suchym miejscu, z dala od prasy termicznej (obszar prasy emituje ciepło, które przyspiesza absorpcję wilgoci). Jeśli proszek wykazuje widoczne zbrylanie lub utwardzanie trwa dłużej niż zwykle, wymień go — koszt świeżego proszku jest znacznie niższy niż koszt wadliwej partii.
Okres przydatności do spożycia: Większość klejów w proszku DTF ma zalecany okres przydatności od 12 do 24 miesięcy w odpowiednich warunkach przechowywania. Proszek przechowywany w wilgotnym środowisku może ulec znacznemu przyspieszeniu degradacji.
Przyczyna 11 — Niezgodność materiałów eksploatacyjnych
DTF to system: tusz, powłoka foliowa, proszek klejący i ustawienia prasy termotransferowej muszą ze sobą współgrać. Zmiana dowolnego komponentu bez ponownej walidacji systemu może spowodować problemy z przyczepnością, które wydają się niezwiązane ze zmianą.
Niezgodność tuszu z folią: Skład chemiczny tuszu DTF musi być dopasowany do absorpcji tuszu przez powłokę. Powłoka jest opracowana dla określonej lepkości tuszu i wielkości cząstek pigmentu. Użycie tuszu niedopasowanego do folii może spowodować, że tusz pozostanie na powierzchni powłoki zamiast w nią wnikać, co spowoduje, że transfery będą wyglądać poprawnie, ale będą miały słabą przyczepność.
Niezgodność proszku z temperaturą: Proszki termotopliwe mają różne zakresy temperatur topnienia w zależności od składu. Proszek przeznaczony do utwardzania w temperaturze 126°C, sprasowany w temperaturze 136°C, ulegnie przesunięciu; sprasowany w temperaturze 112°C, ulegnie niedosunięciu. Zawsze dobieraj proszek do temperatury utwardzania, jaką Twój sprzęt jest w stanie niezawodnie osiągnąć.
Niezgodność folii z proszkiem: Niektóre powłoki foliowe wymagają specjalnych zaleceń dotyczących proszku. Użycie proszku przeznaczonego do utwardzania w wysokiej temperaturze z powłoką foliową przeznaczoną do zastosowań w standardowych temperaturach powoduje wady adhezji, których żaden z tych materiałów nie spowodowałby samodzielnie.
Naprawić: Po zmianie dowolnego materiału eksploatacyjnego — marki tuszu, dostawcy folii lub partii proszku — przeprowadź pełny test walidacyjny: drukowanie, nakładanie proszku, utwardzanie, drukowanie, mycie. Zrób to przed uruchomieniem produkcji. Udokumentuj ustawienia, które dają prawidłowe wyniki dla każdej używanej kombinacji materiałów eksploatacyjnych.
Przyczyna 12 — UV DTF nie przylega do szkła ani twardych powierzchni
Folia UV DTF to zupełnie inny produkt niż standardowa folia DTF — wykorzystuje tusz utwardzany promieniami UV i system dwuwarstwowy (A/B) do przenoszenia wzorów na twarde, sztywne powierzchnie. Rozwiązywanie problemów z nieprzywieraniem folii UV DTF różni się od rozwiązywania problemów ze standardową folią DTF na tkaninie.
Jak działa adhezja UV DTF: Folia przenosi wzór utwardzany promieniami UV na twardą powierzchnię. Klej wrażliwy na nacisk folii B wiąże się z powierzchnią pod wpływem nacisku ręcznego lub rakli – nie wymaga dociskania termicznego. Przyczepność zależy wyłącznie od: czystości i gładkości powierzchni, poziomu lepkości folii B oraz prawidłowego czasu odklejania folii A.
UV DTF nie przylega do szkła — najczęstsze przyczyny:
Główną przyczyną jest zanieczyszczenie powierzchni. Szkło zanieczyszczone odciskami palców, kurzem, resztkami środków czyszczących lub wilgocią nie będzie się wiązać niezawodnie. Nawet odcisk palca w miejscu aplikacji wystarczy, aby spowodować miejscowe uszkodzenie kleju.
Naprawa: Powierzchnie szklane należy czyścić alkoholem izopropylowym bezpośrednio przed aplikacją. Pozostawić do całkowitego wyschnięcia. Po umyciu dotykać szkła wyłącznie za krawędzie.
Niedopasowanie poziomu lepkości folii B: Folia B o standardowej przyczepności może nie przylegać odpowiednio do niektórych powierzchni szklanych lub szkła teksturowanego. Folia B o wysokiej przyczepności zapewnia silniejszą przyczepność, ale może uszkodzić delikatne powłoki.
Rozwiązanie: Najpierw przetestuj standardową folię B. Jeśli przyczepność na czystym szkle nie będzie zadowalająca, zmień ją na folię B o wysokiej przyczepności.
Folia odklejona zbyt szybko lub pod złym kątem: Etap odklejania A/B wymaga powolnego, równomiernego odklejania pod płaskim kątem. Szybkie odklejanie powoduje naprężenia mechaniczne, które odrywają tusz od kleju folii B, pozostawiając szczeliny we wzorze na szkle.
Naprawa: Odklej folię powoli pod kątem 15–30 stopni od powierzchni szkła. Upewnij się, że naklejka jest schłodzona przed odklejeniem, jeśli używasz folii UV DTF odklejanej na zimno.
Niezgodność powierzchni: UV DTF nie wiąże się niezawodnie z powierzchniami silikonowymi, silnie teksturowanym szkłem, powierzchniami woskowanymi ani powierzchniami pokrytymi powłokami hydrofobowymi. Przed produkcją należy przeprowadzić test na konkretnej powierzchni.
Rozwiązanie: W przypadku trudnych powierzchni należy najpierw przetestować folię B o wysokiej przyczepności. Jeśli przyczepność nadal nie będzie zadowalająca, powierzchnia może nie być kompatybilna z UV DTF — należy rozważyć alternatywne metody dekoracji.
Ustawienia prasy termicznej DTF według materiału: szybki przewodnik
Zawsze sprawdzaj rzeczywistą temperaturę płyty za pomocą termometru kontaktowego. Wskazania prasy często różnią się od siebie o 10 do 30 stopni. To są punkty wyjścia — dostosuj ustawienia na podstawie zweryfikowanych odczytów temperatury i wyników testów mycia.
| Tkanina | Temperatura | Czas | Ciśnienie | Rodzaj skórki |
|---|---|---|---|---|
| 100% Bawełna | 315–325°F (157–163°C) | 10–12 sekund | Średnio-wysoki | Gorąco czy zimno |
| Bawełna/Poliester 50/50 | 305–315°F (152–157°C) | 10–12 sekund | Średnio-wysoki | Gorąco czy zimno |
| 100% Poliester | 280–300°F (138–149°C) | 10–12 sekund | Średni | Gorący peeling |
| Wydajność/odprowadzanie wilgoci | 300–315°F (149–157°C) | 12–15 sekund | Średnio-wysoki | Zimny peeling |
| Nylon | 275–290°F (135–143°C) | 10 sekund | Średni | Zimny peeling |
| Bluza z kapturem z polaru/grubego materiału | 310–320°F (154–160°C) | 15–18 sekund | Solidny | Gorąco czy zimno |
| Drelich | 315–325°F (157–163°C) | 12–15 sekund | Solidny | Gorąco czy zimno |
| Torba płócienna/torba płócienna | 310–320°F (154–160°C) | 12–15 sekund | Średnio-wysoki | Gorąco czy zimno |
Drugie prasowanie: 5 do 10 sekund w tej samej temperaturze przez papier pergaminowy lub folię teflonową — zawsze.
Transfer DTF nie odkleja się prawidłowo: oddzielne rozwiązania
“Brak przyklejania” i “nieprawidłowe odklejanie” to powiązane, ale różne problemy. Oto konkretne rozwiązania problemów z odklejaniem.
Rozdarcia folii podczas odklejania (farba pozostaje na koszulce, folia rozrywa się): Odklejanie zbyt szybkie lub pod zbyt ostrym kątem. Naprawa: odklejaj folię powoli, pod kątem 15–20 stopni, zwijając ją do tyłu, a nie podnosząc prostopadle do ubrania.
Folia się odkleja, ale zabiera ze sobą farbę (wzór zmienia się wraz z folią): Albo transfer nie został odpowiednio dociśnięty (za niska temperatura, za niski czas lub za niskie ciśnienie), albo folia została odklejona w nieodpowiednim momencie w stosunku do rodzaju odklejania. Rozwiązanie: Sprawdź ustawienia prasy termicznej za pomocą termometru, potwierdź rodzaj odklejania i wykonaj drugie dociskanie po odklejeniu.
Folia przylega do wzoru po odklejeniu na zimno (nie odkleja się od tuszu): Folia nie została wystarczająco schłodzona przed odklejeniem. Rozwiązanie: Odczekaj co najmniej 60–90 sekund, aby folia schłodziła się, upewnij się, że cały obszar nadruku ma temperaturę pokojową, a następnie powoli odklej.
Podczas odklejania na gorąco drobne szczegóły ulegają rozdarciu lub odklejeniu: Odklejanie na gorąco zostało wykonane prawidłowo, ale obszary z drobnymi szczegółami nie mają wystarczającej ilości kleju. Rozwiązanie: Przed utwardzeniem należy sprawdzić pokrycie proszkowe krawędzi projektu i drobnych szczegółów lub przejść na odklejanie na zimno w przypadku projektów z dużą ilością drobnych szczegółów.
Protokół testów przedprodukcyjnych
Uruchamianie tego protokołu przed każdą nową partią produkcyjną zapobiega większości usterek związanych z przyczepnością zanim do nich dojdzie.
Krok 1 — Sprawdź temperaturę prasy Użyj termometru kontaktowego lub taśmy grzewczej, aby sprawdzić rzeczywistą temperaturę powierzchni płyty w środku i we wszystkich czterech rogach. Wahania temperatury większe niż -15°F (-15°F) wymagają uwagi przed kontynuacją.
Krok 2 — Próba odzieży przed prasowaniem Połóż czystą koszulkę na wałku i prasuj przez 3 do 5 sekund. Spowoduje to usunięcie wilgoci i ujawnienie ewentualnych problemów z powierzchnią tkaniny.
Krok 3 — Wydrukuj i utwardź arkusz testowy Wydrukuj mały wzór próbny na świeżej folii. Natychmiast nałóż proszek. Utwardź do uzyskania gładkiego, błyszczącego wykończenia. Przed prasowaniem sprawdź jakość utwardzania na podstawie wyglądu.
Krok 4 — Pierwszy test prasy Zastosuj transfer testowy przy obecnych ustawieniach. Odklej folię zgodnie z rodzajem folii.
Krok 5 — Drugie naciśnięcie Przyłóż papier pergaminowy i prasuj przez 5–10 sekund.
Krok 6 — Kontrola jakości Zadrap krawędź wzoru paznokciem — tusz nie powinien się unosić. Zegnij koszulkę — wzór powinien się przesuwać, nie pękając.
Krok 7 — Test prania (dla nowych tkanin lub materiałów eksploatacyjnych) Wypierz koszulkę testową na lewej stronie w zimnej wodzie. Sprawdź po wysuszeniu. Jeśli test się powiedzie, kontynuuj produkcję. Jeśli test się nie powiedzie, zidentyfikuj przyczynę przed uruchomieniem kolejnych koszulek.
Dokumentuj każdy wynik testu — rodzaj tkaniny, ustawienia prasy, partię folii, partię proszku i efekt końcowy. To tworzy punkt odniesienia dla spójnej produkcji i szybszej diagnostyki przyszłych problemów.
Często zadawane pytania
Dlaczego transfer DTF nie przykleja się do mojej koszulki? Najczęstszymi przyczynami są niewłaściwa temperatura prasy termotransferowej (zawsze należy ją sprawdzić termometrem kontaktowym – odczyty na wyświetlaczu są często niedokładne), wilgotność tkaniny (prasowanie każdej koszulki przez 3 do 5 sekund) lub pominięcie drugiego prasowania po zdjęciu folii. Należy przeanalizować przyczyny w kolejności prawdopodobieństwa: najpierw temperatura, potem przygotowanie tkaniny, a na końcu utwardzanie proszku.
Dlaczego mój DTF nie przylega nawet przy odpowiedniej temperaturze? Jeśli temperatura jest sprawdzona i prawidłowa, kolejnymi najbardziej prawdopodobnymi przyczynami są: wilgotność lub zanieczyszczenie tkaniny (prasa wstępna i rolka do kłaczków), niedostatecznie utwardzony klej w proszku (sprawdź, czy powierzchnia utwardzania jest gładka i błyszcząca), niewystarczający nacisk prasy lub niska jakość folii z niejednolitą powłoką. Jeśli wady występują niejednolicie na identycznych ubraniach przy tych samych ustawieniach, prawdopodobną przyczyną jest jakość powłoki.
Dlaczego nadruk termotransferowy nie przykleja się do koszulki? W przypadku DTF: sprawdź temperaturę prasy termometrem, wyprasuj ubranie, upewnij się, że proszek został całkowicie utwardzony przed prasowaniem, sprawdź, czy czas odklejania jest zgodny z rodzajem folii (odklejanie na gorąco lub na zimno) i wykonaj drugie prasowanie. W przypadku innych metod termotransferu: obowiązują te same zmienne temperatury i ciśnienia, chociaż utwardzanie proszku i rodzaj odklejania są etapami specyficznymi dla DTF.
Jakie są prawidłowe ustawienia prasy termicznej DTF? Ustawienia początkowe: bawełna 150–160°C (315–325°F) przez 10–12 sekund przy średnio-wysokim ciśnieniu. Poliester: 137–150°C (280–300°F) przez 10–12 sekund przy średnim ciśnieniu. Tkaniny o podwyższonej wytrzymałości: 140–150°C (300–315°F) przez 12–15 sekund. Zawsze sprawdzaj rzeczywistą temperaturę płyty grzejnej — wskazania prasy często różnią się o 10–30 stopni.
Dlaczego mój transfer DTF nie jest realizowany prawidłowo? Nieprawidłowe odklejanie folii zazwyczaj oznacza nieprawidłowy czas odklejania lub nieprawidłową technikę. Folię odklejaną na gorąco należy odklejać natychmiast, gdy jest ciepła. Folię odklejaną na zimno należy całkowicie schłodzić przed odklejeniem. Oba rodzaje folii wymagają powolnego odklejania pod płaskim kątem, a nie prostopadle do materiału. Jeśli farba unosi się wraz z folią podczas odklejania, transfer był niedostatecznie dociśnięty.
Dlaczego mój DTF łuszczy się po umyciu? Odklejanie się kleju po praniu wskazuje na to, że klej jest związany z powierzchnią tkaniny, ale niewystarczająco głęboko w splocie włókien. Przyczyny: zbyt niska temperatura, zbyt krótki czas prasowania, niewystarczające ciśnienie lub pominięcie drugiego prasowania. Sprawdź temperaturę termometrem kontaktowym, dodaj 2 sekundy do czasu prasowania, upewnij się, że ciśnienie jest średnio-wysokie i zawsze wykonuj drugie prasowanie po zdjęciu folii.
Dlaczego UV DTF nie przylega do szkła? Brak przyczepności UV DTF do szkła prawie zawsze wynika z zanieczyszczenia powierzchni. Bezpośrednio przed aplikacją należy oczyścić szkło alkoholem izopropylowym, a następnie dotykać go tylko za krawędzie. Jeśli szkło jest czyste, a przyczepność nadal nie jest zadowalająca, należy zastosować folię B o wyższej przyczepności. Niektóre rodzaje szkła z powłokami hydrofobowymi lub powierzchniami silikonowymi nie są kompatybilne z UV DTF.
Czy wadliwa folia DTF może powodować problemy z przyklejaniem się? Tak. Folia DTF z niejednolitą powłoką powoduje wady przyczepności, których nie da się rozwiązać za pomocą regulacji prasy termicznej. Objawy: niejednolite wyniki dla tej samej partii przy tych samych ustawieniach, różnice w przyczepności proszku w obrębie pojedynczego arkusza oraz wady, które wydają się losowe, a nie systematyczne. Pozyskiwać folię od producenta, który samodzielnie kontroluje formułę powłoki – jak w przypadku dwumatowej, antystatycznej folii produkcyjnej Haiyi – aby wyeliminować niejednolitość powłoki jako zmienną.
Jaka jest temperatura i czas DTF dla bawełny? Dla bawełny 100%: 157–163°C (315–325°F), 10–12 sekund, średnio-wysokie ciśnienie. Przed rozpoczęciem produkcji zawsze sprawdź rzeczywistą temperaturę prasy termometrem kontaktowym. Wiele wyświetlaczy pras termotransferowych wskazuje temperaturę o 10–30°F wyższą niż rzeczywista temperatura powierzchni płyty dociskowej.
Jak naprawić transfer DTF, który się nie utrzymuje? W kolejności częstotliwości: (1) sprawdź rzeczywistą temperaturę prasy za pomocą termometru, (2) wstępnie wyprasuj odzież przez 3 do 5 sekund, aby usunąć wilgoć, (3) sprawdź utwardzenie proszku — powinno wyglądać gładko i błyszcząco, (4) upewnij się, że czas odrywania jest zgodny z rodzajem folii, (5) wykonaj drugie prasowanie po usunięciu folii, (6) sprawdź, czy tkanina nie jest zanieczyszczona lub nie ma powłoki, (7) oceń jakość folii, jeśli wady są niejednolite.
Wniosek
Błędy adhezji DTF przebiegają według pewnych schematów. Każdy schemat wskazuje na konkretną zmienną. Każda zmienna ma swoje konkretne rozwiązanie.
Najczęstsze usterki – niewłaściwa temperatura, wilgotność tkaniny, niedostatecznie utwardzony proszek, niewłaściwy czas odklejania – odpowiadają za około 80% wszystkich problemów z przyleganiem DTF. Pozostałe są mniej powszechne, ale równie systematyczne: jakość folii, zimne punkty na płycie dociskowej, proszek uszkodzony przez wilgoć, niezgodność materiałów eksploatacyjnych.
Najszybsza ścieżka rozwiązywania problemów:
- Sprawdź rzeczywistą temperaturę prasy za pomocą termometru kontaktowego, a nie wyświetlacza
- Przed nałożeniem nadruku należy wstępnie wyprasować każdy element garderoby
- Sprawdź wygląd utwardzanego proszku — gładki i lekko błyszczący, nie matowy ani ziarnisty
- Sprawdź, czy czas odklejania jest zgodny z rodzajem odklejania Twojej folii
- Nigdy nie pomijaj drugiego naciśnięcia
- Oceń jakość filmu, jeśli awarie są niespójne przy prawidłowych ustawieniach
DTF działa spójnie, gdy zmienne procesu są kontrolowane. Weryfikacja temperatury, wstępne prasowanie odzieży, prawidłowe utwardzanie proszku i drugie prasowanie to cztery nawyki, które zapobiegają większości problemów z przyklejaniem, zanim do nich dojdzie.
Jedyną zmienną, której dyscyplina procesowa nie jest w stanie naprawić, jest jakość powłoki. Gdy wyniki przyczepności są niespójne przy identycznych ustawieniach na identycznych ubraniach, zmienną jest folia. Jakość Folia DTF od producenta który opracowuje i kontroluje własną formułę powłoki — zamiast odsprzedawać uniwersalne podłoże — całkowicie eliminuje problem niespójności powłoki z rozwiązywania problemów.
Haiyi produkuje folię DTF z opatentowaną technologią powlekania — podwójne matowe rolki antystatyczne o szerokości 13 i 24 cali, arkusze A3/A4 oraz dopasowane systemy atramentów DTF. Spójna formuła powłoki dla każdej partii produkcyjnej eliminuje problem jakości folii jako czynnika wpływającego na rozwiązywanie problemów z przyczepnością DTF. Dostępne są ceny hurtowe bezpośrednio u producenta i niskie minimalne zamówienie (MOQ).