¿La película DTF no se adhiere? 12 causas y soluciones exactas.

Tiempo de lectura: 13 minutos
Introducción
Tu transferencia DTF se veía bien al salir de la máquina. Luego retiraste la película y el diseño se despegó con ella. O la transferencia se adhirió bien, pero se despegó por los bordes después de un lavado. O se pegó en el centro, pero no en el borde.
Cada uno de estos fallos tiene una causa específica y una solución específica.
Los fallos de adhesión en la película DTF no son aleatorios. Siguen patrones que se corresponden directamente con las variables del proceso: temperatura, tiempo, presión, estado de curado del polvo, estado del tejido, calidad del recubrimiento de la película y tiempo de despegue. Una vez que se identifica la variable que falla, la solución es sencilla.
Esta guía cubre las 12 causas de Película DTF Problemas de adherencia: desde los más comunes (ajustes incorrectos de la prensa térmica) hasta los menos evidentes (incompatibilidad de consumibles), con pruebas de diagnóstico precisas y soluciones para cada uno. Los problemas de adherencia del vidrio UV DTF se tratan por separado como un proceso independiente.
Conclusiones clave
- Una temperatura incorrecta en la prensa térmica es la causa más común de que el DTF no se adhiera; verifique la temperatura real de la platina con un termómetro de contacto antes de cada nuevo lote de producción.
- La humedad de la tela provoca más fallos de adhesión de lo que la mayoría de los operarios creen; precaliente cada prenda de 3 a 5 segundos antes de aplicar la transferencia.
- El curado correcto del polvo se puede identificar por su apariencia: el polvo completamente curado se ve liso, brillante y ligeramente texturizado como una cáscara de naranja; el polvo poco curado se ve mate o granulado.
- La película de despegue en frío, cuando aún está caliente, y la película de despegue en caliente, cuando está fría, provocan una adhesión parcial y un desprendimiento de los bordes.
- La segunda presión —de 5 a 10 segundos a través del papel pergamino después de retirar la película— es el paso que determina si las transferencias se mantienen después de 50 lavados o 5
- Película DTF de baja calidad con recubrimiento inconsistente produce fallas de adhesión que ningún ajuste de la prensa térmica puede solucionar; los resultados inconsistentes entre lotes son una señal de la calidad de la película.
- La falta de adherencia de la película UV DTF al vidrio requiere un diagnóstico diferente al de la DTF estándar: la contaminación de la superficie y el nivel de adherencia de la película B son las variables principales.
Cómo diagnosticar el problema de atasco del DTF
Antes de analizar las causas individuales, identifique qué tipo de falla está experimentando. El patrón de fallas apunta directamente a la causa más probable.
Patrón A: La transferencia se despega por completo durante la eliminación de la película. La transferencia se desprendió junto con la película como una sola pieza; no quedó tinta en la camiseta. Causa: presión insuficiente (temperatura, tiempo o presión) o despegue incorrecto (película de despegue caliente despegada en frío, o película de despegue frío despegada en caliente).
Patrón B: La transferencia se adhiere inicialmente, pero los bordes se levantan después del lavado. El centro se mantiene; el borde falla. Causa: presión insuficiente en los bordes, omisión del segundo prensado o tiempo de prensado demasiado corto para adherir el perímetro.
Patrón C: La transferencia falla inmediatamente; nunca se adhiere. El diseño transferido desaparece por completo después del planchado. Causa: temperatura muy baja, contaminación del tejido (humedad, recubrimiento químico, residuos de suavizante) o tipo de tejido incompatible.
Patrón D: Adhesión irregular: algunas áreas se adhieren, otras no. Algunas partes del diseño se mantienen; otras áreas están dañadas o se están desprendiendo. Causa: cobertura desigual del polvo durante la aplicación, puntos fríos en la placa de la prensa térmica o inconsistencia en el recubrimiento de la película.
Patrón E: Se adhiere bien al principio, pero se despega después de dos o tres lavados. La adhesión inicial parece correcta; el lavado acelera el fallo. Causa: el polvo no se ha curado completamente (superó la prueba visual, pero no se ha adherido del todo), tiempo de prensado insuficiente o se ha omitido el segundo prensado.
Patrón F: La transferencia se despega correctamente, pero se siente débil o se raya fácilmente. El resultado visual es aceptable; la fuerza de adhesión es baja. Causa: temperatura de prensado demasiado baja o tiempo demasiado corto; el adhesivo se fundió, pero no penetró lo suficiente en el tejido de la fibra.
Causa 1: Configuración incorrecta de la prensa térmica DTF
Esta es la causa de la mayoría de los fallos de fijación de DTF. Si solo revisas una cosa, revisa esto.
El adhesivo termofusible en polvo (TPU — Poliuretano Termoplástico) requiere un rango de temperatura específico para fundirse, penetrar en el tejido y formar una unión duradera. Si la temperatura es demasiado baja, el adhesivo no se funde por completo. Si es demasiado alta, se vuelve quebradizo y pierde flexibilidad.
Síntoma: La transferencia se despega fácilmente, tiene una textura gomosa o se adhiere inicialmente pero falla en el primer lavado.
El problema de lectura de la pantalla: Las pantallas de las prensas térmicas suelen tener un margen de error de entre 10 y 30 grados. Una pantalla que indica 320 °F puede generar una temperatura real de solo 290 °F en la superficie de la placa. Esta es una de las causas más comunes de fallos de adhesión inexplicables. Un operario que sigue la configuración correcta según la pantalla, en realidad está aplicando la presión a la temperatura incorrecta.
Arreglar: Verifique la temperatura real de la platina con un termómetro de contacto, cinta calefactora o termómetro infrarrojo antes de cada nuevo lote de producción. No se fíe de la lectura de la pantalla. Si la pantalla marca 320 °F y la superficie real está a 295 °F, aumente la temperatura hasta que alcance el valor deseado.
Temperatura y tiempo correctos del DTF (puntos de partida):
- Algodón: 157 a 163 °C (315 a 325 °F), de 10 a 12 segundos, presión media-alta
- Mezcla de algodón y poliéster: de 152 a 157 °C (305 a 315 °F), de 10 a 12 segundos, presión media-alta.
- Poliéster: 138 a 149 °C (280 a 300 °F), de 10 a 12 segundos, presión media.
- Tejido de alto rendimiento: de 149 a 157 °C (300 a 315 °F), de 12 a 15 segundos, presión media-alta.
Señales de frío excesivo: La transferencia se despega fácilmente de la camisa sin dejar residuos. El adhesivo tiene una textura gomosa o pegajosa, en lugar de estar adherido a las fibras. Los bordes se levantan después del lavado.
Señales de calor excesivo: El diseño se agrieta después del lavado, se siente rígido o la tela presenta brillos. El poliéster puede presentar migración de tinte (el color se transfiere de la tela a la zona de transferencia).
Causa 2: Humedad en el tejido y contaminación de la superficie.
La humedad es la causa más ignorada de fallos en la transferencia de DTF, ya que un tejido que se siente seco al tacto aún puede contener suficiente humedad como para impedir una adhesión adecuada.
Al planchar una prenda con humedad residual, el calor crea vapor entre la tela y el adhesivo. Esta capa de vapor impide que el adhesivo penetre en el tejido. La transferencia parece adherirse durante el planchado, pero se despega al retirarla o falla en el primer lavado.
Síntoma: Resultados inconsistentes en prendas del mismo lote con la misma configuración. Las transferencias que funcionan por la mañana fallan por la tarde en días calurosos y húmedos. Las transferencias que funcionan en una camisa fallan en la siguiente del mismo lote.
Solución: Pre-planchar cada prenda. Coloca la camiseta vacía sobre la plancha y presiona de 3 a 5 segundos a tu temperatura habitual antes de colocar la transferencia. Esto evapora la humedad superficial y abre ligeramente la estructura de las fibras para una mejor adhesión. Este paso por sí solo resuelve un porcentaje significativo de fallos de adhesión inconsistentes.
Otras causas de contaminación superficial:
Los residuos del suavizante recubren las fibras de la tela específicamente para dificultar la adhesión, lo contrario de lo que requiere la adherencia de las prendas lavadas con suavizante. Las prendas lavadas con suavizante antes de plancharlas tendrán una menor adherencia.
Las pelusas, el polvo y las fibras sueltas crean microbarreras entre la transferencia y la superficie de la tela. Un rodillo quitapelusas en la zona de prensado antes de aplicar la transferencia elimina este problema.
Los productos químicos para el acabado de telas —almidón, aerosoles antiarrugas, aprestos— pueden actuar como agentes desmoldantes que impiden la adhesión. El pre-planchado ayuda, pero las telas muy tratadas pueden requerir lavado antes del planchado.
Solución para la contaminación: Precaliente la prenda, retire las pelusas con un rodillo y, en caso de duda, lávela antes de plancharla. Evite usar suavizante en cualquier lavado previo a la impresión.
Causa 3: Curado incompleto del polvo
El polvo adhesivo debe estar completamente curado —fundido y adherido a la capa de tinta— antes de aplicarlo a la tela. Un polvo insuficientemente curado falla a nivel molecular: se compone de partículas sueltas en lugar de una película adhesiva continua, y no puede crear una unión fuerte con las fibras de la tela, independientemente de la precisión de la prensa térmica.
Cómo identificar el curado correcto:
- Completamente curado: superficie lisa, ligero brillo, ligera textura similar a la piel de naranja, flexible al doblar la película.
- Curado incompleto: superficie mate, aspecto granulado o polvoriento, aún pueden mostrarse gránulos de polvo individuales.
- Sobrecurado: brillo similar al vidrio, quebradizo, se agrieta al doblar la película.
Un polvo parcialmente curado que pasa una inspección visual aún puede fallar al lavarlo. Una transferencia que parece bien curada puede tener solo el grado de curado 80%, suficiente para la adhesión inicial, pero insuficiente para resistir 50 lavados.
Arreglar: Aumente gradualmente la temperatura o el tiempo de curado hasta que todo el polvo presente el aspecto liso y brillante correcto en toda la lámina de película, incluidos los bordes y los detalles finos del diseño.
Objetivos de curación:
- Temperatura: 250 a 280 °F (120 a 140 °C)
- Método: El horno de curado es el más consistente; la pistola de calor es aceptable para volúmenes muy bajos, pero produce un curado irregular; el agitador de polvo con unidad de curado integrada es el estándar de producción.
Prueba de producción: Dobla suavemente la película curada. Si el polvo se agrieta o se descascara, está sobrecurado y quebradizo. Si se desprende a trozos, está subcurado. El polvo correctamente curado se dobla junto con la película sin agrietarse.
Causa 4: Aplicación de polvo irregular o insuficiente
El polvo debe cubrir toda la superficie de la tinta húmeda, no solo el centro del diseño. Los bordes y los detalles finos son donde la cobertura de polvo suele ser insuficiente, y son precisamente estas las zonas que se despegan primero.
Síntoma: Adherencia uniforme en el centro del diseño; desprendimiento, agrietamiento o pérdida de tinta en los bordes tras el lavado. Los detalles finos del diseño (líneas delgadas, texto pequeño) desaparecen o se despegan, mientras que las áreas de relleno sólido se mantienen intactas.
Errores comunes en las aplicaciones:
- Aplicar el polvo solo en el centro del diseño y dejar sin cubrir el perímetro.
- Sacudirse el exceso de polvo con demasiada fuerza, quitar el polvo de las zonas de detalles finos.
- Aplicar el polvo demasiado tarde: si la tinta ha comenzado a secarse, el polvo no se adhiere a ella.
Arreglar: Aplique el polvo inmediatamente después de imprimir; no espere más de un minuto, ya que la tinta comienza a secarse. Incline y gire la película para distribuir el polvo por todos los bordes. Golpee suavemente la parte posterior de la película para eliminar el exceso de polvo de las áreas no impresas, pero no la sacuda con tanta fuerza que pueda eliminar el polvo de los detalles finos. Inspeccione los bordes del diseño con buena iluminación antes del curado.
Para volumen de producción: Un dispensador de polvo distribuye el polvo de manera más uniforme y consistente que la aplicación manual. Con 20 o más hojas por día, la mejora en la calidad que proporciona un dispensador de polvo se nota en la reducción de los defectos de desprendimiento de los bordes.
Causa 5: Momento incorrecto para pelar
La transferencia DTF no se despega correctamente. Los problemas de adherencia de la película DTF suelen deberse al mismo error: despegarla en el momento incorrecto para el tipo de película.
Cada película DTF está diseñada para despegarse en caliente o en frío, y usar el método incorrecto provoca fallos de adhesión parciales, levantamiento de tinta y daños en los bordes.
Película de despegue en caliente, despegue en frío: El adhesivo se solidifica antes de retirar la película. Para despegarla se necesita más fuerza, y el exceso de tensión mecánica levanta la tinta del diseño, especialmente en los detalles finos y los bordes.
Película de despegue en frío, despegue en caliente: El adhesivo aún está parcialmente líquido. Si se retira la película antes de que el adhesivo se haya fijado, el diseño se adhiere parcialmente a la película en lugar de permanecer en la tela.
Cómo identificar el tipo de película:
- Su proveedor de film debe especificar si el film es de despegue en caliente o en frío en el embalaje o en la ficha del producto.
- Si no está marcado: pruebe con una pequeña muestra. La película de despegue en caliente se desprende limpiamente al retirarla inmediatamente después de presionarla; la película de despegue en frío resiste el despegue hasta que se enfría.
Solución para pelado en caliente: Retire la película protectora entre 10 y 15 segundos después de sacar la prenda de la prensa, mientras la transferencia aún esté caliente. No espere: una vez que la película se enfría, retirarla se vuelve difícil y puede dañar la prenda.
Solución para el pelado en frío: Espere hasta que la transferencia se haya enfriado por completo a temperatura ambiente (aproximadamente de 60 a 90 segundos). Retire lentamente con una superficie plana y en un ángulo bajo. Si la película ofrece resistencia, deje que se enfríe un poco más.
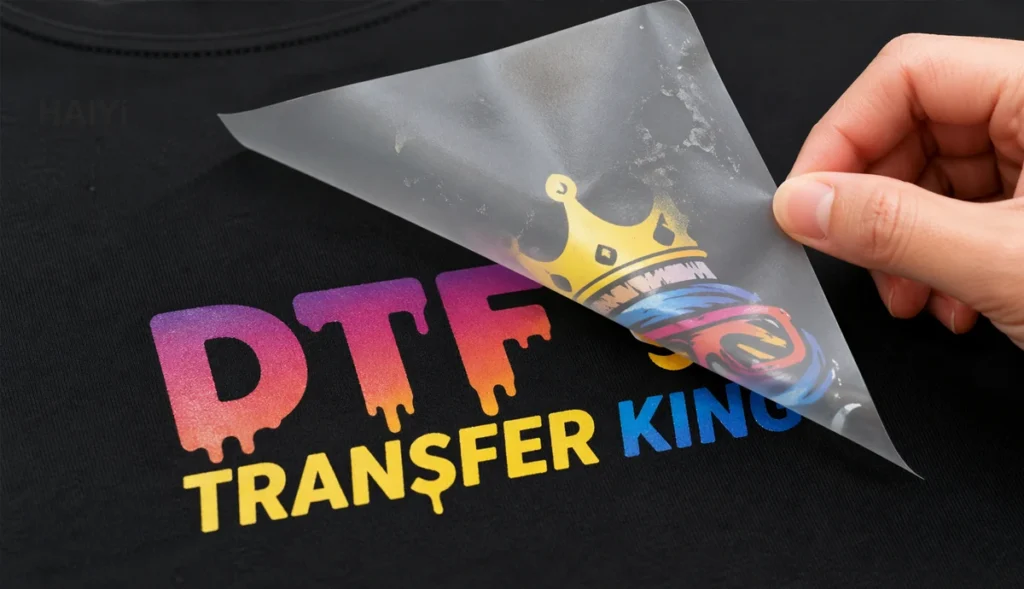
La velocidad de pelado es importante para ambos tipos: Retire la película lentamente y de forma constante, enrollándola en ángulo plano en lugar de tirar perpendicularmente a la superficie de la camiseta. Un despegue rápido genera tensión mecánica que levanta la tinta en los bordes, independientemente del tipo de película.
Causa 6: Saltarse la segunda pulsación
La segunda presión es el paso que más se suele omitir y uno de los que más influyen en la adhesión a largo plazo.
Tras retirar la película protectora, la superficie adhesiva queda expuesta y ligeramente irregular. Al presionar de nuevo durante 5 a 10 segundos sobre papel vegetal o una lámina de teflón, el adhesivo penetra más profundamente en la trama de la tela, sella los bordes del diseño y proporciona una durabilidad al lavado significativamente mayor.
Diferencia cuantificable: Las transferencias con segunda impresión muestran consistentemente una mayor resistencia al lavado que las transferencias con una sola impresión, incluso con los mismos ajustes de la primera impresión. La segunda impresión es lo que diferencia las impresiones que resisten 20 lavados de las que resisten 50 o más.
Parámetros de la segunda pulsación:
- Misma temperatura que la primera presión
- De 5 a 10 segundos
- Presión media
- Utilice siempre papel vegetal o una lámina de teflón entre la platina y el diseño (el contacto directo de la platina daña la superficie de impresión).
Arreglar: Convierta la segunda prensada en un paso indispensable de su flujo de trabajo estándar. Ubíquela como el sexto paso del proceso de prensado para que nunca se omita durante la producción en grandes volúmenes.
Causa 7: Tejido incompatible o difícil de trabajar.
No todos los tejidos se adhieren igual de bien con el adhesivo DTF. Si bien el DTF funciona en la mayoría de los textiles, ciertas propiedades de los tejidos pueden impedir una correcta adhesión.
Recubrimientos resistentes al agua y que absorben la humedad: Los tejidos técnicos —camisetas deportivas, chaquetas para exteriores, algunas prendas de trabajo tratadas— llevan recubrimientos químicos aplicados a la superficie de los hilos que impiden que el adhesivo DTF se adhiera a la fibra. El recubrimiento está diseñado para repeler el agua; también repele el adhesivo.
Arreglar: Aumente el tiempo de prensado de 2 a 3 segundos y añada un segundo prensado. Si la adhesión falla sistemáticamente en un tejido tratado específico, es posible que ese tipo de prenda no sea compatible con la tecnología DTF estándar.
Telas con mucha textura: La tela de rizo, la pana, los tejidos de punto grueso y la tela tipo gofre tienen una topografía superficial que impide el contacto total entre la transferencia y la tela. El adhesivo solo puede adherirse en los puntos de las fibras en relieve, dejando huecos.
Arreglar: Utilice una almohadilla de prensa térmica debajo de la tela para ayudar a que la superficie se adapte a la platina. Aumente la presión. Tenga en cuenta que la adhesión de la DTF en superficies con mucha textura nunca igualará los resultados en telas lisas y planas; considere si la aplicación es apropiada.
Tejidos sintéticos de alto rendimiento con contenido de poliéster: El poliéster requiere una temperatura de planchado más baja que el algodón (de 138 a 149 °C frente a de 167 a 163 °C). Planchar el poliéster con la misma configuración que el algodón conlleva el riesgo de migración del tinte: el tinte del poliéster se extiende a la zona de transferencia, creando una contaminación del color irreversible.
Solución para poliéster: Reduzca la temperatura a entre 280 y 300 °F. Realice una prueba en una muestra antes de la producción.
Nylon: Requiere la temperatura más baja de los tejidos DTF comunes (de 135 a 143 °C) y un pelado en frío. El nailon es sensible al calor y se deformará o derretirá a las temperaturas de planchado del algodón.
Causa 8: Película DTF de baja calidad o degradada
Esta es la causa que produce los fallos más frustrantes, ya que parece un problema de configuración, pero ajustar la configuración no lo soluciona.
La calidad de la película DTF está determinada por su recubrimiento, la capa que controla la absorción de tinta, la adhesión del polvo y el comportamiento de liberación. Un fabricante que desarrolla su propia fórmula de recubrimiento internamente mantiene especificaciones uniformes en cada metro de cada rollo. Un fabricante que revende sustratos PET pre-recubiertos genéricos no puede garantizar esta uniformidad.
Señales de que el problema radica en la calidad de la película:
- Los resultados son inconsistentes dentro del mismo lote con la misma configuración: algunas camisetas salen bien, otras fallan.
- El polvo no se adhiere uniformemente a la superficie impresa incluso cuando se aplica correctamente.
- El comportamiento de adhesión varía significativamente entre rollos del mismo proveedor.
- Los detalles de diseño finos fallan constantemente mientras que los rellenos sólidos se mantienen
- La película se desprende de forma desigual durante el desprendimiento: algunas áreas quedan limpias, otras se rompen.
¿Qué causa el fallo del recubrimiento de la película?
- PET pre-recubierto genérico sin formulación patentada: la variación entre lotes es inherente.
- Un almacenamiento inadecuado (humedad, calor, luz solar directa) degrada el recubrimiento.
- Película caducada, con fecha de caducidad vencida.
Arreglar: Adquiera la película DTF de un fabricante que controle su propio proceso de recubrimiento. La película antiestática de doble acabado mate, como los rollos de producción de Haiyi, aplica un recubrimiento desarrollado internamente que mantiene una absorción de tinta y una adhesión del polvo uniformes a lo largo de los 100 metros del rollo. El recubrimiento superficial antiestático previene específicamente la adhesión del polvo en las áreas que no se imprimen, eliminando así uno de los problemas de adherencia más comunes relacionados con el polvo.
Si los resultados inconsistentes con el lote no se pueden solucionar ajustando la configuración, pruebe con un rollo de repuesto de un fabricante o lote diferente.
Causa 9: Presión desigual en el plato o zonas frías.
Una prensa térmica con zonas frías —áreas donde la superficie de la placa está más fría que la lectura de la pantalla— crea una adhesión parcial. Las partes del diseño que caen sobre las zonas con la temperatura adecuada se adhieren; las que caen sobre las zonas frías no.
Del mismo modo, una presión desigual sobre la placa produce una fuerte adhesión donde la presión es mayor y una adhesión débil donde es menor, normalmente en las esquinas y los bordes de la prensa.
Cómo detectar zonas frías: Presione una hoja completa de papel termosensible o cinta indicadora de temperatura sobre toda la platina a su temperatura de prensado habitual. Las zonas frías se ven como áreas más claras. La mayoría de las prensas térmicas comerciales presentan cierta variación de temperatura: una variación de 10 a 15 °F es común; una variación de 30 °F es problemática.
Cómo comprobar la uniformidad de la presión: Prueba del papel: coloque una hoja de papel en cada esquina del rodillo y trate de extraerla con la prensa cerrada. Una resistencia uniforme en las cuatro esquinas indica una presión homogénea. Si se extrae fácilmente en cualquier esquina, la presión en esa zona es baja.
Arreglar: Recalibre el termostato de la prensa si las zonas frías presentan una variación superior a 8 °C (15 °F) con respecto a la temperatura objetivo. Utilice una almohadilla de silicona debajo de la prenda para distribuir la presión de manera más uniforme y reducir el efecto de las zonas calientes y frías de la plancha. Reemplace las planchas desgastadas que presenten deformaciones permanentes debido a impactos o uso intensivo.
Causa 10: Adhesivo en polvo caducado o dañado por la humedad.
El polvo adhesivo absorbe la humedad del aire. Incluso los recipientes sellados en ambientes húmedos acumulan humedad con el tiempo. El polvo afectado por la humedad se aglomera, se funde de forma irregular durante el curado y produce una capa adhesiva que parece curada, pero cuya fuerza de unión se ha reducido considerablemente.
Signos de polvo en mal estado:
- El polvo se apelmaza al verterlo en lugar de fluir libremente.
- La superficie curada tiene una textura irregular: algunas áreas son lisas, otras rugosas o granuladas.
- El tiempo de curado aumenta: el polvo tarda más de lo habitual en fundirse por completo.
- Fallos de adhesión aleatorios en lotes de producción que, por lo demás, son idénticos.
Arreglar: Guarde el adhesivo en polvo en recipientes herméticos con desecantes de gel de sílice. Consérvelo en un lugar fresco y seco, alejado de la prensa térmica (el calor que irradia la prensa acelera la absorción de humedad). Si el polvo se apelmaza visiblemente o tarda más de lo habitual en curarse, reemplácelo; el costo del polvo nuevo es mucho menor que el de un lote defectuoso.
Duración: La mayoría de los adhesivos en polvo DTF tienen una vida útil recomendada de 12 a 24 meses en condiciones de almacenamiento adecuadas. El polvo almacenado en ambientes húmedos puede degradarse mucho más rápido.
Causa 11 — Incompatibilidad de consumibles
DTF es un sistema: la tinta, el recubrimiento de la película, el polvo adhesivo y los ajustes de la prensa térmica deben funcionar en conjunto. Modificar cualquier componente sin revalidar el sistema puede provocar fallos de adhesión que aparentemente no guardan relación con el cambio.
Incompatibilidad entre la tinta y la película: La composición química de la tinta DTF debe coincidir con el diseño de absorción de tinta del recubrimiento de la película. El recubrimiento está formulado para viscosidades de tinta y tamaños de partículas de pigmento específicos. Usar una tinta que no sea compatible con la película puede provocar que la tinta se acumule en la superficie del recubrimiento en lugar de absorberse en él, lo que produce transferencias que se ven bien pero tienen una adhesión débil.
Incompatibilidad entre polvo y temperatura: Los polvos termofusibles tienen diferentes rangos de temperatura de fusión según su formulación. Un polvo diseñado para una temperatura de curado de 127 °C (260 °F) prensado a 138 °C (280 °F) se sobrecurará; prensado a 116 °C (240 °F) se subcurará. Siempre utilice un polvo que se ajuste a la temperatura de curado que su equipo pueda alcanzar de forma fiable.
Incompatibilidad entre la película y el polvo: Algunos recubrimientos de película tienen recomendaciones específicas sobre el polvo. El uso de un polvo formulado para curado a alta temperatura con una película aplicada a temperaturas estándar produce fallas de adhesión que ninguno de los materiales por sí solo causaría.
Arreglar: Cuando cambie cualquier consumible (marca de tinta, proveedor de película o lote de polvo), realice una prueba de validación completa: impresión, aplicación de polvo, curado, prensado y lavado. Hágalo antes de iniciar la producción. Documente la configuración que produce resultados correctos para cada combinación de consumibles que utilice.
Causa 12: El DTF UV no se adhiere al vidrio ni a superficies duras.
La película UV DTF es un producto completamente diferente a la película DTF estándar: utiliza tinta curable con luz ultravioleta y un sistema de dos capas (A/B) para transferir diseños a superficies duras y rígidas. La solución de problemas cuando la película UV DTF no se adhiere es distinta a la de la película DTF estándar para tela.
Cómo funciona la adhesión UV DTF: La película A transfiere el diseño curado con luz ultravioleta a la superficie dura. El adhesivo sensible a la presión de la película B se adhiere a la superficie mediante presión manual o con una espátula; no se requiere calor. La adhesión depende completamente de: la limpieza y la suavidad de la superficie, el nivel de pegajosidad de la película B y el tiempo correcto de despegue de la película A.
El DTF UV no se adhiere al vidrio: causas más comunes:
La contaminación de la superficie es la causa principal. El vidrio contaminado con huellas dactilares, polvo, residuos de productos de limpieza o humedad no se adherirá correctamente. Incluso una huella dactilar en la zona de colocación es suficiente para provocar un fallo de adhesión localizado.
Solución: Limpie las superficies de vidrio con alcohol isopropílico inmediatamente antes de la aplicación. Deje secar completamente. Manipule el vidrio solo por los bordes después de la limpieza.
Desajuste en el nivel de adherencia de la película B: La película adhesiva estándar B puede no adherirse adecuadamente a ciertas superficies de vidrio o vidrio texturizado. La película adhesiva de alta adherencia B proporciona una mayor adhesión, pero puede dañar recubrimientos delicados.
Solución: Pruebe primero con la película adhesiva estándar B. Si la adhesión falla en vidrio limpio, cambie a la película adhesiva de alta adherencia B.
Una película se despegó demasiado rápido o en un ángulo incorrecto: El paso de despegado A/B requiere un despegado lento y uniforme en un ángulo plano. Un despegado rápido genera tensión mecánica que arranca la tinta del adhesivo de la película B, dejando huecos en el diseño sobre el vidrio.
Solución: Retire la película lentamente en un ángulo de 15 a 30 grados con respecto a la superficie del vidrio. Asegúrese de que la transferencia esté fría antes de retirarla si utiliza una película UV DTF de despegue en frío.
Incompatibilidad de superficie: El UV DTF no se adhiere de forma fiable a superficies de silicona, vidrio con mucha textura, superficies recubiertas de cera ni superficies tratadas con recubrimientos hidrofóbicos. Realice una prueba en la superficie específica antes de la producción.
Solución: Para superficies difíciles, pruebe primero con la película B de alta adherencia. Si la adhesión sigue fallando, es posible que la superficie no sea compatible con la película UV DTF; considere métodos de decoración alternativos.
Ajustes de la prensa térmica DTF por tejido: Guía rápida
Siempre verifique la temperatura real de la platina con un termómetro de contacto. Las pantallas de la prensa suelen tener un margen de error de 10 a 30 grados. Estos son valores de referencia; ajústelos según las lecturas de temperatura verificadas y los resultados de las pruebas de lavado.
| Tela | Temperatura | Tiempo | Presión | Tipo de pelado |
|---|---|---|---|---|
| Algodón 100% | 315–325 °F (157–163 °C) | 10–12 segundos | Medio-alto | Caliente o frío |
| Algodón/Poliéster 50/50 | 305–315 °F (152–157 °C) | 10–12 segundos | Medio-alto | Caliente o frío |
| 100% Poliéster | 280–300 °F (138–149 °C) | 10–12 segundos | Medio | Pelar caliente |
| Rendimiento/Absorción de humedad | 300–315 °F (149–157 °C) | 12–15 segundos | Medio-alto | Descascarillado en frío |
| Nylon | 275–290 °F (135–143 °C) | 10 segundos | Medio | Descascarillado en frío |
| Sudadera con capucha de forro polar/gruesa | 310–320 °F (154–160 °C) | 15–18 segundos | Firme | Caliente o frío |
| Dril | 315–325 °F (157–163 °C) | 12–15 segundos | Firme | Caliente o frío |
| Bolso de lona/bolso tote | 310–320 °F (154–160 °C) | 12–15 segundos | Medio-alto | Caliente o frío |
Segunda presión: de 5 a 10 segundos a la misma temperatura a través de papel pergamino o lámina de teflón, siempre.
La transferencia DTF no se despega correctamente: soluciones por separado
“Los problemas de "no adherencia" y "no despegamiento adecuado" están relacionados, pero son distintos. Aquí te mostramos las soluciones específicas para los problemas de despegado.
La película se rompe durante el despegado (la tinta permanece en la camisa, la película se rompe): Si retira la película demasiado rápido o con un ángulo demasiado pronunciado, hágalo lentamente, con un ángulo plano de 15 a 20 grados, enrollándola hacia atrás en lugar de levantarla perpendicularmente a la prenda.
La película se despega pero se lleva la tinta consigo (el diseño se desprende con la película): O bien la transferencia no se prensó adecuadamente (temperatura, tiempo o presión insuficientes), o bien la película se despegó en el momento incorrecto para su tipo de despegue. Solución: Verifique los ajustes de la prensa térmica con un termómetro, confirme el tipo de despegue y aplique una segunda presión después del despegue.
La película se adhiere al diseño después de retirarla en frío (la película no se separará de la tinta): La película no se enfrió lo suficiente antes de despegarla. Solución: Deje enfriar durante al menos 60 a 90 segundos, asegúrese de que la prenda esté a temperatura ambiente en toda el área del diseño y, a continuación, despegue lentamente.
Los detalles finos se rasgan o se levantan durante el proceso de pelado en caliente: El despegue en caliente se realizó correctamente, pero las zonas con detalles finos presentan una cobertura adhesiva insuficiente. Solución: Verifique la cobertura del polvo en los bordes del diseño y en los detalles finos antes del curado, o bien, utilice el despegue en frío para diseños con muchos detalles finos.
Protocolo de pruebas de preproducción
La aplicación de este protocolo antes de cada nuevo lote de producción previene la mayoría de los fallos de adhesión antes de que se produzcan.
Paso 1: Verificar la temperatura de la prensa. Utilice un termómetro de contacto o una cinta calefactora para comprobar la temperatura real de la superficie de la platina en el centro y en las cuatro esquinas. Si la variación de temperatura supera los 15 °F, es necesario prestar atención antes de continuar.
Paso 2: Prueba de preimpresión de la prenda. Coloca la camiseta sin teñir sobre la plancha y presiona de 3 a 5 segundos. Esto elimina la humedad y deja al descubierto cualquier imperfección en la superficie de la tela.
Paso 3: Imprima y cure la hoja de prueba. Imprime un pequeño diseño de prueba en una película nueva. Aplica el polvo inmediatamente. Deja secar hasta obtener un acabado liso y brillante. Verifica la calidad del secado por su apariencia antes de prensar.
Paso 4: Primera prueba de prensado Realice una prueba de transferencia con la configuración actual. Retire la película según el tipo de película.
Paso 5 — Segunda pulsación Coloque papel vegetal y presione por segunda vez de 5 a 10 segundos.
Paso 6 — Control de calidad Raspa el borde del diseño con la uña; la tinta no debe desprenderse. Flexiona la camiseta; el diseño debe moverse sin agrietarse.
Paso 7: Prueba de lavado (para telas o consumibles nuevos) Lave la camiseta de prueba del revés con agua fría. Inspecciónela después de secarla. Si la prueba es satisfactoria, continúe con la producción. Si la prueba es negativa, identifique la causa antes de producir más camisetas.
Documente cada resultado de las pruebas: tipo de tejido, ajustes de la prensa, lote de película, lote de polvo y resultado final. Esto crea una referencia para una producción uniforme y un diagnóstico más rápido de futuros problemas.
Preguntas frecuentes
¿Por qué mi transferencia DTF no se pega a mi camisa? Las razones más comunes son una temperatura incorrecta de la plancha térmica (verifique siempre con un termómetro de contacto; las lecturas en pantalla suelen ser inexactas), la humedad de la tela (precaliente cada prenda de 3 a 5 segundos) o saltarse el segundo prensado después de retirar la película. Analice las causas en orden de probabilidad: primero la temperatura, segundo la preparación de la tela y tercero el curado del polvo.
¿Por qué mi DTF no se adhiere ni siquiera a la temperatura correcta? Si la temperatura se verifica y es correcta, las siguientes causas más probables son: humedad o contaminación del tejido (pre-prensado y rodillo quitapelusas), polvo adhesivo insuficientemente curado (verificar que el curado tenga un aspecto liso y brillante), presión de prensado insuficiente o película de baja calidad con recubrimiento inconsistente. Si las fallas son inconsistentes en prendas idénticas con los mismos ajustes, la calidad del recubrimiento de la película es la causa más probable.
¿Por qué mi transferencia térmica no se adhiere a mi camisa? Para DTF específicamente: verifique la temperatura de la prensa con un termómetro, preprense la prenda, confirme que el polvo se haya curado completamente antes del prensado, compruebe que el tiempo de despegue coincida con el tipo de película (despegue en caliente o en frío) y realice el segundo prensado. Para otros métodos de transferencia de calor: se aplican las mismas variables de temperatura y presión, aunque el curado del polvo y el tipo de despegue son pasos específicos de DTF.
¿Cuáles son los ajustes correctos de la prensa térmica DTF? Configuración inicial: algodón de 167 a 163 °C durante 10 a 12 segundos a presión media-alta. Poliéster: de 138 a 149 °C durante 10 a 12 segundos a presión media. Tejidos técnicos: de 149 a 167 °C durante 12 a 15 segundos. Verifique siempre la temperatura real de la platina; las pantallas de la prensa suelen tener un margen de error de 10 a 30 grados.
¿Por qué mi transferencia DTF no se despega correctamente? Si la película no se despega correctamente, generalmente significa que el tiempo o la técnica de despegado son incorrectos. La película de despegue en caliente debe despegarse inmediatamente mientras esté tibia. La película de despegue en frío debe enfriarse completamente antes de despegarla. En ambos casos, se requiere un despegue lento y en ángulo plano, en lugar de tirar perpendicularmente a la tela. Si la tinta se levanta con la película durante el despegue, la transferencia no se presionó lo suficiente.
¿Por qué se me pela la piel después de lavarla? El desprendimiento tras el lavado indica que el adhesivo se adhirió a la superficie de la tela, pero no lo suficientemente profundo en la trama de la fibra. Causas: temperatura demasiado baja, tiempo de prensado demasiado corto, presión insuficiente o no realizar el segundo prensado. Verifique la temperatura con un termómetro de contacto, aumente el tiempo de prensado en 2 segundos, confirme una presión media-alta y realice siempre un segundo prensado después de retirar la película.
¿Por qué mi película UV DTF no se adhiere al vidrio? La falta de adherencia de la película UV DTF sobre vidrio casi siempre se debe a la contaminación de la superficie. Limpie el vidrio con alcohol isopropílico inmediatamente antes de la aplicación y manipúlelo únicamente por los bordes. Si el vidrio está limpio y la adherencia sigue siendo deficiente, utilice una película B de mayor adherencia. Algunos tipos de vidrio con recubrimientos hidrofóbicos o superficies de silicona no son compatibles con la película UV DTF.
¿Puede una película DTF defectuosa provocar fallos de adherencia? Sí. La película DTF con recubrimiento inconsistente produce fallas de adhesión que no se pueden solucionar ajustando la prensa térmica. Señales: resultados inconsistentes en el mismo lote con la misma configuración, variaciones en la adhesión del polvo dentro de una misma hoja y fallas que parecen aleatorias en lugar de sistemáticas. Adquiera la película de un fabricante que controle la fórmula del recubrimiento internamente, como la película de producción antiestática de doble acabado mate de Haiyi, para eliminar la inconsistencia del recubrimiento como variable.
¿Cuál es la temperatura y el tiempo de secado al aire para el algodón? Para algodón 100%: 157 a 163 °C (315 a 325 °F), 10 a 12 segundos, presión media-alta. Verifique siempre la temperatura real de la prensa con un termómetro de contacto antes de iniciar la producción. Muchas pantallas de prensas térmicas muestran una temperatura entre 5 y 17 °C (10 a 30 °F) superior a la temperatura real de la superficie de la platina.
¿Cómo soluciono un problema con la transferencia DTF que no se guarda? En orden de frecuencia: (1) verificar la temperatura real de la prensa con un termómetro, (2) preprensar la prenda de 3 a 5 segundos para eliminar la humedad, (3) comprobar el curado del polvo: debe verse liso y brillante, (4) confirmar que el tiempo de despegue coincide con el tipo de película, (5) realizar una segunda prensada después de retirar la película, (6) comprobar si hay contaminación o recubrimiento de la tela, (7) evaluar la calidad de la película si las fallas son inconsistentes.
Conclusión
Los fallos de adhesión de DTF siguen patrones. Cada patrón apunta a una variable específica. Cada variable tiene una solución específica.
Las fallas más comunes —temperatura incorrecta, humedad del tejido, polvo insuficientemente curado, tiempo de despegue incorrecto— representan aproximadamente el 80% de todos los problemas de adherencia de la película DTF. El resto son menos comunes pero igualmente sistemáticos: calidad de la película, puntos fríos en la platina, polvo dañado por la humedad, incompatibilidad de consumibles.
La ruta más rápida para solucionar problemas:
- Verifique la temperatura real de la prensa con un termómetro de contacto, no con la pantalla.
- Precaliente cada prenda antes de aplicar la transferencia.
- Compruebe el aspecto del polvo curado: liso y ligeramente brillante, no mate ni granulado.
- Confirma que el tiempo de despegue coincide con el tipo de despegue de tu película.
- Nunca te saltes la segunda pulsación
- Evalúe la calidad de la película si los fallos son inconsistentes con la configuración correcta.
El sistema DTF funciona de manera consistente cuando se controlan las variables del proceso. La verificación de la temperatura, el pre-planchado de la prenda, el curado correcto del polvo y el segundo planchado son los cuatro hábitos que previenen la mayoría de los fallos de adherencia antes de que ocurran.
La única variable que la disciplina del proceso no puede corregir es la calidad del recubrimiento de la película. Cuando los resultados de adhesión son inconsistentes en configuraciones idénticas sobre prendas idénticas, la película es la variable. Calidad Película DTF de un fabricante Al desarrollar y controlar su propia fórmula de recubrimiento, en lugar de revender sustratos genéricos, se elimina por completo la inconsistencia del recubrimiento de la ecuación de resolución de problemas.
Haiyi fabrica película DTF Con tecnología de recubrimiento propia, ofrecemos rollos antiestáticos de doble acabado mate en anchos de 13 y 24 pulgadas, hojas A3/A4 y sistemas de tinta DTF compatibles. La fórmula de recubrimiento uniforme en cada lote de producción elimina la calidad de la película como variable en la resolución de problemas de adhesión de DTF. Disponemos de precios mayoristas directos de fábrica y un pedido mínimo bajo.