


Normy jakości folii UV DTF, które powinien znać każdy importer
Praktyczny przewodnik po normach jakości folii UV DTF, obejmujący kwestie powłoki, uwalniania, przyczepności, wymiarów, trwałości, pakowania, pobierania próbek i kontroli dostawców.

Szacowany czas czytania: 14 minut
Jakość folii UV DTF powinna być oceniana na podstawie pisemnego, powtarzalnego standardu akceptacji, a nie na podstawie tego, czy jedna próbka wygląda dobrze. Importer musi kontrolować: A drukowalność folii, B zachowanie się folii podczas transferu, jednorodność powłoki, spójność uwalniania, klarowność kleju, wymiary rolki, czystość powierzchni, przyczepność podłoża, stabilność przechowywania, opakowanie i identyfikowalność partii. Najbardziej użyteczny standard definiuje metodę badania, kondycjonowanie próbki, docelowe podłoże, ustawienia drukarki, limit akceptacji, wielkość próbki i reakcję w przypadku niepowodzenia partii.
Nie ma jednej uniwersalnej specyfikacji, która automatycznie sprawia, że każda folia UV DTF jest odpowiednia dla każdej drukarki, atramentu, laminatora, produktu i rynku docelowego. Importerzy muszą przełożyć swoje rzeczywiste zastosowanie na umowę z dostawcą i plan kontroli jakości. Folia, która dobrze sprawdza się na gładkim szkle, może zachowywać się inaczej na powlekanym metalu lub tworzywie sztucznym o niskiej energii powierzchniowej. Rolka, która dobrze się odkleja na początku, może nadal powodować kosztowne przestoje, jeśli powłoka lub naprężenie zmienią się później.
W tym przewodniku wyjaśniono standardy jakości, które importerzy powinni ustalić przed złożeniem zamówienia produkcyjnego. Koncentruje się on na mierzalnej wydajności, rzetelnym porównaniu, ochronie przesyłek oraz dowodach umożliwiających powiązanie z daną partią.
Co dokładnie podlega kontroli w systemie folii UV DTF?
Technologia UV DTF zazwyczaj wykorzystuje dwie skoordynowane folie. Folia A przyjmuje wydrukowany obraz i podtrzymuje farbę, białą warstwę i lakier podczas drukowania i utwardzania. Folia B laminuje utwardzony wzór, unosi obraz z folii A, przenosi go na produkt, a następnie uwalnia po aplikacji. Ostateczny rezultat zależy od całościowego związku między foliami, farbą, lakierem, energią utwardzania, ciśnieniem laminowania, środowiskiem i podłożem.
Kupujący potrzebujący przeglądu procesu mogą najpierw zapoznać się z Jak działa folia UV DTF i system transferu A/B. Zrozumienie sekwencji jest istotne, ponieważ defekt widoczny podczas transferu może mieć swoje źródło w kilku miejscach. Słaba przyczepność może wynikać z zanieczyszczeń, nieprawidłowej przyczepności folii B, niewystarczającego nacisku styku, niekompatybilnej powierzchni lub samej warstwy zadrukowanej. Norma jakości powinna oddzielać dowody związane z folią od dowodów związanych z procesem.
Importer powinien zidentyfikować każdy dostarczony element, określając jego konstrukcję, wykończenie, grubość nominalną, szerokość rolki, długość rolki, rozmiar rdzenia, kierunek nawijania, obróbkę powierzchni, kategorię kleistości oraz przeznaczenie. Terminy takie jak “premium”, “wysoka kleistość” lub “łatwe uwalnianie” nie stanowią kryteriów akceptacji, chyba że są powiązane z udokumentowaną metodą i mierzalnym zakresem.
Dlaczego importerzy powinni stworzyć specyfikację produktu przed zapytaniem o cenę?
Specyfikacja produktu umożliwia porównywanie ofert. Bez niej dwóch dostawców może oferować materiały o różnej grubości, powłoce, kleju, długości rolki, właściwościach antyadhezyjnych i opakowaniu pod tą samą nazwą produktu. Niższa oferta może oznaczać inny produkt, a nie lepszą cenę.
Specyfikacja powinna opisywać planowaną platformę drukarki, system tuszu i lakieru, układ utwardzania, laminator, szerokość rolki, prędkość produkcji, docelowe podłoża, ekspozycję wewnętrzną lub zewnętrzną, metodę aplikacji oraz przewidywany okres przechowywania. Powinna również określać, które właściwości są kluczowe dla jakości. Dla producenta etykiet o dużej wydajności stabilność wstęgi i niska częstotliwość defektów mogą mieć większe znaczenie niż niewielka różnica w cenie. W przypadku produktów transparentnych premium decydujące znaczenie może mieć przejrzystość optyczna i odporność na widoczne zmętnienia kleju.
Jakie wady wizualne powinny zostać objęte kontrolą przychodzącą?
Kontrola wizualna to najszybszy sposób na wykrycie uszkodzeń transportowych i oczywistych odchyleń od normy produkcyjnej. Sprawdź rolkę pod stałym podświetleniem i światłem odbitym. Sprawdź obie krawędzie i kilka miejsc na wstędze. Obszar kontroli powinien być czysty, a personel powinien używać rękawiczek odpowiednich do pracy z folią, aby odciski palców nie powodowały fałszywych defektów.
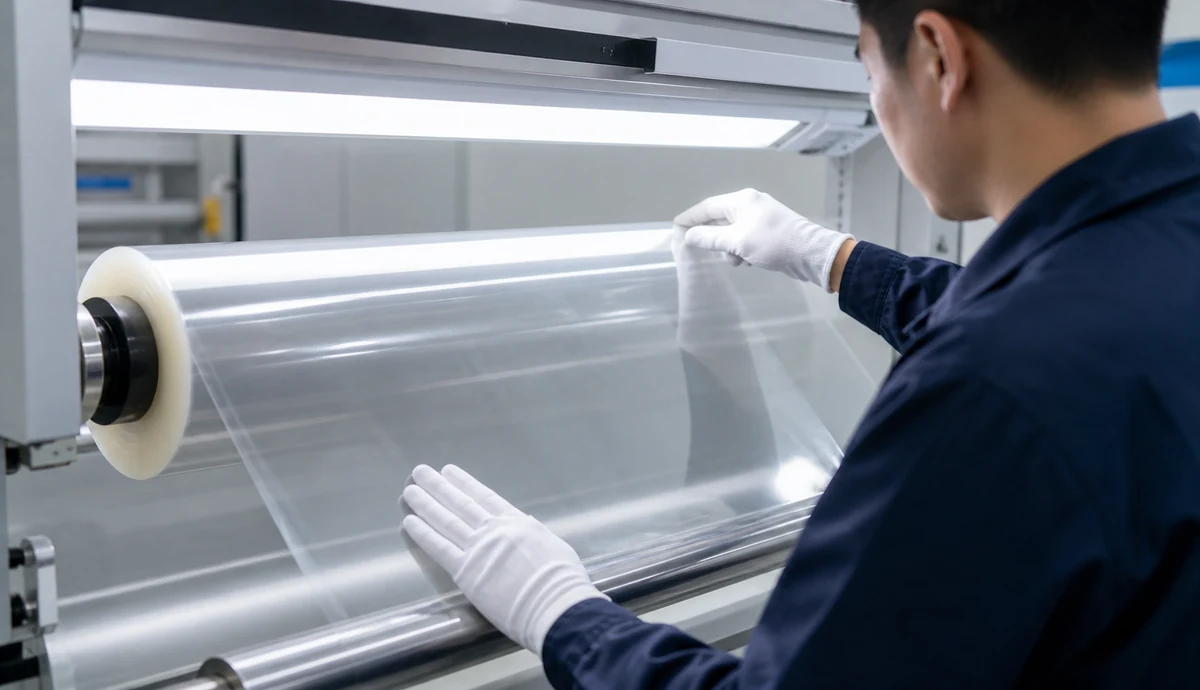
Do typowych wad kwalifikujących się do odrzucenia należą: zarysowania w użytecznym obszarze nadruku, wbite cząsteczki, ślady oleju, smugi powłoki, żele, efekt rybiego oka, zmarszczki, blokowanie, pęcherze, owinięcie teleskopowe, zgniecione rdzenie, uszkodzone krawędzie, niezgłoszone miejsca połączeń oraz widoczne różnice w przezroczystości lub wykończeniu. Kupujący powinien zdefiniować kategorie wad według stopnia ich ważności. Cząstka, która tworzy widoczną pustkę w logo klienta, może mieć charakter krytyczny, natomiast niewielki ślad poza uzgodnioną szerokością użytkową może mieć charakter kosmetyczny.
Limity defektów powinny uwzględniać znaną długość i obszar kontroli. “Brak defektów” to atrakcyjne sformułowanie, ale może być niemożliwe do sprawiedliwego zastosowania w przypadku dużych rolek. Lepsze porozumienie określa rodzaj defektu, maksymalny rozmiar, maksymalną częstotliwość, naddatek na krawędzie, naddatek na łączenie oraz to, czy defekt wymaga odrzucenia, uznania, czy wymiany. Zachowaj datowane zdjęcia i etykietę rolki za każdym razem, gdy zostanie odnotowana wada.
Jak kontrolować grubość, szerokość, długość i geometrię rolki?
Wymiary wpływają na podawanie, wyrównanie laminowania, wartość zapasów i koszt za metr użytkowy. Importer powinien określić nominalną grubość folii z ustaloną tolerancją i sprawdzić ją za pomocą odpowiednio skalibrowanego grubościomierza. Należy zmierzyć wiele punktów na wstędze i wzdłuż rolki, ponieważ jeden odczyt nie może wykazać zmienności powłoki ani warstwy bazowej.
Szerokość rolki należy mierzyć bez ściskania ani zniekształcania krawędzi. Szerokość użytkowa może być ważniejsza niż szerokość całkowita, jeśli powłoka nie rozciąga się równomiernie po obu stronach. Szerokości folii A i B muszą być dostosowane do sprzętu i metody laminowania. W niektórych procesach roboczych celowo stosuje się szerszą folię B, dlatego w zamówieniu należy określić wymagane dopasowanie, zamiast zakładać, że obie rolki muszą do siebie pasować.
Sprawdź wyrównanie nawijania, twardość, prostoliniowość krawędzi, wysuwanie, marszczenia i blokowanie. Nadmierne lub nierównomierne naprężenie nawijania może powodować zwijanie i problemy z podawaniem, nawet jeśli sama folia spełnia wymagania dotyczące grubości. Norma powinna również określać maksymalną średnicę rolki, gdy prześwit drukarki lub laminatora jest ograniczony.
Jakie testy drukowności wykazują jakość filmu?
Jakość folii jest potwierdzana poprzez kontrolowany test wydruku z wykorzystaniem rzeczywistego systemu produkcyjnego kupującego. Plik testowy powinien zawierać cienkie linie pozytywowe i negatywowe, małą czcionkę, obszary jednolitego koloru, gradienty, pokrycie białą farbą, lakier, ostre rogi i gęste sekcje obrazu. Porównując dostawców lub partie, należy korzystać z tego samego pliku, ustawień RIP, partii atramentu, ustawień utwardzania, środowiska i stanu maszyny.
Sprawdź zwilżalność farby, kontrolę punktu, ostrość krawędzi, jednolitość kolorów, pokrycie białą farbą, wygląd lakieru, porów, plamistości, zacieków i widocznych zanieczyszczeń. Folia powinna pozostać stabilna podczas podawania i utwardzania, bez niedopuszczalnego przekoszenia, kontaktu z głowicą, unoszenia się lub deformacji. Jeśli jedna próbka zostanie wydrukowana z niższą prędkością lub inną energią utwardzania, porównanie nie będzie już możliwe.
Przeprowadź więcej niż krótką próbkę wstępną. Importerzy potrzebują dowodów z początku, środka i końca rolki lub z wielu rolek z tej samej partii. Pomaga to wykryć różnice w powłoce, zmiany nawijania i sporadyczne wady powierzchni. Rejestruj ustawienia maszyny i warunki środowiskowe dla każdego wyniku, aby w przyszłości można było zbadać roszczenie, a nie dyskutować z pamięci.
Strona Przepływ pracy produkcyjnej UV DTF zapewnia użyteczny kontekst do lokalizowania usterek podczas drukowania, utwardzania, laminowania, transferu lub finalnego zastosowania. Dobry formularz inspekcji jest zgodny z tą sekwencją.
W jaki sposób importerzy mogą testować spójność uwalniania filmu?
Folia musi pewnie utrzymywać wydrukowaną strukturę podczas drukowania, utwardzania, obróbki i laminowania, a następnie równomiernie ją odklejać w przypadku użycia folii B. Zbyt łatwe odklejanie może spowodować przedwczesne podnoszenie lub odkształcenie. Zbyt trudne odklejanie może spowodować rozerwanie drobnych detali, rozciągnięcie nośnika lub pozostawienie fragmentów obrazu.
Użyj stałego obrazu testowego i dopasowanej folii B. Pozostaw próbki do utrwalenia przez uzgodniony czas po wydrukowaniu, a następnie laminuj z kontrolowaną siłą nacisku i prędkością. Odklejaj pod stałym kątem i w stałym tempie. Sprawdź drobne linie, pojedyncze punkty, rogi, duże obszary jednolite i całą granicę obrazu. Zanotuj, czy odklejanie jest czyste, czy wydrukowana struktura się odkształca i czy pozostały resztki.
Należy porównać stopień odklejania w kilku miejscach na folii i w różnych miejscach rolki. Kupujący może stworzyć praktyczną skalę ocen na podstawie przykładowych zdjęć, ale muszą one zostać zatwierdzone przez obie strony. Subiektywne sformułowanie, takie jak “dobrze się odkleja”, nie wystarczy do rozstrzygnięcia reklamacji dotyczącej partii.
Które standardy mają największe znaczenie dla kleju do folii B i przejrzystości optycznej?
Folia B musi przenosić utwardzony wzór z folii A, chronić go podczas obróbki, zapewniać kontrolowane nakładanie, przenosić wzór na cel i odklejać się bez odrywania nałożonego obrazu. Klej nie powinien powodować niedopuszczalnego zmętnienia, żółtego koloru, pozostałości, pęcherzyków powietrza ani widocznej tekstury w finalnej dekoracji.
Przyczepność jest zależna od podłoża. Metoda wewnętrznego odrywania lub ścinania może pomóc w porównaniu partii, a uznane metody badania klejów samoprzylepnych mogą dostarczyć użytecznych zasad pomiaru. Importerzy nie powinni jednak deklarować zgodności z określoną metodą zewnętrzną, chyba że faktycznie przestrzegają wymagań dotyczących konstrukcji, warunków, podłoża, sprzętu, kąta, prędkości i raportowania. Zmodyfikowany test fabryczny powinien być oznaczony jako metoda wewnętrzna, a nie przedstawiany jako oficjalny certyfikat.
Jak należy testować przyczepność na rzeczywistych podłożach klientów?
Ostateczny program akceptacji powinien uwzględniać powierzchnie, za które kupujący faktycznie sprzedaje. Szkło, akryl, metal powlekany, ceramika, panele malowane, sztywne tworzywa sztuczne, powłoki drewniane i materiały skóropodobne mogą charakteryzować się różną energią powierzchni, teksturą, plastyfikatorem i zanieczyszczeniami. Pozytywna ocena szkła nie gwarantuje pozytywnej oceny każdego rodzaju tworzywa sztucznego.
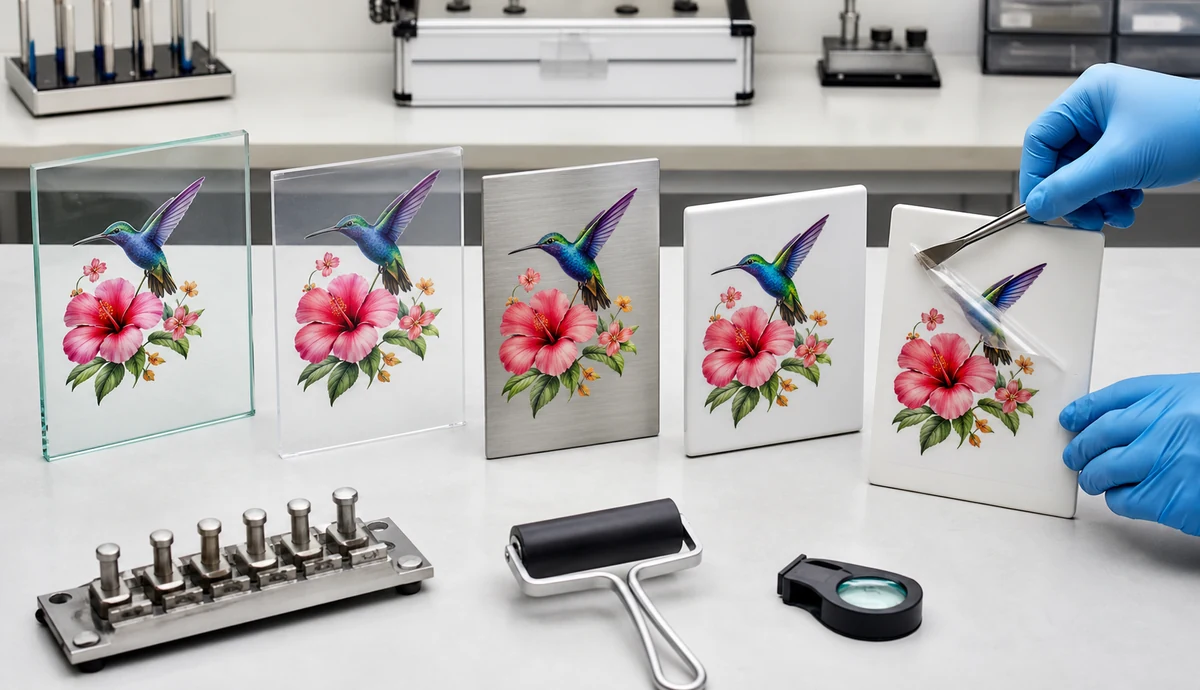
Przygotuj każde podłoże, stosując udokumentowaną procedurę czyszczenia. Zapisz rodzaj materiału, powłokę, dostawcę, stan powierzchni, środek czyszczący, ciśnienie aplikacji, czas oczekiwania i środowisko testowe. Przeprowadź zarówno natychmiastową inspekcję, jak i kontrolę zużycia, ponieważ niektóre wiązania rozwijają się z czasem, a inne ulegają zniszczeniu pod wpływem czynników środowiskowych.
Przydatne tryby oceny obejmują podnoszenie krawędzi, zachowanie się nadrukowanej struktury na przecięciu poprzecznym, w stosownych przypadkach, kontrolowane porównanie odklejania, porównanie ścinania statycznego, ścieranie podczas użytkowania, ekspozycję na wodę, cykle temperaturowe, kondycjonowanie wilgotnościowe oraz ograniczone testowanie punktowe z użyciem środków chemicznych. Prawidłowy zestaw zależy od produktu końcowego. Dekoracyjny szyld akrylowy do użytku wewnętrznego nie wymaga takiej samej walidacji jak butelka wystawiona na działanie mycia, olejów lub światła słonecznego.
Celem testów jest określenie zakresu użytkowania. Nie gwarantujemy przyczepności do “wszystkich materiałów”. Należy wykluczyć nieodpowiednie lub niezweryfikowane powierzchnie i zapewnić klientom instrukcje dotyczące przygotowania. Importerzy porównujący proces z innymi technologiami etykietowania mogą zapoznać się z informacjami. Folia UV DTF a tradycyjny druk naklejek aby zrozumieć różnice między przepływami pracy i oczekiwaniami dotyczącymi wydajności.
Jakie stwierdzenia dotyczące trwałości wymagają dowodów?
Słowa takie jak wodoodporność, odporność na zarysowania, odporność na warunki atmosferyczne, możliwość mycia w zmywarce, odporność chemiczna i odporność na warunki zewnętrzne wymagają określonych warunków testowych. Próbka, która przetrwała krótkotrwały kontakt z wodą, nie dowodzi długotrwałej trwałości na zewnątrz. Przeniesienie próbki, które przetrwało mycie ręczne, nie jest automatycznie potwierdzeniem przydatności do zmywarki.
Należy określić czas ekspozycji, temperaturę, wilgotność, stężenie cieczy lub substancji chemicznej, narzędzie ścierne, obciążenie, liczbę cykli, podłoże, kryteria akceptacji oraz metodę oceny wizualnej. Sprzęt do przyspieszonego starzenia umożliwia porównywanie materiałów w kontrolowanych cyklach światła i wilgoci, ale liczba godzin przyspieszonego starzenia nie przekłada się bezpośrednio na gwarantowaną liczbę lat ekspozycji na zewnątrz bez zweryfikowanej korelacji dla konkretnego środowiska konstrukcyjnego i użytkowego.
W przypadku koloru i wyglądu należy zachować kontrolę i zapewnić stałe oświetlenie. Należy odnotować blaknięcie, żółknięcie, zmianę połysku, pękanie, unoszenie się krawędzi, zmętnienie kleju i utratę szczegółów. Jeśli importer reklamuje konkretną trwałość, dowody powinny obejmować dokładną folię, farbę, lakier, podłoże, proces aplikacji i warunki ekspozycji, na których opiera się ta deklaracja.
Jak kupujący powinni kontrolować loki, elektryzowanie się włosów, ich blokowanie i elektryzowanie się?
Folie rolkowe mogą spełniać wymagania wizualne, ale słabo sprawdzają się na urządzeniach. Zwijanie, elektryczność statyczna, blokowanie, nierównomierne naprężenie, luźne nawijanie i uszkodzenia krawędzi mogą zakłócać drukowanie lub laminowanie. Plan odbioru powinien zatem obejmować próbę maszyny w normalnych warunkach pracy, a nie tylko kontrolę na stanowisku roboczym.
Przed testowaniem należy przygotować rolkę w środowisku produkcyjnym. Zanotować temperaturę pokojową i wilgotność względną. Obserwować zachowanie się rolki podczas odwijania, płaskość, śledzenie, oddzielanie się linera, przyciąganie elektrostatyczne, spójność podawania, prześwit głowicy i wyrównanie laminowania. Jeśli folia wymaga nietypowo niskiej prędkości lub ciągłej korekty operatora, może nie być akceptowalna komercyjnie, nawet jeśli poszczególne transfery wyglądają dobrze.
Określ z dostawcą sposób przechowywania i ograniczenia środowiskowe. Przechowuj rolki szczelnie zamknięte do momentu użycia, z dala od bezpośredniego światła słonecznego, nadmiernego ciepła, wilgoci, kurzu i chemikaliów. Stosuj zasadę FIFO (pierwsze weszło, pierwsze wyszło) i zachowaj oryginalne oznaczenie partii. Po otwarciu ponownie zamknij niewykorzystaną folię zgodnie z ustaloną metodą przechowywania.
Jakie standardy pakowania chronią folię UV DTF podczas importu?
Opakowanie eksportowe jest elementem jakości produktu, ponieważ dobra rolka może ulec uszkodzeniu pod wpływem wilgoci, uderzeń, kompresji, kurzu lub niestabilnego przemieszczania się podczas transportu. Każda rolka powinna mieć odpowiednie opakowanie ochronne, solidne zabezpieczenie końcówki, mocny rdzeń oraz karton zewnętrzny dopasowany do jej wagi i trasy. Ciężkie rolki mogą wymagać dodatkowych wewnętrznych podpór, aby rdzeń i krawędzie nie przenosiły szkodliwych ładunków.
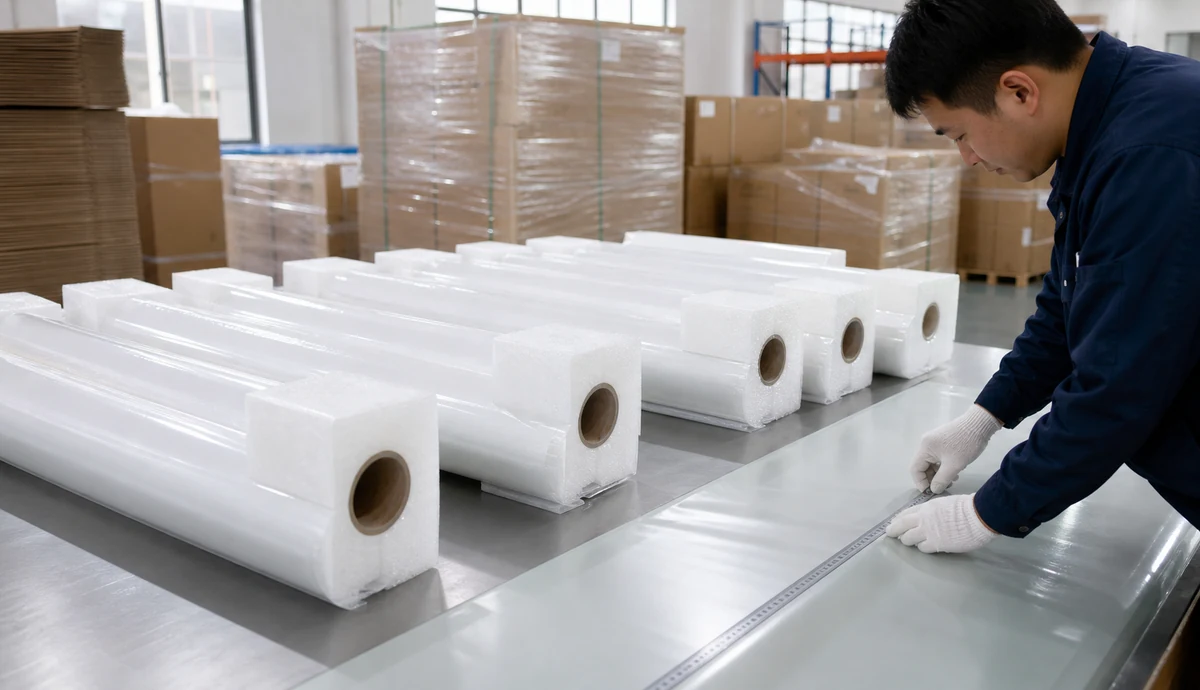
Specyfikacja opakowania powinna określać orientację rolki, zabezpieczenie końca, materiał worka lub bariery, metodę uszczelnienia, użycie środka pochłaniającego wilgoć w uzasadnionych przypadkach, wytrzymałość kartonu, układ palet, zabezpieczenie palety, maksymalną wysokość stosu oraz środki ostrożności dotyczące załadunku kontenera. Etykiety powinny zawierać kod produktu, folię A lub B, szerokość, długość, partię, datę produkcji, numer rolki oraz instrukcje dotyczące przechowywania. Kupujący i dostawca powinni uzgodnić, czy etykiety mają być umieszczone na rolce, worku, kartonie, czy na wszystkich trzech elementach.
Przed przeniesieniem rolek do magazynu należy sprawdzić opakowanie przy odbiorze. Przed rozpakowaniem należy sfotografować zgniecione kartony, przebicia, ślady wody, uszkodzone palety, przesunięte rolki lub ich wysunięcie. Takie dowody pomagają oddzielić problemy produkcyjne od uszkodzeń transportowych i wspierają terminowe rozpatrywanie roszczeń przewoźnika.
Jakie dokumenty powinny towarzyszyć każdej partii produkcyjnej?
Każda przesyłka powinna być identyfikowalna z dokumentacją produkcji i kontroli. Importerzy powinni co najmniej zażądać listy przewozowej powiązanej z kodami produktów i numerami partii, certyfikatu analizy lub zgodności z wykazem uzgodnionych właściwości, identyfikacji na poziomie rolki, daty produkcji oraz potwierdzenia, że dostarczona wersja jest zgodna z zatwierdzoną specyfikacją.
W zależności od rynku i przeznaczenia, kupujący mogą również potrzebować danych dotyczących bezpieczeństwa, deklaracji chemicznych, informacji o substancjach objętych ograniczeniami, raportów z badań, dokumentów kraju pochodzenia oraz dokumentacji zgodności opakowań. Obowiązki regulacyjne różnią się w zależności od miejsca przeznaczenia, klasyfikacji produktu, składu chemicznego i przeznaczenia. Ogólne logo na ulotce sprzedażowej nie zastępuje aktualnego raportu, który identyfikuje badany materiał, metodę, laboratorium, datę i wynik.
W przypadku sprzedaży w UE importerzy powinni ustalić, w jaki sposób ograniczenia REACH, obowiązki informacyjne dotyczące listy kandydackiej i inne obowiązujące przepisy dotyczące chemikaliów odnoszą się do dostarczanej folii i jej przeznaczenia. Inne rynki mają własne wymagania. Importer pozostaje odpowiedzialny za sprawdzenie przepisów mających zastosowanie do jego produktu, oświadczeń, klientów i miejsca przeznaczenia; dokumentacja dostawcy powinna wspierać tę ocenę, a nie ją zastępować.
Ile próbek powinien przetestować importer?
Jedna idealna próbka nie gwarantuje spójności partii. Plan pobierania próbek powinien uwzględniać wielkość zamówienia, ryzyko procesowe, historię dostawców, koszt wad oraz destrukcyjny charakter testu. Należy uwzględnić rolki z różnych miejsc w kartonach i na paletach oraz materiał testowy z więcej niż jednego miejsca w obrębie wybranych rolek.
Nowi dostawcy i zmienione konstrukcje wymagają dokładniejszej kontroli niż stabilne, sprawdzone dostawy. Można rozważyć ograniczenie kontroli po udokumentowaniu spójnej wydajności, natomiast powtarzające się awarie powinny skutkować wzmożonym pobieraniem próbek lub pełną ochroną. Umowa zakupu powinna określać, kto ponosi koszty badań, wymiany, przeróbek, transportu i utylizacji w przypadku wykrycia partii niezgodnej z wymaganiami.
Importerzy powinni przechowywać próbki referencyjne z zatwierdzonego materiału przedprodukcyjnego oraz z otrzymanych partii przez uzgodniony okres przechowywania. Przechowywać je w kontrolowanych warunkach, z numerami partii i dokumentacją badań. Zachowana próbka daje obu stronom fizyczną podstawę do zbadania reklamacji dotyczących koloru, uwalniania, przyczepności lub starzenia.
Co powinien obejmować audyt dostawców?
Audyt dostawcy powinien sprawdzić, czy producent jest w stanie kontrolować zmienne określone w specyfikacji. Istotne obszary obejmują kontrolę surowców przychodzących, kontrolę receptury powłoki, urządzenia do powlekania i suszenia, kontrolę w trakcie procesu, czyszczenie wstęgi, cięcie wzdłużne, nawijanie, kontrolę środowiskową, kalibrację, identyfikowalność, zarządzanie zmianami, kontrolę produktów niezgodnych, kontrolę końcową, pakowanie, rozpatrywanie reklamacji i działania korygujące.
Zapytaj dostawcę, w jaki sposób zapobiega niezatwierdzonym zamiennikom. Zmiana folii bazowej, powłoki antyadhezyjnej, kleju, linera, rdzenia lub ustawień procesu może wpłynąć na wydajność. Umowa jakościowa powinna wymagać powiadomienia i zatwierdzenia przed zmianą materiału lub procesu, która może wpłynąć na dopasowanie, funkcjonalność, drukowność, transfer, zgodność lub wygląd.
Przewodnik po znalezienie niezawodnego dostawcy folii UV DTF w Chinach rozszerza możliwości fabryki, pobieranie próbek, dokumentację, komunikację i kontrolę ryzyka. Kupujący planujący większe zamówienie mogą również skorzystać z Przewodnik zakupowy folii UV DTF aby porównać film A, film B, formaty rolek i opcje zaopatrzenia.
Co powinna zawierać praktyczna lista kontrolna akceptacji UV DTF?
| Obszar kontrolny | Co zdefiniować | Dowody do zachowania |
|---|---|---|
| Tożsamość | Kod produktu, rewizja, typ A/B, konstrukcja, kategoria tack | Zamówienie zakupu, etykiety rolkowe, zatwierdzona specyfikacja |
| Wymiary | Grubość, szerokość, szerokość użytkowa, długość, rdzeń, średnica rolki | Pomiary kalibrowane i zapisy produkcyjne |
| Wygląd | Typy defektów, ograniczenia rozmiaru, częstotliwość, naddatek na krawędzie, zasady łączenia | Karta inspekcji i zdjęcia |
| Możliwość drukowania | Drukarka, tusz, plik, ustawienia, utwardzanie, środowisko, przykłady akceptacji | Wydrukowana karta kontrolna i dziennik maszyny |
| Uwolnienie | Dopasowane folie, kondycjonowanie, laminowanie, kąt odklejania, kryteria oceny | Transfery testów i wyniki punktowe |
| Przyczepność | Rzeczywiste podłoża, przygotowanie, czas przebywania, metoda badania, limit | Zapisy podłoża i próbki postarzone |
| Trwałość | Ekspozycja, cykle, temperatura, substancje chemiczne, kryteria zaliczenia/niezaliczenia | Raport z testów i zachowana kontrola |
| Opakowanie | Zasady dotyczące owijania, zabezpieczania krawędzi, kartonów, palet, etykiet i przechowywania | Zdjęcia załadunku i odbioru |
| Śledzenie | Powiązanie partii, rolki, daty, surowca i kontroli | COA lub rekord zgodności |
W przypadku prób w małym formacie kupujący mogą również porównać materiał w rolce z Folia UV DTF dostarczana w arkuszach, ale ostateczna aprobata powinna uwzględniać ten sam format i sprzęt, które zaplanowano do produkcji. Zachowanie arkusza nie zawsze odzwierciedla warunki podawania, nawijania i laminowania w rolkach.
Ostateczna rekomendacja dla importerów
Najważniejszym standardem jakości UV DTF jest wspólny dokument operacyjny. Informuje on dostawcę, co ma produkować, inspektorów, jak to oceniać, dział zakupów, co jest kupowane, oraz obie strony, jak reagować, gdy wyniki wykraczają poza uzgodniony zakres. Powinien być wystarczająco szczegółowy, aby uniknąć niejasności, ale jednocześnie na tyle praktyczny, aby można go było stosować dla każdej partii.
Zacznij od aplikacji i pracuj wstecz. Zatwierdź dopasowany system A/B na rzeczywistym sprzęcie i rzeczywistych podłożach klienta. Zdefiniuj krytyczne wymiary, wady wizualne, testy druku i uwalniania, warunki przyczepności i trwałości, opakowanie, identyfikowalność, próbkowanie i kontrolę zmian. Nie akceptuj niepotwierdzonych, uniwersalnych roszczeń i nie myl próbki sprzedażowej z dowodem powtarzalności produkcji.
Niższa cena za rolkę ma niewielkie znaczenie, jeśli zmienność powłoki, słabe uwalnianie, uszkodzone krawędzie lub niejasna identyfikacja prowadzą do przedruków i reklamacji klientów. Importerzy, którzy standaryzują kontrolę przed skalowaniem, mogą porównywać dostawców w sposób bardziej sprawiedliwy, chronić moce produkcyjne i budować niezawodną linię produktów UV DTF.
Często zadawane pytania
Czy istnieje jedna międzynarodowa norma dotycząca wszystkich folii UV DTF?
Żadna pojedyncza norma nie obejmuje wszystkich kompletnych systemów folii UV DTF i ich zastosowań. Kupujący mogą stosować uznane zasady testowania materiałów lub klejów, tam gdzie ma to zastosowanie, ale nadal potrzebują specyfikacji specyficznej dla danego produktu, obejmującej ich folie, sprzęt, podłoża, proces, wymagania i wymagania rynkowe.
Jaki jest najważniejszy test przed złożeniem zamówienia hurtowego?
Najbardziej użytecznym testem jest kontrolowana próba produkcyjna z wykorzystaniem drukarki, tuszu, utwardzacza, laminatora, dopasowanych folii A/B oraz rzeczywistych podłoży docelowych. Powinien on obejmować materiał z wielu lokalizacji rolek i mierzyć drukowność, uwalnianie, przyczepność, wygląd i obsługę.
Czy importerzy powinni testować folie A i B oddzielnie?
Należy osobno sprawdzić ich wymiary, wygląd, nawijanie i istotne właściwości, ale zatwierdzić wydajność jako dopasowany system. Nie można rzetelnie ocenić uwalniania folii i odbioru folii B bez pełnego procesu drukowania i laminowania.
Czy raport z testów dostawcy może zastąpić kontrolę przychodzącą?
Nie. Prawidłowy raport dostawcy potwierdza akceptację partii, ale importer powinien nadal zweryfikować tożsamość, stan przesyłki, wymiary i parametry krytyczne zgodnie z ryzykiem. Kontrola przychodząca wykrywa również uszkodzenia transportowe i błędy w etykietowaniu, których nie da się uniknąć podczas testów fabrycznych.
W jaki sposób kupujący mogą zapobiec zmianom jakości po zatwierdzeniu próbki?
Stosuj kontrolowaną specyfikację, zatwierdzoną próbkę referencyjną, wersję produktu, identyfikowalność partii, wymagania dotyczące certyfikatów oraz pisemną klauzulę powiadamiania o zmianach. Wymagaj zatwierdzenia przed wprowadzeniem zmian w folii bazowej, powłoce, kleju, wkładce, rdzeniu lub istotnych warunkach procesu.
Czy transfery UV DTF działają na każdej twardej powierzchni?
Nie. Przyczepność zmienia się w zależności od energii powierzchniowej, powłoki, tekstury, zanieczyszczeń, plastyfikatorów i narażenia na czynniki środowiskowe. Kupujący powinien zakwalifikować każde planowane podłoże i opublikować jasne informacje o wykluczeniach oraz instrukcje dotyczące przygotowania.


