Rendimiento antiestático de la película DTF: Cómo se prueba la resistencia superficial
Aprenda cómo se prueba, controla, analiza y utiliza la resistencia superficial antiestática de la película DTF para la calificación de proveedores y la liberación de lotes.

Tiempo estimado de lectura: 14 minutos
El rendimiento antiestático de la película DTF se puede evaluar midiendo la resistencia superficial en condiciones controladas. Un medidor de resistencia aplica corriente continua a través de un sistema de electrodos definido colocado sobre la película y registra la resistencia que ofrece la superficie al flujo de corriente. El valor obtenido solo es útil si el informe también identifica la cara analizada, la geometría de los electrodos, la tensión aplicada, el tiempo de electrificación, el acondicionamiento de la muestra, la temperatura, la humedad relativa, la superficie de soporte y la ubicación de las muestras.
Para distribuidores y compradores de marcas blancas, la lección principal es simple: un valor de resistencia sin un método no constituye una especificación de producto fiable. La película DTF PET es delgada, flexible, recubierta y sensible a la manipulación y la humedad. Los resultados pueden variar en varios órdenes de magnitud cuando el laboratorio modifica el entorno o el dispositivo de prueba. Por lo tanto, un plan de aceptación sólido controla el sistema de medición, mapea la variación a lo largo del rollo y confirma que el resultado eléctrico se correlaciona con la alimentación, la atracción de polvo, el comportamiento del polvo y el rendimiento de impresión.
¿Qué significa el rendimiento antiestático para la película DTF?
La película DTF pasa por las fases de desenrollado, alimentación, impresión, espolvoreo, curado, rebobinado, corte, empaquetado y uso final. El contacto y la separación entre el PET, los rodillos, los revestimientos, el aire, el polvo y las superficies de la máquina pueden generar carga electrostática. La preocupación práctica no radica en la electricidad en sí misma, sino en si esta carga contribuye a la atracción de polvo, el movimiento irregular del polvo, la adherencia de la lámina, un apilamiento deficiente, una alimentación inestable o problemas de manejo por parte del operario.
Un tratamiento antiestático en la parte posterior puede proporcionar una vía controlada para la disipación de carga, especialmente en productos diseñados para un manejo más suave. Las diferencias de construcción entre Película DTF de una y dos caras Ayuda a explicar por qué es necesario identificar el lado analizado. Un recubrimiento frontal que recibe tinta y un recubrimiento funcional en el reverso pueden tener un comportamiento eléctrico muy diferente. Dar la vuelta a la muestra sin documentar el cambio genera una prueba distinta.
La resistencia superficial es un indicador dentro de este sistema de rendimiento más amplio. No mide directamente la cantidad de carga producida durante un proceso real, ni garantiza por sí sola la estabilidad de la alimentación. Responde a una pregunta más específica: bajo un método eléctrico definido, ¿cuánta resistencia ofrece la superficie analizada al paso de corriente entre los electrodos?
Resistencia superficial, resistividad superficial y resistencia a tierra
Estos términos están relacionados, pero no son intercambiables. Los documentos de adquisición deben especificar la cantidad prevista y el método de cálculo.
| Cantidad | Lo que representa | Nota de informe |
|---|---|---|
| Resistencia superficial | Oposición medida a la corriente a lo largo de una superficie entre una disposición definida de electrodos. | Informe en ohmios con geometría del electrodo y método. |
| resistividad superficial | Un valor normalizado geométricamente calculado a partir de la resistencia y el factor de electrodo seleccionado. | A menudo se expresa en ohmios por cuadrado; debe indicarse el cálculo. |
| Resistencia punto a punto | Resistencia entre dos electrodos colocados en la misma superficie. | Depende del espaciado de los electrodos, la forma, el peso y el soporte de la muestra. |
| Resistencia a tierra | Resistencia desde un punto o electrodo hasta una conexión a tierra identificada. | Útil para sistemas instalados, pero no es lo mismo que una prueba con cupones de película suelta. |
| Resistencia volumétrica | Oposición a la corriente a través del espesor de un material. | Se necesita una disposición de electrodos diseñada para la medición a través del espesor. |
Un medidor portátil de dos barras puede proporcionar una tendencia útil en fábrica, mientras que un dispositivo de anillos concéntricos protegido permite una evaluación de laboratorio más controlada. Ambos resultados no deben considerarse equivalentes a menos que un estudio comparativo demuestre la relación. Si un certificado informa sobre la resistividad superficial, el proveedor debe conservar la resistencia bruta, las dimensiones del electrodo y la fórmula utilizada para la conversión.
¿Qué normas pueden guiar el método?
La norma IEC 61340-2-3 describe métodos para determinar la resistencia y la resistividad de materiales sólidos que evitan la acumulación de carga electrostática. La norma ASTM D257 abarca procedimientos de corriente continua para la resistencia de aislamiento, la resistencia superficial, la resistencia volumétrica y los cálculos de resistividad relacionados. En las especificaciones de compra se puede seleccionar uno de estos marcos, un método del cliente o un método de fábrica validado. El laboratorio debe cumplir con los requisitos aplicables en cuanto a aparatos, rango, acondicionamiento, voltaje, temporización e informes.
Una referencia estándar define cómo se puede realizar una medición; no crea automáticamente un límite de aceptación para la película DTF. El fabricante y el comprador aún necesitan un rango que se ajuste al producto, el clima, el equipo y el uso previsto.
¿Por qué no existe un valor de aprobación universal?
Una menor resistencia generalmente permite que la carga se disipe con mayor facilidad, pero sin matices, una menor resistencia no siempre es mejor. El recubrimiento frontal debe seguir siendo compatible con la recepción de tinta, la transferencia de polvo, el secado, el desmoldeo, la calidad de la imagen y la estabilidad durante el almacenamiento. Un cambio en la formulación, realizado únicamente para modificar un valor eléctrico, puede alterar otras funciones. La base de PET, la capa frontal, el tratamiento posterior, la masa del recubrimiento, el curado y el historial de humedad influyen en el resultado final.
Un límite útil proviene de la evidencia. Pruebe varios rodillos que funcionen bien, mida la variación dentro del rodillo y del lote con un método estable, ponga a prueba las condiciones climáticas relevantes y realice pruebas de impresión. Establezca límites que separen la producción aceptable de las condiciones asociadas con fallas reales. El enfoque más amplio Guía del factor de calidad de la película DTF Esto demuestra por qué el comportamiento eléctrico debe seguir estando relacionado con variables como el recubrimiento, el calor, la tinta, el polvo y la manipulación.
¿Qué equipo se necesita?
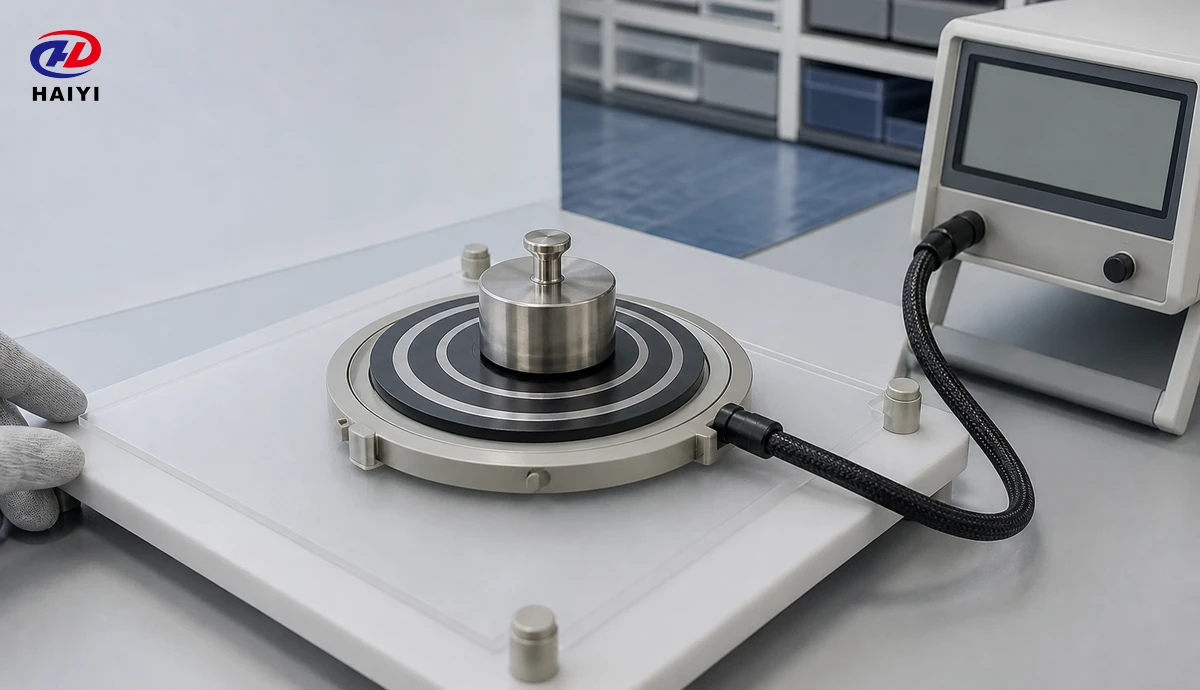
El rango de medición determina el instrumento. Las superficies de película de alta resistencia requieren un medidor con resistencia de entrada adecuada, voltaje de prueba estable, baja fuga, blindaje apropiado y calibración verificada. Una pantalla con muchos dígitos no garantiza la precisión. La resolución útil debe estar respaldada por las especificaciones del instrumento y por la repetibilidad en la película real.
El dispositivo de electrodos debe ser compatible con el método seleccionado y el tamaño de la muestra. Los electrodos de anillos concéntricos permiten delimitar una superficie definida y pueden utilizar protecciones para reducir fugas no deseadas. Las barras paralelas o los electrodos de punta ponderada pueden ser útiles para realizar controles comparativos en fábrica. En todos los casos, registre el material del electrodo, la superficie de contacto conductora, las dimensiones, el espaciado, la masa o la fuerza aplicada, la disposición del cable y el procedimiento de limpieza.
Los controles adicionales incluyen un soporte plano aislante, monitoreo de temperatura y humedad, herramientas limpias, un temporizador, etiquetas de muestra trazables y una hoja de datos. Si las muestras se trasladan de una cámara a un laboratorio abierto, defina el tiempo máximo de transferencia y medición.
¿Cómo se deben seleccionar las muestras de un rollo?
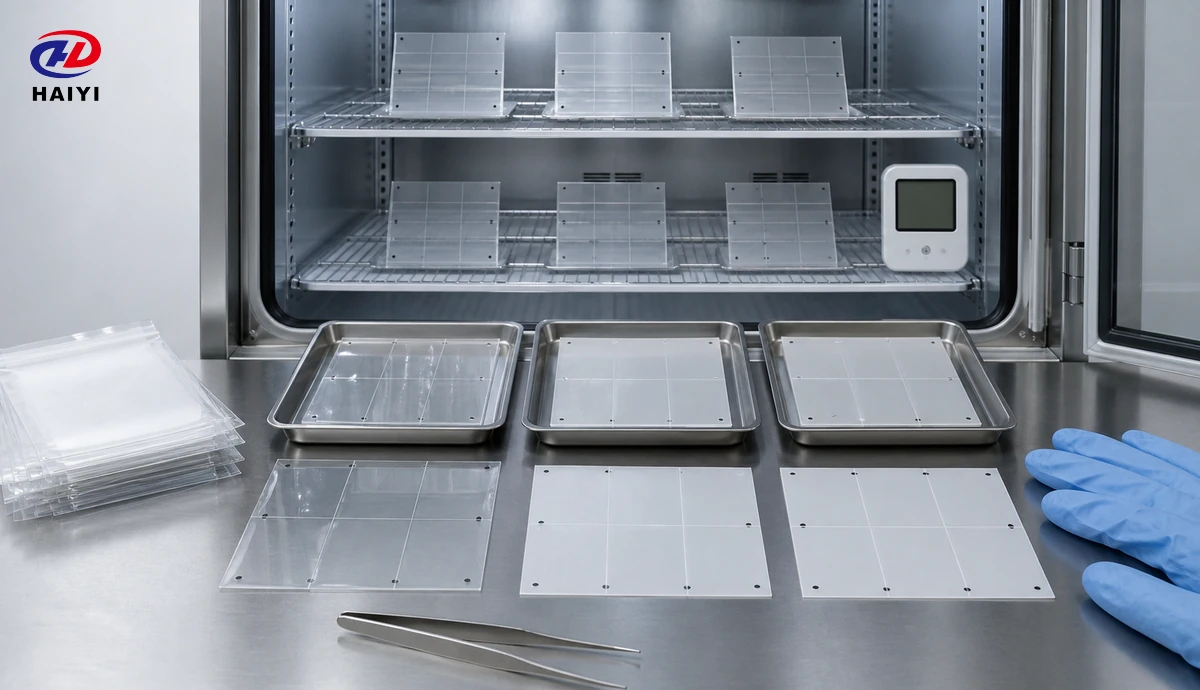
Un solo cupón no puede representar un rollo ancho o largo. El mapa mínimo útil normalmente incluye posiciones izquierda, central y derecha a lo largo de la banda. Para un estudio de proceso, repita este patrón cerca del inicio, la mitad y el final del rollo. Este diseño de nueve posiciones separa el perfil transversal de la deriva de la dirección de la máquina. Añada más puntos cerca de los bordes, las líneas de recubrimiento, las uniones o las áreas con sensibilidad de proceso conocida.
Registre el número de rollo, el número de lote, la fecha de recubrimiento, la posición del rollo maestro, la identificación del rollo de corte, la profundidad de la muestra, la dirección de la máquina, la dirección transversal y el lado analizado. No tome muestras únicamente de la envoltura exterior expuesta después del transporte. La capa exterior puede tener un historial de humedad y contaminación diferente al del material dentro del rollo.
Corte sin estirar, rayar, calentar ni contaminar la superficie. Mantenga la zona del electrodo libre de huellas dactilares, polvo, tinta, residuos de liberación y polvo de embalaje. Un frotamiento incontrolado puede eliminar o alterar el tratamiento.
¿Por qué son tan importantes el acondicionamiento y la humedad?
Las moléculas de agua adsorbidas en la superficie de un polímero o recubrimiento pueden alterar la conductividad eléctrica. A medida que cambia la humedad relativa, la resistencia superficial puede variar rápidamente. La temperatura afecta al material, al equilibrio de humedad y al instrumento. La norma ASTM D257 también señala que la resistencia superficial varía rápidamente con la humedad y que, para obtener un resultado significativo, es necesario conocer el tiempo de electrificación y la tensión aplicada.
Acondicione todas las muestras de comparación durante el mismo período definido y en el mismo entorno. Registre tanto los valores nominales como las observaciones reales. Un distribuidor que compare proveedores debe evitar analizar un rollo inmediatamente después de abrir un paquete refrigerado y otro después de un día en una habitación húmeda. Deje que el material sellado alcance la temperatura ambiente de laboratorio antes de abrirlo, cuando exista la posibilidad de condensación.
El lanzamiento rutinario puede utilizar una atmósfera acordada, mientras que el desarrollo debe explorar los extremos climáticos relevantes. Una película puede responder de manera diferente en un taller seco y climatizado o en un entorno costero húmedo. La guía para Descarga de aceite y retorno de humedad en la impresión DTF Proporciona el contexto del proceso relacionado.
Un procedimiento práctico de prueba de resistencia superficial
- Defina el método. Indique la magnitud medida, el procedimiento estándar o interno, el lado de la prueba, el sistema de electrodos, el voltaje, el tiempo de electrificación, la atmósfera de acondicionamiento, el mapa de muestras, las repeticiones y la regla de aceptación.
- Verifique el sistema. Confirme el estado de calibración, el calentamiento del instrumento, el estado de la batería o de la red eléctrica, la integridad del cable, la limpieza de los accesorios y realice una verificación adecuada utilizando una referencia de resistencia trazable cuando el procedimiento lo requiera.
- Identificar y acondicionar las muestras. Marque las ubicaciones fuera del área de medición. Mantenga clara la orientación del anverso y el reverso. Acondicione todos los cupones juntos durante el período definido.
- Preparen el apoyo. Coloque el cupón plano sobre el soporte aislante limpio especificado. Elimine las arrugas sin frotar la zona activa. Mantenga el conjunto alejado de metales conectados a tierra, a menos que el método lo incluya intencionadamente.
- Coloca el electrodo. Baje el dispositivo de forma uniforme. No lo deslice sobre el revestimiento. Asegúrese de que haya contacto total sin pliegues, partículas atrapadas ni superposición de bordes.
- Aplique la tensión de prueba. Seleccione la tensión definida por el método y el rango del instrumento. Inicie la medición del tiempo cuando se aplique la tensión. Registre el valor en el momento de electrificación especificado, en lugar de esperar a que aparezca un valor fijo y estable.
- Repita sistemáticamente. Levante el electrodo, espere el tiempo de recuperación necesario y, a continuación, mida la réplica prevista o la siguiente ubicación. Evite repetir la prueba en el mismo punto si el método no ha demostrado que la exposición eléctrica no sea destructiva.
- Validez de la revisión. Indicador de sobrecarga, rango inferior al real, contacto inestable, contaminación, condensación, defectos visibles o variaciones ambientales. No sustituya silenciosamente una lectura errónea por un valor conveniente.
Soporte para electrodos y muestras
Las películas flexibles generan problemas de contacto que las placas rígidas no presentan. Una arruga puede reducir el área de contacto del electrodo. Un soporte blando puede permitir que el electrodo deforme la muestra, mientras que una superficie conductora puede crear fugas de corriente. Un peso excesivo puede comprimir un recubrimiento texturizado. Un peso insuficiente puede producir un contacto intermitente. Por lo tanto, la carga del soporte y del dispositivo de sujeción debe formar parte del método controlado.
Las superficies de los electrodos requieren una limpieza constante. Los residuos de una muestra anterior pueden crear un puente entre electrodos o transferir contaminación a la siguiente muestra. Defina un material y una frecuencia de limpieza que no dejen residuos conductores. Deje que cualquier disolvente de limpieza aprobado se evapore por completo. Realice una comprobación de fugas en blanco o en el dispositivo cuando las mediciones de alta resistencia se aproximen al límite práctico del sistema.
Mantenga los dedos, los bucles de cables sueltos, las corrientes de aire, los embalajes cargados y los objetos conductores cercanos alejados del área de medición activa. Los instrumentos de alta resistencia pueden verse afectados por fugas y ruido que resultan invisibles durante las pruebas eléctricas habituales. Las conexiones protegidas y la colocación estable de los cables ayudan a reducir estos efectos.
Tensión aplicada y tiempo de electrificación
La resistencia eléctrica en materiales aislantes y disipativos puede depender del voltaje aplicado y de la duración de su aplicación. La corriente puede variar a medida que se desarrollan la polarización, la absorción, la redistribución de carga y la conducción superficial. Dos laboratorios que utilizan el mismo electrodo, pero realizan mediciones en momentos diferentes, pueden reportar valores distintos para la misma muestra.
No seleccione un voltaje de prueba ni un tiempo de lectura solo porque aparezca en el menú del medidor. Siga el método estándar o validado del producto seleccionado. Registre el voltaje real y el intervalo de lectura exacto en cada certificado. Si un instrumento de rango automático cambia de voltaje, documente dicho comportamiento y confirme que los resultados se mantienen comparables en todo el rango de decisión.
Durante el desarrollo del método, recopile una serie temporal corta en varias muestras relevantes. El objetivo no es seleccionar el momento más favorable, sino comprender si la lectura se estabiliza de forma predecible y si el intervalo elegido proporciona una repetibilidad adecuada. Un procedimiento estable es más valioso que un único resultado sin explicación.
¿Cómo deben analizarse los datos de resistencia?
La resistencia suele variar en potencias de diez, por lo que los cálculos realizados únicamente con valores de ohmios sin procesar pueden resultar engañosos. Conserve la medición original y analice también el logaritmo en base 10. Un resultado de diez elevado a la novena potencia y otro de diez elevado a la décima difieren en una década. Los valores logarítmicos facilitan la visualización de esta relación y permiten crear gráficos de control más significativos.
Informe la mediana, el rango y el mapa de ubicación, además del promedio. La mediana reduce la influencia de un resultado extremo, mientras que el rango revela la falta de uniformidad. Para una cuadrícula de nueve posiciones, grafique cada valor según la ubicación del rollo. Un único promedio general puede ocultar un borde de alta resistencia o un aumento gradual a lo largo del rollo.
Defina cómo se gestionan los valores que exceden el rango del instrumento. No introduzca el límite de visualización como si fuera una medición exacta. Marque el resultado como mayor o menor que el rango verificado. Si estos valores censurados afectan a la aceptación, utilice un método o instrumento con un rango adecuado.
¿Puede el sistema de medición distinguir la variación real?
Antes de establecer límites estrictos, evalúe la repetibilidad y la reproducibilidad. La primera se refiere a un operador y una configuración; la segunda compara operadores, instrumentos, dispositivos, días o laboratorios. Distinga la colocación de la muestra y la variación superficial local de la variación instrumental.
Utilice cupones que abarquen el rango esperado y permita que varios operadores midan muestras aleatorias con un solo procedimiento. Revise la resistencia del registro. Si la dispersión de la medición consume la mayor parte de la tolerancia, mejore el método antes de que el proveedor rechace el producto.
La correlación entre laboratorios es especialmente importante para los distribuidores. Intercambie cupones codificados del mismo rollo, pruébelos en condiciones idénticas y compare los métodos. Si el comprador utiliza barras portátiles mientras que la fábrica utiliza un dispositivo concéntrico, establezca una correlación o mantenga límites separados para cada método.
Criterios de aceptación de la construcción para la liberación por lotes
Una especificación completa debe incluir un rango objetivo para la prueba seleccionada, una dispersión máxima permitida dentro del rollo, el número de muestras, las reglas de fallo, las reglas de repetición de pruebas y la confirmación funcional. Los rangos de seguridad pueden reducir la probabilidad de que la incertidumbre de la medición sitúe un lote marginal fuera del límite. Las reglas de repetición de pruebas deben redactarse antes de que se produzca un fallo y no deben permitir un muestreo ilimitado hasta que un lote supere la prueba.
Utilice un producto de referencia aprobado y varios lotes conformes para establecer la línea base. Vincule la distribución eléctrica con la alimentación, la impresión, el espolvoreo, el curado, la transferencia, el almacenamiento y la medición. uniformidad de peso del recubrimiento de película DTF. La guía para Espesor de la película de PET y calidad del recubrimiento sitúa el control eléctrico junto con otros atributos de especificación.
Para programas de marca privada, acuerde el control de cambios. Una nueva fuente de PET, fórmula de recubrimiento posterior, peso del recubrimiento, perfil de secado, condición de bobinado, material de embalaje o línea de fabricación pueden requerir una recalificación. Guía de películas DTF de marca propia Explica cómo la definición del producto y las decisiones de empaquetado se ajustan a un programa de distribución.
Resistencia superficial frente a degradación estática y pruebas funcionales
La resistencia superficial mide la conductividad bajo una tensión aplicada y una geometría de electrodo determinada. La atenuación estática mide la rapidez con la que disminuye una carga aplicada en condiciones definidas. La generación de carga mide la cantidad de carga que se desarrolla durante un evento específico de contacto y separación. Estas pruebas describen diferentes aspectos del comportamiento electrostático y no deben sustituirse sin evidencia que lo respalde.
Una película puede cumplir con el objetivo de resistencia superficial y aun así tener un rendimiento deficiente en una máquina debido a diferencias en los materiales de los rodillos, la conexión a tierra, la velocidad de la banda, el flujo de aire del polvo, la ionización, la humedad y la tensión de bobinado. Por el contrario, una lectura alta en condiciones de laboratorio no necesariamente predice una falla en un entorno de producción controlado. Utilice pruebas funcionales para validar la relevancia del límite eléctrico.
Una prueba de impresión práctica debe observar el desenrollado, el seguimiento, la separación de hojas, la atracción de polvo, la distribución del polvo, el comportamiento de los bordes, el curado, la liberación y la calidad de transferencia final. Mantenga controlados los ajustes de la impresora, la tinta, el polvo, el diseño, el clima y el procedimiento del operador. La discusión de Elegir película DTF de una o dos caras puede ayudar a los compradores a relacionar la construcción de la película con las prioridades de manejo.
Patrones de falla comunes y posibles causas
| Patrón observado | Posibles causas a investigar | Comprobación recomendada |
|---|---|---|
| Todas las lecturas varían con el clima. | Acondicionamiento insuficiente o humedad no controlada | Repita el procedimiento tras un acondicionamiento controlado y verifique el sensor. |
| Una ventaja es consistentemente mayor | Perfil de recubrimiento o tratamiento transversal, contaminación de los bordes o exposición al bobinado | Mapea más puntos a lo ancho y compara los registros del proceso. |
| El inicio difiere del núcleo del rollo. | Deriva inicial del recubrimiento, exposición a la humedad, envejecimiento o influencia del embalaje | Comparar el principio, el medio y el final con el acondicionamiento correspondiente. |
| Las réplicas se propagan ampliamente | Mal contacto, arrugas, electrodos sucios, movimiento del cable o falta de uniformidad local. | Verifique las fugas y la repetibilidad del accesorio en una referencia estable. |
| La parte delantera y la trasera difieren mucho. | Diferentes recubrimientos funcionales o un tratamiento antiestático inverso | Confirme la orientación y mantenga los límites específicos de cada lado. |
| La resistencia desaparece, pero la alimentación falla. | Interacción mecánica, climática, de puesta a tierra, de polvo, de bobinado o de máquina | Realizar ensayos funcionales controlados e inspeccionar todo el proceso. |
¿Qué información debe figurar en un informe de pruebas de un proveedor?
Un certificado útil debe identificar el producto, rollo y lote, posiciones de la muestra, fecha, laboratorio, operador o registro del equipo, lado analizado, acondicionamiento de la muestra, temperatura y humedad reales, instrumento, estado de calibración, electrodo, soporte, voltaje de prueba, tiempo de electrificación, lecturas brutas, unidades, valores de registro (cuando se utilicen), rango de aceptación, desviaciones y decisión final. Adjunte el mapa de muestreo cuando la uniformidad sea importante.
Los compradores también deben preguntar cómo se validó el método y con qué frecuencia se verifica el dispositivo. Una auditoría del proveedor puede comprobar si el procedimiento se sigue en los días normales de producción, no solo durante una demostración preparada. Lista de verificación de auditoría de proveedores de películas DTF Abarca la trazabilidad, el control de cambios, las pruebas, las acciones correctivas y la revisión de documentos.
Los datos de tendencias aportan más valor que un certificado con un solo resultado positivo. Un distribuidor puede revisar las medianas, los rangos, los perfiles de los límites y los cambios de lote a lo largo del tiempo. Las muestras de retención permiten una investigación posterior si los clientes informan de un cambio regional o estacional en la manipulación.
Lista de verificación del comprador para la especificación de una película DTF antiestática
- Indique con precisión la resistencia superficial o la resistividad superficial.
- Identifique el frente, la parte posterior o ambos lados.
- Defina el método interno estándar o controlado.
- Especifique el tiempo de acondicionamiento, la temperatura y la humedad relativa.
- Indique la geometría del electrodo, la fuerza de contacto, el soporte, el voltaje y el tiempo de lectura.
- Utilice un plan de muestreo representativo que abarque la longitud del rollo y la anchura de la banda.
- Establezca un rango objetivo, una regla de uniformidad, una regla de repetición de pruebas y un disparador de control de cambios.
- Confirmar la correlación con la impresión, la alimentación, la pulverización, la transferencia y el almacenamiento.
- Se requiere trazabilidad por lotes y campos claros en los informes de pruebas.
Preguntas frecuentes
¿Una menor resistencia superficial siempre es mejor?
No. Una menor resistencia puede favorecer una disipación de carga más rápida, pero el rango aceptable debe preservar la recepción de tinta, la estabilidad del recubrimiento, la liberación, el almacenamiento y el rendimiento de impresión. El valor óptimo depende del producto.
¿Puede un medidor de resistencia superficial portátil liberar un lote?
Puede respaldar la liberación de lotes si se validan el dispositivo, el rango, el acondicionamiento, la sincronización, la repetibilidad y los límites del producto. Las lecturas portátiles no deben compararse directamente con los datos de electrodos protegidos de laboratorio sin un estudio de correlación.
¿Deben analizarse ambas caras de la película DTF?
Pruebe el lado indicado en la especificación. Durante la calificación, la medición de ambos lados permite determinar la contribución de la capa receptora de tinta y el tratamiento del reverso. Mantenga datos específicos para cada lado por separado.
¿Cuántas muestras son suficientes?
El número depende del ancho del rollo, la capacidad del proceso, el riesgo y los requisitos del cliente. Un patrón de izquierda a derecha que se repite al principio, en el medio y al final es un mapa de desarrollo útil, pero para la publicación rutinaria se puede utilizar un plan reducido validado.
¿Puede la resistencia superficial predecir la atracción del polvo?
Puede proporcionar evidencia relacionada, pero no predice completamente el comportamiento del polvo. La generación de carga, el flujo de aire, la conexión a tierra, la humedad, las propiedades del polvo, la velocidad de la banda y la geometría de la máquina también influyen. Confirme la relación mediante ensayos funcionales controlados.
Desarrolle un plan de control de películas DTF mayorista o personalizado con Haiyi.
Haiyi ofrece servicios de venta al por mayor y personalización de películas DTF para distribuidores, importadores, marcas de suministros de impresión y otros compradores B2B. Una conversación productiva sobre abastecimiento puede abarcar la composición de la película, el formato del rollo, el comportamiento de liberación, los requisitos de recubrimiento y antiestáticos, el muestreo, el embalaje, el etiquetado privado y la documentación del lote. Encontrará información detallada sobre los productos y las opciones de contacto en el sitio web de Haiyi.
Comparta las plataformas de impresión objetivo, el entorno operativo, las dimensiones del rollo, la demanda mensual, el formato de embalaje y los problemas de manipulación actuales. Haiyi podrá utilizar esta información para analizar un producto adecuado y un plan de evaluación de muestras. Para un nuevo programa, comience con muestras controladas y registros de aceptación acordados antes de aumentar el volumen. Este enfoque convierte el rendimiento antiestático, de una afirmación aislada a una parte medible de la cualificación del proveedor y del control de calidad continuo.